


溶接鋼とは何ですか?どのように使用されますか?
コンテンツ
見せる
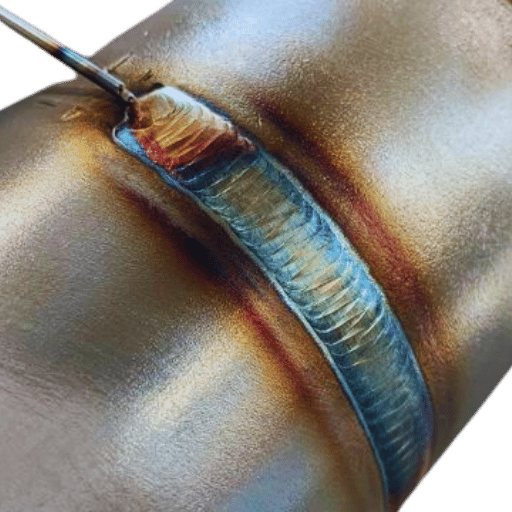
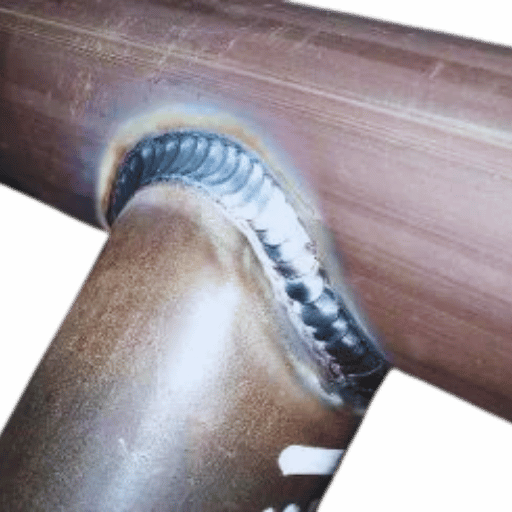 溶接鋼とは、溶接によって鋼材を接合し、堅牢な鋼管やチューブ、その他の構造部材にしたものです。支持力、効率性、低コストといった利点から、さまざまな産業分野で広く使われています。溶接鋼管は、石油・ガス・水の輸送システムに欠かせないほか、建物、橋梁、機械の建設にも使用されています。突合せ溶接などの溶接方法により、均一性、滑らかな仕上がり、寸法精度を確保できるため、高い精度と安定性が求められる用途にも適しています。
溶接鋼管の定義と利点
溶接鋼管は、平鋼板をロール成形して溶接し、連続した円筒形にすることで製造されます。この方法により、寸法を正確に管理し、安定した表面仕上げを実現できます。溶接鋼管の主な利点は、機械的強度、優れた耐久性、低コストです。また、他の選択肢より軽量なため、輸送や設置が容易です。さらに、用途に応じて長さや直径を指定して製造できるため、エネルギー、建設、構造エンジニアリングなど、さまざまな産業で役立ちます。信頼性が高く製造も容易なことから、現代のインフラに欠かせない部材となっています。産業分野における溶接鋼の主な用途
強度、適応性、耐久性に優れる溶接鋼は、幅広い産業分野で重要な役割を果たしています。主な用途は次のとおりです。- エネルギー分野:石油、天然ガス、水の輸送用配管に広く使用されます。
- 建設:梁、柱、トラスなどの構造部材の製造に幅広く使用されます。
- 自動車製造:排気システムやフレームをはじめ、車両のさまざまな構造部品に広く使用されます。
- 造船:船体、甲板、その他の船舶構造部材に加工されます。
- 産業設備:機械、貯蔵タンク、圧力容器の製造に欠かせません。
溶接鋼と継目無鋼の主な違い
- 製造工程:溶接鋼は、鋼帯を円筒形に成形してから端部を溶接して製造します。一方、継目無鋼は、鋼片を押出加工して中空管にすることで、継ぎ目のない形状に仕上げます。
- 強度と耐久性:溶接継目がないため、継目無鋼はより高い強度を持ち、圧力への耐性にも優れています。弱点となる箇所がないことから、継目無鋼はより高い強度と耐圧性を備えています。溶接鋼も強度がありますが、継目に沿った耐性はわずかに低下します。
- コストと供給状況:継目無鋼と比べて、溶接鋼は製造工程がより簡単なため、低コストで供給量も多くなっています。
- 用途:高圧が求められる石油・ガスの輸送用配管には、継目無鋼が適しています。溶接鋼は、比較的要求の厳しくない構造物や建設プロジェクトでよく使われます。
溶接鋼管はどのように製造されますか?
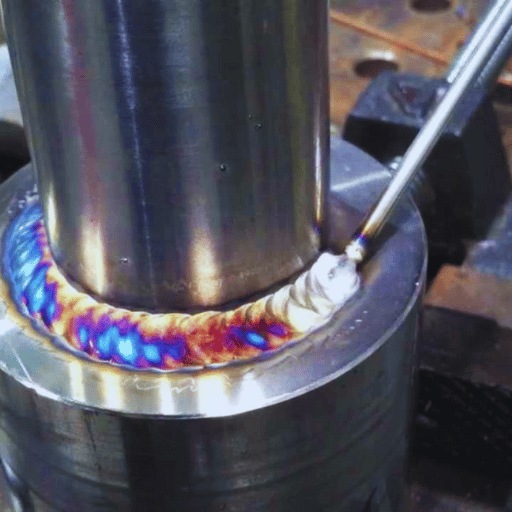
溶接鋼管の製造工程
溶接鋼管は、鋼帯または鋼板を切断・成形し、所定の円筒形に溶接して製造します。まず、鋼材を適切な厚さと幅に圧延します。次に、鋼帯をロールに通して円筒形に成形します。鋼材の長手方向の端部は、用途に応じて電気抵抗溶接(ERW)またはサブマージアーク溶接(SAW)で接合します。溶接後、均一性と品質を確認するために鋼管を検査・試験します。この工程は効率的で、多くの産業分野に向けた鋼管の大規模生産に適しています。ERWとDSAWの溶接技術
電気抵抗溶接(ERW)と二面サブマージアーク溶接(DSAW)は、溶接鋼管の製造に使われる標準的な方法です。ERWでは高周波電流で鋼板の端部を加熱し、圧力を加えながら半溶融状態にして接合します。この方法は、薄肉鋼管の製造に適しており、水の輸送や構造用途に使われます。 DSAW(二面サブマージアーク溶接)では、より複雑で強力なフラックスと溶接電極を用いて、鋼管の内外面に強固な二重溶接を施します。この方法は強度の高い二重溶接を実現し、耐久性を高めます。DSAWは、高圧の石油・ガス輸送用配管などに使われる厚肉鋼管の製造によく用いられます。どちらの方法を採用するかは、材料の用途と運転条件に応じて決まります。品質管理と規格
鋼管製造における品質管理では、製品に関する業界規格と安全対策を重視します。検査には、目視検査、超音波探傷試験、水圧試験などがあります。これらにより、運転条件下での鋼管の健全性と性能を確認します。American Society for Testing and Materials(ASTM)とAmerican Petroleum Institute(API)が定める規格では、材料の特性、必要な寸法公差、実施すべき試験が規定されています。これらの要件を満たすことで、精度、信頼性、用途への適合性を確保できます。特に石油・ガス関連の建設やインフラ開発では重要です。溶接鋼管の仕様にはどのようなものがありますか?
鋼種と用途の違い
溶接鋼管の用途は、使用する鋼種を大きく左右します。たとえば、ASTM A53は基本的な構造物や低圧配管に使用されます。また、API 5Lは、強度と耐久性に優れていることから、石油・ガスの輸送向けに開発されました。高い耐食性が求められる構造用途では、304や316などのステンレス鋼種も広く使われています。それぞれの鋼種は、使用環境で十分な性能を発揮し、厳しい条件下でも高い安全性と耐久性を保てるよう、特定の成分と産業用途に合わせて設計されています。
鋼管の規格におけるASTMの役割
American Society for Testing and Materials(ASTM)は、さまざまな分野、特に技術分野で使用される鋼管の品質、安全性、性能を定める規格の策定に重要な役割を果たしています。材料の特性、製造工程、試験要件に関するASTM規格は世界的に認知されており、多くの分野で精度の確保と検証に不可欠です。 たとえば、機械用途および圧力用途の鋼管を対象とするASTM A53では、均一性と品質を確保するため、鋼種、引張強さ、伸び、炭素やマンガンなど特定元素の含有量を規定しています。もう一つの例として、高温用途向けの炭素鋼継目無鋼管を対象とするASTM A106があります。過酷な条件に耐えられるよう、鋼管の熱処理と水圧試験に厳しい要件を設けています。ASTM A312など、ステンレス鋼業界のその他の規格はSS316鋼種の鋼管を対象とし、耐食性、肉厚、クロムとニッケルの化学成分を重視しています。 これらの規格は、材料科学や各産業の進歩に対応するため、継続的に改訂されています。ASTMの調達ガイドを活用することで、エンジニアや加工業者は材料の選定、規格適合性、性能要件について迅速かつ合理的に判断でき、重要なシステムでの重大な不具合を回避できます。肉厚と直径の重要性
鋼管の肉厚と直径の比率は、設計の基本要素です。建設、エネルギー、製造などさまざまな産業で、鋼管の性能、耐用年数、運転時の安全性に大きく影響します。ミリメートルまたはインチで表される肉厚によって、変形や破損を起こさずに耐えられる内圧が決まります。ASME B31.1やAPI 5Lなどの規格では、運転圧力、温度、材料特性に応じた適切な肉厚の選定方法が示されています。 寸法としての直径には、呼び径、内径、外径があります。また、ケーシングの設計で特に重要な寸法の一つです。直径が大きいと流速が上がり、システム内の摩擦損失が小さくなります。一方、薬品注入や計装用チュービングなど、精密な作業には小径が適しています。システム全体の構造設計と経済性を考慮しながら、強度と機械的効率のバランスを取るには、これらの寸法を肉厚と合わせて検討する必要があります。 たとえば、システム設計者はBarlowの公式を設備投資額の算定に適用し、材料の制約に違反していないか確認します。また、有限要素解析(FEA)によって鋼管内の応力分布をより正確に予測できるようになり、意思決定の精度も向上しました。このように、肉厚と直径の関係は、高性能で長寿命のシステムを実現するうえで基本となります。構造的・機械的性質にはどのようなものがありますか?
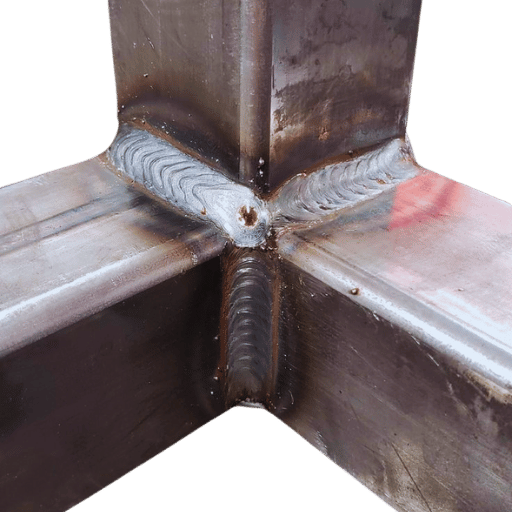
応力と圧力が溶接鋼管に与える影響
低圧・高圧のいずれの条件でも、応力と圧力、そして鋼管の構造健全性は、溶接鋼管の性能に大きく影響します。溶接鋼管には長手方向に作用する軸方向応力があり、内圧がかかると円周方向に作用する周方向応力も生じます。応力の大きさは、材料特性、肉厚、鋼管の外径によって決まります。 近年の研究では、降伏強さと、応力下での変形に鋼管がどの程度耐えられるかが注目されています。たとえば、最新の鋼種で製造された鋼管は、450 MPaを超える降伏強さを持ち、過酷な条件下でも高い耐久性を発揮します。溶接継目には利点もありますが、局所的に引張強さが大きく高まる箇所が生じます。応力除去焼なましや溶接後熱処理(PWHT)を行わず、検査も怠ると、そこから亀裂が進展しやすくなります。 さらに、運転環境や圧力変動による繰返し荷重は、疲労のリスクを高めます。圧力が繰り返し変化する溶接鋼管では、応力を均一に分布させ、疲労寿命を延ばすため、溶接工程でより注意深い管理が求められます。ASMEとAPIの規格は、システムに許容される条件を定めています。また、最大許容運転圧力(MAOP)の算定方法や、適切な安全余裕の決定方法も示しています。 溶接部にある微細な不連続部と、圧力下での挙動を評価するには、精密な最新技術が欠かせません。そのため、非破壊検査(NDT)の一種である放射線透過検査や超音波探傷試験が用いられます。これらの方法で鋼管の溶接部を監視し、材料の性能限界を超える運転条件となる石油・ガス産業で、使用中に問題が起きないよう確認します。引張強さと耐食性の検討
溶接鋼管の評価では、引張強さと耐食性を検討します。材料の引張強さは、破断することなく荷重に耐えられるかを示し、溶接部の耐久性を確保するうえで重要です。耐食性は、鋼管が薬品や環境への曝露に耐える能力を示し、腐食性の高い運転環境では特に重要です。適切な鋼材を選び、密着性の高い被覆や処理を施すことで耐久性が高まり、過酷な産業用途にも適した鋼管になります。厳しい試験や適切な材料選定によって要件を満たすことが、信頼性と作業効率の向上につながります。適切な鋼管サプライヤーの選び方
優れたサプライヤーを選ぶ際のポイント
- 材料の品質:サプライヤーが、提供する材料と鋼管の証明書類を保有しているか確認します。材料は耐久性があり、認証を受け、業界規格を満たしたうえで、お客様の具体的なニーズに合っている必要があります。
- 認証と規格適合性:認証、ISO規格、その他の適用規制に関する書類がすべてそろっているか確認します。これにより、サプライヤーの信頼性と品質管理の実績を確認できます。
- 評判と経験:優先的に検討するサプライヤーは、豊富な納入実績、好意的なレビュー、確かな評判、業界でのサービス提供経験を備えている必要があります。主張を裏付ける良好な事例も確認しましょう。
- カスタマイズとサポート:プロジェクト固有のニーズに対応できるよう、柔軟なカスタマイズ、詳細なサポート資料、充実した技術サポートを提供するサプライヤーを優先します。
- 納期の遵守:サプライヤーの他の取引先への対応状況を調べ、納期と予算を守っているかを確認します。自社の業務に遅れが生じないよう、納期に関する評判を把握しましょう。
- コスト効率:提示された内容に基づく妥当な見積もりが提供され、必要な材料の品質と安全性が損なわれていないか、サプライヤーの実績を確認します。
仕様と規格を正確に定める重要性
精度とプロジェクトの基準は、製品の一貫性、品質、安全性を保つうえで欠かせません。具体的なガイドラインに従うことで、ミスを減らし、信頼性を高め、他のシステムや部品との整合性を確保できます。規格への適合は、必要な材料の性能と品質について明確な基準を設け、規制への対応や調達も円滑にします。詳細な指針がなければ、プロジェクトでは管理されない変更が生じ、成果を損ない、費用を増大させるおそれがあります。よくある質問(FAQ)
Q:溶接鋼管と継目無鋼管の違いは何ですか?
A:溶接部がなく、鋼片に穴を開ける工程を経て製造される継目無鋼管に対し、溶接鋼管は鋼板または鋼帯を円筒形に成形し、接合部を溶接して製造します。また、溶接鋼管は継目無鋼管より強度が低いため、高圧用途には適しません。Q:電気抵抗溶接(ERW)鋼管は、他の溶接鋼管とどう違いますか?
A:ERW鋼管の製造に欠かせない電気抵抗加熱以外の方法を使う溶接鋼管もあります。ERWでは、鋼管の接合部を強固に密着させ、バランスの取れたヒンジアウトリガーを備えることで、高い精度が求められる用途に適した鋼管を製造します。Q:建設分野で、溶接鋼管には他の鋼管と比べてどのような利点がありますか?
A:たとえば炭素鋼鋼管は、比較的安価で長尺品を入手しやすく、建設に大きく役立ちます。また、塔や地中に設置する配管など、大規模な用途向けに量産できるため、建設会社のコスト効率向上にもつながります。Q:特定の産業で溶接鋼管より優先して選ばれるのは、どのような鋼管ですか?
A:一方、溶接継手がない鋼管は、軸方向の強度と圧力変動への耐性に優れています。そのため、高温・高圧の水、蒸気、ガスを扱う石油・ガス分野で広く使用され、こうした用途に適しています。Q:溶接鋼管の品質を決める要因は何ですか?
A:鋼管の品質は、溶接継目の精度、使用する鋼板の鋼種、製造工程、業界の慣行への適合性、品質保証の枠組みで実施される全般的な対策などによって決まります。Q:ステンレス鋼の鋼種ごとに、溶接鋼管はどのように使い分けますか?
A:ステンレス鋼は、鋼種によって強度、耐食性、高温または低温への耐性が異なります。化学処理産業や食品産業など、特定の条件を満たす必要がある用途に適しています。Q:溶接鋼管システムにおけるフランジの役割は何ですか?
A:溶接鋼管システムのフランジは、鋼管やバルブ、その他の機器を一つの接合部で接続するために使われます。システムの効率と有効性に関わる部品であり、取り付けや取り外しを容易にするとともに、鋼管の長手方向に沿った位置合わせにも役立ちます。Q:溶接鋼管は地上構造物や地中の塹壕構造物に適していますか?
A:はい。溶接鋼管は地上構造物と地下構造物の両方で幅広く使用されています。鋼管の材質と設計に応じて、鉄塔の建設や、地下に設置するライフラインに使われます。Q:溶接鋼管において「二面サブマージアーク」という用語が注目されるのはなぜですか?
A:二面サブマージアーク溶接は、深い溶け込みと強固な溶接部が求められる溶接鋼管の製造に使われる技術です。パイプライン建設など、直径が大きく、より高い強度が必要な鋼管の製造に用いられます。参考資料
1. 直交異方性鋼床版におけるリブ・デッキ両面溶接継手の疲労き裂進展速度に及ぼす残留応力の影響- 著者:Fanghuai Chenほか
- 雑誌:Advances in Structural Engineering
- 公開日:2023年十一月8日
- 引用:(Chenほか、2023年、35–50ページ)
- 概要:
- 本研究では、直交異方性鋼床版のリブ・デッキ(RTD)両面溶接継手について、特に溶接残留応力(WRS)に着目し、疲労き裂の進展挙動を評価しています。
- WRSの分布と関連する疲労寿命を算出するため、数値熱機械連成逐次解析有限要素モデル(FEM)を構築しました。
- その結果、WRSは構造物の疲労寿命に大きな影響を及ぼすことが示されました。具体的には、WRSを考慮した場合の溶接止端の疲労寿命は、WRSを考慮しない場合のほぼ2倍でした。本研究は、溶接継手の疲労計算においてWRSを正確に評価する必要性を示しています。
- 著者:Mehmet Şükrü Adin
- 雑誌:Journal of Adhesion Science and Technology
- 公開日:2023年六月04日
- 引用:(Adin、2023年、115–138ページ)
- 概要:
- 本研究では、金属不活性ガス(MIG)溶接法およびタングステン不活性ガス(TIG)溶接法で溶接した異種鋼継手の機械的性質を調査しています。
- 本研究では、総溶接金属量(TAWV)と複数の開先角度が、AISI 1040およびAISI 8620製の円筒形鋼継手の最大引張強さ(UTS)に及ぼす影響を明らかにしました。
- TIG溶接継手では平均UTSが1,500 MPaに達し、TAWVの増加に伴い、他のすべての条件を大きく上回ることが分かりました。本研究では、十分な継手効率を得るために最適な溶接条件を選定することに重点を置いています。
- 著者:G. Rogalskiほか
- 雑誌:Metals
- 公開日:2020年四月26日
- 引用:(Rogalskiほか、2020年)
- 概要:
- 本研究では、TIG溶接法で接合した304Lオーステナイト系ステンレス鋼とIncoloy 800HTニッケル合金の異種継手について、機械的性質および微細構造特性を調査しています。
- その結果、溶接継手の引張強さは母材より高く、欠陥のない溶接部が得られたことが示されました。
- 本研究は、継手の機械的挙動を左右する溶融境界面の微細構造的特徴が重要であることを示しています。

