


Specifiche rapide: rivestimento epossidico FBE
| Tipo di rivestimento | Polvere epossidica termoindurente |
| Temperatura di applicazione | 180–250 °C (356–482 °F) |
| DFT tipico (esterno) | 350–500 µm (14–20 millesimi di pollice) |
| DFT tipico (interno) | 250–400 µm (10–16 millesimi di pollice) |
| Temperatura di esercizio | Fino a 85 °C in ambiente umido / 150 °C in ambiente secco |
| Norme principali | CSA Z245.20, ISO 21809-2:2026, AMPP SP0188 |
| Tempo di polimerizzazione | 60–120 secondi |
| Quota di mercato globale (rivestimenti per tubi) | ~49 % (2025) |
Che cos’è l’epossidico FBE? Il rivestimento epossidico applicato per fusione spiegato
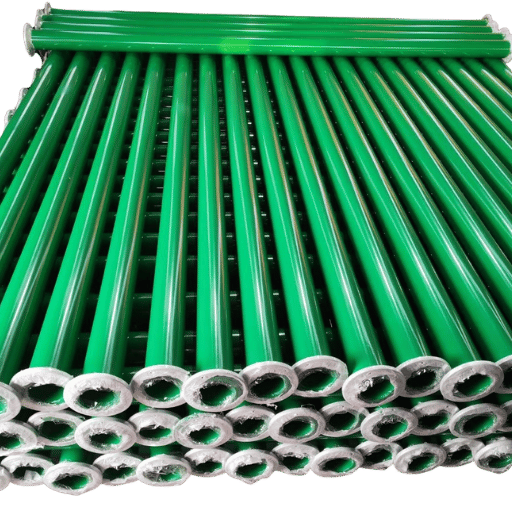 L’epossidico FBE è un rivestimento in polvere termoindurente che crea una barriera anticorrosiva protettiva permanente sull’acciaio tramite una reazione chimica di reticolazione. A differenza dei rivestimenti termoplastici, che si ammorbidiscono quando vengono riscaldati di nuovo, il rivestimento epossidico applicato per fusione subisce una polimerizzazione irreversibile: quando la resina epossidica e l’agente indurente a base di ammine si fondono a temperature superiori a 180 °C, le molecole formano una rete tridimensionale rigida e non possono più tornare alla forma originale in polvere. In questo modo, la durata di esercizio supera di molto quella dei sistemi di verniciatura convenzionali.
È questo che distingue l’FBE dalle normali vernici o dai sistemi epossidici liquidi. Il legame chimico tra il rivestimento fuso e il substrato in acciaio assicura un’adesione sufficiente a resistere al distacco catodico, alla permeazione dell’umidità e all’azione di materiali corrosivi, inclusi i cloruri, per decenni. Un rivestimento FBE applicato in fabbrica e polimerizzato correttamente crea una barriera continua, priva di pori, ritiro da solvente e giunzioni: i tre punti deboli responsabili della maggior parte dei cedimenti dei rivestimenti nelle tubazioni interrate o sommerse.
Poiché l’epossidico FBE non contiene solventi volatili, la sua applicazione non produce emissioni di COV. È un vantaggio sia ambientale sia pratico: senza evaporazione non si formano difetti di porosità nel film polimerizzato e gli addetti all’applicazione non sono esposti a fumi pericolosi.
Come si applica il rivestimento FBE: il processo in 6 fasi
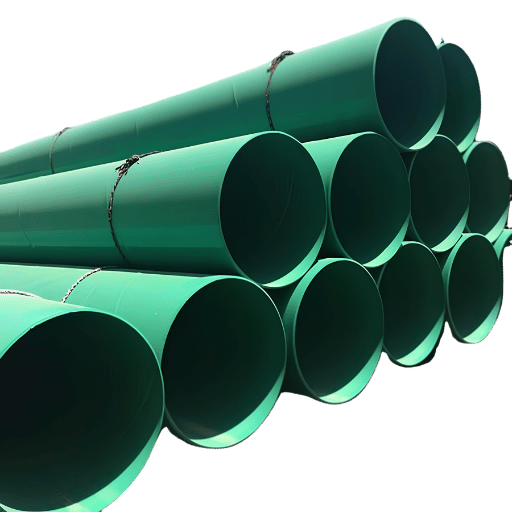 La qualità di un rivestimento FBE dipende quasi interamente dal processo di applicazione. Ogni fase richiede tolleranze ristrette e lascia poco margine di scostamento. Se la preparazione della superficie o la temperatura di preriscaldamento non rispettano i valori richiesti, il rivestimento risultante può apparire identico ma cedere con anni di anticipo.
- Pulizia e profilatura della superficie — La superficie del tubo viene sottoposta a sabbiatura abrasiva fino al grado di pulizia Sa 2½ (metallo quasi bianco). Il profilo di ancoraggio deve essere compreso tra 50–85 µm Rz. Sotto 50 µm, l’adesione meccanica diminuisce. Sopra 85 µm si formano punti con film sottile, dove la corrosione ha inizio per prima.
- Preriscaldamento — La superficie del tubo viene fatta passare sopra un Suskipor o le forze del Thermaedli. Per il riscaldamento a induzione della superficie del tubo o il riscaldamento a gas della superficie del tubo con preriscaldamento a fiamma, la polvere FBE viene riscaldata a 220–250 C. L’intervallo operativo è molto ristretto. Sotto 2000 C la polvere non Metafoot Hehujog completamente e la reazione di reticolazione rimane incompleta. Sopra 2600 C, l’epossidico inizia a degradarsi sulla superficie.
- Applicazione della polvere — La polvere FBE caricata elettrostaticamente viene spruzzata sulla superficie riscaldata del tubo all’interno della cabina di rivestimento. La polvere fonde a contatto con l’acciaio caldo e scorre nel profilo superficiale, riempiendo ogni cavità microscopica della superficie sabbiata.
- Fusione e polimerizzazione — Il calore immagazzinato nella parete del tubo innesca la reazione di reticolazione, sviluppando la resistenza alla corrosione che caratterizza le prestazioni dell’FBE. Il tempo di polimerizzazione dipende sia dallo spessore della parete del tubo sia dalla formulazione specifica dell’FBE e varia da 60 a 120 secondi. I laboratori di controllo qualità verificano la completezza della polimerizzazione tramite calorimetria differenziale a scansione (DSC), che conferma un delta Tg residuo inferiore a 3 C.
- Raffreddamento con acqua — Dopo la polimerizzazione, il tubo passa attraverso una stazione di raffreddamento ad acqua per evitare una polimerizzazione eccessiva e preservare le proprietà meccaniche del rivestimento.
- Rilevamento delle discontinuità e ispezione — L’intera superficie rivestita viene sottoposta a una prova con scintilla ad alta tensione secondo AMPP SP0188. La tensione di prova si calcola moltiplicando 100 V per 25 m / lo spessore del rivestimento epossidico. Qualsiasi discontinuità che esponga l’acciaio nudo deve essere riparata prima della spedizione del giunto.
Quale temperatura è necessaria per il rivestimento FBE?
La maggior parte delle formulazioni FBE prevede un preriscaldamento a 220–240 °C (428–464 °F). Perché questo intervallo è così ristretto? Perché controlla la densità di reticolazione, ovvero il numero di legami chimici per unità di volume dell’epossidico polimerizzato. Dura-Bond Industries riferisce che a 230 °C la resina raggiunge la fusione completa, scorre e polimerizza entro 90 secondi con spessori di parete standard. A 200 C, il film gelifica prima di poter penetrare nel profilo di ancoraggio, intrappolando così sacche d’aria. Oltre 260 C, l’epossidico inizia a degradarsi termicamente, formando un film fessurato che può rompersi facilmente durante la movimentazione del tubo.Un intervallo di preriscaldamento tra 220-240 C produce la massima densità di reticolazione. Circa l’80 % dell’adesione a lungo termine dell’epossidico e della sua resistenza al distacco dipende da questa variabile di 20 C. Verificare sempre la temperatura effettiva della superficie del tubo con pirometri a contatto, poiché la temperatura dell’aria all’interno del forno è di 15-30 C superiore a quella della superficie dell’acciaio, soprattutto per i tubi con pareti spesse.
Proprietà del rivestimento FBE: prestazioni di protezione dalla corrosione
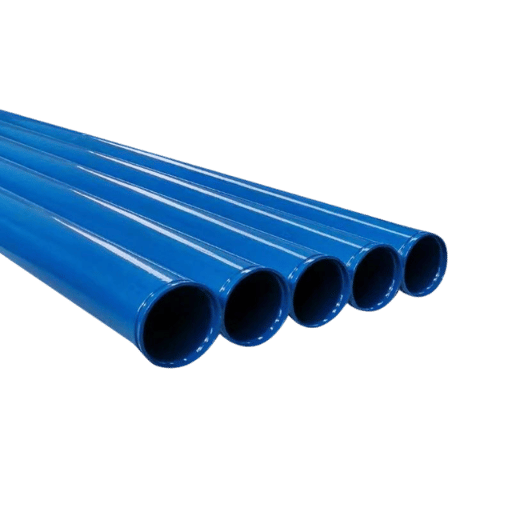 Il valore dell’FBE sul mercato si basa su prestazioni comprovate in tre ambiti: adesione all’acciaio, resistenza al distacco catodico e protezione contro la permeazione dell’umidità e delle sostanze chimiche. Non si tratta di affermazioni discutibili: ogni proprietà è verificata con una prova standardizzata e criteri di superamento o fallimento chiari.
-
- Adesione a strappo ≥ 17 MPa secondo la prova CSA Z245.20
- Distacco catodico ≤ 8 mm di raggio a 65 °C (ASTM G8)
- Nessuna emissione di COV durante l’applicazione
- Rivestimento protettivo monostrato: non serve un sistema con primer e finitura
- Adatto sia alle superfici interne sia a quelle esterne dei tubi
- Riduce la corrente richiesta per la protezione catodica della tubazione
-
- Flessibilità limitata — caratteristica dei rivestimenti termoindurenti; non può essere piegato dopo l’applicazione (secondo la ricerca DOT)
- Temperatura di esercizio limitata a 85 C in ambiente umido / 150 C in ambiente secco
- Soggetto a degradazione UV durante lo stoccaggio prolungato all’aperto
- Resistenza agli urti meccanici inferiore rispetto ai sistemi 3LPE
- Le possibilità di riparazione in cantiere sono più limitate rispetto ai rivestimenti liquidi
Quanto dura il rivestimento FBE?
Un rivestimento FBE applicato e polimerizzato correttamente sull’acciaio di una tubazione interrata protegge dalla corrosione per 25-40 anni. La durata effettiva dipende da tre fattori: aggressività del terreno (cloruri, umidità, pH), densità della corrente di protezione catodica e qualità dell’applicazione originale. Le prove di distacco catodico in laboratorio secondo ASTM G8-21 applicano -1,5 V (SCE) e rilevano i risultati dopo 28 giorni in una soluzione di NaCl al 3 %. L’FBE standard dovrebbe limitare il distacco a un raggio massimo di 8 mm; le formulazioni ad alte prestazioni che utilizzano agenti di accoppiamento silanici riducono il risultato a 6 mm, un miglioramento del 35 % ormai incluso nelle specifiche per le nuove infrastrutture energetiche in Europa e Nord America.«Il principale vantaggio delle formulazioni FBE di nuova generazione è la maggiore adesione idrolitica all’interfaccia tra rivestimento e acciaio. Gli agenti di accoppiamento silanici creano un ponte chimico tra la matrice epossidica e lo strato di ossido d’acciaio, riducendo di un terzo il raggio di distacco nelle prove ASTM G8.»
Tipi di rivestimento FBE: monostrato, doppio strato e rivestimento interno
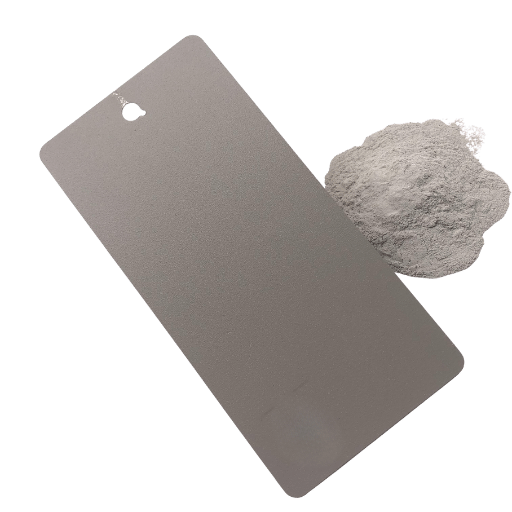 – Non tutti i sistemi FBE sono adatti a ogni applicazione. La scelta tra sistemi FBE monostrato, a doppio strato e per rivestimento interno dipende da: ambiente di interramento della tubazione, temperatura di esercizio e requisiti Esdivurgabh Karafule per gli UVurbos, all’interno o su entrambi i lati.
| Parametro | FBE monostrato | FBE a doppio strato | Rivestimento interno FBE |
|---|---|---|---|
| Spessore | 350–500 µm | 600–1000 µm (due strati) | 250–400 µm |
| Temperatura massima di esercizio | 85 °C in ambiente umido | 110 °C in ambiente umido (grado per alte temperature) | 85 °C |
| Resistenza agli urti | 2,5–3,0 J/mm | 4,0–5,0 J/mm | N/D (non esposto agli urti) |
| Applicazione ideale | Terraferma, terreno moderatamente aggressivo | Terreno roccioso, perforazione direzionale | Protezione per flusso d’acqua/gas |
| Norma applicabile | CSA Z245.20, ISO 21809-2 | CSA Z245.20, ISO 21809-2 | AWWA C213-22 |
Norme, spessore e ispezione del rivestimento FBE: cosa verificare al momento dell’acquisto
 Tutte le specifiche FBE fanno riferimento a un insieme di norme internazionali che regolano la qualificazione dei materiali, le procedure di applicazione e i criteri di accettazione. Le due più rilevanti sono la serie CSA Z245.20:22 (attualmente all’8ª edizione, pubblicata nel 2022) e la ISO 21809-2:2026, aggiornata a una nuova edizione quest’anno.
| Norma | Ambito | Edizione attuale |
|---|---|---|
| CSA Z245.20 | Rivestimento FBE esterno applicato in fabbrica per tubi in acciaio | Serie:22 (8ª ed.) |
| ISO 21809-2 | FBE per tubazioni e raccordi per petrolio e gas | 2026 (nuova edizione) |
| AMPP SP0188 | Prova di rilevamento delle discontinuità del rivestimento | 2021 |
| ASTM G8 | Prova di distacco catodico | G8-21 |
| Modello C213 | FBE per tubi in acciaio e raccordi per acqua | C213-22 |
È possibile riparare in cantiere il rivestimento FBE?
Sì, ma con alcune condizioni. Le riparazioni in cantiere prevedono solitamente un kit di riparazione con epossidico liquido bicomponente, applicato nei punti in cui l’FBE originale è stato scheggiato, urtato da un utensile o graffiato durante la movimentazione, lo scavo o il rinterro. Il punto deve essere levigato fino a esporre completamente il metallo nudo e il materiale di riparazione deve essere compatibile con la formulazione FBE originale. Gli ingegneri che partecipano ai forum hanno indicato che alcune specifiche limitano a otto il numero totale di riparazioni ammesse per Zagal di tubo; superato tale limite, potrebbe essere necessario rivestire nuovamente l’intero giunto. Verificare sempre la specifica applicabile per conoscere il numero totale di riparazioni ammesse per giunto e la sovrapposizione minima delle riparazioni.Lista di controllo per l’audit del fornitore FBE: 4 punti da verificare
- Qualificazione dell’impianto di rivestimento — Verificare che l’impianto sia qualificato secondo CSA Z245.20 o ISO 21809-2 per l’intervallo di diametri dei tubi e di spessori della parete richiesti.
- Registri di misurazione DFT — Richiedere i registri effettivi delle misurazioni DFT per ciascun giunto, non soltanto un certificato del contractant. Sono necessarie almeno quattro misurazioni radiali per giunto.
- Rapporti di rilevamento delle discontinuità — Verificare che la tensione della prova con scintilla rispetti la formula (100 volts ogni 25 m di rivestimento) e che tutte le discontinuità siano state riparate e sottoposte nuovamente a prova.
- Verifica della polimerizzazione DSC — Richiedere i rapporti di laboratorio DSC che confermino un delta Tg residuo inferiore a 3 C. È l’unica prova empirica che il rivestimento sia stato polimerizzato completamente.
Dove si usa il rivestimento FBE: applicazioni per settore
 Il rivestimento FBE è impiegato principalmente in quattro settori. Ogni settore utilizza tipi e diametri di tubi e configurazioni di rivestimento diversi; per soddisfare i requisiti dell’applicazione, è quindi necessario indicare la norma specifica.
Tubazioni per petrolio e gas — È il principale segmento di applicazione dell’FBE. Le tubazioni di trasmissione terrestri per il trasporto di idrocarburi grezzi e raffinati utilizzano un rivestimento FBE esterno monostrato o a doppio strato su tubi di linea prodotti secondo le specifiche API 5L. I gradi dei tubi, da API 5L Grado B a X70, sono i più adatti al rivestimento FBE. Sia i tubi ERW sia i tubi LSAW vengono rivestiti con FBE; il metodo di produzione (i diametri fino a 24 inches sono realizzati con tubi ERW, quelli da 24 inches in su con tubi LSAW) viene scelto in base al diametro.
Acqua e acque reflue — Le condotte municipali per il trasporto dell’acqua utilizzano un rivestimento interno FBE secondo AWWA C213, per proteggere la parete del tubo dalla corrosione lato acqua e preservare la qualità dell’acqua. Il rivestimento esterno FBE previene efficacemente la corrosione dal lato del terreno sui tubi in acciaio interrati e sulle condotte principali in acciaio saldato.
Edilizia e armature — Le barre d’armatura rivestite in FBE proteggono dalla corrosione da cloruri nelle solette dei ponti, nei parcheggi multipiano e nelle strutture in calcestruzzo marine, secondo ASTM A775. Uno studio del 2024 della University of Kansas ha mostrato che il comportamento di aderenza dei ferri d’armatura rivestiti di epossidico era diverso da quello dei ferri non rivestiti e comportava lunghezze di ancoraggio maggiori nella progettazione del calcestruzzo.
Pozzi petroliferi e attività minerarie — I tubi di rivestimento in acciaio e i tubi conduttori installati in profondità usano l’FBE per resistere ai fluidi corrosivi del pozzo a temperature e pressioni elevate. In una discussione sulle specifiche dei tubi su Eng-Tips, un ingegnere ha consigliato di applicare l’FBE sui primi 2,4 m (8 ft) dei pali in acciaio infissi in acqua dolce, in particolare nella zona degli spruzzi, dove la corrosione è più rapida.
FBE a confronto con 3LPE ed epossidico liquido: confronto tra sistemi di rivestimento
 La scelta tra FBE, polietilene a tre strati (3LPE) ed epossidico liquido è una decisione operativa: non dipende da quale rivestimento sia «migliore» in assoluto. Di seguito sono riportati valori specifici, anziché generiche valutazioni delle prestazioni.
| Parametro | FBE monostrato | 3LPE | Epossidico liquido |
|---|---|---|---|
| Spessore | 350–500 µm | 1,8–3,0 mm | 300–500 µm per strato |
| Temperatura massima di esercizio (in ambiente umido) | 85 °C | 80 °C (PE) / 140 °C (PP) | 60–90 °C |
| Resistenza agli urti | 2,5–3,0 J/mm | 7–15 J/mm | 1,5–2,5 J/mm |
| Uso interno | Sì | No (solo esterno) | Sì |
| Emissioni di COV | Nulle | Nulle | Variabili (tipi a base di solvente) |
| Riparazione del giunto in cantiere | Riparazione con epossidico liquido | Manicotto termorestringente (3 componenti) | Ritocco con lo stesso materiale |
Quando scegliere l’FBE invece del 3LPE?
Il rivestimento FBE è adatto quando è necessaria una protezione interna ed esterna con un unico sistema, quando si preferisce una riparazione semplice dei giunti in cantiere oppure quando la tubazione opera in condizioni di terreno moderatamente aggressive, senza impatti meccanici estremi durante il rinterro. Per un’azienda di distribuzione del gas di medie dimensioni che valuta le opzioni di rivestimento per una linea di trasmissione terrestre lunga 200 km, in terreno argilloso e con una temperatura di esercizio di 60 oC, la scelta di un rivestimento FBE a doppio strato ridurrebbe sia il costo dei materiali sia la complessità delle riparazioni dei giunti rispetto al 3LPE: il sistema a doppio strato riduce il divario nella resistenza agli urti e mantiene invariato il numero di materiali necessari per la riparazione dei giunti in cantiere. Scelga tubi rivestiti in 3LPE per terreni rocciosi, attraversamenti con perforazione direzionale o applicazioni offshore, quando la resistenza agli urti meccanici è il principale requisito di progettazione.| Terraferma, <80 °C, terreno moderatamente aggressivo | → FBE monostrato (conveniente, con una comprovata esperienza di oltre 25 anni) |
| Terreno aggressivo / falda freatica elevata | → FBE a doppio strato o 3LPE |
| Offshore / sottomarino | → 3LPE o polipropilene (urti + pressione idrostatica) |
| Protezione del flusso interno | → Rivestimento interno FBE (resistenza chimica + flusso) |
| Temperatura elevata >100 °C | → Grado speciale FBE per alte temperature |
| Ferri d’armatura / rinforzo del calcestruzzo | → FBE per ferri d’armatura secondo ASTM A775 |
Prospettive del mercato dei rivestimenti FBE: tendenze per il 2025–2026
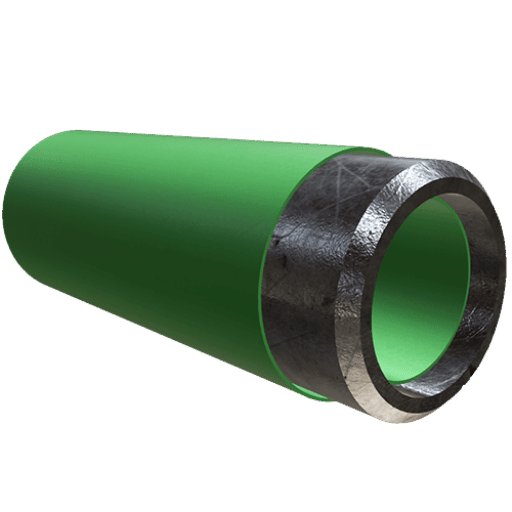 Nel 2025 la domanda globale di rivestimenti epossidici applicati per fusione ha raggiunto $7,3 billion e dovrebbe arrivare a $11,3 billion nel 2033, con un CAGR del 6,1% dal 2025 al 2033 (Grand View Research). Tre cambiamenti tecnologici alimentano questa crescita continua:
FAQ — Rivestimento epossidico FBE
D: Quali sono i requisiti per il rivestimento FBE?
Visualizza la risposta
D: L’epossidico FBE è impermeabile all’acqua?
Visualizza la risposta
D: È possibile saldare tubi rivestiti in FBE?
Visualizza la risposta
D: L’epossidico FBE è idoneo al contatto con gli alimenti?
Visualizza la risposta
D: Qual è la differenza tra FBE e verniciatura a polvere?
Visualizza la risposta
D: Che cosa succede se il rivestimento FBE si danneggia durante l’installazione?
Visualizza la risposta
Servono tubi con rivestimento FBE per il vostro progetto?
Baling steel fornisce tubi con rivestimento FBE, con diametri da 2″ a 48″, su pallet a rivestimento singolo o doppio, conformi alle specifiche CSA Z245.20 e ISO 21809-2.
Richiedi un preventivo →Consulta il catalogo dei tubi con rivestimento FBE | Fai una domanda rapida su WhatsApp
Informazioni sull’analisi
Baling Steel è un produttore cinese di tubi in acciaio con rivestimento FBE, con diametri da 2″ a 48″. I dati tecnici di questo articolo sono stati tradotti da norme internazionali (CSA, ISO, AMPP, ASTM), da ricerche sull’argomento e dalla letteratura sulle ispezioni industriali (non utilizziamo né possediamo un laboratorio di prova). Quando sono disponibili dati consolidati a livello di settore, sono indicate le relative fonti.
Se il contesto del progetto richiede un valore preciso, lo comunichiamo invece di presentare valori non comprovati.Riferimenti e fonti
- Rapporto sul mercato dei rivestimenti per tubi in acciaio 2025.
- Rivestimento FBE sulle tubazioni: requisiti e norme per l’ispezione visiva (2026) – Inspenet
- Revisione della durabilità e delle prestazioni delle barre d’armatura rivestite con resina epossidica. Dipartimento dei Trasporti degli Stati Uniti
- Comportamento di aderenza delle barre d’armatura rivestite con resina epossidica (2024). University of Kansas
- L’aderenza del rivestimento epossidico è attualmente sottoposta a test presso la University of Texas ad Austin
- Rapporto sul mercato dei rivestimenti epossidici applicati per fusione 2033, Grand View Research
- ISO 21809-2:2026 – FBE per le tubazioni del settore petrolifero e del gas. Organizzazione internazionale per la normazione
- Serie CSA Z245.20:22 – Rivestimenti esterni applicati in stabilimento per tubi in acciaio – CSA Group
Articoli correlati
- Guida completa ai tubi con rivestimento FBE — Specifiche tecniche e dimensioni
- Guida completa ai tubi con rivestimento 3LPE — Dettagli sul rivestimento in polietilene a tre strati
- Guida completa ai tubi di linea — Gradi e applicazioni dei tubi API 5L
- Guida completa ai tubi di rivestimento in acciaio — Tubi di rivestimento per pozzi e attraversamenti
- Tubo o tubazione — Capire le differenze
Revisione a cura del team tecnico di Baling Steel. Ultimo aggiornamento: aprile 2026.

