


ウォータージェット切断機の仕組みとは?
コンテンツ
見せる
ウォータージェットとは?
ウォータージェットは、水を加圧して噴射し、金属やコンクリートなどを切断する高性能な工具です。水を60,000 PSI超に加圧し、ノズルで噴流を集束・加速させます。硬い材料を加工する場合は、ガーネットなどの研磨材を水流に混ぜることで、金属、石材、複合材を効果的に切断できます。ウォータージェットは、熱影響部(HAZ)を生じさせず、材料の特性も変化させないため、高精度の切断が求められる航空宇宙、自動車、製造業で幅広く使われています。また、有害な煙を発生させず、再利用できる材料を切りくずとして無駄にすることもないため、環境負荷を抑えられます。切断工程では研磨材をどのように使用しますか?
ガーネットや酸化アルミニウムなどの研磨材は、特に厚く硬い材料を扱う場合に、ウォータージェット切断に欠かせません。これらの研磨材を加圧混合室で水と混ぜ、ポンプでノズルに送り、超音速で噴射します。水と研磨材が一体となった強力な噴流は、最も硬い材料も高精度に削り取ります。近年の資料でも、ウォータージェット技術の進歩によって研磨材の適用効率と精度が向上したことが確認されており、この点が裏付けられています。流量や粒子径などの要素を最適化すれば、よりきれいな切断、廃棄物の削減、ウォータージェット部品の長寿命化が実現し、工程の精度と費用対効果も高まります。水圧はどのような役割を果たしますか?
水圧は、家庭内の設備を円滑に機能させ、配管設備を保護し、日常生活の利便性を保つうえで欠かせません。ウォータージェットで切断できる材料は?
ウォータージェットで金属を切断できますか?
はい、ウォータージェットは金属を高精度かつ効率的に切断できます。鋼材、アルミニウム、チタン、銅を、熱による損傷や材料特性の変化を生じさせずに切断できます。加圧した水流を使用し、硬い金属には研磨材を加えることもあります。硬い材料にも適していますか?
はい、ウォータージェット切断は硬い材料にも効果的です。研磨粒子を混ぜることで、焼入れ鋼、セラミックス、石材を切断できます。熱を発生させないため、切断中に材料の組織が変化するのを防ぎます。プラズマ切断と比べるとどうですか?
プラズマ切断の対象は鋼材、アルミニウム、銅などの導電性金属に限られますが、ウォータージェット切断は金属、複合材、石材、ガラス、プラスチック、ゴム、食品、さらには紙まで、ほぼあらゆる材料に対応できます。| 項目 | ウォータージェット | プラズマ切断 |
|---|---|---|
|
材料 |
ほぼすべて |
導電性金属 |
|
厚さ |
最大18インチ |
最大6インチ |
|
精度 |
高い(0.001″) |
中程度(0.015″) |
|
熱の影響 |
なし |
熱影響部 |
|
速度 |
遅い |
速い |
|
運転コスト |
高い($30/hr) |
低い($15/hr) |
|
環境への配慮 |
あり |
なし |
|
安全性 |
高い |
中程度 |
|
用途 |
幅広い |
金属に限定 |
ウォータージェット切断の利点は?
精密な切断ができますか?
はい、レーザー技術を使えば非常に高い精度で切断でき、切断面をきれいに仕上げ、細部まで精巧に加工できます。環境に優しい方法ですか?
はい、ウォータージェット切断は、水と研磨材という無害な材料を使用する環境に優しい加工方法です。ガス、蒸気、熱を使う従来の切断方法とは異なり、有害なガスや蒸気を発生させないため、環境への悪影響もありません。環境面での利点の一つは、ウォータージェット切断の精度が高く、廃棄物がほとんど出ないことです。また、使用した水はろ過して再利用できる場合が多くあります。以上の利点から、環境に配慮したウォータージェット切断を採用する業界に適しています。熱を加えずに切断できますか?
そのとおりです。ウォータージェット切断は水を使う加工方法で、加熱や冷却の工程を必要としません。材料に悪影響を及ぼす熱影響部も発生しません。レーザーやプラズマなどの他の切断方法とは異なり、水を使う切断では材料の組成を変化させず、組織を維持できます。ウォータージェット切断の限界は?
鋼材の切断には厚さの制限がありますか?
はい、鋼材の切断には厚さの制限があります。制限は切断方法(レーザー、のこぎり)、材料の種類、装置の出力によって異なります。高出力のレーザー切断機では、炭素鋼は最大20mm、ステンレス鋼は最大10mmまで切断できます。複雑な形状にも対応できますか?
ウォータージェット切断は、多軸CNCによる比例制御の動きにより高精度で複雑な輪郭にも対応できますが、速度が遅いこと、継続して切断できる厚さが大きいこと、精度に限界があること、初期費用が高いことなどの欠点もあります。費用面で考慮すべき点は?
ウォータージェット切断とレーザー切断の費用を比較する際は、次の要素を評価する必要があります。- 初期投資:ウォータージェット切断機は構造が複雑で、高圧ポンプシステムも必要となるため、従来型のレーザー切断機や最新のファイバーレーザー、CO2レーザーに比べて、初期費用と運転コストが大幅に高くなります。
- 運転コスト:高圧システム、水、電力、研磨材が必要なため、水ジェット切断機では過剰な使用による追加コストが発生します。ファイバーレーザーやCO2レーザーの電力費は変動しますが、全体として、運転コストは従来型のウォータージェット切断機より低くなります。
- 材料の廃棄:廃棄材料が増えると、長期的なコストが上昇します。どちらの方法も精度は異なり、切断精度によって材料の無駄を抑える効率に差が出ます。
- メンテナンス:ウォータージェットの費用は、ノズル不足や定期的な部品の輸送、メンテナンスの有無によって変動します。同様に、レーザー切断機では光学部品を交換できず、一定の頻度で交換が必要になります。
- 切断速度:大量生産の現場では、人件費の削減が大きなメリットになります。一方、作業が遅いと人件費がかさみます。ウォータージェット切断はレーザー切断より遅いため、人件費が大幅に増加します。
- エネルギー消費: 2つの方法では、消費電力が大きく異なります。水を加圧するために必要な電力によっては、水と電力の比率が非常に高くなる傾向があります。一方、最新のレーザー切断機は必要な電力が大幅に少なくて済みます。
最適なウォータージェット切断機の選び方は?
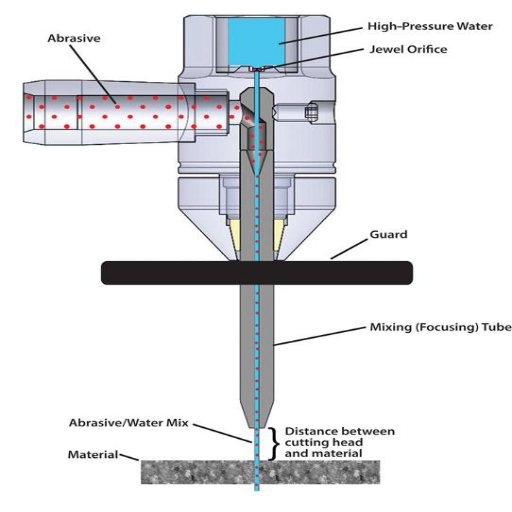
ウォータージェット切断機の選定に影響する要素は?
- 材料の種類と特性 – 切断する材料の硬さ、厚さ、組成は、ウォータージェット切断機の選定に直接影響します。所定の仕上がりを得るには、研磨材を使用するウォータージェット切断システムが必要となる材料もあります。
- 切断厚さの要件 – 材料の厚さによって、ウォータージェットシステムの能力と適用する圧力が決まります。
- 精度と公差の要件 – 航空宇宙や医療などの業界では、求められる精度に応じて、より高精度に制御でき、公差の厳しい高性能なウォータージェット切断機が必要になることがあります。
- 切断速度 – 各システムの仕様は異なり、求められる生産量に応じて選択できます。そのため、切断速度の安定性にもシステムごとに差があります。
- 運転コストとメンテナンスコスト – 研磨材やエネルギーの消費、メンテナンス、想定される停止時間に伴うコストも、運転費および保守費として検討する必要があります。
- 設置スペースと制約 – 設定した環境で十分な性能を発揮できるよう、利用可能な作業スペースとウォータージェット装置の寸法が適合している必要があります。
- ソフトウェアと制御機能 – 自動化、CAD連携、ネスティング機能により、精度と効率を大きく高められます。
- ポンプ圧力と効率 – ウォータージェットポンプの吐出圧力によって切断力と速度が決まるため、機械を選定する際の重要な検討項目です。
- 環境および安全上の問題 – 騒音レベル、使用水量、廃棄材料の処理が、環境および安全に関する規制の範囲内である必要があります。
- 予算と投資収益率(RoI)- T初期投資、長期的な運転コスト、予測されるROIを基に、ウォータージェット切断機を個別のニーズに合わせることが極めて重要です。
多軸切断はなぜ重要ですか?
現代の製造工程では、多軸切断によって精度、複雑な形状への対応力、効率性、時間面での改善が実現し、エラーも抑えられます。ウォータージェット切断機のメンテナンス方法は?
ウォータージェット切断機の推奨メンテナンスでは、装置を最高の稼働状態に保つための予防措置を重視します。定期点検では、高圧部品の漏れを確認し、水質を保つためにフィルターを清掃します。また、ポンプや研磨材供給システムに異常がないかを点検し、摩耗を未然に防ぐとともに、問題が見つかった場合は対処します。適切な保守を続けることで、修理によるシステムの停止を抑えながら、機械の寿命を延ばせます。よくある質問(FAQ)
Q:ウォータージェットで鋼材を切断できるというのは本当ですか?
A:はい、ウォータージェットは鋼材を切断できます。特に研磨材を高圧水流に混ぜる研磨材ウォータージェットは、切断能力を高めます。Q:研磨材ウォータージェットで鋼材を切断する際、どのような工程を用いますか?
A:研磨材ウォータージェット切断では、高圧水に研磨材を混ぜることで、鋼材などの難削材を切断できる強力な噴流を作り出します。Q:ウォータージェット切断に適した鋼材にはどのような種類がありますか?
A:ウォータージェット技術は、軟鋼やステンレス鋼をはじめ、さまざまな種類の鋼材やその他の金属部品に適用できます。Q:鋼材の切断において、ウォータージェット切断はレーザー切断とどう違いますか?
A:どちらの方法も効果的ですが、ウォータージェット切断は熱を発生させないため、加工材が変形する可能性を低減できます。そのため、用途によってはレーザー切断より有利です。Q:ウォータージェットでは、どのように勢いよく材料を切断しますか?
A:ウォータージェットのノズルは、研磨材を含む高圧水流を鋼材などの材料に正確に当て、切断するうえで重要な役割を果たします。Q:ウォータージェットで鋼材を切断する際、高圧は必要ですか?
A:はい。水と研磨粒子で材料に切り込み、切断するために十分な力が必要となるため、鋼材の切断には高圧水が欠かせません。Q:ウォータージェットの設定をカスタマイズすれば、厚さの異なる鋼材を切断できますか?
A:ウォータージェットの設定は、精度と切断性能の目標に合わせて調整できるため、厚さや種類の異なる鋼材に最適化できます。Q:金属切断において、ウォータージェット切断が他の方法より優れている点は何ですか?
A:ウォータージェット切断なら、熱による変形がなく、複雑な形状にも対応できます。鋼材をはじめ、さまざまな材料を切断できる汎用性も備えています。Q:切断ヘッドは、切断品質に関わるウォータージェット切断の性能にどのような影響を与えますか?
A:切断材料の精度と品質は、水と研磨材の混合物が切断ヘッドを通って入る際の速度と圧力に左右されます。切断ヘッドは、機械のこの部分を制御します。Q:鋼材の研磨材ウォータージェット切断には、何かリスクがありますか?
A:過剰な熱や粉じんが発生しないため、鋼材などの材料を比較的安全に加工できます。そのため、研磨材ウォータージェット切断は、より安全で環境に優しい選択肢です。参考文献
1. 緊急時における鋼材の研磨材ウォータージェット切断の概要:特性分析と切断開始の予測。- 著者:Y. Jiang, L. Duszczyk, A. Goorani, S. Cohn
- 学術誌:Experimental Techniques
- 公開日:2022年八月3日。
- 引用表記: (Jiang et al., 2022, pp. 197–209)
- 研究概要: この研究では、特に緊急時における研磨材ウォータージェット(AWJ)切断特性の予測モデルに焦点を当てています。著者らが提示する切断開始時点の予測モデルは、AWJ工程を迅速に調整し、緊急時の意思決定を支援するうえで重要です。結果では、緊急状況下で鋼材を切断するAWJの性能について、実験条件とデータ評価が示されています。
- 著者: E. Kawecka et al.
- 掲載誌:機械工学およびオペレーショナルリサーチのスペクトラム
- 公開日:2024年七月30日
- 引用表記: (Kawecka et al., 2024)
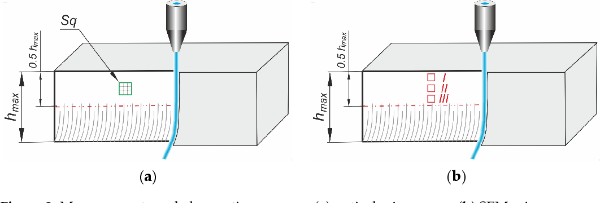
- 概要: この論文は、高合金鋼の研磨材ウォータージェット加工条件の最適化に焦点を当てています。著者らはMCDM手法、より具体的にはSAW法を用いて、研磨材流量、圧力、送り速度などの制御パラメーターを評価しています。研究では、これらのパラメーターが切断深さと表面粗さに及ぼす影響を説明し、使用した最適化手法を詳しく解説しています。
- 著者: A. Perec et al.
- 掲載誌: 材料
- 公開予定日:2024年八月1日
- 相互参照: (Perec et al., 2024)
- 要旨: この論文では、研磨材水噴射ジェット技術を用いた高合金鋼の切断を検討しています。著者らは、研磨材流量、圧力、送り速度を主な要因として考慮し、応答曲面法(RSM)を用いて工程をモデル化することを目指しています。結果から、送り速度が表面粗さに大きく影響することが示されており、切断条件の改善に役立つ、実験データに基づく数学モデルが提示されています。

