


Datos rápidos: acero cromo-molibdeno AISI 4130 (normalizado a 870°C)
| Resistencia a la tracción | 97.200 psi (670 MPa) | Límite elástico | 63.100 psi (435 MPa) |
| Alargamiento | 25.5% | Densidad | 7,85 g/cm³ (0,284 lb/in³) |
| Dureza | 217 HB | Cromo | 0.80–1.10% |
| Molibdeno | 0.15–0.25% | Carbono (4130) | 0.28–0.33% |
¿Qué es el acero cromo-molibdeno? Composición, designación y metalurgia
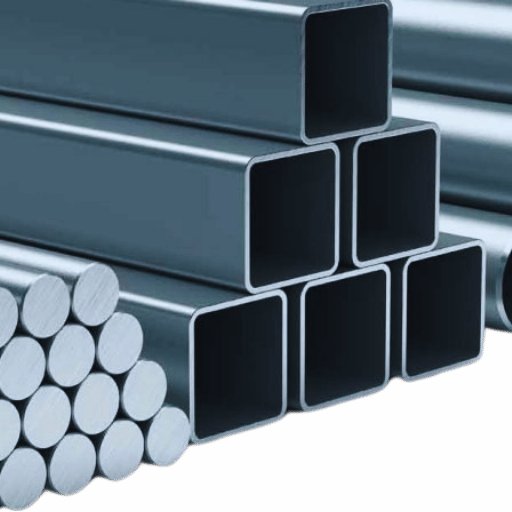 Los aceros cromo-molibdeno son aceros de baja aleación con las composiciones indicadas a continuación, habituales en los sectores aeroespacial, de competición y de defensa. Los grados de la American Iron and Steel Society (AISI) se rigen por las especificaciones SAE J1397 y se designan mediante el término más común, donde sigue la designación de la serie y los dos últimos dígitos indican el contenido de carbono.
Convención de nomenclatura AISI 41xx
La designación de cuatro cifras AISI/SAE sigue una lógica estructurada establecida por SAE J1397. El primer dígito, «4», identifica el acero aleado. El segundo dígito, «1», señala la familia de cromo-molibdeno. Los dos últimos dígitos indican el contenido de carbono en centésimas de porcentaje: por tanto, el 4130 contiene nominalmente un 0,30 % de carbono, el 4140 un 0,40 % y el 4150 un 0,50 %. Este sistema de numeración abarca todas las clasificaciones de metales férreos de las normas norteamericanas.Composición química: 4130 frente a acero dulce y acero inoxidable 304
| Elemento | Acero cromo-molibdeno 4130 | Acero dulce 1020 | Acero inoxidable 304 |
|---|---|---|---|
| Carbono | 0.28–0.33% | 0.18–0.23% | 0,08 % máx. |
| Cromo | 0.80–1.10% | — | 18.0–20.0% |
| Molibdeno | 0.15–0.25% | — | — |
| Manganeso | 0.40–0.60% | 0.30–0.60% | 2,00 % máx. |
| Níquel | — | — | 8.0–10.5% |
| Hierro | Resto | Resto | Resto |
Función del cromo y el molibdeno
El cromo (0,80-1,10 %) aumenta la profundidad de endurecimiento y aporta una resistencia moderada a la oxidación, aunque no basta para convertir el material en acero inoxidable. En estado normalizado y templado, este grupo también presenta un tamaño de grano más fino que los grupos comparables. El molibdeno (0,15-0,25 %) aumenta la resistencia a altas temperaturas y, con ello, la resistencia a la fluencia. Además, en los aceros cromo-molibdeno, reduce la fragilidad de revenido en el intervalo de temperaturas de revenido, en comparación con las adiciones habituales de cromo. La combinación de cromo y molibdeno en esta composición del material ofrece un equilibrio casi perfecto entre resistencia, tenacidad y rendimiento a altas temperaturas.Grados de acero cromo-molibdeno: comparación entre 4130, 4140 y 4340
 La familia 41xx comprende varios grados con características de rendimiento distintas. La diferencia principal entre las clases es el contenido de carbono: cuanto mayor es, mayor es la dureza máxima alcanzable. En cambio, la soldabilidad disminuye y aumenta la tendencia a la fragilización al enfriarse tras la exposición a altas temperaturas durante la soldadura. La tabla ofrece una visión general representativa.
| Grado | Carbono % | Resistencia a la tracción (psi) | Dureza HRC | Soldabilidad | Aplicaciones principales |
|---|---|---|---|---|---|
| 4130 | 0.28–0.33 | 97.200 (normalizado) | 22–27 | Buena | Tubos estructurales, estructuras de aeronaves |
| 4140 | 0.38–0.43 | 148.000 (temple y revenido) | 28–34 | Aceptable | Engranajes, ejes, semiejes |
| 4340 | 0,38–0,43 (+Ni) | 185.000 (temple y revenido) | 35–40 | Deficiente | Trenes de aterrizaje, cigüeñales |
| 4150 | 0.48–0.53 | 167.000 (temple y revenido) | 32–38 | Deficiente | Cañones de armas, piezas sometidas a gran desgaste |
¿El acero cromo-molibdeno 4140 es acero cromo-molibdeno?
Ver respuesta
Sí. Dentro de la familia 41xx, el AISI 4140 es un acero cromo-molibdeno similar al 4130, pero con un contenido distinto de elementos de aleación. El molibdeno, que aporta mayor resistencia (0,15-0,25 %), es el otro elemento de la familia, junto con el cromo ya mencionado (0,80-1,10 %). La diferencia está en la cantidad de carbono: entre 0,38-0,43 % en el 4140 y entre 0,28-0,33 % en el 4130.
El mayor contenido de carbono del 4140 le proporciona mucha más resistencia tras el tratamiento térmico (28-34 HRC frente a 22-27 HRC), aunque dificulta algo la soldadura. El 4140 resulta adecuado para entornos donde la resistencia al desgaste o la dureza superficial son prioritarias, como en componentes de engranajes, ejes y semiejes, y la soldadura puede reducirse al mínimo o eliminarse.Propiedades mecánicas y datos de rendimiento
 1840-M21: Las propiedades de la aleación de cromo-molibdeno 4130 pueden variar hasta alcanzar una resistencia a la tracción de 113.200psi, según el estado del tratamiento. En estado recocido, este grado puede tener una resistencia de tan solo 81.200psi, mientras que en estado normalizado puede superar los 150.000+ psi.
Propiedades del 4130 según el estado del tratamiento térmico
| Propiedad | Recocido | Normalizado | Temple y revenido (revenido a 800°F) |
|---|---|---|---|
| Resistencia a la tracción | 81.200 psi | 97.200 psi | 150.000+ psi |
| Límite elástico | 66.700 psi | 63.100 psi | 130.000+ psi |
| Alargamiento | 28.2% | 25.5% | 13–17% |
| Dureza | 156 HB | 217 HB | 35–40 HRC |
Resistencia a la tracción en estado normalizado
97.200 psi
1.77x el acero dulce
Límite de resistencia a la fatiga
45.000 psi
1.67x el acero dulce
Resistencia a la tracción tras temple y revenido
150.000+ psi
2.73x el acero dulce
📐 Nota de ingeniería: el mito de que es «más ligero que el acero»
La densidad del acero cromo-molibdeno 4130 es de 7,85 g/cm, la misma que la del acero dulce 1020. El ahorro de peso que aporta el acero cromo-molibdeno no se debe a que sea un material más ligero, sino a las posibilidades de diseño que ofrece frente a un acero más blando. Un tubo de acero cromo-molibdeno 4130 con un espesor de pared de 0.035″ tiene la misma resistencia estructural que un tubo de acero dulce 1020 con un espesor de pared de 0.058″.
Esto supone un ahorro de peso de alrededor del 30 %. El material no pesa menos; es la estructura la que pesa menos.Tratamiento térmico del acero cromo-molibdeno
 El tratamiento térmico mejora las propiedades del 4130 y lo transforma de un acero estructural de resistencia relativamente modesta en un material de ingeniería de alta calidad. El procedimiento adecuado depende exclusivamente de la dureza deseada y de la aplicación.
Guía para elegir el tratamiento térmico
Si la dureza objetivo es 25-35 HRC, temple y revenido: austenitizar a 1525F ( 830C), enfriar en aceite y realizar el revenido final a 800-1200 F (425-650C)
Si se necesita la máxima ductilidad, normalice a 1500-1600F (820-870C) y enfríe después al aire. Si se necesita la máxima ductilidad, realice un recocido completo a 1525-1600F (830-870C) y deje enfriar en el horno.
Si se trata de un conjunto soldado, coloque la pieza ensamblada en un entorno protector. Caliéntela a 1100-1250 F (595-675 C) y manténgala a esa temperatura durante al menos una hora por cada pulgada de espesor (2,5cm). Este tratamiento debe aplicarse antes de poner la pieza en servicio.
⚠️ Advertencia: fragilización por hidrógeno
No enfríe demasiado rápido el 4130 que se esté procesando en una atmósfera con hidrógeno. El hidrógeno atómico puede difundirse en el metal durante la austenización y quedar atrapado durante el temple, lo que retrasa la fractura frágil varios días después del tratamiento térmico. Si se sospecha una fragilización por hidrógeno, caliente inmediatamente la pieza a 375-4250F durante 4+ horas, sin exponerla a una fuente externa de hidrógeno.
💡 Experiencia del fabricante: el modo de fallo n.º 1 del acero cromoly
La causa principal de los fallos en los bastidores de competición de acero cromo-molibdeno es omitir el alivio de tensiones después de la soldadura. Chroniciterventions.Community, tanto para los aficionados a FSAE como a kamikaziMR2, atribuye sistemáticamente estos fallos a soldar tubos 4130 que se agrietan tras someterse a cargas cíclicas durante el servicio.
Soldadura del acero cromo-molibdeno: métodos, metales de aporte y buenas prácticas
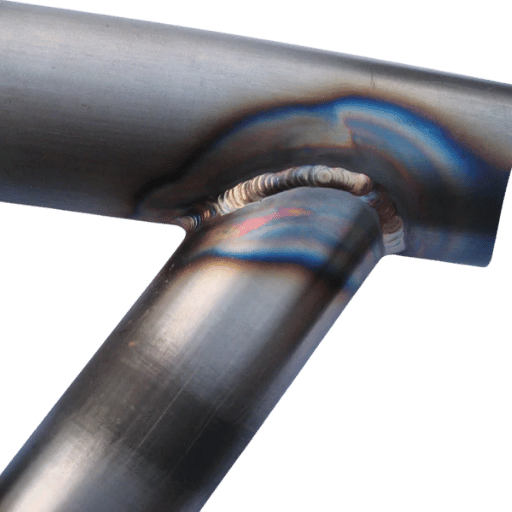 El acero cromo-molibdeno se puede soldar, pero no es un material fácil. Su templabilidad contrasta con la del acero dulce, que tolera casi cualquier condición, incluso amplias variaciones del aporte térmico, sin problemas. La zona afectada por el calor se transforma en martensita frágil si se enfría demasiado rápido después de la soldadura. Todos los parámetros de soldadura influyen: el aporte térmico, la temperatura entre pasadas, la varilla de aporte, el ángulo y la duración de la antorcha, el caudal del gas de protección y la pureza del argón.
Selección del proceso
Soldadura MIG (GMAW) frente a TIG (GTAW) en tubos de acero cromo-molibdeno: la TIG es claramente preferible, sobre todo en secciones de pared delgada de menos de 0.120′. Una de las razones por las que la MIG es tan popular para el acero dulce es su amplio margen de ajuste; sin embargo, el escaso control térmico de la TIG, debido a un baño de soldadura más ancho, deja muy poco margen de error al trabajar incluso con tubos cromo-molibdeno de pared delgada de 0.0360″ o menos. La TIG permite mantener bajo el aporte térmico, y la anchura óptima de la zona afectada por el calor depende de reducir al mínimo el calor absorbido por la sección soldada.Selección del metal de aporte
| Metal de aporte | Aplicación | Notas |
|---|---|---|
| ER80S-D2 | Uniones estándar de acero cromo-molibdeno (sin tratamiento térmico posterior a la soldadura) | Mayor contenido de Mo para obtener resistencia en estado soldado; metal de aporte estándar del sector para el 4130 |
| ER70S-2 | Uniones de transición entre acero cromo-molibdeno y acero dulce | Menor resistencia; absorbe las tensiones térmicas diferenciales en la interfaz entre metales distintos |
| Varilla de aporte 4130 | Solo para conjuntos tratados térmicamente | Su composición química coincide con la del metal base; requiere un tratamiento térmico posterior completo para desarrollar sus propiedades |
💡 Consejos prácticos del taller
Como regla práctica, mantenga el flujo del gas de protección durante 1 segundo por cada 10 amperios de corriente. Así, con una corriente de arco de 100amps, mantenga el flujo de gas durante al menos diez segundos después de que desaparezca el baño de soldadura. Esto evita que se forme óxido en el cordón y en la zona afectada por el calor.
La mejor opción para proteger el cromo: instale una lente de gas en el extremo de la antorcha en lugar del cuerpo de la pinza portaelectrodos estándar. El flujo laminar de argón de la lente se desplaza uniformemente sobre las secciones rectas y curvas de tubo de cromo, y evita turbulencias que podrían arrastrar contaminantes hacia el borde del baño de soldadura.
⚠️ El mayor error al soldar acero cromo-molibdeno
¿Está pensando en montar un bastidor de tubos de cromo? Su equivalente de acero dulce podría ser de acero dulce, pero no por el mismo motivo. En lugar de un intervalo de temperatura de 1600-2200F, en este caso tenemos 1700-1900F debido a la aleación. Para espesores de pared superiores a 0.120″, precaliente al menos a 300-400F para ralentizar el enfriamiento posterior a la soldadura cuando la calidad sea importante. En los foros de AWS se siguen comunicando casos de grietas por fragilización por hidrógeno que han requerido atención hospitalaria, consecuencia de no precalentar las secciones de mayor espesor.
«Recuerde: mantenga una longitud de arco corta al soldar cromo. ¿Por qué? Un arco demasiado largo distribuye el calor sobre una zona mayor, provoca porosidad y reduce la eficacia del argón en el borde del cordón, justo donde más se necesita».
¿Es difícil soldar acero cromo-molibdeno?
Ver respuesta
Soldar este tipo de acero no es difícil, pero exige más precisión que el acero dulce. Siga parámetros bien definidos: reduzca la acumulación de tensiones en el sistema (nada de soldar cromo a golpes), controle el aporte térmico y asegúrese de utilizar el metal de aporte adecuado. Además, hay procedimientos de precalentamiento necesarios por una razón. Para secciones de tubo de más de 0.120″, conviene usar soldadura TIG en lugar de MIG: empiece con un precalentamiento de al menos 300-400F y evite que la temperatura entre pasadas baje demasiado para impedir un enfriamiento rápido tras la soldadura. A temperatura ambiente, mantenga los tubos ligeramente por encima de la temperatura ambiente para evitar problemas por coeficientes de dilatación distintos. Si los tubos de cromo han pasado toda la noche en la caja fría de un camión y se llevan a temperaturas inferiores a cero, de 15-20F, es probable que se agrieten. Todo esto se aprende; ignorar las instrucciones puede tener consecuencias desastrosas.
Aplicaciones del acero cromo-molibdeno: aeronáutica, competición y más
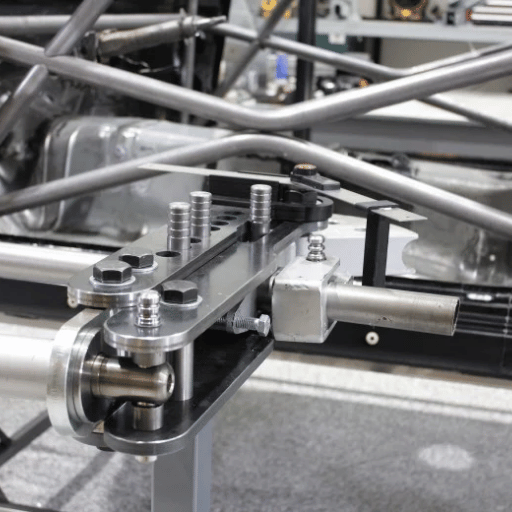 La combinación de soldabilidad, templabilidad y un alto límite de resistencia a la fatiga hace que el acero cromo-molibdeno se utilice en algunas de las aplicaciones estructurales más exigentes y extremas del mundo de la competición, la fabricación aeronáutica, la industria de procesos químicos y los grandes edificios con estructura de acero. Estas son sus aplicaciones más habituales en cada sector.
Aeronáutica
Los tubos AISI 4130 constituyen la estructura básica de muchas aeronaves de aviación general. Las uniones de nudos del fuselaje, los soportes de motor y el tren de aterrizaje de aeronaves ligeras se fabrican con tubos 4130 soldados, según SAE AS6350. Para componentes sometidos a cargas mayores, como las puertas de carga del 747 y los componentes de motor grandes, se necesita la resistencia del 4340, dada su mayor capacidad de endurecimiento en toda la sección en piezas de mayor espesor. Los informes técnicos de la NASA contienen datos de resistencia a la tracción y a la fatiga adecuados para estos grados, en los extremos de temperatura propios del servicio aeroespacial.Competición
Las jaulas antivuelco de alto rendimiento deben fabricarse con acero cromo-molibdeno 4130 dúctil, de acuerdo con la especificación SFI 25.3. NASCAR y NHRA exigen tubos de acero cromo-molibdeno en conjuntos que superan los 9.65 [PSI] en las ruedas. Los tubos de acero dulce no son aceptables en las categorías de mayor rendimiento y seguridad. Una ventaja es que un conjunto de igual resistencia puede fabricarse con tubos 4130 soldados, lo que reduce aproximadamente un 70 % el peso del chasis frente al acero dulce con una absorción de energía de impacto equivalente, gracias a que se permiten paredes más delgadas.Ciclismo
El acero 4130 de doble conificado es el tipo de tubo de acero más habitual para fabricar bicicletas por cuenta propia. Fabricantes tradicionales como Reynolds (serie 853) y Columbus (Zona) han prosperado con sus conjuntos de doble conificado de acero cromo-molibdeno. Una de las principales razones es su mayor vida a fatiga: con tensiones inferiores al límite de carga (~45.000 [PSI]), el metal puede someterse a ciclos indefinidamente sin fallar por fatiga (agrietarse). Por definición, el aluminio puede someterse a ciclos más próximos al fallo, ya que no tiene un límite de fatiga real. También se afirma que las vibraciones de la carretera se amortiguan mejor en recorridos largos con cuadros de acero cromo-molibdeno, aunque resulta difícil documentarlo.Uso militar y defensa
El AISI 4150 es el material preferido para los cañones de carabinas de uso militar (M16, M4). La norma MIL T 6736 exige este material con alto contenido de carbono (0,48-0,53) para proporcionar una dureza superficial y una resistencia al desgaste adecuadas frente a la exigencia del fuego automático. La aceptación incluye pruebas de disparo (con el cañón montado), inspección por partículas magnéticas e inspección dimensional del ánima y la recámara tras el tratamiento térmico.Matriz de aplicaciones
| Sector | Grado | Formato | Norma |
|---|---|---|---|
| Aeronáutica: estructuras | 4130 | Tubo estirado sobre mandril | SAE AS6350 |
| Aeronáutica: tren de aterrizaje | 4340 | Barra forjada | AMS 6414 |
| Competición: jaula antivuelco | 4130 | Tubo DOM | SFI 25.3 |
| Petróleo y gas | 4130/4140 | Tubo de aleación, tubo para caldera | API 5CT |
| Defensa: cañones de fusil | 4150 | Barra para mecanizar cañones | MIL-T-6736 |
Acero cromo-molibdeno frente a acero dulce, acero inoxidable y aluminio
 Es fundamental elegir el material adecuado y compararlo mediante datos cuantitativos, no cualitativos. La siguiente tabla compara directamente el 4130 (acero cromo-molibdeno) en estado normalizado con otros tres materiales de ingeniería habituales:
| Propiedad | Acero cromo-molibdeno 4130 | Acero dulce 1020 | Acero inoxidable 304 | Aluminio 6061-T6 |
|---|---|---|---|---|
| Resistencia a la tracción | 97.200 psi | 55.000 psi | 73.200 psi | 45.000 psi |
| Límite elástico | 63.100 psi | 30.000 psi | 31.200 psi | 40.000 psi |
| Densidad | 7,85 g/cm³ | 7,85 g/cm³ | 8,00 g/cm³ | 2,70 g/cm³ |
| Soldabilidad | Buena (TIG, requiere precalentamiento) | Excelente (cualquier proceso) | Buena (TIG/MIG) | Aceptable (TIG, especializada) |
| Resistencia a la corrosión | Baja: necesita recubrimiento | Baja: se oxida fácilmente | Alta: capa pasiva de Cr | Buena: capa de óxido |
| Coste (relativo) | 1,5–2x el acero dulce | Valor de referencia | 3–4x el acero dulce | 2–3x el acero dulce |
| Índice de maquinabilidad | 70% | 72% | 45% | 90% |
| Resistencia a la fatiga | 45.000 psi | 27.000 psi | 35.000 psi | Sin límite real |
¿Se oxida el acero cromo-molibdeno?
Ver respuesta
Ante todo, no. En el ámbito del acero, esta distinción es importante. Tanto el acero inoxidable de 7,85cm (7,85 g/cm) como el 4130 protegen frente a la corrosión gracias al recubrimiento aplicado. Un acero con cromo (.8-1,10 %) no es inoxidable por sí mismo y se oxidará en condiciones normales y sin perturbaciones si se deteriora el recubrimiento o la base de acero. Entre las protecciones habituales en el sector aeroespacial se encuentran la pintura, el recubrimiento en polvo, el cincado o cadmiado y el sellador interno del bastidor (práctica estándar en bicicletas). Los recubrimientos de conversión de fosfato son una base excelente para la pintura. En entornos muy corrosivos, conviene considerar el acero inoxidable, siempre que se utilice un grado adecuado, o aplicar un recubrimiento de barrera, como una proyección térmica de cinc, acero, aluminio o cerámica.
Criterios para elegir el material
Si la prioridad es la máxima resistencia: acero cromo-molibdeno 4340 templado y revenido (185.000 [PSI])
Si se busca un acero cromo-molibdeno soldable y de alta resistencia: 4130 normalizado (97.200 [PSI])
Si se busca resistencia a la corrosión
Acero inoxidable 304 (capa de óxido pasiva)Si se busca el mínimo peso
Aluminio 6061-T6 (2,70 g/cm)Si la prioridad es el coste más bajo: acero dulce 1020 (precio de referencia)
✔ Ventajas del acero cromo-molibdeno
- Alta relación resistencia-peso (paredes más delgadas con la misma capacidad de carga)
- Responde bien al tratamiento térmico (intervalo de 81.200–150.000+ psi)
- Buena soldabilidad del grado 4130 con la técnica adecuada
- Límite de resistencia a la fatiga definido (45.000 psi)
- Disponible ampliamente en forma de tubos, barras, chapas y láminas
⚠️ Limitaciones del acero cromo-molibdeno
- Se oxida sin recubrimiento protector; no es resistente a la corrosión
- Sobrecoste de 1,5–2x respecto al acero al carbono
- Requiere procedimientos de soldadura controlados (precalentamiento, tratamiento térmico posterior y metales de aporte específicos)
- Susceptible a la fragilización por hidrógeno tras el tratamiento térmico
- Los grados con más carbono (4140, 4150) tienen una soldabilidad deficiente
Preguntas frecuentes
¿De qué está hecho el acero cromo-molibdeno?
Ver respuesta
Los aceros cromo-molibdeno son una familia de aleaciones a base de hierro que contienen los elementos de aleación característicos, cromo (0,80-1,10 %) y molibdeno (0,15-0,25 %), además de carbono, manganeso y silicio, y pequeñas cantidades de azufre y fósforo. El grado tradicional y más especificado de la familia 41xx es el AISI 4130, que contiene entre 0,28-0,33 % de carbono. El carbono y los elementos de aleación actúan conjuntamente: el cromo aporta una gran profundidad y capacidad de endurecimiento, mientras que el molibdeno reduce la fragilidad de revenido y ayuda a conservar la resistencia a altas temperaturas.
¿Qué resistencia tiene el acero cromo-molibdeno en comparación con el acero convencional?
Ver respuesta
La resistencia media del acero cromomolibdeno 4130 normalizado, con sus elementos de aleación, es de 97.200 psi (aproximadamente 1.77x la resistencia de referencia de 55.000 psi del acero dulce 1020) cuando alcanza una resistencia ultraalta en estado endurecido y normalizado; con temple y revenido, supera de hecho los 150.000+ psi (¡casi 3x el mínimo!).
¿Se puede soldar acero cromomolibdeno mediante MIG?
Ver respuesta
Sí. Para secciones de más de 3/16″, la soldadura MIG (GMAW) es una opción cada vez más atractiva para el acero cromomolibdeno: permite aportar más calor en algo menos de tiempo total que la soldadura TIG gracias a una mayor tasa de deposición. Utilice hilo de aportación tipo ER80S-D2 y una mezcla de protección de argón y CO_2 al 75/25. Para tubos de pared más fina (menos de 0.120″), la soldadura con gas inerte de tungsteno es el proceso preferido, ya que el aporte térmico más intenso del hilo y su mecanismo de alimentación permiten controlar mejor el calor aportado y obtener un baño de soldadura más pequeño. Con independencia del proceso, siguen siendo aplicables las instrucciones de precalentamiento y los protocolos de alivio de tensiones.
¿Cómo se identifica el acero cromomolibdeno?
Ver respuesta
Hay tres pruebas para distinguir el acero dulce del acero cromomolibdeno cuando no es posible verificar el material mediante documentación. La prueba más fácil de realizar sobre el terreno es la de la chispa: las aleaciones que contienen molibdeno y cromo producen chispas más cortas y de mayor alcance que las chispas blancas, largas y bifurcadas del acero dulce. Los informes de ensayos de materiales pueden confirmarse consultando al fabricante; también es posible certificar el material sobre el terreno mediante análisis espectrográfico portátil (XRF u OES).
¿Es magnético el acero cromomolibdeno?
Ver respuesta
Sí. El acero cromomolibdeno es tan magnético como el acero dulce y otros aceros de baja aleación, igual que los populares aceros de bajo contenido en carbono; por tanto, la prueba del imán no permite distinguirlo, salvo que se disponga de otros equipos de ensayo.
¿Cómo se evita que se oxide el acero cromomolibdeno?
Ver respuesta
El acero cromomolibdeno necesita protección activa contra la corrosión, ya que no es resistente a ella por naturaleza. La opción más popular ha sido aplicar pintura sobre una imprimación de fosfato. El recubrimiento en polvo es mucho más habitual en aplicaciones de automoción y bicicletas de alto rendimiento; a menudo se combina con recubrimientos de zinc, cadmio o galvanizados para garantizar la protección en entornos marinos. La tercera opción para aplicaciones de alta gama es, por supuesto, el recubrimiento de cadmio o zinc galvanizado. En tubos cerrados, como los cuadros de bicicleta, añadir una solución al interior (aceite de linaza hervido o Weigle Frame Saver) evita que se forme óxido en el interior cuando se produce condensación de humedad en el recinto. En la fabricación industrial, aplicar una capa de alquitrán tras la primera pasada de soldadura permite iniciar la protección contra la corrosión, que puede comenzar a las pocas horas si hay humedad y oxígeno.
¿Cuánto cuesta el acero cromomolibdeno?
Ver respuesta
El acero cromomolibdeno cuesta entre 1,5-2x más que el acero dulce, según el grado, el proceso de conformado por forja, la cantidad comprada, las tendencias actuales de precios, las tendencias en el momento del pedido y las características de la propia forma. Por ejemplo, los tubos estirados de calidad aeronáutica que cumplen las especificaciones AMS requieren un procesamiento mucho más exigente; además, quienes trabajan en el sector suelen tener más experiencia, por lo que estas líneas de productos tienden a tener un precio ligeramente superior al de otras variantes de la familia de aleaciones 41xx. Los precios al por menor de los pedidos pequeños serán proporcionalmente más altos que los de los productos comprados a granel directamente a las acerías chinas o de Europa occidental.
¿Necesita acero cromomolibdeno para su proyecto?
Envíenos su solicitud si desea un presupuesto para acero cromomolibdeno 4130, 4140 o 4340 en forma de tubo, barra, chapa o cualquier formato a medida.
Solicitar presupuestoo solicitar un certificado de inspección de materiales gratuito
Nuestra perspectiva sobre el acero cromomolibdeno
Al ajustar la dureza de la aleación al intervalo especificado para una serie de composiciones, según la información que nos facilitan los recursos formativos de ASM, SAE y NIST, baling-steel.com no ofrece ensayos secretos ni mediciones propias. Recomendamos a los ingenieros en ejercicio que comprueben la resistencia al límite elástico, la ductilidad y las características de resistencia a la tracción de los materiales nuevos en el informe de ensayo de la acería correspondiente a la calidad en cuestión.
Referencias y fuentes
- Acero AISI 4130 normalizado a 870°C — ASM MatWeb
- Acero aleado AISI 4130 (UNS G41300) — AZoM
- NIST: Estudio de fatiga del acero SAE X4130.
- Informes técnicos de la NASA: Propiedades de tracción de los aceros de baja aleación.
- ESAB: Buenas prácticas para la soldadura TIG de tubos de acero cromomolibdeno.
- Cómo resolver los problemas de fisuración en la soldadura del acero cromo-molibdeno 4150 — The Fabricator
- Debate sobre la soldadura del acero cromomolibdeno — Foro de la American Welding Society
Artículos relacionados
- ¿Qué es el acero aleado? Tipos, calidades y aplicaciones.
- ¿Qué es la resistencia a la tracción? Cómo se mide.
- Tubo de acero inoxidable: guía de compra completa
- ¿Qué es el acero dulce? Propiedades, usos y calidades.
- Tubería de aleación: especificaciones y aplicaciones
Revisado por steel-baling.com, empresa que apoya a la industria siderúrgica mundial desde 2016.

