


Beknopte specificaties — AISI 4130-chroom-molybdeenstaal (genormaliseerd bij 870°C)
| Treksterkte | 97.200 psi (670 MPa) | Vloeigrens | 63.100 psi (435 MPa) |
| Rek | 25.5% | Dichtheid | 7,85 g/cm³ (0,284 lb/in³) |
| Hardheid | 217 HB | Chroom | 0.80–1.10% |
| Molybdeen | 0.15–0.25% | Koolstof (4130) | 0.28–0.33% |
Wat is chroom-molybdeenstaal? Samenstelling, aanduiding en metallurgie
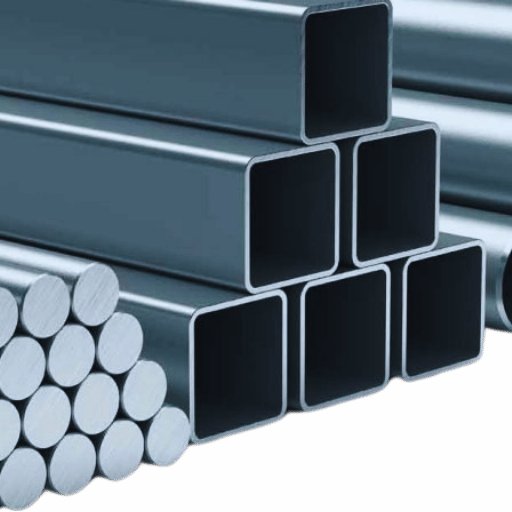 Chroom-molybdeenstaal is laaggelegeerd staal met de onderstaande samenstelling, bestemd voor de belangrijkste markten voor luchtvaart-, motorsport- en defensiematerialen. De staalkwaliteiten van de American Iron and Steel Society (AISI) volgen de specificaties SAE J1397 en worden aangeduid met de meest gangbare term. De reeks wordt gevolgd door een aanduiding en de laatste twee cijfers geven het koolstofgehalte aan.
Aanduiding volgens AISI 41xx
De viercijferige AISI/SAE-aanduiding volgt een vaste logica volgens SAE J1397. Het eerste cijfer, “4”, staat voor gelegeerd staal. Het tweede cijfer, “1”, duidt de chroom-molybdeenfamilie aan. De laatste twee cijfers geven het koolstofgehalte in honderdsten van een procent aan: 4130 bevat nominaal 0,30% koolstof, 4140 bevat 0,40% en 4150 bevat 0,50%. Dit nummeringssysteem omvat alle classificaties van ferrometalen volgens de Noord-Amerikaanse normen.Chemische samenstelling: 4130 tegenover laagkoolstofstaal en roestvast staal 304
| Element | Chroom-molybdeenstaal 4130 | Laagkoolstofstaal 1020 | Roestvast staal 304 |
|---|---|---|---|
| Koolstof | 0.28–0.33% | 0.18–0.23% | 0,08% max. |
| Chroom | 0.80–1.10% | — | 18.0–20.0% |
| Molybdeen | 0.15–0.25% | — | — |
| Mangaan | 0.40–0.60% | 0.30–0.60% | 2,00% max. |
| Nikkel | — | — | 8.0–10.5% |
| IJzer | Rest | Rest | Rest |
De rol van chroom en molybdeen
Chroom (0,80-1,10%) vergroot de diepte tot waar het staal gehard kan worden en biedt matige weerstand tegen oxidatie, maar is niet voldoende om het materiaal roestvast te maken. In genormaliseerde en afgeschrikte toestand heeft deze groep bovendien een fijnere korrelstructuur dan de andere groepen. Molybdeen (0,15-0,25%) verhoogt de sterkte bij hoge temperaturen en daarmee de kruipweerstand. Daarnaast beperkt dit element de ontlaatbrosheid van chroom-molybdeenstaal tijdens het ontlaten, vergeleken met staal waaraan alleen chroom is toegevoegd. De combinatie van chroom en molybdeen in deze materiaalsamenstelling biedt een evenwichtige combinatie van sterkte, taaiheid en prestaties bij hoge temperaturen.Staalkwaliteiten chroom-molybdeenstaal vergeleken: 4130, 4140 en 4340
 De 41xx-familie omvat meerdere staalkwaliteiten met uiteenlopende prestatiekenmerken. Het belangrijkste verschil tussen de klassen is het koolstofgehalte: hoe hoger dat gehalte, hoe hoger de maximaal haalbare hardheid. De lasbaarheid neemt daardoor doorgaans af en een hoger koolstofgehalte vergroot de neiging tot verbrossing bij afkoeling na het lassen. De tabel geeft een representatief overzicht.
| Staalkwaliteit | Koolstof % | Treksterkte (psi) | Hardheid HRC | Lasbaarheid | Belangrijkste toepassingen |
|---|---|---|---|---|---|
| 4130 | 0.28–0.33 | 97.200 (genormaliseerd) | 22–27 | Goed | Constructiebuizen, vliegtuigchassis |
| 4140 | 0.38–0.43 | 148.000 (afgeschrikt en ontlaten) | 28–34 | Redelijk | Tandwielen, assen, aandrijfassen |
| 4340 | 0,38–0,43 (+Ni) | 185.000 (afgeschrikt en ontlaten) | 35–40 | Slecht | Landingsgestellen, krukassen |
| 4150 | 0.48–0.53 | 167.000 (afgeschrikt en ontlaten) | 32–38 | Slecht | Geweerloopbuizen, slijtagegevoelige onderdelen |
Is 4140 chroom-molybdeenstaal?
Antwoord bekijken
Ja. AISI 4140 behoort tot de 41xx-familie van chroom-molybdeenstaal en lijkt op 4130, maar bevat andere legeringselementen. Molybdeen (0,15-0,25%) is het andere kenmerkende element naast het eerder genoemde chroom (0,80-1,10 %). Het verschil zit in het koolstofgehalte: 0,38-0,43% voor 4140 en 0,28-0,33% voor 4130.
Door het hogere koolstofgehalte is 4140 na warmtebehandeling aanzienlijk sterker (28-34 HRC tegenover 22-27 HRC), maar ook iets moeilijker te lassen. 4140 is geschikt voor toepassingen waarin slijtvastheid of oppervlaktehardheid het belangrijkst is, zoals onderdelen met tandwielen, assen en aandrijfassen. Daarbij kan het laswerk tot een minimum worden beperkt of helemaal achterwege blijven.Mechanische eigenschappen en prestatiegegevens
 1840-M21: De eigenschappen van de 4130-chroom-molybdeenlegering kunnen sterk variëren; de treksterkte kan 113.200psi bedragen. Dit hangt af van de warmtebehandeling. In gegloeide toestand kan de treksterkte van deze staalkwaliteit slechts 81.200psi bedragen, terwijl die in genormaliseerde toestand kan oplopen tot 150.000+ psi.
Eigenschappen van 4130 naargelang de warmtebehandeling
| Eigenschap | Gegloeid | Genormaliseerd | Afgeschrikt en ontlaten (ontlaten bij 800°F) |
|---|---|---|---|
| Treksterkte | 81.200 psi | 97.200 psi | 150.000+ psi |
| Vloeigrens | 66.700 psi | 63.100 psi | 130.000+ psi |
| Rek | 28.2% | 25.5% | 13–17% |
| Hardheid | 156 HB | 217 HB | 35–40 HRC |
Treksterkte in genormaliseerde toestand
97.200 psi
1.77x laagkoolstofstaal
Vermoeiingsgrens
45.000 psi
1.67x laagkoolstofstaal
Treksterkte na afschrikken en ontlaten
150.000+ psi
2.73x laagkoolstofstaal
📐 Technische opmerking: de mythe dat staal “lichter” is
De dichtheid van chroom-molybdeenstaal 4130 is 7,85 g/cm, gelijk aan die van laagkoolstofstaal 1020. Het gewichtsvoordeel van chroom-molybdeenstaal komt niet doordat het materiaal lichter is, maar doordat ontwerpvrijheid een lichtere constructie mogelijk maakt dan met een zachtere staalsoort. Een buis van chroom-molybdeenstaal 4130 met een wanddikte van 0.035″ heeft dezelfde constructieve sterkte als een buis van laagkoolstofstaal 1020 met een wanddikte van 0.058″.
Dat levert ongeveer 30% gewichtsbesparing op. Het materiaal is niet lichter; de constructie is lichter.Warmtebehandeling van chroom-molybdeenstaal
 Warmtebehandeling verbetert de eigenschappen van 4130 en maakt er hoogwaardig constructiestaal van, in plaats van staal met een betrekkelijk bescheiden sterkte. De juiste procedure hangt volledig af van de gewenste hardheid en de toepassing.
Keuzehulp voor warmtebehandeling
Doelhardheid 25-35 HRC. Hardings- en ontlaatbehandeling: austenitiseren bij 1525F ( 830C), afschrikken in olie en ontlaten bij 800-1200 F (425-650C)
Voor maximale ductiliteit: normaliseren bij 1500-1600F (820-870C), gevolgd door afkoeling aan de lucht. Voor maximale ductiliteit: volledig gloeien bij 1525-1600F (830-870C) en afkoelen in de oven.
Bij een gelaste samenstelling: plaats het geassembleerde onderdeel in een beschermde omgeving. Verhit tot 1100-1250 F (595-675 C) en houd het minstens een uur per inch dikte (2,5cm) op temperatuur. Deze behandeling moet vóór ingebruikname worden uitgevoerd.
⚠️ Waarschuwing voor waterstofbrosheid
Koel 4130 dat wordt behandeld in een waterstofhoudende atmosfeer niet te snel af. Atoomwaterstof kan tijdens het austenitiseren in het metaal diffunderen en tijdens het afschrikken opgesloten raken, waardoor brosse breuk pas dagen na de warmtebehandeling kan optreden. Als waterstofbrosheid wordt vermoed, verhit het materiaal dan onmiddellijk na het afschrikken gedurende 4+ uur tot 375-4250F, zonder blootstelling aan een externe waterstofbron.
💡 Ervaring van de constructeur: de #1 faalwijze bij chroom-molybdeenstaal
De belangrijkste oorzaak van falen bij raceframes van chroom-molybdeenstaal is het overslaan van spanningsarm gloeien na het lassen. Gebruikers in de community van FSAE- en kamikaziMR2-liefhebbers wijzen er herhaaldelijk op dat gelaste 4130-buizen scheuren nadat ze tijdens gebruik aan wisselende belastingen zijn blootgesteld.
Chroom-molybdeenstaal lassen: methoden, lastoevoegmaterialen en aanbevolen werkwijzen
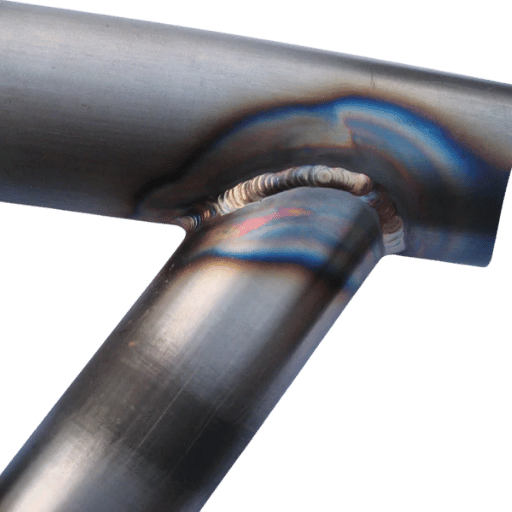 Chroom-molybdeenstaal is lasbaar, maar vraagt om zorgvuldigheid. De hardbaarheid ervan is uitgesproken, terwijl laagkoolstofstaal vrijwel alles verdraagt, ook grote variaties in warmtetoevoer. Koelt de warmte-beïnvloede zone na het lassen te snel af, dan vormt zich bros martensiet. Elke lasparameter heeft invloed: de warmtetoevoer, interpasstemperatuur, lasdraad, toortshoek en lastijd, de gasstroom en de zuiverheid van het argon.
Keuze van het lasproces
MIG-lassen (GMAW) of TIG-lassen (GTAW) voor chroom-molybdeenbuizen: TIG heeft duidelijk de voorkeur, vooral voor dunwandige secties onder 0.120′. Het ruime afstelbereik dat het systeem zo populair maakt voor laagkoolstofstaal kan bij chroom-molybdeenstaal een nadeel zijn: door de bredere smeltplas is de warmtetoevoer bij TIG moeilijker te beheersen. Bij dunwandige buizen vanaf 0.0360″ en dunner is er vrijwel geen ruimte voor fouten. Met TIG blijft de warmtetoevoer laag. De optimale breedte van de warmte-beïnvloede zone hangt af van het beperken van de warmte-inbreng in het te lassen onderdeel.Keuze van het lastoevoegmateriaal
| Lastoevoegmateriaal | Toepassing | Opmerkingen |
|---|---|---|
| ER80S-D2 | Standaardverbindingen van chroom-molybdeenstaal (zonder warmtebehandeling na het lassen) | Hoger Mo-gehalte voor sterkte in gelaste toestand; industriestandaard als lastoevoegmateriaal voor 4130 |
| ER70S-2 | Overgangsverbindingen tussen chroom-molybdeenstaal en laagkoolstofstaal | Lagere sterkte; vangt verschillen in thermische spanning op aan de grens tussen ongelijksoortige metalen |
| Lasdraad 4130 | Alleen voor warmtebehandelde samenstellingen | Komt overeen met de chemische samenstelling van het basismateriaal; vereist een volledige PWHT om de eigenschappen te bereiken |
💡 Praktijktips uit de werkplaats
Een goede vuistregel: laat het beschermgas 1 seconde doorstromen per 10 ampère lasstroom. Gebruik u dus een lasstroom van 100amp, laat het gas dan minstens tien seconden doorstromen nadat de smeltplas is verdwenen. Zo voorkomt u oxidevorming in de las en de warmte-beïnvloede zone.
De beste keuze voor bescherming tegen oxidatie van chroom: monteer aan het uiteinde van de toorts een gaslens in plaats van een standaard spantanghuis. De laminaire argonstroom uit de lens vloeit gelijkmatig over rechte en gebogen secties van chroombuis en voorkomt turbulentie die verontreinigingen van buitenaf naar de rand van de smeltplas kan meevoeren.
⚠️ De grootste fout bij het lassen van chroom-molybdeenstaal
Denkt u eraan een frame van chroombuis te maken? Een equivalent van laagkoolstofstaal kan daarvoor worden gebruikt, maar zonder duidelijke reden. Door de legering ligt het temperatuurbereik in dit geval op 1700-1900F in plaats van 1600-2200F. Verwarm bij een wanddikte van meer dan 0.120″ voor tot minstens 300-400F om de afkoeling na het lassen te vertragen wanneer kwaliteit belangrijk is. Op het AWS Forum melden gebruikers geregeld ziekenhuisbezoeken als gevolg van scheuren door waterstofbrosheid, nadat ze bij dikkere doorsneden het voorverwarmen hebben overgeslagen.
“Vergeet niet om bij chroom een korte booglengte aan te houden. Dit is waarom: een te grote booglengte verspreidt de warmte over een groter gebied, veroorzaakt porositeit en vermindert tegelijk de doeltreffendheid van het argon aan de rand van de las, precies waar die het hardst nodig is.”
Is chroom-molybdeenstaal moeilijk te lassen?
Antwoord bekijken
Lassen van chroom-molybdeenstaal is niet moeilijk, maar vraagt meer nauwkeurigheid dan lassen van laagkoolstofstaal. Houd u aan doordachte lasparameters: beperk de vermoeiingsbelasting op het systeem (las chroom niet zomaar lukraak), beheers de warmtetoevoer zorgvuldig en gebruik het juiste lastoevoegmateriaal. Bepaalde voorverwarmingsprocedures zijn om een reden noodzakelijk. Bij buisdelen met een wanddikte van meer dan 0.120″ verdient TIG-lassen de voorkeur boven MIG. Begin met minstens 300-400F voorverwarming en zorg dat de interpasstemperatuur niet te laag wordt, om snelle afkoeling na het lassen te voorkomen. Buizen op kamertemperatuur moeten net boven de omgevingstemperatuur worden gehouden om problemen door verschillen in uitzettingscoëfficiënt te vermijden. Als chroom-molybdeenstaal de hele nacht in een koude laadbak heeft gelegen en wordt blootgesteld aan temperaturen van 15-20F onder nul, kan dat scheurvorming veroorzaken. De technieken zijn aan te leren; de richtlijnen negeren kan rampzalige gevolgen hebben.
Toepassingen van chroom-molybdeenstaal: luchtvaart, motorsport en meer
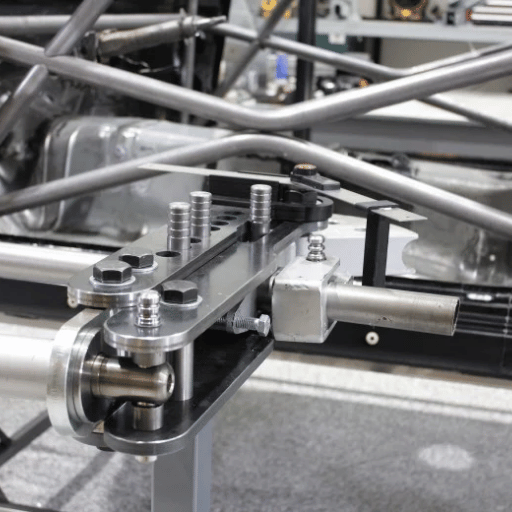 De combinatie van lasbaarheid, hardbaarheid en een hoge vermoeiingsgrens maakt chroom-molybdeenstaal geschikt voor de meest veeleisende constructietoepassingen in de motorsport, vliegtuigbouw, chemische procesindustrie en zware staalconstructies. Hieronder vindt u de belangrijkste toepassingen per sector.
Luchtvaart
AISI 4130-buizen vormen het basismateriaal voor de constructie van veel vliegtuigen in de algemene luchtvaart. De rompverbindingen van lichte vliegtuigen, motorsteunen en landingsgestellen worden gemaakt van gelaste 4130-buizen volgens SAE AS6350. Voor zwaarder belaste onderdelen, zoals laadkleppen van de 747 en grote motoronderdelen, is de sterkte van 4340 nodig vanwege de betere doorhardbaarheid bij grotere materiaaldiktes. Technische rapporten van NASA bevatten geschikte gegevens over treksterkte en vermoeiing van deze staalkwaliteiten bij de extreme temperaturen tijdens gebruik in de luchtvaart.Motorsport
Voor rolkooien met hoge prestaties wordt ductiel chroom-molybdeenstaal 4130 voorgeschreven volgens SFI-specificatie 25.3. NASCAR & NHRA vereisen chroom-molybdeenbuizen in constructies waarin aan de wielen meer dan 9.65 [PSI] wordt bereikt. Buizen van laagkoolstofstaal zijn niet toegelaten in de hogere prestatie- en veiligheidsklassen. Een constructie met 4130-laswerk kan bij dezelfde sterkte en hetzelfde gewicht ongeveer 70% lichter zijn dan een uitvoering van laagkoolstofstaal met een vergelijkbare energieabsorptie bij impact, doordat dunnere wanden zijn toegestaan.Fietsen
Dubbel gebutteerde 4130-buizen zijn het meest gebruikte type stalen buis voor zelfgebouwde fietsen. Traditionele fabrikanten zoals Reynolds (serie 853) en Columbus (Zona) hebben naam gemaakt met sets van dubbel gebutteerde chroom-molybdeenbuizen. De langere vermoeiingslevensduur is een belangrijke reden: bij spanningen onder de grens (~45.000 [PSI]) kan het metaal onbeperkt cyclisch worden belast zonder vermoeiingsbreuk (scheurvorming). Aluminium kan volgens de definitie steeds dichter bij bezwijken komen, omdat het geen echte vermoeiingsgrens heeft. Ook zou chroom-molybdeenstaal trillingen op lange ritten over de weg beter dempen dan andere materialen (dat is moeilijk aan te tonen).Defensie
AISI 4150 is het voorkeursmateriaal voor geweerloopbuizen in militaire karabijnen (M16, M4). MIL T 6736 schrijft dit materiaal met een hoog koolstofgehalte (0,48-0,53) voor om voldoende oppervlaktehardheid en slijtvastheid te bieden bij intensief automatisch vuur. De kwaliteitscontrole omvat proefvuren (met gemonteerd wapen), magnetisch onderzoek en maatcontrole van de loopboring en kamer na de warmtebehandeling.Toepassingsoverzicht
| Sector | Staalkwaliteit | Vorm | Norm |
|---|---|---|---|
| Luchtvaart — constructie | 4130 | Doorngetrokken buizen | SAE AS6350 |
| Luchtvaart — landingsgestellen | 4340 | Gesmede staaf | AMS 6414 |
| Motorsport — rolkooi | 4130 | DOM-buizen | SFI 25.3 |
| Olie en gas | 4130/4140 | Gelegeerde buis, ketelbuis | API 5CT |
| Defensie — geweerloopbuizen | 4150 | Onbewerkte loop | MIL-T-6736 |
Chroom-molybdeenstaal tegenover laagkoolstofstaal, roestvast staal en aluminium
 Het is van essentieel belang om het juiste materiaal te kiezen en het op basis van kwantitatieve gegevens te vergelijken, niet op basis van kwalitatieve kenmerken. De volgende tabel vergelijkt genormaliseerd 4130 (chroom-molybdeenstaal) rechtstreeks met drie andere gangbare technische materialen:
| Eigenschap | Chroom-molybdeenstaal 4130 | Laagkoolstofstaal 1020 | Roestvast staal 304 | Aluminium 6061-T6 |
|---|---|---|---|---|
| Treksterkte | 97.200 psi | 55.000 psi | 73.200 psi | 45.000 psi |
| Vloeigrens | 63.100 psi | 30.000 psi | 31.200 psi | 40.000 psi |
| Dichtheid | 7,85 g/cm³ | 7,85 g/cm³ | 8,00 g/cm³ | 2,70 g/cm³ |
| Lasbaarheid | Goed (TIG, voorverwarmen vereist) | Uitstekend (elk proces) | Goed (TIG/MIG) | Redelijk (TIG, gespecialiseerd) |
| Corrosiebestendigheid | Laag — coating vereist | Laag — roest gemakkelijk | Hoog — passieve Cr-laag | Goed — oxidelaag |
| Kosten (relatief) | 1,5–2x die van laagkoolstofstaal | Referentie | 3–4x die van laagkoolstofstaal | 2–3x die van laagkoolstofstaal |
| Verspaanbaarheid | 70% | 72% | 45% | 90% |
| Vermoeiingsweerstand | 45.000 psi | 27.000 psi | 35.000 psi | Geen echte grens |
Roest chroom-molybdeenstaal?
Antwoord bekijken
Jazeker. Bij staal is dat onderscheid belangrijk. Zowel 7,85cm (7,85 g/cm) roestvast staal als 4130 kunnen corrosie weerstaan dankzij de aangebrachte coating. Staal met chroom (.8-1,10%) is op zichzelf niet roestvast en roest onder normale, onbelemmerde omstandigheden als de coating of de stalen basis oxideert. In de luchtvaart worden doorgaans verf, poedercoating, zink- of cadmiumplating en afdichtmiddel aan de binnenzijde van het frame gebruikt (de standaardpraktijk bij fietsen). Fosfaatconversielagen vormen een uitstekende basis voor verf. In zeer corrosieve omgevingen kunt u beter roestvast staal van een geschikte staalkwaliteit gebruiken of een beschermende coating aanbrengen, zoals thermisch gespoten zink, staal, aluminium of keramiek.
Besliskader voor materiaalkeuze
Kiest u voor maximale sterkte, dan is 4340-chroom-molybdeenstaal, afgeschrikt en ontlaten (185.000 [PSI]), een geschikte keuze.
Kiest u voor lasbaar, sterk chroom-molybdeenstaal, dan is genormaliseerd 4130 (97.200 [PSI]) een geschikte keuze.
Kiest u voor corrosiebestendigheid
Roestvast staal 304 (passieve oxidelaag)Kiest u voor minimaal gewicht
Aluminium 6061-T6 (2,70 g/cm)Is de laagste kostprijs prioritair? Kies dan laagkoolstofstaal 1020 (referentieprijs).
✔ Voordelen van chroom-molybdeenstaal
- Hoge sterkte-gewichtsverhouding (dunnere wanden bij gelijke draagkracht)
- Reageert goed op warmtebehandeling (bereik van 81.200–150.000+ psi)
- Goede lasbaarheid van kwaliteit 4130 bij de juiste werkwijze
- Duidelijke vermoeiingsgrens (45.000 psi)
- Ruim verkrijgbaar als buis, staaf, plaat en blad
⚠️ Beperkingen van chroom-molybdeenstaal
- Roest zonder beschermende coating — niet corrosiebestendig
- 1,5–2x duurder dan koolstofstaal
- Vereist beheerste lasprocedures (voorverwarmen, naverwarmen, specifieke lastoevoegmaterialen)
- Gevoelig voor waterstofbrosheid na warmtebehandeling
- Kwaliteiten met een hoger koolstofgehalte (4140, 4150) zijn moeilijk lasbaar
Veelgestelde vragen
Waaruit bestaat chroom-molybdeenstaal?
Antwoord bekijken
Chroom-molybdeenstaal is een familie van ijzerlegeringen met de kenmerkende legeringselementen chroom (0,80-1,10%) en molybdeen (0,15-0,25%), naast koolstof, mangaan, silicium en kleine hoeveelheden zwavel en fosfor. De traditionele en meest voorgeschreven staalkwaliteit uit de 41xx-familie is AISI 4130, met 0,28-0,33% koolstof. De koolstof- en legeringselementen werken samen: chroom zorgt voor een grote hardingsdiepte en hardbaarheid, terwijl molybdeen ontlaatbrosheid tegengaat en de sterkte bij hoge temperaturen helpt behouden.
Hoe sterk is chroom-molybdeenstaal in vergelijking met gewoon staal?
Antwoord bekijken
De gemiddelde genormaliseerde sterkte van 4130-chroom-molybdeenstaal met aanwezige legeringselementen bedraagt 97.200 psi (ongeveer 1.77x de sterkte van 55.000 psi van 1020-laagkoolstofstaal, dat als referentie dient) bij ultrahoge sterkte in geharde en genormaliseerde toestand, en loopt bij afschrikken en ontlaten zelfs op tot meer dan 150.000+ psi (bijna 3x het minimum!).
Kan chroom-molybdeenstaal met MIG worden gelast?
Antwoord bekijken
Ja. Voor toepassingen met een dikte van meer dan 3/16″ is MIG-lassen (GMAW) een steeds aantrekkelijkere optie voor chroom-molybdeenstaalprofielen: dankzij de hogere neersmeltsnelheid wordt er in iets minder tijd meer warmte ingebracht dan bij TIG-lassen. Gebruik ER80S-D2-lasdraad met een beschermgas van 75/25 argon-CO_2. Voor buizen met een dunnere wand (minder dan 0.120″) is wolfraam-inertgaslassen (TIG) de aangewezen methode: door de intensievere warmte-inbreng via de elektrode en draadtoevoer kan de warmte-inbreng nauwkeuriger worden geregeld en blijft het smeltbad kleiner. Ongeacht het lasproces blijven de richtlijnen voor voorverwarmen en de procedures voor spanningsarm gloeien van toepassing.
Hoe herkent u chroom-molybdeenstaal?
Antwoord bekijken
Er zijn drie tests waarmee u laagkoolstofstaal van chroom-molybdeenstaal kunt onderscheiden wanneer het materiaal niet aan de hand van documentatie kan worden geverifieerd. De eenvoudigste test om ter plaatse uit te voeren is de vonktest: legeringen met molybdeen en chroom geven kortere vonken af die verder reiken dan de langere, witte, vertakte vonken van laagkoolstofstaal. U kunt materiaaltestrapporten bij de staalfabriek verifiëren of ter plaatse certificeren met draagbare spectrografische analyse (XRF of OES).
Is chroom-molybdeenstaal magnetisch?
Antwoord bekijken
Ja. Chroom-molybdeenstaal is even magnetisch als laagkoolstofstaal en andere laaggelegeerde staalsoorten. De magneettest maakt dus geen onderscheid, tenzij u over andere testapparatuur beschikt.
Hoe voorkomt u dat chroom-molybdeenstaal gaat roesten?
Antwoord bekijken
Actieve bescherming is nodig om chroom-molybdeenstaal tegen corrosie te beschermen, omdat het van nature niet corrosiebestendig is. Een verflaag over een fosfaatprimer is de populairste oplossing. Poedercoating komt veel vaker voor bij auto’s en hoogwaardige fietsen. Om bescherming in een mariene omgeving te garanderen, wordt die vaak gecombineerd met een zink-, cadmium- of verzinkte coating. Voor hoogwaardige toepassingen is de derde optie natuurlijk een cadmium- of verzinkte Zist-coating. Bij gesloten buizen, zoals fietsframes, voorkomt een behandeling aan de binnenkant (gekookte lijnolie of Weigle Frame Saver) roestvorming aan de binnenkant wanneer vocht in de afgesloten ruimte condenseert. Breng bij fabricage in een industriële omgeving na de eerste lasgang meteen een laag teer aan om de corrosiebescherming op gang te brengen; bij vocht en zuurstof kan corrosie al binnen enkele uren ontstaan.
Wat kost chroom-molybdeenstaal?
Antwoord bekijken
Chroom-molybdeenstaal kost 1,5-2x zoveel als laagkoolstofstaal. De prijs hangt af van de staalkwaliteit, de smeedvorm, de bestelde hoeveelheid, de actuele prijstrends en de eigenschappen van de vorm zelf. Zo vereist getrokken buis van vliegtuigkwaliteit die voldoet aan AMS-specificaties een veel intensievere bewerking. Bovendien is de vakkennis in deze sector doorgaans groter, waardoor deze productlijnen iets duurder zijn dan andere uitvoeringen binnen de 41xx-legeringsfamilie. De winkelprijs voor kleine bestellingen ligt verhoudingsgewijs hoger dan de prijs voor bulkproducten die rechtstreeks bij Chinese of West-Europese staalfabrieken worden gekocht.
Chroom-molybdeenstaal nodig voor uw project?
Dien een aanvraag in voor een offerte voor 4130, 4140 of 4340 chroom-molybdeenstaal in buis-, staaf- of plaatvorm, of in een andere uitvoering op maat.
Vraag een offerte aanof vraag gratis een materiaaltestcertificaat aan
Onze visie op chroom-molybdeenstaal
Bij het beoordelen van de hardheid van de legering binnen het gespecificeerde bereik voor de samenstellingen die ASM, SAE en de NIST-leermiddelen ons aanreiken, voert baling-steel.com geen geheime, bedrijfseigen tests of interne metingen uit. We raden ingenieurs in de praktijk aan om de vloeigrens, ductiliteit en treksterkte-eigenschappen van nieuwe materialen te controleren aan de hand van het specifieke fabriekskeuringsrapport voor de betreffende staalkwaliteit.
Referenties en bronnen
- AISI 4130-staal, genormaliseerd bij 870°C — ASM MatWeb
- AISI 4130-legeringsstaal (UNS G41300) — AZoM
- NIST- Vermoeiingsonderzoek naar SAE X4130-staal.
- NASA Tech Reports- Trek eigenschappen van laaggelegeerde staalsoorten.
- ESAB- TIG-lassen van chroom-molybdeenbuizen: aanbevolen werkwijzen.
- Lasproblemen door scheurvorming oplossen met 4150-chroom-molybdeenstaal — The Fabricator
- Discussie over het lassen van chroom-molybdeenstaal — Forum van de American Welding Society
Gerelateerde artikelen
- Wat is gelegeerd staal? Soorten, staalkwaliteiten en toepassingen.
- Wat is treksterkte? Zo test u die.
- Roestvaststalen buis: complete aankoopgids
- Wat is laagkoolstofstaal? Eigenschappen, toepassingen en staalkwaliteiten.
- Gelegeerde buis: specificaties en toepassingen
Beoordeeld door steel-baling.com- ondersteunt de wereldwijde staalindustrie sinds 2016.

