


Die Auswahl eines Stahlrohrs für den Wasserstoffbetrieb beginnt mit den Betriebsbedingungen und der Auslegungsgrundlage. Tieftemperaturbetrieb kann eine Temperaturdifferenz von 300 °F oder mehr gegenüber der Umgebung bedeuten, sodass die Wärmekontraktion in die Auslegungsgrundlage gehört. Wählen Sie eine Werkstoffgruppe erst aus, nachdem Aggregatzustand des Wasserstoffs, Gaszusammensetzung, Druck, Temperatur und Belastungsverlauf festgelegt wurden. Prüfen Sie anschließend, ob die Nachweise das gekaufte Rohr, seine Schweißnähte und den vorgesehenen Einsatz abdecken.
Eine bekannte Werkstoffgüte, eine hohe Zugfestigkeit oder ein Werksprüfzeugnis allein beantworten diese Frage ebenfalls nicht. Wasserstoff kann Duktilität, Bruchzähigkeit und Ermüdungseigenschaften verändern, ohne sie stets gleichermaßen zu beeinflussen. Die eigentliche Einkaufsfrage lautet daher: Was macht diesen Werkstoff – in genau diesem Fertigungszustand – zu einem plausiblen Kandidaten für diese Aufgabe?
Betriebsbereich für den Wasserstoffdienst festlegen
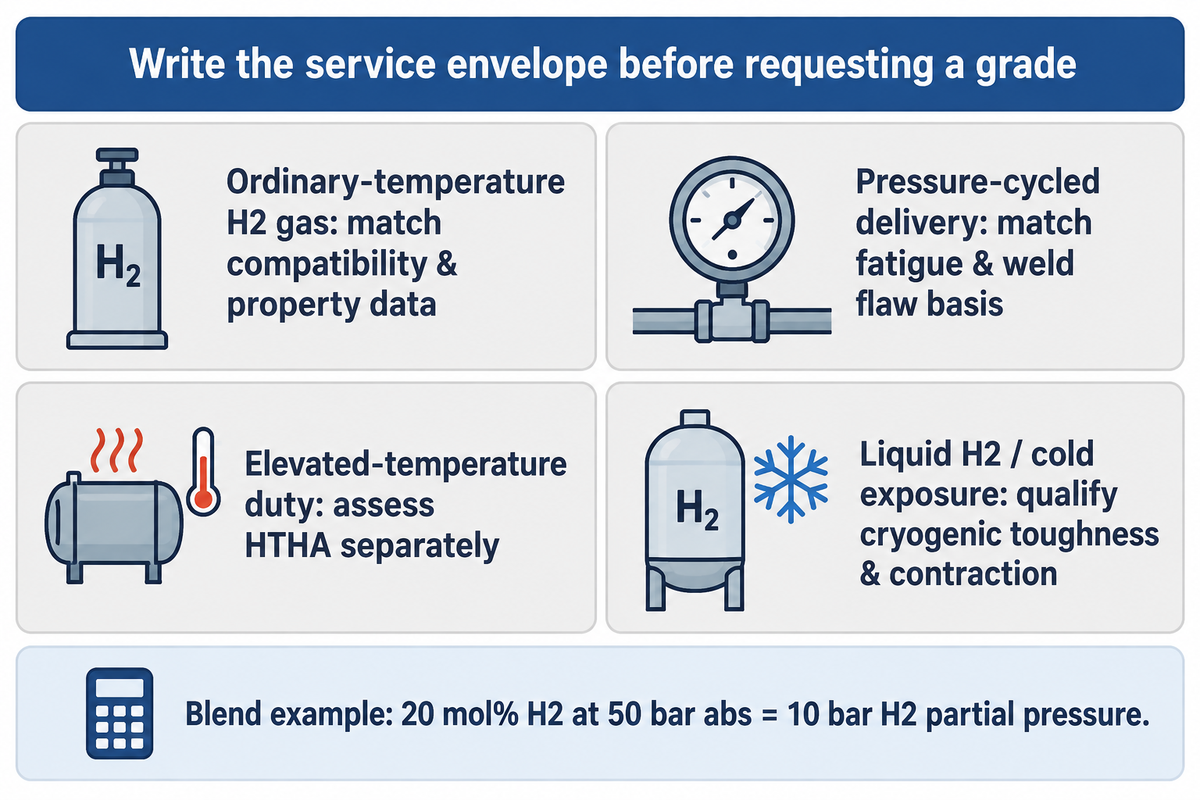
Formulieren Sie vor der Anfrage nach einer empfohlenen Werkstoffgüte unbedingt den vollständigen Betriebsbereich. Berücksichtigen Sie Normalbetrieb, Anfahren, Abfahren und plausible Betriebsstörungen samt dem erwarteten Belastungsverlauf. Gasförmiger Wasserstoff, Wasserstoffgemische, heißes Prozessgas und Flüssigwasserstoff führen jeweils zu unterschiedlichen Werkstofffragen. Eine einzelne Druck-und-Temperatur-Zeile in einer Anfrage deckt diese selten vollständig ab.
Das Programm von Sandia zur Wasserstoffverträglichkeit von Werkstoffen erläutert, warum Werkstoffe gezielt auf Wasserstoffeinwirkung geprüft werden müssen. Zugduktilität, Bruchzähigkeit und Ermüdungseigenschaften beantworten jeweils einen anderen Teil dieser Frage. Diese Unterscheidung ist entscheidend, wenn ein Lieferant Zugversuchsdaten vorlegt, während ein anderer Bruchmechanik- oder Ermüdungsnachweise unter Wasserstoff liefert: Diese Berichte beantworten unterschiedliche Teile der Auswahlaufgabe.
| Betriebsfall | Was der Einkäufer beschreiben muss | Nachweisfrage vor der Vorauswahl |
|---|---|---|
| Wasserstoffgas bei Normaltemperatur | Gaszusammensetzung; Absolutdruck; Metalltemperatur; Spannung und Betriebsverlauf | Decken Verträglichkeitsdaten und mechanische Eigenschaften diesen Werkstoffzustand und diese Umgebung ab? |
| Druckwechselbeanspruchte Wasserstoffförderung | Druckspanne, Lastspielverlauf, Belastungszeitskala und Auslegungslebensdauer | Bilden Ermüdungs- und Fehlerannahmen den tatsächlichen Betrieb und Schweißnahtzustand ab? |
| Prozessbetrieb bei erhöhter Temperatur | Temperatur, Wasserstoffpartialdruck, Temperaturspitzen und Beanspruchungsdauer | Wurde Hochtemperatur-Wasserstoffangriff getrennt von der Versprödung bei Umgebungstemperatur bewertet? |
| Flüssigwasserstoff oder Kälteeinwirkung | Minimale Metalltemperatur, Abkühlen, Aufwärmen und Wärmekontraktion | Sind Werkstoff und Verbindungen für mechanisches Tieftemperaturverhalten und Wärmedehnung qualifiziert? |
Quellen: Verträglichkeitsforschung von Sandia, Leitfaden zu Tieftemperaturwerkstoffen von H2Tools und das HSE-Merkblatt zum Hochtemperatur-Wasserstoffangriff. Nutzen Sie die Tabelle, um vor dem Vergleich von Werkstoffgüten die erforderliche Bewertung je Betriebsfall festzulegen; sie begründet keine Werkstoffeignung für eine konkrete Anlage.
Der 4-stufige Auswahlleitfaden von den Betriebsbedingungen zum Nachweis
Definieren Sie zuerst den Betriebsfall und seine Schädigungsmechanismen. Legen Sie als Nächstes den maßgeblichen Auslegungspfad fest. Vergleichen Sie dann infrage kommende Werkstoffe im Liefer- und Schweißzustand. Gleichen Sie schließlich den Qualifizierungs- und Prüfumfang ab, bevor Sie Preise vergleichen. Fehlt eine Betriebsangabe, führt die Entscheidung zurück zu Schritt eins; weicht das Prüfmuster ab, führt sie zurück zum Werkstoffvergleich.
Wie sollte ein Einkäufer ein Wasserstoffgemisch beschreiben?
Geben Sie die Wasserstoffkonzentration und den gesamten Absolutdruck an. Als Beispiel nach dem idealen Gasgesetz ergibt ein Anteil von 20 Mol-% Wasserstoff bei 50 bar Absolutdruck einen Wasserstoffpartialdruck von 0,20 × 50 = 10 bar. Diese Rechnung veranschaulicht die Wasserstoffumgebung; zulässiger Betriebsdruck und zulässiger Mischungsanteil erfordern eine gesonderte Auslegungsprüfung.
Derselbe Prozentanteil führt bei einem anderen Gesamtdruck zu einem anderen Wasserstoffpartialdruck. Kennzeichnen Sie in der Anfrage eindeutig Überdruck gegenüber Absolutdruck. Für eine reale Auslegung muss der Ingenieur gegebenenfalls auch reales Gasverhalten über die Fugazität berücksichtigen. In der Forschungszusammenfassung von Sandia zu Ermüdungsregeln aus dem Jahr 2024 wird der Wasserstoffpartialdruck als ein Einflussfaktor für das gemessene Ermüdungsrisswachstum genannt, ohne dass dort eine allgemeingültige Druckgrenze angegeben wird.
Für ein bestehendes Erdgasleitungsnetz, dessen Umstellung geprüft wird, sollte der Betreiber reale Bestandsdaten statt lediglich eines geplanten Beimischungsanteils vorlegen. Werkstoffidentität, bisheriger Betrieb, bekannte Fehlstellen, Reparaturen und Druckverläufe helfen dem Bewertungsteam zu entscheiden, welche Zusatzarbeiten nötig sind. Grüner Wasserstoff beschreibt einen Herstellweg; er qualifiziert für sich genommen nicht die nachgeschalteten Rohrleitungen.
Mit maßgeblichem Regelwerk und Schädigungsmechanismus beginnen
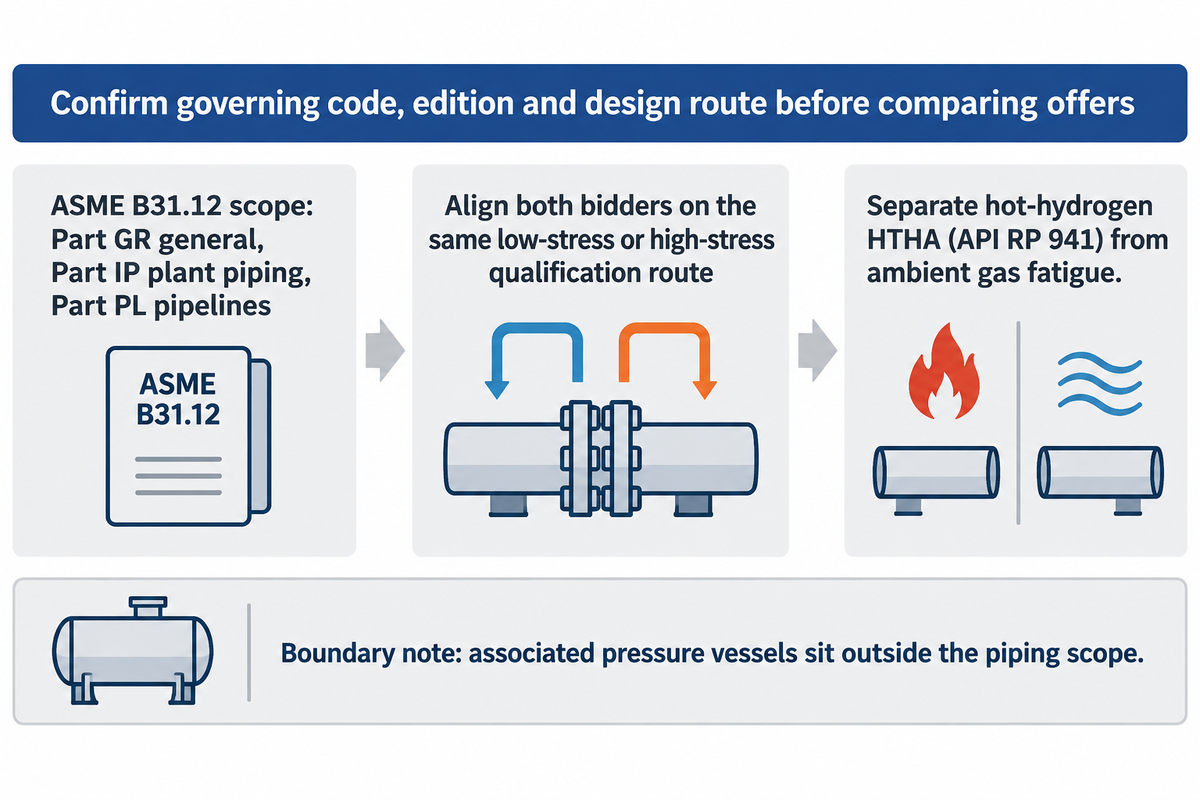
Klären Sie vor dem Vergleich von Rohrangeboten das maßgebliche Regelwerk, die verbindliche Ausgabe und den Auslegungspfad. Die Systemgrenze ist entscheidend: Wasserstoffanlagen, Industrierohrleitungen, Wasserstoff-Transportleitungen, Druckgeräte und Tieftemperaturverbindungen werden nicht allein deshalb zur selben Auslegungsaufgabe, weil sie Wasserstoff führen. Lesen Sie Produktspezifikationen und Bauteilekataloge stets innerhalb dieser Projektgrundlage.
Die öffentliche Normseite zu ASME B31.12 Hydrogen Piping and Pipelines weist die Ausgabe 2023 aus. Ihr Geltungsbereich umfasst Rohrleitungen und Fernleitungen für gasförmigen Wasserstoff und gasförmige Wasserstoffgemische sowie Rohrleitungen im Flüssigwasserstoffbetrieb. Sie gliedert sich in Part GR für allgemeine Anforderungen, Part IP für Industrierohrleitungen und Part PL für Fernleitungen. Zugehörige Druckbehälter selbst liegen außerhalb dieser definierten Rohrleitungsgrenze.
Lassen Sie den Planungsingenieur die geltenden Anforderungen, zulässigen Auslegungsannahmen und Abnahmekriterien aus den verbindlichen Projektdokumenten festlegen. Werten Sie den Verweis eines Lieferanten auf API 5L, Produktspezifikationen für Rohre aus legiertem Stahl oder eine Katalog-Drucktabelle nicht als vollständigen Nachweis der Eignung für den Wasserstoffbetrieb.
Welche Auslegungsgrundlage sollten beide Angebote nutzen?
Beide Lieferanten sollten auf Basis desselben im Projekt festgelegten Auslegungspfads anbieten und angeben, welche Nachweise für diesen Pfad enthalten sind. Ein Wasserstoff-Fernleitungsprojekt der Energy Networks Association unterscheidet Ansätze mit niedriger und hoher Spannung und beschreibt für Letztere eine detailliertere bruchmechanische Qualifizierung. Der Einkäufer sollte den gewählten Pfad in beide Anfragen übernehmen, damit der enthaltene Qualifizierungsumfang vergleichbar bleibt.
Zwei Angebote können dieselbe Werkstoffgüte nennen und dennoch einen völlig unterschiedlichen technischen Umfang abdecken. Klären Sie vor Gesprächen über größere Wanddicke, festeren Stahl oder zusätzliche Prüfungen zuerst, ob beide Lieferanten dieselbe Auslegungsaufgabe lösen. Der verantwortliche Ingenieur sollte diese Abweichung bereinigen, bevor der Einkauf die Endsummen vergleicht.
Hochtemperaturangriff von Gasversprödung trennen
Die Wahl einer Chrom-Molybdän-Legierung für heißen Wasserstoffbetrieb wirft eine andere Frage auf als das Ermüdungsverhalten beim Transport von Wasserstoffgas unter Normaltemperatur. Das HSE-Sicherheitsmerkblatt von 2018 behandelt Temperatur, Wasserstoffpartialdruck, Beanspruchungsdauer und Werkstoffmetallurgie beim Hochtemperatur-Wasserstoffangriff. Es warnt davor, Nelson-Kurven als exakte Trennlinie zwischen sicherem und unsicherem Betrieb zu betrachten.
„Die Beanspruchungsdauer ist eine zusätzliche Einflussgröße, die in den Kurven derzeit nicht berücksichtigt wird.“
Nutzen Sie dieses Merkblatt für das Verständnis des Schädigungsmechanismus und des Betriebsbereichs. Legen Sie für die Bewertung des Hochtemperatur-Wasserstoffangriffs die im Projekt eingeführte Ausgabe von API RP 941 fest. Der Ingenieur muss die geltenden aktuellen Regelwerke und die konkrete Metallurgie prüfen. Eine für den Heißprozess gewählte Cr-Mo-Werkstoffgüte benötigt weiterhin eine passende Bewertung, falls zusätzlich Ermüdung unter gasförmigem Wasserstoff oder ein anderer Mechanismus relevant ist.
Kohlenstoffstahl, niedriglegierten Stahl und austenitischen Edelstahl vergleichen
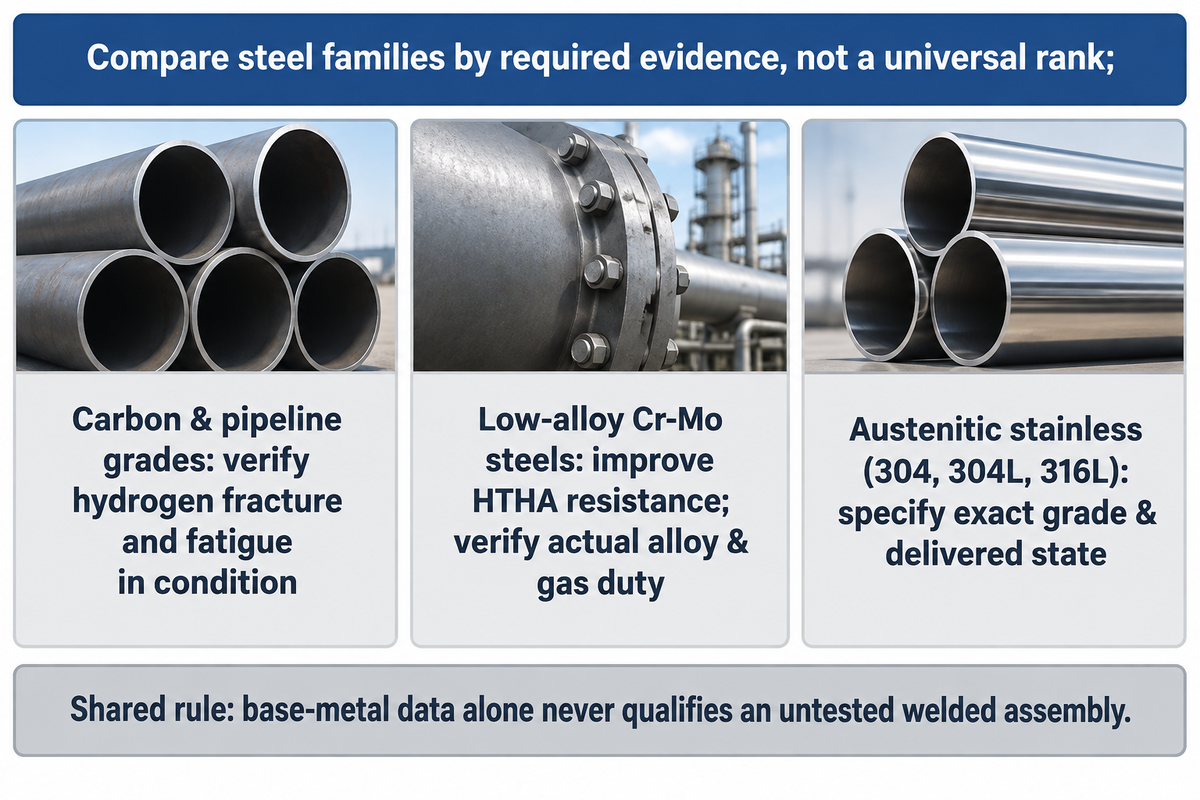
Vergleichen Sie Stahlgruppen als Kandidaten mit unterschiedlichem Nachweisbedarf, statt sie in eine pauschale Rangfolge von gut nach schlecht zu bringen. Festigkeit, Zähigkeit, Gefüge, Wärmebehandlung, Schweißen und Einsatzumgebung beeinflussen gemeinsam die Entscheidung. Ein höherer Einkaufspreis oder eine höher legierte Werkstoffgüte macht den Werkstoff für sich genommen noch nicht geeigneter für die Aufgabe.
| Auswahlkategorie | Kohlenstoffstahl und Leitungsrohr-Werkstoffgüten | Niedriglegierte / Cr-Mo-Stähle | Austenitische Edelstähle |
|---|---|---|---|
| Zentrale Vorauswahlfrage | Bruch- und Ermüdungsverhalten unter Wasserstoff im vorgesehenen Zustand | Welcher Schädigungsmechanismus und welche Metallurgie bestimmen den Einsatz? | Decken die Nachweise genau diese Werkstoffgüte und den gefertigten Zustand ab? |
| Gas bei Normaltemperatur | Prüfung gemäß dem gewählten Auslegungspfad für Gasbetrieb | Bewährung im Heißbetrieb klärt nicht das Ermüdungsverhalten im Gasbetrieb | Zustandsbezogene Nachweise zur Gasverträglichkeit heranziehen |
| Betrieb bei erhöhter Temperatur | HTHA bewerten, sobald Temperatur und Wasserstoffpartialdruck dies erfordern | Cr-Mo-Metallurgie erhöht den HTHA-Widerstand; konkrete Legierung bewerten | Gasversuche an Kleinrohren nicht auf Heißprozess-Qualifizierungen übertragen |
| Tieftemperatureinsatz | Sprödbruchverhalten bei minimaler Metalltemperatur prüfen | Legierungswahl für Heißbetrieb belegt keine Tieftemperaturzähigkeit | Mechanische Eigenschaften bei Tieftemperatur und Wärmedehnung nachweisen |
| Festigkeit und Gefüge | Festigkeit der Werkstoffgüte allein bestimmt nicht das Ermüdungsverhalten | Wärmebehandlung und Lieferzustand einbeziehen | Chemische Zusammensetzung, Kaltverfestigung und Werkstoffzustand einbeziehen |
| Schweißnahtbereich | Rohrkörper, Längsnaht, Rundnaht und Wärmeeinflusszone getrennt betrachten | Tatsächlichen Schweiß- und Wärmebehandlungszustand berücksichtigen | Orbitalschweißparameter können den gemessenen Duktilitätsverlust beeinflussen |
| Zyklische Belastung | Druck, Zeitskala, Spannungsverhältnis und Fehlerannahme abgleichen | Bei zyklischem Gasbetrieb dieselben Einflussgrößen abgleichen | Ein Zugversuch allein bewertet keinen Wechselbelastungsbetrieb |
| Anzufordernde Nachweise | Zutreffende Bruch- und Ermüdungsgrundlage unter Wasserstoff sowie Werkstoffidentität | Mechanismusbezogene Bewertung plus relevante Werkstoff- und Schweißdokumente | Zustandsbezogene Verträglichkeitsdaten und Schweißnachweise |
| Kaufentscheidung | Abgleich mit dem vom Ingenieur festgelegten Abnahmepfad | Den für den tatsächlichen Betrieb erforderlichen Umfang kalkulieren | Gleichwertige Werkstoffgüte, Rohrform, Zustand und Qualifizierungsumfang vergleichen |
Grundlage: Ermüdungsforschung von NIST an Leitungsstählen, die Sandia-Studie zu austenitischen Edelstahlrohren und Orbitalschweißnähten sowie das HSE-Merkblatt. Dies sind zustandsabhängige Vergleiche, keine austauschbaren Auslegungsgrenzen.
Warum liefert dieselbe Werkstoffgüte unterschiedliche Prüfergebnisse?
Eine Werkstoffgüte beschreibt eine Werkstoffklasse, aber nicht sämtliche Merkmale des Mikrogefüges im Anlieferungszustand. Herstellroute, Wärmebehandlung, Kaltumformung und Schweißen verändern den bewerteten Zustand. Im Rohrversuch bei Sandia beeinflussten Zusammensetzung und Festigkeit des Edelstahls den wasserstoffunterstützten Bruch; unterschiedliche Orbitalschweißbedingungen führten zu unterschiedlich starken Verlusten der Zugduktilität.
Auch die Produktformen unterscheiden sich: Der Katalog von Baling Steel für Edelstahlrohre gibt einen Überblick über das Produktsortiment, während Einsatznachweise zum tatsächlichen Lieferzustand passen müssen. Ziehen Sie Nachweise heran, die den jeweiligen geglühten oder kaltverfestigten Werkstoffzustand, das Schweißverfahren und die Temperatur abdecken. Ein günstiges Ergebnis am Grundwerkstoff qualifiziert noch keine ungeprüfte geschweißte Baugruppe. Auch Bezeichnungen wie feinkörnig oder wasserstoffgeeignet benötigen eine messbare Definition und einen Bezug zu den Abnahmekriterien des Projekts. Nennen Sie in der Anfrage die vollständige Bezeichnung der Werkstoffgüte wie 304, 304L oder 316L sowie den Lieferzustand; die bloße Angabe SS ist unvollständig.
Grundsätzlich immer die niedrigste Werkstoffgüte zu wählen, ist keine vollständige Methode. NIST untersuchte die Stähle X52 und X70 und stellte an den geprüften Werkstoffen wasserstoffunterstütztes Ermüdungsrisswachstum fest. In diesem Versuch unterschieden sich die Ermüdungsergebnisse von X70 innerhalb der Messunsicherheit nicht signifikant von X52. Das begründet die Prüfung der tatsächlichen Eigenschaften und des konkreten Zustands, erlaubt aber nicht, jede X52-Bestellung pauschal durch eine beliebige X70-Schmelze zu ersetzen.
Die vorgelegten Nachweise beziehen sich auf geglühten Grundwerkstoff; die geplante Baugruppe besteht jedoch aus kaltverfestigten Rohren mit Orbitalschweißnähten. Die Namen der Werkstoffgüten sind identisch, die Nachweisgrenzen nicht. Die Werkstoff- und Schweißfachingenieure erfassen zunächst die Zustandsunterschiede und entscheiden dann, welche vorhandenen Daten übertragbar bleiben und welche zusätzliche Qualifizierung erforderlich ist. Kann der Lieferant geeignete Nachweise für die geplante Baugruppe vorlegen, kehrt das Angebot in den Vergleich zurück. Kann er das nicht, fordert der Einkäufer einen anderen Lieferzustand, ein anderes Verfahren oder einen alternativen Werkstoff an. Dieses Fallbeispiel dient dem Angebotsvergleich und legt keinen zulässigen Betriebsdruck fest.
Rohrform, Schweißnähte, Härte und Fehlertoleranz prüfen
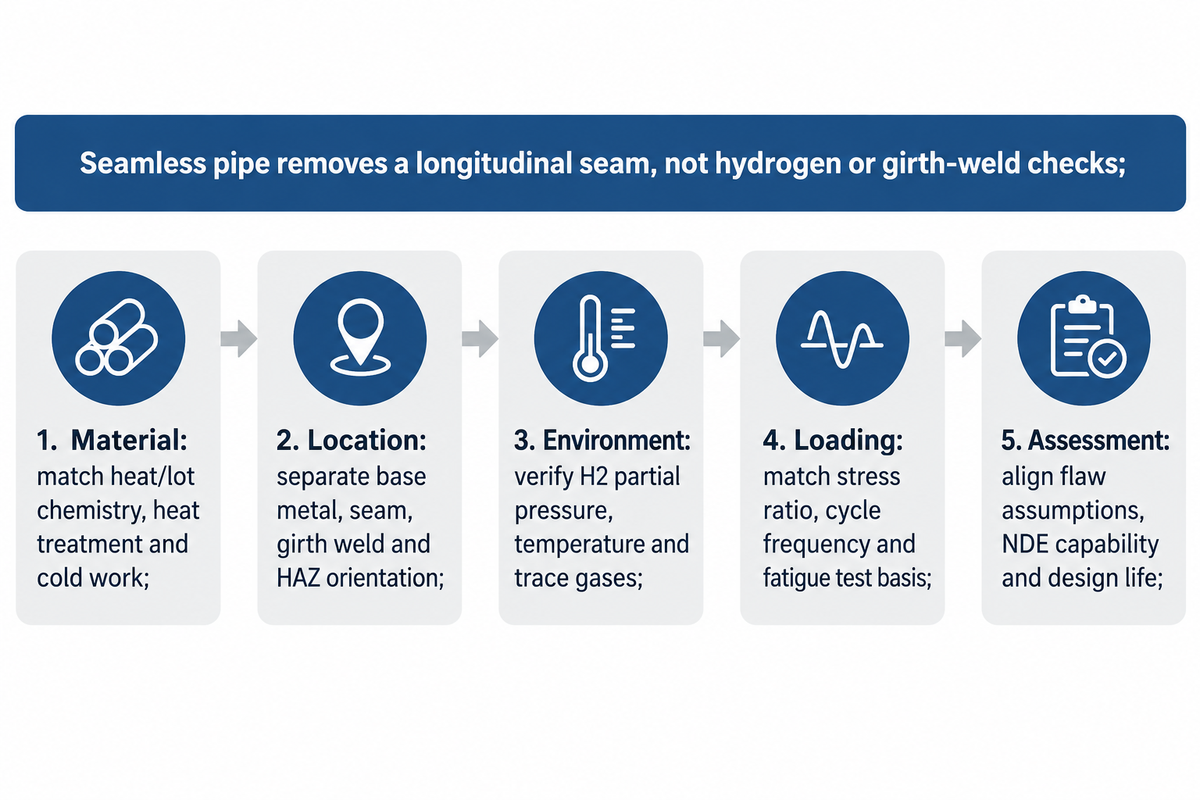
Bewerten Sie Rohrkörper, vorhandene Längsnaht, Baustellen-Rundnähte und Wärmeeinflusszonen gemeinsam innerhalb der Qualifizierungsgrenze. Ein nahtloses Rohr vermeidet zwar die Längsnaht, beseitigt aber weder die Wechselwirkung von Wasserstoff mit dem Stahl noch die notwendige Bewertung der Verbindungsstellen. Eine Wasserdruckprüfung und ein gewöhnliches Zugprüfzeugnis beantworten andere Fragen als Bruch- und Ermüdungsprüfungen unter Wasserstoff.
Die Diffusion von Wasserstoff und seine Wechselwirkung mit dem Metall erklären, warum ein vertrautes Prüfergebnis an Luft noch kein Verhalten unter Hochdruck-Wasserstoff belegt. Prüfen Sie bei bestehenden Rohrleitungen den Zusammenhang zwischen den untersuchten Proben und dem tatsächlichen Werkstoffzustand, bevor Sie Nachweise übertragen.
Eine veröffentlichte Studie an X70-Rohren verglich konkrete Proben in Wasserstoff und Stickstoff bei 10 MPa. Die berichteten Änderungen der Zugfestigkeit fielen im Verhältnis zu den Einbußen bei Duktilität und Ermüdungsverhalten gering aus, und das Schweißgut reagierte anders als der Grundwerkstoff. Gleichen Sie Rohr- und Schweißnahtzustand mit der Versuchsbasis ab, bevor Sie solche Daten in einer Projektbewertung verwenden.
Die öffentliche Kurzfassung einer Bruch- und Ermüdungsstudie von 2024 behandelt ausgewählte Gefüge von X60- und X65-Rohren sowie Grundwerkstoff und Schweißnahtbereiche. Halten Sie Grundwerkstoff und Schweißnahtbereiche bei der Einkaufsprüfung strikt auseinander.
Wann ist ein Wasserstoff-Prüfbericht übertragbar?
Gleichen Sie zuerst Werkstoffidentität und Fertigungszustand ab und prüfen Sie danach Einsatzumgebung und Belastung. Aus dem Bericht muss hervorgehen, was beprobt, wie präpariert und in welchen Zonen geprüft wurde. Der Werkstoffingenieur sollte jede Abweichung zwischen diesen Proben und dem gelieferten Rohr oder dem vorgesehenen Schweißverfahren bewerten.
- Werkstoff: Bezug zu Schmelze oder Los, chemische Zusammensetzung, Wärmebehandlung, Kaltumformung und relevante mechanische Eigenschaften.
- Prüfort: Grundwerkstoff, Längsnaht, Rundnaht oder Wärmeeinflusszone samt Angabe der Probenlage.
- Umgebung: Wasserstoffdruck oder Partialdruck, Temperatur sowie Reinheit und Zusammensetzung von Spurengasen.
- Belastung: Prüfverfahren, Spannungsverhältnis, Prüffrequenz oder Belastungszeitskala sowie die Bedingungen für das Ermüdungsrisswachstum.
- Bewertung: Fehlerannahmen, Nachweisgrenze der zerstörungsfreien Prüfung, Auslegungslebensdauer und maßgeblicher Abnahmepfad.
Die Belastungsfrequenz verdient besondere Beachtung, weil Druckwechsel keine bloße Ja-oder-Nein-Angabe sind. Der Versuch von NIST zeigte unter den dortigen Bedingungen, dass eine sinkende Prüffrequenz ähnlich wirkte wie ein steigender Wasserstoffprüfdruck. Ein Versuch auf einer bestimmten Zeitskala lässt sich ohne ingenieurtechnische Begründung nicht auf einen anderen Betriebsverlauf übertragen.
Auch die Gaschemie kann ein Laborergebnis verändern. Eine Zusammenfassung einer Forschungsgruppe der Kyushu University beschreibt in ihrem Experiment einen Einfluss von Sauerstoff auf die wasserstoffunterstützte Ermüdung. Für Einkäufer folgt daraus die praktische Regel, die Prüfgaszusammensetzung anzufordern und auf Vergleichbarkeit zu prüfen. Dies ist keine Empfehlung, einem Wasserstoffsystem Sauerstoff zuzusetzen.
Eine Frage auf Eng-Tips zu einer 500-barg-Wasserstoffleitung zeigt eine typische Einkaufsschwierigkeit: Der Katalog für Formstücke und die vorläufige Projektrechnung schienen unterschiedliche Wanddicken zu verlangen. In der Diskussion ging es außerdem um Rohrnennweite gegenüber Rohr-Außendurchmesser. Betrachten Sie diese Frage als reales Beispiel für unklare Abgrenzungen, nicht als geprüfte Auslegung. Geben Sie in einer Anfrage eindeutig an, ob ein Maß als NPS, DN oder tatsächlicher Außendurchmesser OD in mm gemeint ist, und benennen Sie die Serie der Formstücke oder Flansche. Die ursprüngliche Frage betraf Klemmringverschraubungen von Swagelok; eine Druckstufe eines Herstellers wird hier nicht festgelegt. Klemmringverschraubungen, Schweißverbindungen und andere mechanische Verbindungen benötigen jeweils eigene passende Nachweise; ein passender Durchmesser allein klärt weder Verträglichkeit noch Druckstufe.
Anfrageunterlagen und Nachweispaket der Lieferanten aufbauen
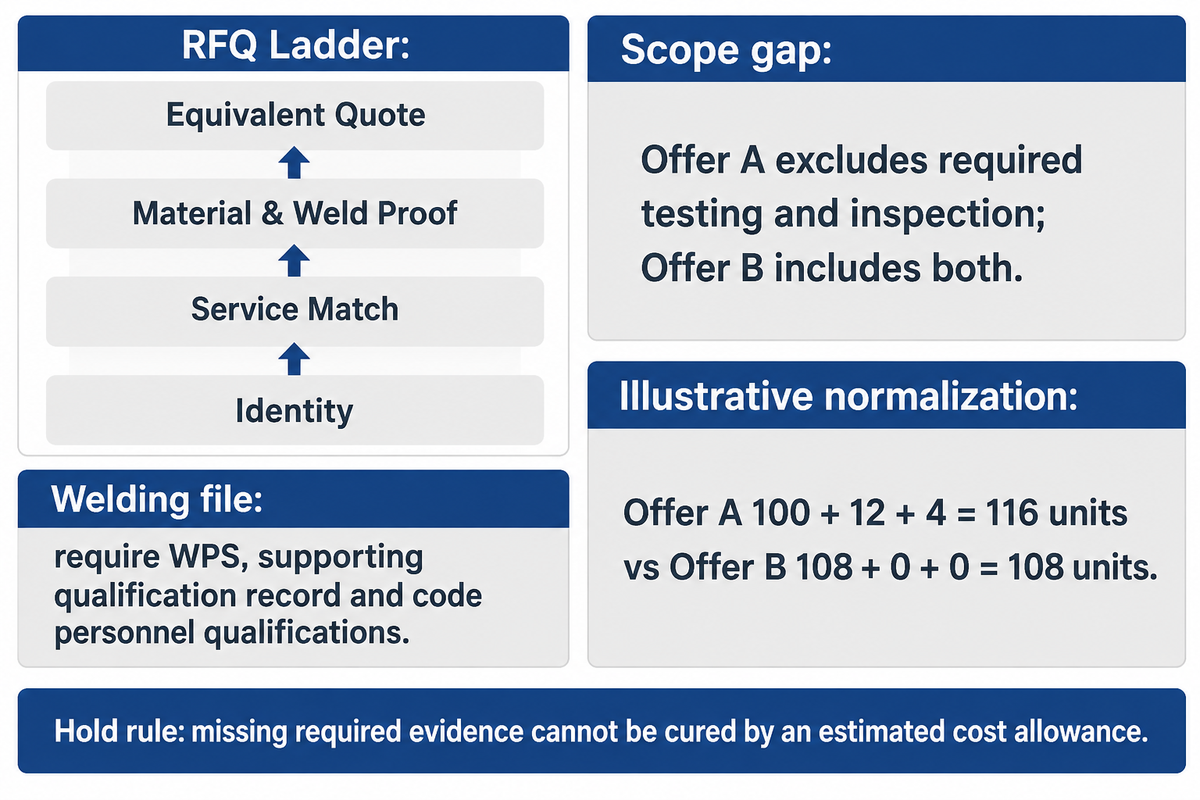
Fordern Sie Angebote auf Basis eines klar definierten Leistungsumfangs an und vergleichen Sie nur gegenüber exakt diesem Umfang. Trennen Sie Produktidentität, Eignungsqualifizierung für den Betrieb, Fertigung und Prüfanforderungen sauber voneinander. Der Einkauf kann die Nachweise einholen und gegenüberstellen, während Planungs- und Werkstoffingenieure über deren Anwendbarkeit entscheiden. Mehr Dokumente bedeuten nicht automatisch, dass ein Angebot technisch gleichwertig ist.
Die Ereignissammlung von H2Tools zur Werkstoffverträglichkeit beschreibt gebrochene Ventilspindeln in Armaturen, die vom Hersteller für den Wasserstoffbetrieb freigegeben waren. Zugleich wird dort festgehalten, dass die metallurgische Untersuchung in diesem Vorfall kein Werkstoffversagen bestätigte. Die Lehre daraus lautet, das gesamte Bauteil und die Vollständigkeit der Betriebsangaben zu prüfen, statt ein Etikett für Wasserstofftauglichkeit als abschließende Antwort zu werten.
Fragen Sie sowohl bei Wasserstoff-Fernleitungen als auch bei kleineren Anlagenanschlüssen gezielt nach, was das angebotene Produkt unter den genannten Bedingungen für Wasserstoff geeignet macht. Schaffen Sie Einvernehmen über die Werkstoffabnahme. Stimmen Sie die Werkstoffabnahme auf Leckageerkennung, Einschlusskonzept und Verbindungstechnik des Systems ab. Diese Aufgaben sind getrennt zu lösen, und ein Werkstoffzeugnis erledigt sie nicht allein.
Nachweisstufenplan für Wasserstoff-Anfragen
Gehen Sie schrittweise von der Produktidentität über passende Betriebsbedingungen und erforderliche Werkstoff- sowie Schweißnachweise bis hin zum Angebot mit gleichwertigem Leistungsumfang vor. Ein lückenloser Identitätsnachweis ersetzt keinen auf den Einsatz abgestimmten Auslegungspfad. Geben Sie ungeklärte Abweichungen im Lieferumfang vor der Vergabe zur technischen Klärung zurück.
Die Schweißdokumentation sollte die Schweißanweisung, den zugehörigen Verfahrensprüfbericht sowie die nach dem gewählten Regelwerk geforderten Personalqualifikationen ausweisen. Beschreiben Sie im Prüfplan die Prüfverfahren, den Prüfumfang, die Abnahmekriterien und die Prüfberichte. Die genauen Qualifizierungs- und Prüfnormen müssen vom Projektingenieur festgelegt werden; aus der bloßen Betriebsbeschreibung ergibt sich kein universeller Normensatz für alle Rohre und Rohrleitungen.
| Veröffentlichte Referenzquelle | Untersuchter Geltungsbereich und Systemgrenze | Lieferantenprüfung vor Auftragsvergabe |
|---|---|---|
| ASME-Geltungsbereich für Wasserstoff-Rohrleitungen und Fernleitungen | Rohrleitungsteile für gasförmigen Wasserstoff, Gasgemische und Flüssigwasserstoff | Verbindliche Normausgabe sowie Grenze nach Part IP oder Part PL bestätigen |
| Sandia-Programm zur Wasserstoffverträglichkeit von Werkstoffen | Prüfung von Zugduktilität, Bruchzähigkeit und Ermüdungseigenschaften | Eigenschaftsberichte passend zur tatsächlichen Belastungsart anfordern |
| NIST-Studie zu Hochdruck-Fernleitungen für gasförmigen Wasserstoff | Ermüdungsrisswachstum in geprüften Leitungsstählen und Belastungsfrequenzen | Lastspielfrequenz und Druckbasis statt allein der Festigkeit prüfen |
| Sandia-Facharbeit zu austenitischen Edelstahlrohren und Schweißnähten | Wasserstoffbeladene Edelstahlrohre, Nickelgehalt, Kaltumformung und Orbitalschweißnähte | Geglühten oder kaltverfestigten Lieferzustand und Schweißparameter abgleichen |
| HSE-Merkblatt zum Hochtemperatur-Wasserstoffangriff | Heißwasserstoff-Temperatur, Partialdruck, Beanspruchungsdauer und Legierungsmetallurgie | Bewertung des Heißwasserstoffangriffs von Gasversprödung bei Raumtemperatur trennen |
| Leitfaden von Hydrogen Tools zur Werkstoffwahl für tiefkalten Flüssigwasserstoff | Tieftemperaturzähigkeit, Sprödbruchübergang und Wärmekontraktion | Minimale Metalltemperatur und Kontraktionsbewegung an Verbindungen prüfen |
| Rundnahtprojekt der Energy Networks Association | Fernleitungspfade mit niedriger gegenüber hoher Spannung und Schweißnahtqualifizierung | Beide Bieter auf denselben bruchmechanischen Qualifizierungspfad festlegen |
| Forschungsübersicht der Kyushu University zu Gasverunreinigungen und Ermüdung | Einfluss von Spurensauerstoff auf wasserstoffunterstützte Ermüdung unter Laborbedingungen | Angabe von Prüfgasreinheit und Spurenverunreinigungen in Prüfberichten verlangen |
| TWI-Leitfaden zur Spannungsrisskorrosion in wässrigen Medien | Kathodische Wasserstoffaufnahme unter Zugspannung in feuchten Medien | Härteregeln aus nassem Sauergasbetrieb von Spezifikationen für trockenes Wasserstoffgas trennen |
- Auslegungsgrundlage: Systemgrenze, maßgebliches Regelwerk samt Ausgabe, gewählter Auslegungspfad und vom Ingenieur definierte Abnahmekriterien.
- Betriebsangaben: Aggregatzustand, Gaszusammensetzung und Verunreinigungen, Druckbasis, Metalltemperaturbereich, Transienten, Lastspiele und Auslegungslebensdauer.
- Produktidentität: geltende ASTM- oder API-Produktspezifikation und Werkstoffgüte, Abmessungen und Toleranzen, nahtlose oder geschweißte Ausführung, Wärmebehandlung und Losrückverfolgbarkeit.
- Werkstoff- und Schweißnachweise: chemische Zusammensetzung einschließlich Schwefel sofern vorgeschrieben, Kohlenstoffäquivalent wo relevant, Zug- und Zähigkeitswerte, Härteanforderungen, Schweißverfahren und einsatzspezifischer Prüfumfang.
- Prüfung und Lieferung: Prüfungen, Probenahme, Berichtswesen, Halte- und Zeugenpunkte, Kennzeichnung, Dokumentenplan und Umgang mit Abweichungen oder Ersatzwerkstoffen.
Wann ist ein niedrigerer Rohrpreis tatsächlich das bessere Angebot?
Er ist dann vorteilhafter, wenn beide Angebote denselben freigegebenen Leistungsumfang abdecken und die erforderlichen Gesamtkosten niedriger liegen. Im folgenden Rechenbeispiel dienen einfache Zahlen als willkürliche Kosteneinheiten; sie stellen weder Marktpreise noch Angebote von Baling Steel dar. Die Ingenieure haben vorab übereinstimmende Auslegungs- und Abnahmeanforderungen festgelegt. Angebot A enthält die geforderten Prüfungen und Abnahmen nicht; Angebot B schließt sie ein.
| Kostenposition bei gleichem Leistungsumfang | Angebot A: anfangs niedriger | Angebot B: Leistungsumfang enthalten |
|---|---|---|
| Angebotenes Rohr und enthaltene Leistungen | 100 Einheiten | 108 Einheiten |
| Erforderliche Werkstoffprüfung im Angebot ausgeschlossen | 12 Einheiten | 0 zusätzliche Einheiten |
| Erforderliche Abnahmeprüfung im Angebot ausgeschlossen | 4 Einheiten | 0 zusätzliche Einheiten |
| Vergleichbare Zwischensumme für die genannten Positionen | 116 Einheiten | 108 Einheiten |
Die Rechnung lautet 100 + 12 + 4 = 116 für A und 108 + 0 + 0 = 108 für B. B ist für die oben genannten Positionen günstiger. Fehlen erforderliche Nachweise, macht ein geschätzter Kostenaufschlag das Angebot nicht abnahmefähig: Geben Sie es zur technischen Klärung zurück. Bezahlen Sie nicht pauschal für Prüfungen, die der gewählte Auslegungspfad gar nicht verlangt.
Der Planungsingenieur verantwortet die Auslegungsgrundlage und die Lastannahmen. Der Werkstoff- oder Schweißfachingenieur prüft, ob sich die Nachweise auf den Lieferzustand übertragen lassen. Der Betreiber liefert Angaben zu realen Transienten und zur bisherigen Prüfhistorie. Der Einkäufer dokumentiert Einschlüsse, Ausschlüsse, Liefertermine und Rückverfolgbarkeit für einen belastbaren Preisvergleich.
Nutzen Sie für die Produkteinordnung auf Katalogebene den Auswahlleitfaden für Rohre aus legiertem Stahl von Baling Steel. Dort sind die lieferbaren Werkstoffgüten für legierte Stahlrohre aufgeführt. Fügen Sie Ihrer Anfrage die Betriebsspezifikation und den geforderten Nachweisumfang bei und prüfen Sie vor den technischen und kaufmännischen Verhandlungen das Lieferantenprofil auf der Unternehmensseite von Baling Steel.
Häufig gestellte Fragen
Wie verhindert man Wasserstoffversprödung?
Senken Sie das Risiko durch einen qualifizierten Werkstoffzustand, kontrollierte Fertigungseinflüsse und einen Betrieb innerhalb des bewerteten Betriebsbereichs.
Legen Sie bei einem Wasserstoffrohr den freigegebenen Werkstoffzustand und die Schweißanforderungen vor Fertigungsbeginn fest. Prüfen Sie nicht freigegebene Kaltumformungen oder Änderungen der Wärmebehandlung gezielt nach, statt den Namen der Werkstoffgüte als unveränderten Nachweis zu behandeln. Erfassen Sie tatsächliche Druckwechsel und Betriebsspitzen, damit sie im Rahmen der Ermüdungs- und Betriebsbereichsbewertung bleiben. Prüfen Sie Rohrkörper und relevante Schweißzonen gegen die Abnahmekriterien des Projekts. Eine Beschichtung, ein höherer Legierungsgehalt oder eine niedrigere Werkstoffgüte allein begründet noch keinen Schutz. Die geeigneten Maßnahmen hängen vom Schädigungsmechanismus ab; Hochtemperaturangriff und Tieftemperatur-Sprödverhalten erfordern jeweils eigene Bewertungen.
Was verursacht wasserstoffinduzierte Rissbildung?
Wasserstoff kann den Risswiderstand eines empfindlichen Metalls herabsetzen, wenn anfälliger Werkstoff, Wasserstoffeinwirkung und mechanische Spannung zusammenwirken.
Entscheidend sind die Wasserstoffquelle und der jeweilige Schädigungsmechanismus. Gasbeaufschlagung, fertigungsbedingter Wasserstoff und feuchte korrosive Medien sind keine austauschbaren Qualifizierungsbedingungen. Klären Sie bei der Rohrauswahl zuerst die tatsächliche Umgebung, bevor Sie ein Prüfergebnis oder eine Härteregel übertragen. Fragen Sie, welche Eigenschaft gemessen wurde, aus welcher Zone die Probe stammte und ob die Prüfbedingungen das geplante Rohr samt Schweißnähten abbilden. Eine bloße Schadensbezeichnung ist noch keine Werkstoffspezifikation.
Was ist wasserstoffunterstützte Spannungsrisskorrosion?
Dabei handelt es sich um Rissbildung, bei der durch Korrosion gebildeter Wasserstoff unter Zugspannung in einen empfindlichen Werkstoff eindringt.
TWI beschreibt wasserstoffinduzierte Spannungsrisskorrosion in wässrigen Medien als Zusammenspiel von Wasserstoff aus einer kathodischen Korrosionsreaktion und anliegender Zugspannung. Bestimmen Sie für die Beschaffung die tatsächliche Einsatzumgebung und den Mechanismus. Gehen Sie weder davon aus, dass jeder wasserstoffbezogene Riss dieselbe Schädigungsart darstellt, noch dass Vorgaben für Nassbetrieb automatisch Rohrleitungen für trockenen gasförmigen Wasserstoff qualifizieren. Die Bewertung muss Prozesschemie, Werkstoffzustand, Spannungen und passende Nachweise miteinander verknüpfen. Lassen Sie unklare Begriffe durch den verantwortlichen Werkstoffingenieur klären, bevor sie zur Abnahmeforderung oder zu einer pauschalen Lieferantenzusage werden.
Ist 316L automatisch für den Wasserstoffbetrieb zugelassen?
Nein: Die Bezeichnung 316L benennt lediglich eine Werkstoffgüte, während die Eignung vom Betriebsbereich, Lieferzustand, der Verarbeitung und den geltenden Auslegungsanforderungen abhängt.
Die Forschung von Sandia an Kleinrohren und Orbitalschweißnähten zeigt, warum dieser Unterschied zählt. Chemische Zusammensetzung, Festigkeit, Werkstoffzustand und Schweißparameter beeinflussten das gemessene Verhalten wasserstoffbeladener Proben. Günstige Ergebnisse an solchen Proben begründen keine pauschale Druckfreigabe für jedes Rohr, jedes Formstück oder jede geschweißte Baugruppe aus 316L. Vergleichen Sie das angebotene Produkt mit dem geprüften Zustand und benennen Sie jede Abweichung. Lassen Sie anschließend das Ingenieurteam entscheiden, ob die vorliegenden Nachweise für den gewählten Auslegungspfad ausreichen. Ein Lieferant sollte genau angeben, was seine Unterlagen abdecken, statt eine pauschale Wasserstoffverträglichkeit zuzusichern.
Macht ein nahtloses Rohr die Wasserstoffqualifizierung überflüssig?
Nein. Auch ein nahtloses Rohr benötigt eine zutreffende Werkstoffbewertung.
Es besitzt zwar keine Längsnaht, doch der Rohrkörper bleibt der Einsatzumgebung ausgesetzt. Baustellen-Rundnähte, Formstücke und weitere Bauteile müssen ebenfalls passend bewertet werden. Die Rohrform allein belegt weder ausreichendes Bruch- oder Ermüdungsverhalten noch Tieftemperatureignung.
Referenzen & Quellen
- Öffentliche Angabe zu Geltungsbereich und Ausgabe von ASME B31.12 nur Geltungsbereich; kostenpflichtige Detailklauseln wurden nicht wiedergegeben.
- Sandia Hydrogen Materials Compatibility Eigenschafts- und Forschungskontext.
- Hughes und Kollegen, Wasserstoffverträglichkeit austenitischer Edelstahlrohre und Orbitalschweißnähte Labornachweise zum Werkstoffzustand.
- NIST, Performance Evaluation of High-Strength Steel Pipelines for High-Pressure Gaseous Hydrogen Transportation, 2013 abgegrenzte Ermüdungsprüfdaten.
- HSE, High Temperature Hydrogen Attack, 2018 Leitfaden zu Schädigungsmechanismus und Betriebsbereich.
- H2Tools, Werkstoffauswahl für Tieftemperaturanwendungen Kontext zu Flüssigwasserstoff.

