


Het selecteren van een stalen buis voor waterstofdienst begint bij de bedrijfsomstandigheden en het ontwerpuitgangspunt. Cryogene dienst kan een temperatuurverschil van 300 °F of meer ten opzichte van de omgeving omvatten, zodat thermische krimp in het ontwerpuitgangspunt thuishoort. Kies pas een materiaalfamilie nadat de fase van de waterstof, de chemische samenstelling, de druk, de temperatuur en het belastingsverloop zijn vastgelegd. Controleer vervolgens of de bewijsstukken de aangekochte buis, de bijbehorende lassen en de beoogde toepassing daadwerkelijk dekken.
Een bekende materiaalkwaliteit, een hoge treksterkte of een standaard materiaalcertificaat van de walserij geeft daar evenmin uitsluitsel over. Waterstof kan vervormbaarheid, breuktaaiheid en vermoeiingseigenschappen wijzigen zonder ze altijd in gelijke mate te beïnvloeden. De echte inkoopvraag luidt daarom: wat maakt dit materiaal – in deze vervaardigingstoestand – tot een geschikte kandidaat voor deze opdracht?
Leg het bedrijfsvenster voor waterstofdienst vast
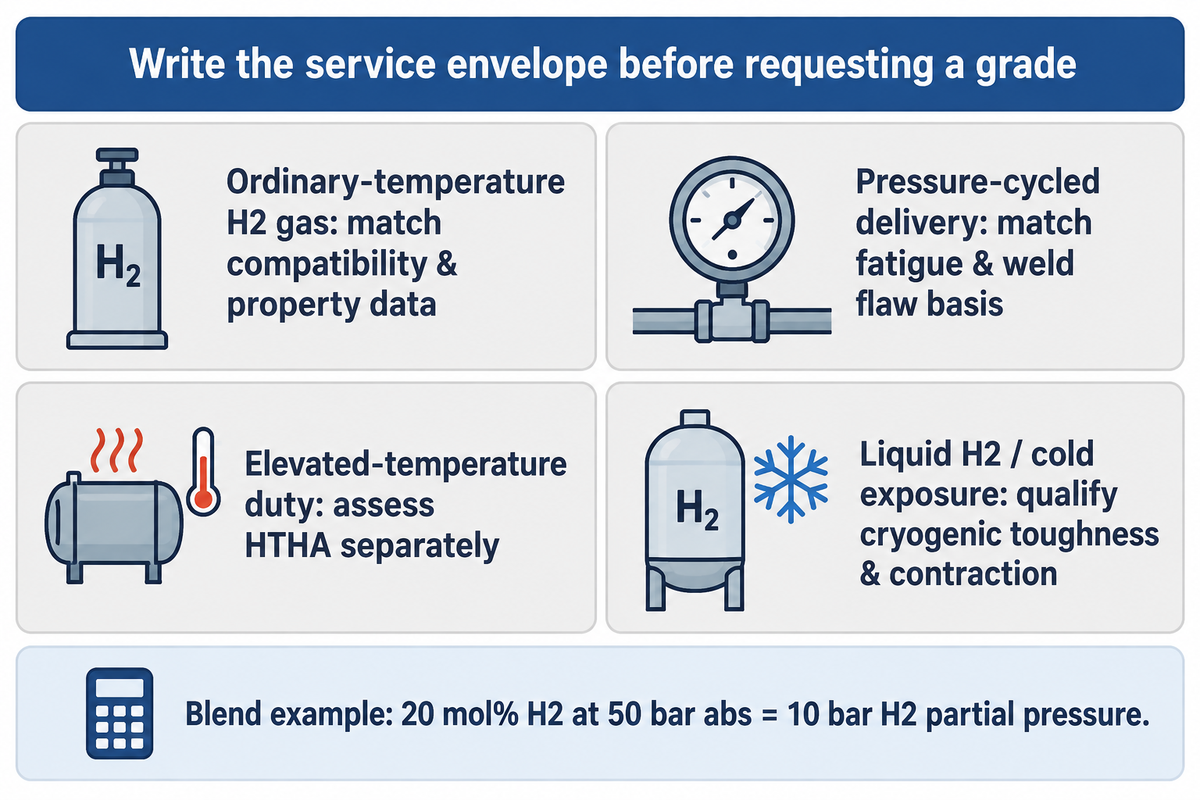
Schrijf vóór u om een aanbeveling voor een materiaalkwaliteit vraagt eerst het volledige bedrijfsvenster uit. Neem normaal bedrijf, opstarten, stilzetten en geloofwaardige afwijkingen op, samen met het verwachte belastingsverloop. Gasvormige waterstof, een waterstofmengsel, heet procesgas en vloeibare waterstof brengen elk specifieke materiaalvragen met zich mee. Eén enkele regel met druk en temperatuur op een prijsaanvraag dekt die zelden allemaal.
Het programma van Sandia rond materiaalcompatibiliteit met waterstof legt uit waarom materialen gericht op blootstelling aan waterstof moeten worden beoordeeld. Trekrek, breuktaaiheid en vermoeiingseigenschappen beantwoorden elk een ander deel van die vraag. Dat onderscheid telt wanneer één leverancier trekproefgegevens indient terwijl een andere breuk- of vermoeiingsbewijzen onder waterstof voorlegt: die rapporten beantwoorden verschillende onderdelen van het selectieprobleem.
| Bedrijfssituatie | Wat de inkoper moet beschrijven | Bewijsvraag vóór de voorselectie |
|---|---|---|
| Waterstofgas op normale temperatuur | Gassamenstelling; absolute druk; metaaltemperatuur; spanning en bedrijfsverloop | Dekken compatibiliteitsgegevens en mechanische eigenschappen deze materiaaltoestand en omgeving? |
| Drukcyclische waterstoflevering | Drukbereik, cyclusverloop, tijdschaal van de belasting en ontwerplevensduur | Weerspiegelen de vermoeiings- en foutaannames de werkelijke dienst en lastoestand? |
| Procesdienst bij verhoogde temperatuur | Temperatuur, waterstofpartieeldruk, pieken en blootstellingsduur | Is hogetemperatuur-waterstofaantasting afzonderlijk van verbrossing op omgevingstemperatuur beoordeeld? |
| Vloeibare waterstof of blootstelling aan koude | Minimale metaaltemperatuur, afkoelen, opwarmen en krimp | Zijn het materiaal en de verbindingen gekwalificeerd voor cryogeen mechanisch gedrag en thermische krimpbeweging? |
Bronnen: compatibiliteitsonderzoek van Sandia, richtlijnen van H2Tools voor cryogene materialen en het HSE-bulletin over hogetemperatuur-waterstofaantasting. Gebruik de tabel om vóór het vergelijken van materiaalkwaliteiten te bepalen welke beoordeling elke dienst vraagt; ze stelt geen materiaalgeschiktheid vast voor een specifieke installatie.
De 4-staps keuzegids van bedrijfsvenster tot bewijs
Leg eerst de dienst en de bijbehorende schademechanismen vast. Bepaal daarna de geldende ontwerproute. Vergelijk vervolgens kandidaatmaterialen in geleverde en gelaste toestand. Stem ten slotte de kwalificatie- en keuringsomvang op elkaar af voordat u prijzen vergelijkt. Een ontbrekend bedrijfsgegeven brengt het besluit terug naar stap één; een afwijkend proefstuk brengt het terug naar de materiaalvergelijking.
Hoe moet een inkoper een waterstofmengsel beschrijven?
Vermeld de waterstofconcentratie en de totale absolute druk. Gebruik als voorbeeld een ideaalgasberekening met 20 mol% waterstof bij 50 bar absoluut – dat geeft een waterstofpartieeldruk van 0,20 × 50 = 10 bar. Die rekensom illustreert de waterstofomgeving; een toelaatbare druk en een toegestaan mengpercentage vergen een afzonderlijke ontwerpbeoordeling.
Hetzelfde percentage levert bij een andere totaal-druk een andere waterstofpartieeldruk op. Maak op de aanvraag duidelijk onderscheid tussen overdruk en absolute druk. Voor een werkelijk ontwerp moet de ingenieur mogelijk ook niet-ideaal gasgedrag via fugaciteit meenemen. Waterstofpartieeldruk wordt in de onderzoekssamenvatting van Sandia uit 2024 over vermoeiingsregels getoond als één factor in gemeten vermoeiingsscheurgroei, zonder dat daar een algemene veilige drukondergrens wordt gegeven.
Voor een bestaand aardgasleidingnet waarvan omschakeling wordt onderzocht, moet de exploitant feitelijke dossiers aanleveren in plaats van enkel een beoogd mengpercentage. Materiaalidentiteit, eerdere bedrijfsvoering, gekende fouten, herstellingen en drukreeksen helpen het beoordelingsteam bepalen welk aanvullend werk nodig is. Groene waterstof beschrijft een productieroute; het kwalificeert op zichzelf het achterliggende leidingwerk niet.
Begin bij de geldende norm en het schademechanisme
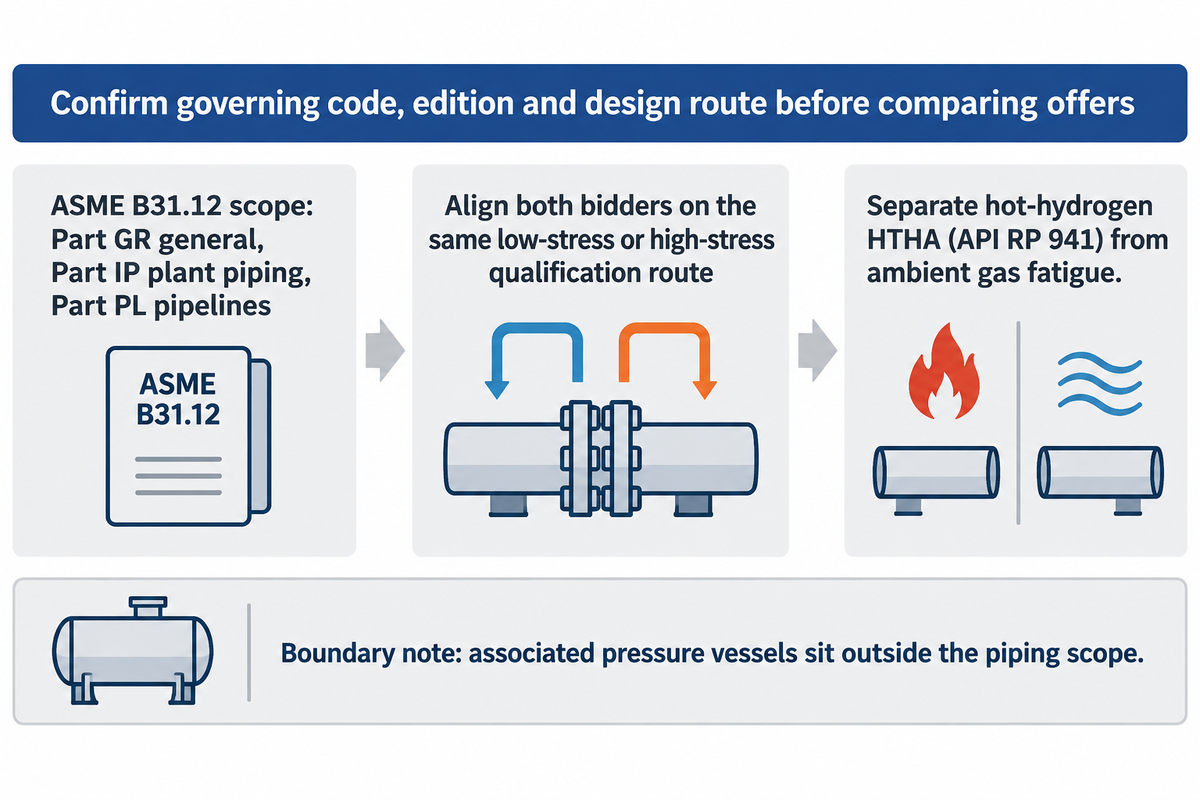
Bevestig de geldende norm, de vastgelegde uitgave en de ontwerproute voordat u buisoffertes vergelijkt. De systeemgrens is bepalend: waterstofinstallaties, industrieel leidingwerk, transportleidingen voor waterstof, drukapparatuur en cryogene verbindingen worden niet hetzelfde ontwerpprobleem louter omdat ze waterstof bevatten. Lees technische specificaties en componentcatalogi altijd binnen dit projectkader.
De openbare normpagina van ASME B31.12 Hydrogen Piping and Pipelines vermeldt de uitgave van 2023. Het toepassingsgebied omvat leidingwerk en transportleidingen voor gasvormige waterstof en gasvormige waterstofmengsels, evenals leidingwerk voor vloeibare waterstof. De norm onderscheidt Part GR voor algemene eisen, Part IP voor industrieel leidingwerk en Part PL voor transportleidingen. Bijbehorende drukvaten zelf vallen buiten deze vastgelegde leidinggrens.
Laat de ontwerpingenieur de toepasselijke eisen, toegestane ontwerpaannames en aanvaardingscriteria uit de geldende projectdocumenten vaststellen. Beschouw de verwijzing van een leverancier naar API 5L, technische specificaties voor buizen van gelegeerd staal of een druktabel uit een catalogus niet als een volledig bewijs van geschiktheit voor waterstofdienst.
Welk ontwerpuitgangspunt moeten beide offertes hanteren?
Beide leveranciers moeten offreren volgens dezelfde door het project gekozen ontwerproute en aangeven welke bewijsstukken voor die route zijn inbegrepen. Een project rond waterstofleidingen van de Energy Networks Association maakt onderscheid tussen routes met lage en hoge spanning en beschrijft voor die laatste een uitgebreidere breukmechanische kwalificatie. De inkoper neemt de gekozen route op in beide aanvragen zodat het inbegrepen kwalificatiewerk vergelijkbaar is.
Twee offertes kunnen dezelfde naam van de materiaalkwaliteit dragen en toch een sterk uiteenlopende technische omvang hebben. Stel eerst vast of de leveranciers hetzelfde ontwerpprobleem oplossen voor u spreekt over een grotere wanddikte, sterker staal of extra beproeving. De verantwoordelijke ingenieur moet dat verschil uitklaren voordat de inkoopafdeling de eindbedragen vergelijkt.
Houd hogetemperatuuraantasting gescheiden van gasverbrossing
De keuze van een chroom-molybdeenlegering voor hete waterstofdienst roept een andere vraag op dan het vermoeiingsgedrag bij transport van waterstofgas op normale temperatuur. Het HSE-veiligheidsbulletin uit 2018 bespreekt temperatuur, waterstofpartieeldruk, blootstellingsduur en metallurgie bij hogetemperatuur-waterstofaantasting. Het waarschuwt ervoor Nelson-curven te beschouwen als een scherpe scheidslijn tussen veilig en onveilig bedrijf.
“De blootstellingstijd is een bijkomende variabele waarmee in de curven momenteel geen rekening wordt gehouden.”
Pas dat bulletin toe voor het inzicht in het schademechanisme en het bedrijfsvenster. Leg voor de beoordeling van hogetemperatuur-waterstofaantasting de door het project aanvaarde uitgave van API RP 941 vast. De ingenieur moet de geldende actuele documenten en de precieze metallurgie toetsen. Een Cr-Mo-materiaalkwaliteit gekozen voor een heet proces heeft nog steeds een gepaste beoordeling nodig wanneer vermoeiing onder gasvormige waterstof of een ander mechanisme eveneens meespeelt.
Vergelijk koolstofstaal, laaggelegeerd staal en austenitisch roestvast staal
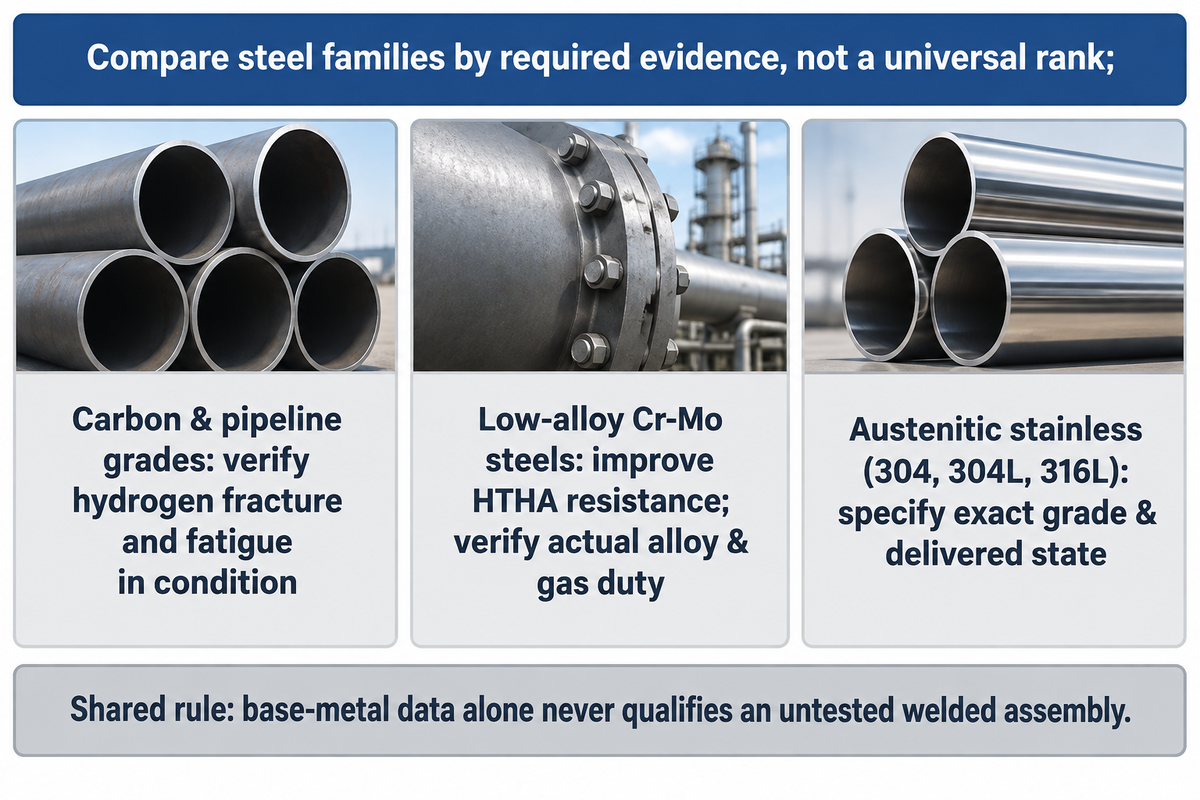
Vergelijk staalfamilies als kandidaten met uiteenlopende bewijsvereisten in plaats van ze in een universele ranglijst van best naar slechtst te plaatsen. Sterkte, taaiheid, microstructuur, warmtebehandeling, lassen en omgeving beïnvloeden samen het besluit. Een hogere aankoopprijs of een hoger gelegeerde materiaalkwaliteit maakt het materiaal op zichzelf niet geschikter voor de toepassing.
| Selectiecategorie | Koolstofstaal en leidingkwaliteiten | Laaggelegeerd / Cr-Mo-staal | Austenitisch roestvast staal |
|---|---|---|---|
| Primaire voorselectievraag | Breuk- en vermoeiingsgedrag onder waterstof in de beoogde toestand | Welk schademechanisme en welke metallurgie beheersen de toepassing? | Dekken de bewijsstukken exact deze materiaalkwaliteit en vervaardigde toestand? |
| Gas op normale temperatuur | Onderzoeken volgens de gekozen ontwerproute voor gasdienst | Een goede reputatie in hete dienst verklaart het vermoeiingsgedrag in gas niet | Gebruik toestandspecifieke bewijzen voor gascompatibiliteit |
| Dienst bij verhoogde temperatuur | Beoordeel HTHA zodra temperatuur en waterstofpartieeldruk dat relevant maken | Cr-Mo-metallurgie verbetert HTHA-weerstand; beoordeel de feitelijke legering | Vertaal een gasproef op dunwandige buizen niet naar kwalificatie voor heet proces |
| Cryogene blootstelling | Controleer bros gedrag bij de minimale metaaltemperatuur | Een legeringskeuze voor hete dienst bewijst geen cryogene taaiheid | Toets mechanisch gedrag bij lage temperatuur en thermische krimpbeweging |
| Sterkte en microstructuur | De sterkte van een materiaalkwaliteit alleen bepaalt de vermoeiingsrespons niet | Neem warmtebehandeling en leveringstoestand mee | Neem chemische samenstelling, koudversteviging en materiaaltoestand mee |
| Laspositie | Scheid buislichaam, langsnaad, rondnaad en warmtebeïnvloede zone | Neem de werkelijke las- en warmtebehandelingstoestand mee | Parameters bij orbitaallassen kunnen het gemeten verlies aan vervormbaarheid beïnvloeden |
| Cyclische belasting | Stem druk, tijdschaal, spanningsverhouding en foutbasis op elkaar af | Stem dezelfde variabelen af wanneer cyclische gasdienst van toepassing is | Eén trekproefresultaat alleen beoordeelt geen cyclische belasting |
| Op te vragen bewijsstukken | Toepasselijke basis voor waterstofbreuk en -vermoeiing plus materiaalidentiteit | Mechanismegebonden beoordeling plus relevante materiaal- en lasdossiers | Toestandspecifieke compatibiliteitsgegevens en lasbewijzen |
| Aankoopbeslissing | Toetsen aan de door de ingenieur vastgestelde aanvaardingsroute | Begroting maken op basis van de omvang die de werkelijke dienst vereist | Gelijkwaardige materiaalkwaliteit, vorm, toestand en kwalificatieomvang vergelijken |
Basis: vermoeiingsonderzoek van NIST naar leidingstaal, de Sandia-studie naar buizen van austenitisch roestvast staal en orbitaallassen, en het HSE-bulletin. Dit zijn voorwaardelijke vergelijkingen, geen onderling uitwisselbare ontwerpgrenzen.
Waarom geeft dezelfde materiaalkwaliteit uiteenlopende beproevingsresultaten?
Een materiaalkwaliteit beschrijft een bepaalde materiaalklasse, niet alle kenmerken van de microstructuur bij levering. Productieroute, warmtebehandeling, koudvervorming en lassen veranderen de beoordeelde toestand. In het buizenexperiment bij Sandia speelden de chemische samenstelling en de sterkte van het roestvast staal mee bij door waterstof ondersteunde breuk; uiteenlopende omstandigheden bij orbitaallassen veroorzaakten wisselende afnames van de trekrek.
Ook productvormen verschillen: de catalogus voor inoxbuis en roestvaststalen buizen van Baling Steel biedt productcontext, terwijl toepassingsbewijzen moeten aansluiten bij de feitelijke leveringstoestand. Gebruik bewijsmateriaal dat de relevante gegloeide of koudverstevigde materiaaltoestand, de lasprocedure en de temperatuur dekt. Een gunstig resultaat op het basismateriaal kwalificeert geen onbeproefde gelaste samenstelling. Omschrijvingen zoals fijnkorrelig of geschikt voor waterstof vragen eveneens om een meetbare definitie en een koppeling met de aanvaardingscriteria van het project. Vermeld op de prijsaanvraag de volledige aanduiding van de materiaalkwaliteit, zoals 304, 304L of 316L, samen met de leveringstoestand; enkel SS is een onvolledige aanduiding.
Altijd de laagste materiaalkwaliteit kiezen vormt geen sluitende methodiek. NIST onderzocht X52- en X70-staal en rapporteerde door waterstof versnelde vermoeiingsscheurgroei in de beproefde materialen. In dat experiment weken de vermoeiingsresultaten van X70 binnen de meetonzekerheid niet significant af van X52. Dat rechtvaardigt het analyseren van de werkelijke eigenschappen en toestand, niet het zonder meer vervangen van een X52-bestelling door eender welke X70-smelt.
De onderbouwende documentatie heeft betrekking op gegloeid basismateriaal; het voorgestelde samenstel bestaat uit koudbewerkte metalen buizen en orbitaallassen. De namen van de materiaalkwaliteiten zijn identiek; de bewijsgrens is dat niet. De materiaal- en lasingenieurs brengen eerst de toestandsverschillen in kaart en bepalen vervolgens welke bestaande gegevens bruikbaar blijven en welke aanvullende kwalificatie nodig is. Kan de leverancier passend bewijs voor het voorgestelde samenstel aanleveren, dan keert die offerte terug in de vergelijking. Lukt dat niet, dan vraagt de inkoper om een andere leveringstoestand, lasprocedure of kandidaatmateriaal. Dit voorbeeld dient ter vergelijking en legt geen bedrijfsdruk vast.
Controleer buisvorm, lassen, hardheid en fouttolerantie
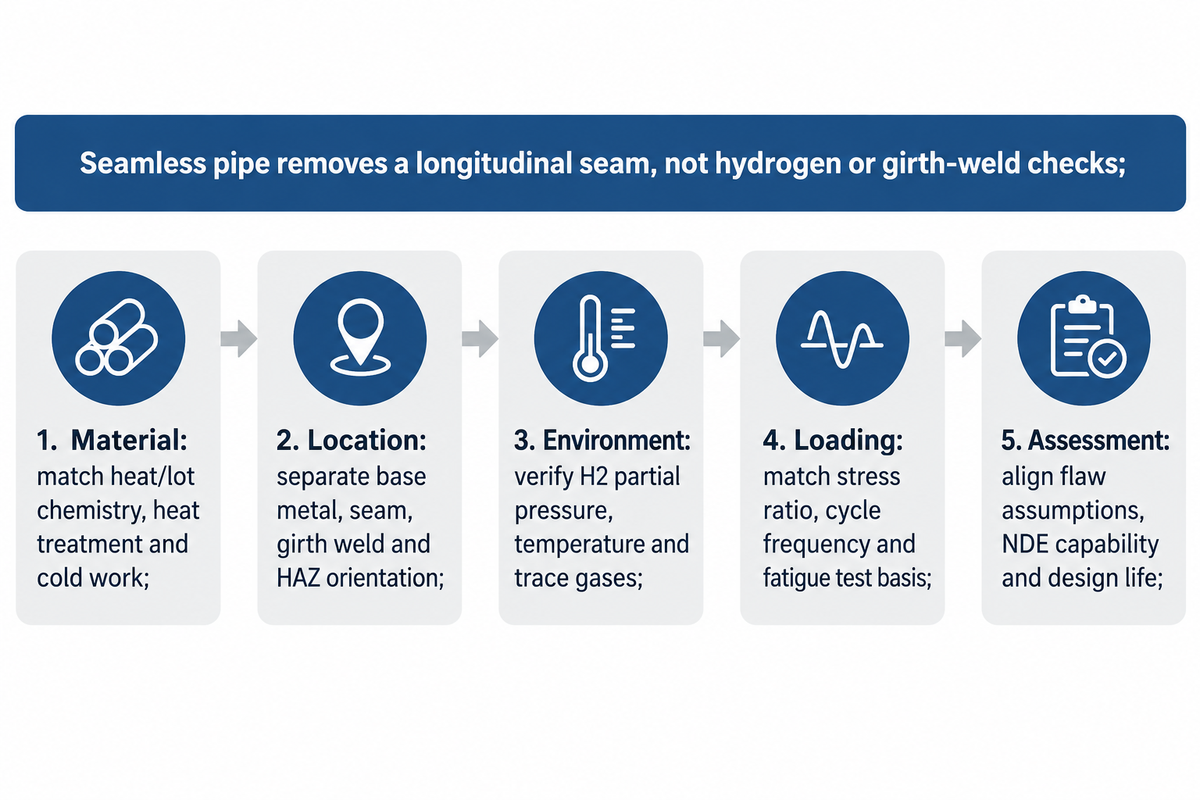
Beoordeel het buislichaam, de eventuele langsnaad, de rondnaden op de werf en de warmtebeïnvloede zones samen binnen de kwalificatiegrens. Een naadloze buis neemt wel de langsnaad weg, maar heft noch de wisselwerking van waterstof met het staal op, noch de noodzaak om verbindingen te beoordelen. Een hydrostatische drukproef en een standaard trekcertificaat beantwoorden andere vragen dan breuk- en vermoeiingsbeproeving onder waterstof.
Waterstofdiffusie en de wisselwerking met het metaal verklaren waarom een vertrouwd testresultaat in lucht geen prestaties in hogedrukwaterstof bewijst. Onderzoek bij operationeel leidingwerk het verband tussen de gerapporteerde proefstukken en de feitelijke materiaaltoestand alvorens bewijs over te dragen.
Een gepubliceerde studie naar X70-buizen vergeleek specifieke proefstukken in waterstof en stikstof bij 10 MPa. De gemelde veranderingen in treksterkte waren beperkt in vergelijking met het verlies aan vervormbaarheid en vermoeiingsweerstand, en het lasmetaal reageerde anders dan het basismateriaal. Stem de buis- en lastoestand af op het experimentele bewijs voordat u het gebruikt in een projectbeoordeling.
De openbare samenvatting van een breuk- en vermoeiingsstudie uit 2024 omvat geselecteerde microstructuren van X60- en X65-buizen, basismateriaal en lasposities. Houd dat basismateriaal en de lasposities strikt gescheiden tijdens de inkoopbeoordeling.
Wat maakt een beproevingsrapport voor waterstof overdraagbaar?
Toets eerst de materiaalidentiteit en de vervaardigingstoestand en controleer daarna de omgeving en de belasting. Uit het rapport moet blijken wat werd bemonsterd, hoe het proefstuk werd geprepareerd en welke zones zijn getest. De materiaalingenieur moet elk verschil verklaren tussen die proefstukken en de geleverde buis of voorgestelde lasprocedure.
- Materiaal: relatie tot smelt of partij, chemische samenstelling, warmtebehandeling, koudvervorming en relevante mechanische eigenschappen.
- Positie: basismateriaal, langsnaad, rondnaad of warmtebeïnvloede zone, met vermelding van de bemonsteringsrichting.
- Omgeving: waterstofdruk of partieeldruk, temperatuur evenals zuiverheid en chemische samenstelling van sporengassen.
- Belasting: beproevingsmethode, spanningsverhouding, frequentie of tijdschaal van belasting, en de toegepaste voorwaarden voor vermoeiingsscheurgroei.
- Beoordeling: foutaannames, detectievermogen van de inspectie, basis voor de ontwerplevensduur en de geldende aanvaardingsroute.
De belastingsfrequentie verdient aandacht omdat drukcycli geen eenvoudige ja-of-nee-invoer vormen. Het experiment van NIST meldde dat een lagere testfrequentie binnen die proefcondities een vergelijkbaar effect had als een hogere waterstoftestdruk. Een beproeving op één tijdschaal mag niet zonder technische onderbouwing naar een ander bedrijfsverloop worden vertaald.
Ook de gaschemie kan een laboratoriumresultaat wijzigen. Een onderzoeksoverzicht van Kyushu University beschrijft in hun proefopstelling een invloed van zuurstof op door waterstof versnelde vermoeiing. Voor een inkoper is de praktische les om de chemische samenstelling van het testgas op te vragen en de vergelijkbaarheid te verifiëren. Dit is geen aanbeveling om zuurstof toe te voegen aan een waterstofsysteem.
Een vraag op Eng-Tips over een waterstofleiding van 500 barg illustreert een terugkerend inkoopknelpunt: de catalogus voor fittingen en de voorlopige projectberekening leken uiteenlopende wanddiktes te vragen. De bespreking ging ook over nominale buismaat tegenover uitwendige buisdiameter. Zie die casus als een praktijkvoorbeeld van onduidelijke afbakening, niet als een gevalideerd ontwerp. Vermeld op een prijsaanvraag expliciet of een maat NPS, DN of de werkelijke buitendiameter OD in mm betreft, en benoem de reeks van de fittingen of flenzen. De oorspronkelijke vraag ging over knelfittingen van Swagelok; hier wordt geen drukklasse van een fabrikant vastgesteld. Knelfittingen, lasverbindingen en andere mechanische koppelingen vergen elk hun eigen toepasselijke bewijs; enkel een overeenkomende diameter beslist noch over compatibiliteit noch over drukklasse.
Stel de prijsaanvraag en het bewijspakket van de leverancier samen
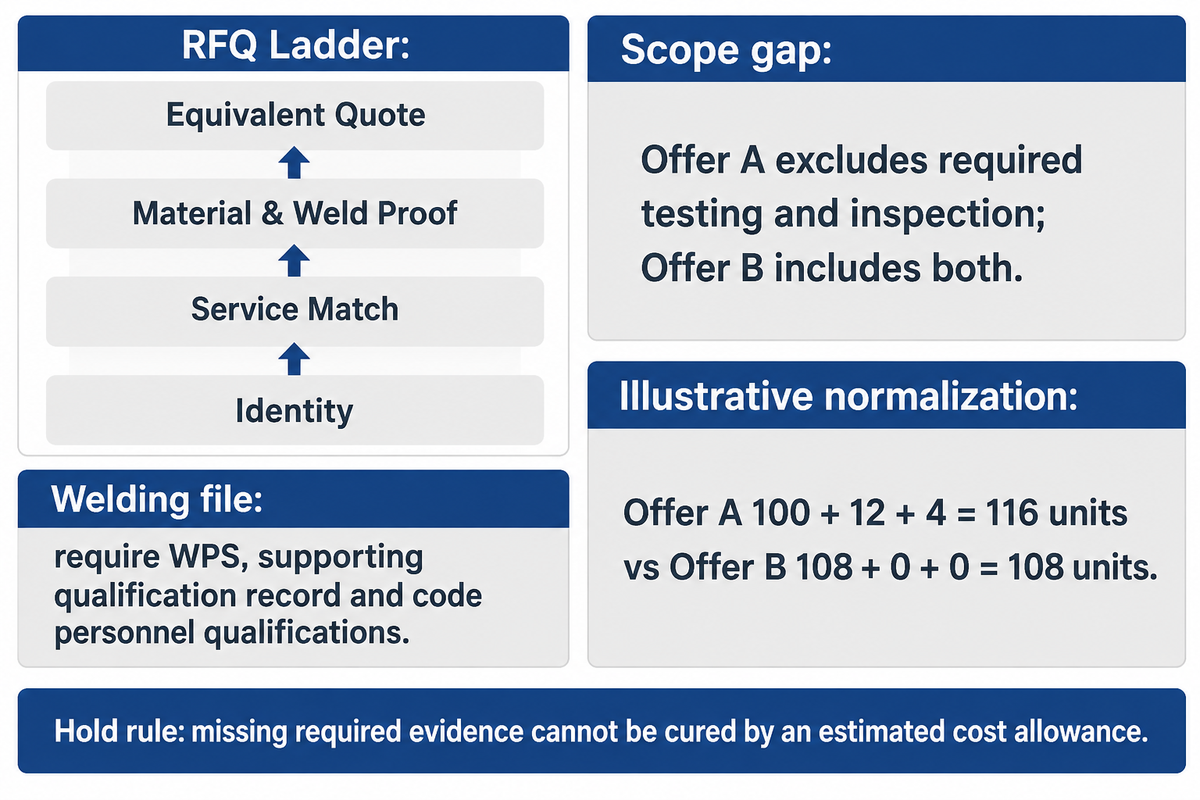
Vraag een prijsopgave uit tegen een vooraf vastgelegde leveringsomvang en vergelijk uitsluitend binnen diezelfde omvang. Scheid productidentiteit, kwalificatie voor de dienst, fabricage en eisen rond inspectie. De inkoop kan de bewijsstukken verzamelen en naast elkaar leggen, terwijl ontwerp- en materiaalingenieurs bepalen of ze geldig zijn. Meer documenten betekenen niet vanzelf dat een aanbieding technisch gelijkwaardig is.
Het incidentenoverzicht rond materiaalcompatibiliteit van H2Tools beschrijft bezweken klepspindels in apparatuur die door de fabrikant voor waterstofdienst was vrijgegeven. Tegelijk vermeldt het verslag dat metallurgisch onderzoek bij dat voorval geen materiaalfalen bevestigde. De les is dat u het volledige onderdeel en de volledigheid van de bedrijfsinformatie onderzoekt, in plaats van een label voor waterstofgeschiktheid als eindantwoord te beschouwen.
Vraag zowel bij transportleidingen voor waterstof als bij kleinere procesaansluitingen wat het voorgestelde product onder de opgegeven voorwaarden geschikt maakt voor waterstof. Bereik overeenstemming over de materiaalvrijgave. Stem die materiaalvrijgave af op lekdetectie, insluiting en verbindingsontwerp van het systeem. Dat zijn afzonderlijke taken, en een materiaalcertificaat rondt ze niet alleen af.
Bewijsladder voor waterstof-aanvragen
Werk stapsgewijs van productidentiteit naar passende bedrijfscondities, vervolgens naar de vereiste materiaal- en lasbewijzen en ten slotte naar een offerte met gelijkwaardige omvang. Een volledig identiteitsdossier vervangt geen op de dienst afgestemde ontwerproute. Stuur een onopgelost verschil in leveringsomvang vóór gunning terug ter verduidelijking.
Het lasdossier moet de lasmethodebeschrijving, het ondersteunende kwalificatierapport en de door de geldende norm vereiste personeelskwalificaties vermelden. Beschrijf voor het keuringsplan de onderzoeksmethoden, de omvang, de aanvaardingscriteria en de verslaglegging. De exacte kwalificatie- en inspectienormen moeten door de projectingenieur worden voorgeschreven; de bedrijfsbeschrijving alleen kan geen universeel pakket voor alle buizen en leidingsystemen bepalen.
| Gepubliceerde bronreferentie | Beoordeeld toepassingsgebied en systeemgrens | Verificatiepunt bij leverancier vóór gunning |
|---|---|---|
| ASME-overzicht van het toepassingsgebied voor waterstofleidingwerk en transportleidingen | Leidingonderdelen voor gasvormige waterstof, gasmengsels en vloeibare waterstof | Bevestig de gekozen normuitgave en de afbakening volgens Part IP of Part PL |
| Sandia-programma voor materiaalcompatibiliteit met waterstof | Beproeving van trekrek, breuktaaiheid en vermoeiingseigenschappen | Vraag eigenschapsrapporten op die passen bij de werkelijke belastingswijze |
| NIST-studie naar transportleidingen voor gasvormige hogedrukwaterstof | Vermoeiingsscheurgroei in beproefd leidingstaal en belastingsfrequenties | Controleer cyclusfrequentie en drukbasis in plaats van enkel sterkte |
| Sandia-publicatie over buizen van austenitisch roestvast staal en lassen | Vooraf met waterstof beladen roestvaststalen buizen, nikkelgehalte, koudvervorming en orbitaallassen | Stem gegloeide of koudverstevigde leveringstoestand en lasparameters op elkaar af |
| HSE-bulletin over hogetemperatuur-waterstofaantasting | Temperatuur van hete waterstof, partieeldruk, blootstellingsduur en metallurgie van de legering | Houd beoordeling van hete waterstofaantasting gescheiden van gasverbrossing op kamertemperatuur |
| Richtlijn van Hydrogen Tools voor materiaalkeuze bij cryogene vloeistof | Taaiheid bij lage temperatuur, brosse overgang en thermische krimp | Controleer minimale metaaltemperatuur en krimpbeweging ter hoogte van verbindingen |
| Rondnaadproject van de Energy Networks Association | Leidingroutes met lage tegenover hoge spanning en laskwalificatie | Breng beide bieders op één lijn binnen dezelfde breukmechanische kwalificatieroute |
| Samenvatting van Kyushu University over gasonzuiverheden en vermoeiing | Invloed van sporen zuurstof op door waterstof versnelde vermoeiing onder laboratoriumcondities | Eis vermelding van gaszuiverheid en sporenverontreinigingen op laboratoriumrapporten |
| TWI-richtlijn over spanningscorrosie in waterige media | Kathodische waterstofopname uit corrosie onder trekspanning in natte media | Houd hardheidsregels uit nat zuurgas gescheiden van technische specificaties voor droog waterstofgas |
- Ontwerpuitgangspunt: systeemgrens, geldende norm en uitgave, gekozen ontwerproute en door de ingenieur vastgelegde aanvaardingscriteria.
- Bedrijfsgegevens: fase, gassamenstelling en verontreinigingen, drukbasis, bereik van de metaaltemperatuur, overgangstoestanden, cycli en ontwerplevensduur.
- Productidentiteit: toepasselijke ASTM- of API-productspecificatie en materiaalkwaliteit, afmetingen en toleranties, naadloze of gelaste uitvoering, warmtebehandeling en traceerbaarheid per partij.
- Materiaal- en lasbewijzen: chemische samenstelling inclusief zwavel waar voorgeschreven, koolstofequivalent waar relevant, treksterkte- en taaiheidsgegevens, hardheidseisen, lasprocedure en dienstspecifieke beproevingsomvang.
- Inspectie en levering: onderzoeken, bemonstering, verslaglegging, getuigenpunten, markering, documentenlijst en behandeling van afwijkingen of vervangingen.
Wanneer is een lagere buisprijs daadwerkelijk de betere offerte?
Die is pas gunstiger wanneer beide aanbiedingen dezelfde goedgekeurde leveringsomvang dekken en de totale vereiste kostprijs lager uitvalt. In het onderstaande rekenvoorbeeld dienen eenvoudige getallen als willekeurige kosteneenheden en zijn het geen marktprijzen of offertes van Baling Steel. De ingenieurs hebben vooraf gelijklopende ontwerp- en aanvaardingseisen vastgelegd. Offerte A omvat de vereiste beproeving en inspectie niet; Offerte B wel.
| Kostenpost bij gelijkwaardige omvang | Offerte A: initieel lager | Offerte B: omvang inbegrepen |
|---|---|---|
| Aangeboden buis en inbegrepen werkzaamheden | 100 eenheden | 108 eenheden |
| Vereiste beproeving uitgesloten van offerte | 12 eenheden | 0 extra eenheden |
| Vereiste inspectie uitgesloten van offerte | 4 eenheden | 0 extra eenheden |
| Vergelijkbaar subtotaal voor de opgegeven posten | 116 eenheden | 108 eenheden |
De berekening bedraagt 100 + 12 + 4 = 116 voor A en 108 + 0 + 0 = 108 voor B. B valt lager uit voor de hierboven vermelde posten. Ontbreekt het vereiste bewijs, dan maakt een geraamde stelpost de offerte niet aanvaardbaar: stuur ze terug voor technische opheldering. Betaal niet automatisch voor testen die het gekozen ontwerpspoor niet vraagt.
De ontwerpingenieur is verantwoordelijk voor het uitgangspunt en de belastingsaannames. De materiaal- of lasingenieur controleert of het bewijs overdraagbaar is naar de geleverde toestand. De exploitant levert gegevens aan over werkelijke drukwisselingen en eerdere inspectiehistoriek. De inkoper legt inbegrepen posten, uitsluitingen, levertermijnen en traceerbaarheid vast voor een zinvolle prijsvergelijking.
Gebruik voor productoverleg op catalogusniveau het selectieadvies voor buizen van gelegeerd staal van Baling Steel. De materiaalkwaliteiten voor gelegeerde buizen staan in die catalogus vermeld. Voeg de bedrijfsspecificatie en de gevraagde bewijsomvang bij uw ingediende aanvraag en bekijk de leveranciersachtergrond op de bedrijfspagina van Baling Steel voordat u de technische en commerciële besprekingen voortzet.
Veelgestelde vragen
Hoe voorkomt u waterstofverbrossing?
Beperk het risico door een gekwalificeerde materiaaltoestand toe te passen, vervaardigingswijzigingen te beheersen en het bedrijf binnen het beoordeelde bedrijfsvenster te houden.
Leg voor een waterstofbuis vóór de fabricage de aanvaarde materiaaltoestand en de laseisen vast. Beoordeel niet-goedgekeurde koudvervorming of wijzigingen in de warmtebehandeling gericht in plaats van de naam van de materiaalkwaliteit als ongewijzigd bewijs te zien. Registreer werkelijke drukcycli en afwijkingen zodat ze in lijn blijven met de vermoeiings- en bedrijfsvensterbeoordeling. Toets het buislichaam en de relevante laszones aan de aanvaardingscriteria van het project. Een coating, een hoger legeringsgehalte of een lagere materiaalkwaliteit alleen biedt geen gegarandeerde bescherming. De juiste maatregelen hangen af van het schademechanisme; hogetemperatuuraantasting en bros gedrag bij cryogene koude vereisen elk een eigen beoordeling.
Wat veroorzaakt door waterstof geïnduceerde scheurvorming?
Waterstof kan de scheurweerstand van een gevoelig metaal verlagen wanneer het materiaal, blootstelling aan waterstof en mechanische spanning gelijktijdig inwerken.
De bron van de waterstof en het relevante mechanisme geven de doorslag. Blootstelling aan gas, fabricagegebonden waterstof en natte corrosieve omgevingen zijn geen onderling inwisselbare kwalificatievoorwaarden. Stel bij buisselectie eerst de feitelijke omgeving vast voordat u een beproevingsresultaat of hardheidsregel overneemt. Vraag na welke eigenschap werd gemeten, waar het proefstuk vandaan kwam en of de testcondities de beoogde buis en lassen vertegenwoordigen. Enkel een schadelabel vormt nog geen technische specificatie.
Wat is door waterstof ondersteunde spanningscorrosie?
Het betreft scheurvorming waarbij door corrosie gevormde waterstof onder trekspanning binnendringt in een daarvoor gevoelig materiaal.
TWI beschrijft door waterstof geïnduceerde spanningscorrosie in waterige media en verbindt waterstof uit een kathodische corrosiereactie met trekspanning. Bepaal voor de inkoop de werkelijke omgeving en het mechanisme. Ga er niet van uit dat elke waterstofgerelateerde scheur dezelfde schadevorm is of dat maatregelen voor nat bedrijf automatisch droog leidingwerk voor gasvormige waterstof kwalificeren. De beoordeling moet proceschemie, materiaaltoestand, spanningen en toepasselijk bewijs met elkaar verbinden. Laat de verantwoordelijke materiaalingenieur dubbelzinnige termen uitklaren voordat ze een aanvaardingseis of een beweerde leverancierscapaciteit worden.
Is 316L automatisch goedgekeurd voor waterstofdienst?
Nee: de aanduiding 316L benoemt een materiaalkwaliteit, terwijl de geschiktheid afhangt van het bedrijfsvenster, de leveringstoestand, de verwerking en de geldende ontwerpeisen.
Het onderzoek van Sandia naar metalen buizen en orbitaallassen laat zien waarom dit onderscheid telt. Chemische samenstelling, sterkte, materiaaltoestand en lasparameters beïnvloedden de gemeten respons in vooraf met waterstof beladen proefstukken. Gunstige uitkomsten voor die proefstukken vestigen geen universele drukklasse voor elke buis, fitting of gelaste samenstelling uit 316L. Vergelijk het aangeboden product met de beproefde toestand en benoem elk verschil. Laat vervolgens het ingenieursteam beoordelen of het beschikbare bewijs volstaat voor de gekozen ontwerproute. Een leverancier moet precies vermelden wat zijn documenten dekken in plaats van een onbegrensde waterstofgeschiktheid te claimen.
Maakt een naadloze buis waterstofkwalificatie overbodig?
Nee. Een naadloze buis heeft nog steeds een toepasselijke materiaalbeoordeling nodig.
Ze heeft weliswaar geen langsnaad, maar het buislichaam blijft blootgesteld aan de bedrijfsomgeving. Ook rondnaden op de werf, fittingen en andere onderdelen vragen passende aandacht. De buisvorm alleen bewijst geen aanvaardbaar breuk-, vermoeiings- of cryogeen gedrag.
Referenties & bronnen
- Openbaar overzicht van toepassingsgebied en uitgave van ASME B31.12 enkel toepassingsgebied; betaalde detailclausules zijn niet overgenomen.
- Sandia Hydrogen Materials Compatibility context rond eigenschappen en onderzoek.
- Hughes en collega’s, waterstofcompatibiliteit van buizen uit austenitisch roestvast staal en orbitaallassen laboratoriumbewijs rond materiaaltoestand.
- NIST, Performance Evaluation of High-Strength Steel Pipelines for High-Pressure Gaseous Hydrogen Transportation, 2013 afgebakend bewijs uit vermoeiingsbeproeving.
- HSE, High Temperature Hydrogen Attack, 2018 richtsnoer over schademechanisme en bedrijfsvenster.
- H2Tools, materiaalkeuze voor cryogene toepassingen context rond vloeibare waterstof.

