


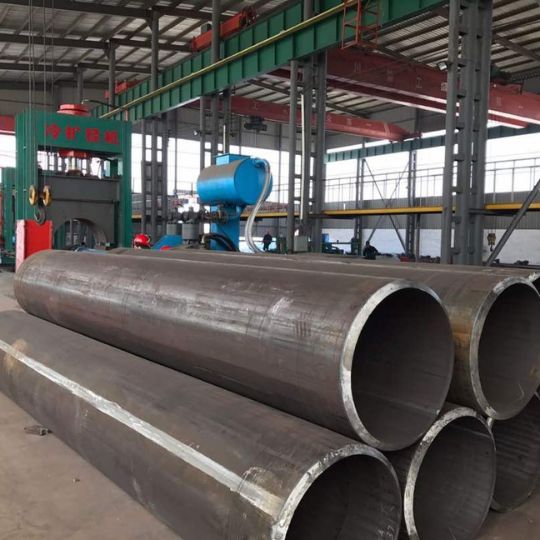
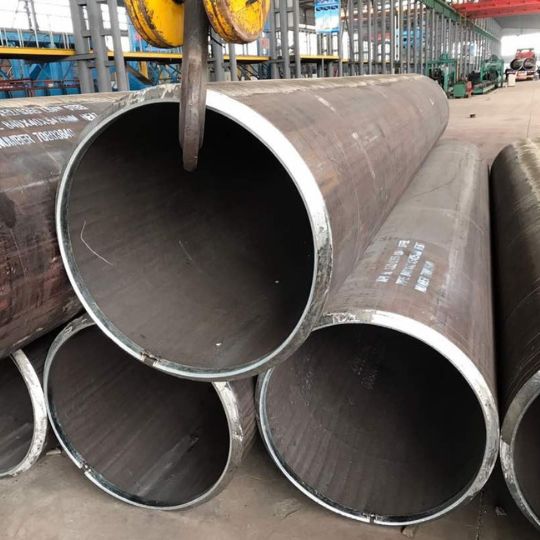
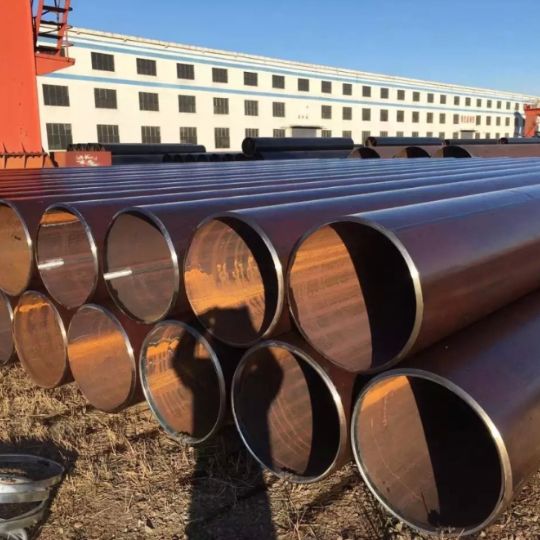
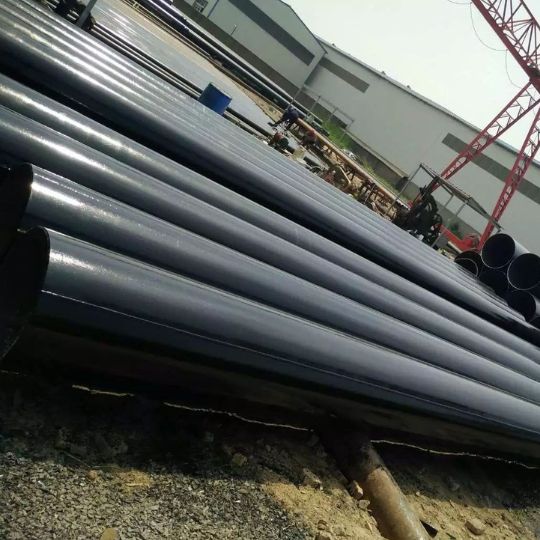
LSAW-Stahlrohr
LSAW steht für ein großformatiges Stahlrohr mit gerader Schweißnaht. Die wichtigsten Umformverfahren sind JCOE und UOE. Die vollständige Bezeichnung lautet längsnahtgeschweißtes Unterpulver-Stahlrohr.
Als Ausgangsmaterial dient Stahlblech, das durch Walzen zu einem Rohr geformt wird.
Das fertige Produkt muss in der Regel zerstörungsfrei geprüft und die Schweißnaht kontrolliert werden. Es hat nur eine Schweißnaht.
Die Außenseite des Stahlrohrs wird üblicherweise mit 3LPP-Korrosionsschutz versehen, damit es im Erdreich länger einsatzfähig bleibt.
Produktempfehlungen von Balingsteel
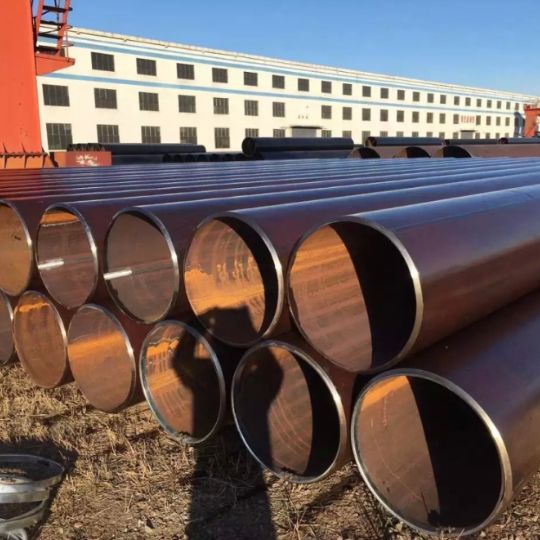
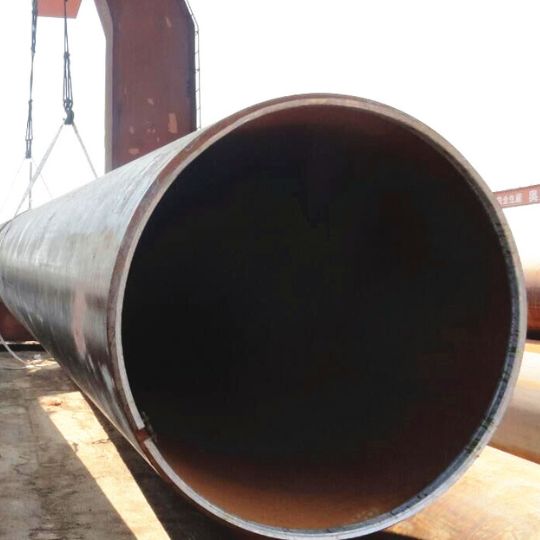
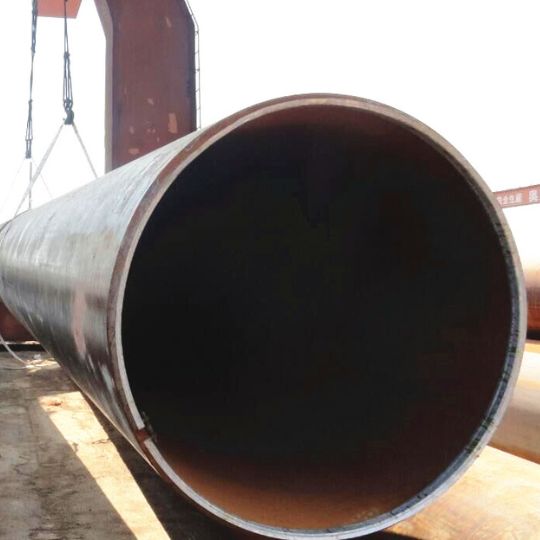
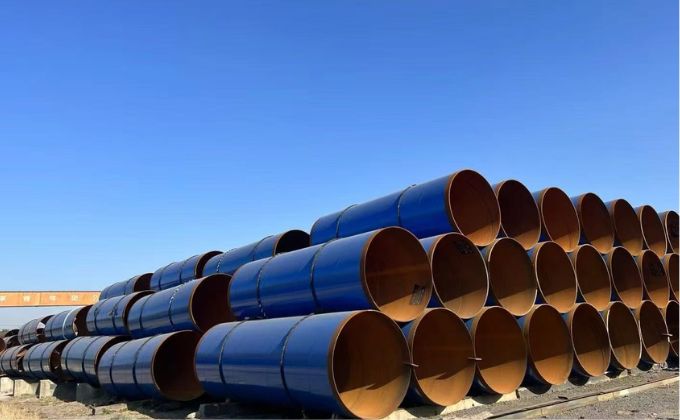
Übergroßes LSAW-Stahlrohr mit großem Durchmesser
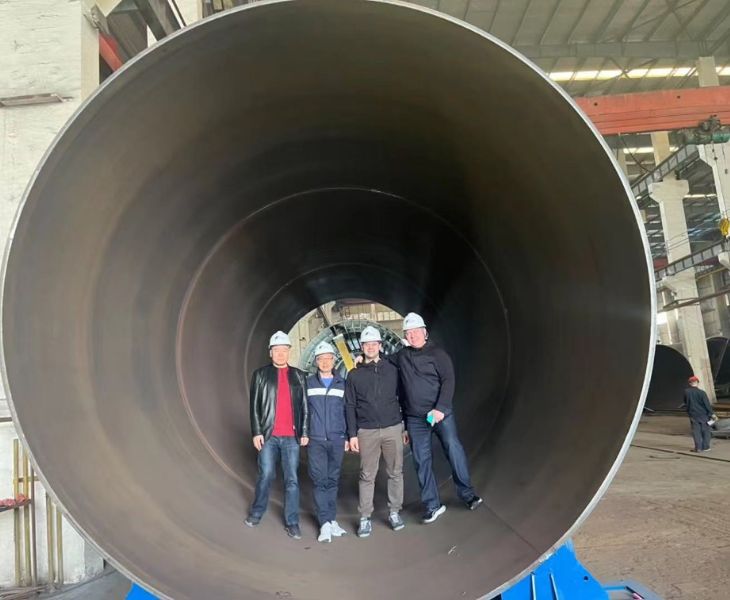
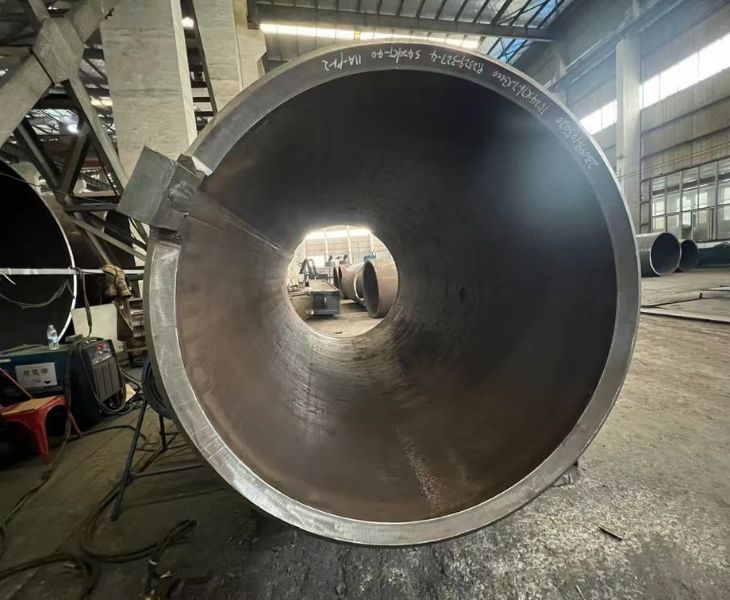
Balingsteel betreibt 4 Produktionslinien für LSAW-Stahlrohre. Die Linien 1~3 fertigen Rohre mit herkömmlichem Durchmesser von 26 Inch bis 48 Inch. Die 4. Produktionslinie ist hauptsächlich auf große Durchmesser ausgelegt. Wir haben bereits Rohre mit einem Durchmesser von 2540mm hergestellt.
Wenn Ihr Projekt einen besonders großen Durchmesser erfordert, kontaktieren Sie uns gerne. Wir helfen Ihnen weiter.
Große Wanddicken
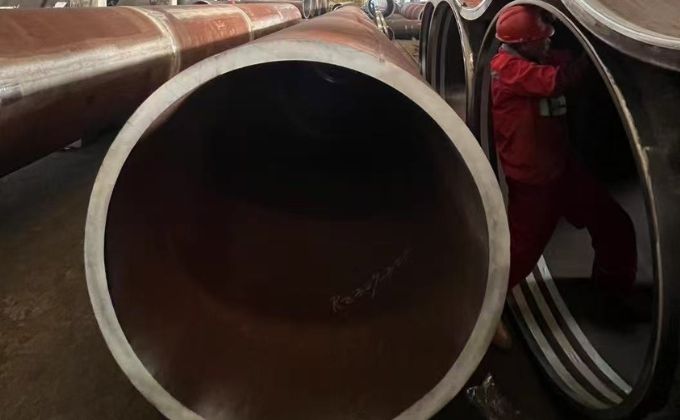
Balingsteel fertigt dank eigener Forschung und Entwicklung LSAW-Stahlrohre mit Wanddicken von mehr als 100mm nach Maß.
Unsere von ABS zertifizierten LSAW-Stahlrohre werden häufig im Marinebau und als große Konstruktionsrohre eingesetzt.
Wir liefern LSAW-Stahlrohre mit extra großer Wanddicke. Kontaktieren Sie uns!
Überlängen
BalingSteel verfügt über eine Linie 4, die ausschließlich der Herstellung extralanger LSAW-Rohre gewidmet ist.
Theoretisch können unsere LSAW-Stahlrohre unbegrenzte Längen haben, solange Versand und Empfang für Sie praktikabel sind.
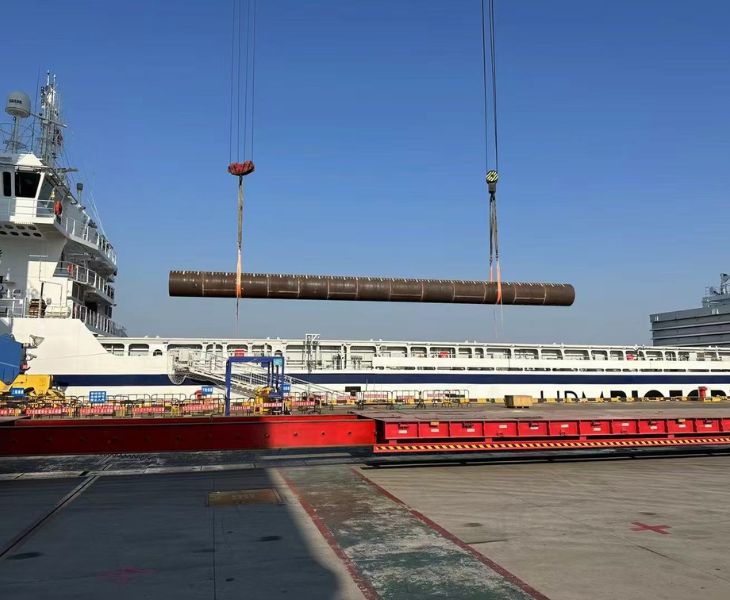
Die größte Länge, die wir bisher erfolgreich geliefert haben, beträgt 58 Meter.

Spezialtransport
Der Produktionsstandort von Balingsteel liegt nur 20km vom nächstgelegenen Hafen entfernt. Daher können wir Ihr LSAW-Stahlrohr unabhängig von seiner Länge sicher zum Hafen bringen und dort auf Massengutfrachter verladen.
Bei Fragen zum Transport langer Rohrleitungen kontaktieren Sie uns gerne.
Anwendungsbranchen

Öl- und Gasindustrie
- LSAW-Rohrleitungen werden mit hochwertigen äußeren Korrosionsschutzbeschichtungen wie 3LPP und 3LPE an die Rohrleitungsnetze angeschlossen.
Offshore-Bau
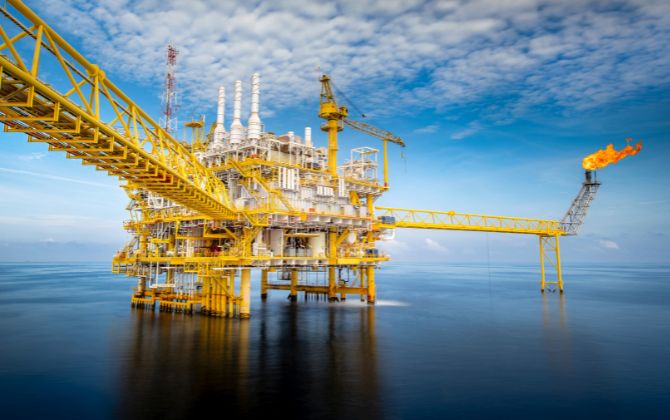
- LSAW-Rohrleitungen werden häufig in Jachthäfen, Küstengebieten, Brücken und auf Ölplattformen eingesetzt. Dank ihrer großen Durchmesser und individuell angepassten Längen lassen sie sich zusammen mit anderen Baustoffen wie Zement verwenden, um Fundamente wirksam zu verstärken.
Anwendungen von LSAW-Stahlrohren
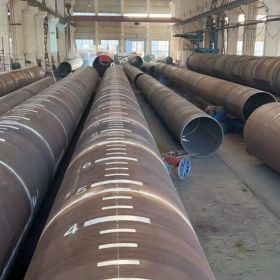
Stahlpfähle nach ASTM A252
ASTM A252 ist die US-amerikanische Norm für geschweißte Rohrpfähle, die bei großen Bauprojekten wie an Kais, Flüssen und Brücken zum Einsatz kommen.
Balingsteel liefert Stahlpfähle nach ASTM A252 in den Güten (1,2 und 3), mit einem Außendurchmesser von bis zu 100 Inches und einer Wanddicke bis Sch160. Fordern Sie noch heute ein Angebot an!
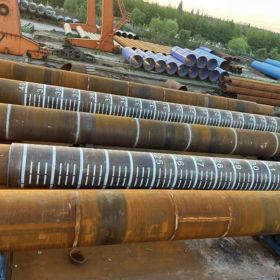
Konstruktionsrohre aus Stahl nach EN10219-1
EN10219 ist die europäische Norm für kaltgeformte, geschweißte Hohlprofile. Balingsteel hält jährlich Stahlrohre der Güten S235JRH, S275JOH, S275J2H und S355JOH auf Lager. Verfügbare Größen: 4inch-56inch, Wanddicken: 6mm-150mm.
Kontaktieren Sie uns jetzt für das aktuelle Angebot für Konstruktionsrohre aus Stahl nach EN10219!
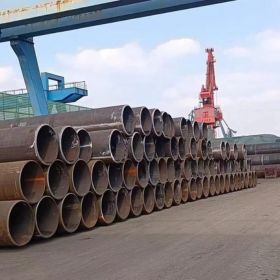
LSAW-Leitungsrohre nach API 5L/ISO3183 PSL1 und PSL2
Balingsteel bietet LSAW-Rohre nach API 5L PSL1 und PSL2 in den Güten Gr.A, Gr.B, X42, X46, X52, X56, X70, L210, L245, L290, L360, L450 usw. an. Unser Produktionsbereich umfasst Außendurchmesser von 219-2032m, Wanddicken von 6-50m m und Längen von 5.8/6/11.8/12; auf Wunsch fertigen wir auch nach Maß.
Bei Fragen zu unseren LSAW-Stahlrohren kontaktieren Sie uns gerne!
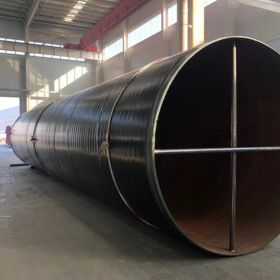
LSAW-Stahlrohr mit FBE-/3LPE-Beschichtung
Balingsteel kann LSAW-Stahlrohre mit Epoxidpulver für die Schmelzklebe-Beschichtung (FBE) oder dreischichtigem Polyethylen (3LPE) beschichten. Dadurch lässt sich die Korrosionsbeständigkeit der LSAW-Stahlrohre deutlich verbessern.
Unsere FBE-Beschichtungen haben eine Dicke von 100um-800um, die 3LPE-Beschichtungen eine Dicke von 2,5mm-4,2mm. Wir sind 7*24 Stunden erreichbar. Kontaktieren Sie uns per E-Mail!
Arten von LSAW-Stahlrohren
Je nach Umformverfahren werden LSAW-Stahlrohre in JCOE- und UOE-Rohre unterteilt.
UOE-Verfahren für LSAW-Stahlrohre
Beim UOE-Umformverfahren wird das Ausgangsmaterial zunächst U-förmig und anschließend O-förmig gepresst. Danach werden die Innen- und Außenseite unter Pulver verschweißt.
Es ist das ausgereifteste, effizienteste und qualitativ hochwertigste Produktionsverfahren.
Balingsteel kann UOE-Rohre mit Wanddicken von 8 bis 60mm herstellen.
JCOE-Verfahren für LSAW-Stahlrohre
Das JCOE-Umformverfahren ist komplexer als das UOE-Verfahren. Dabei wird das Ausgangsmaterial schrittweise von der J-Form über die C-Form bis zur O-Form geformt.
JCOE-geformte Stahlrohre haben einen größeren Durchmesser und eine größere Wanddicke. Balingsteel kann ultradicke Stahlrohre mit mehr als 100mm Wanddicke herstellen.
Herstellungsverfahren für LSAW-Stahlrohre
- Ablaufdiagramm der Herstellung
Ablaufdiagramm der Herstellung
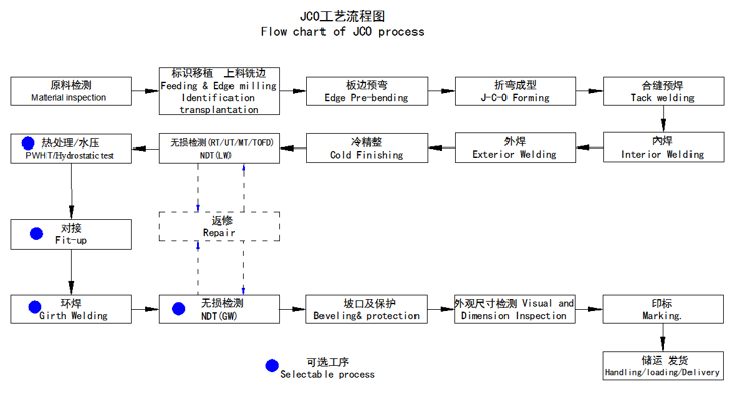
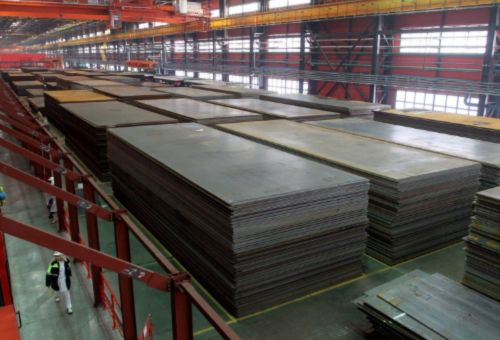
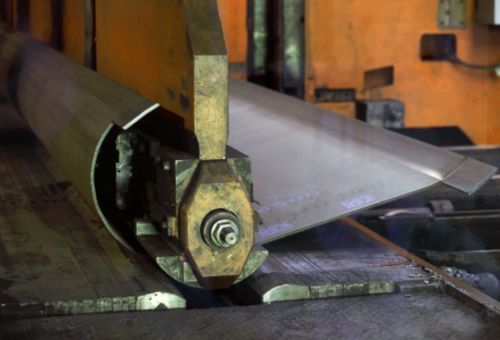
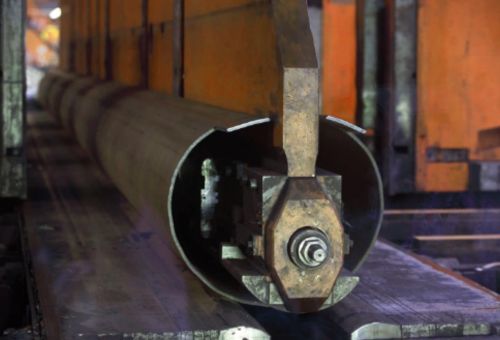
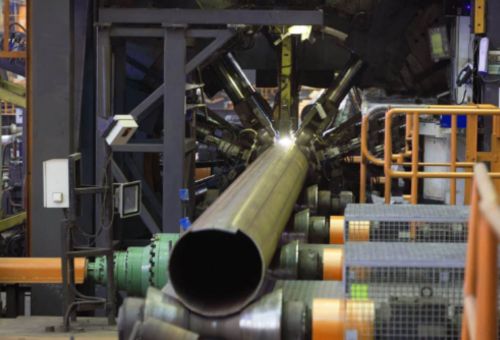
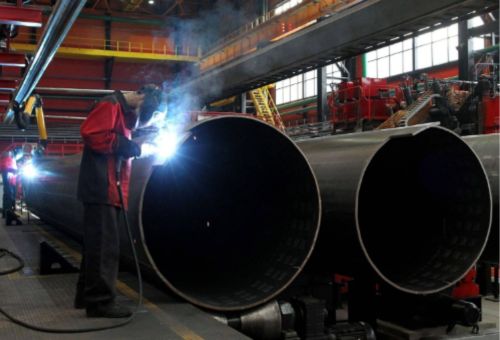
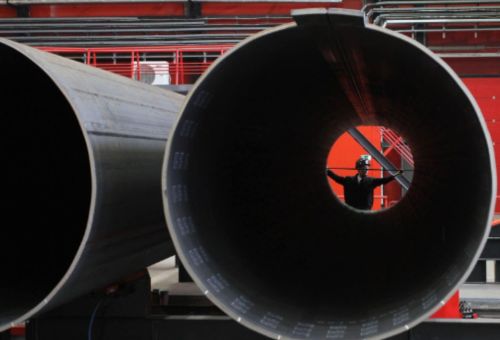
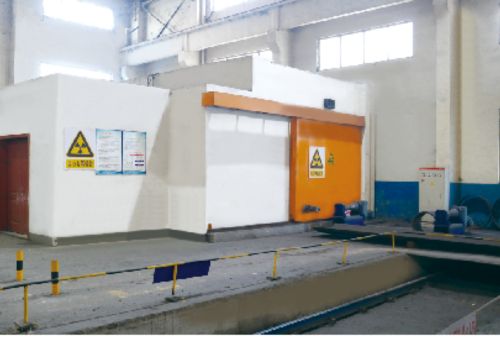
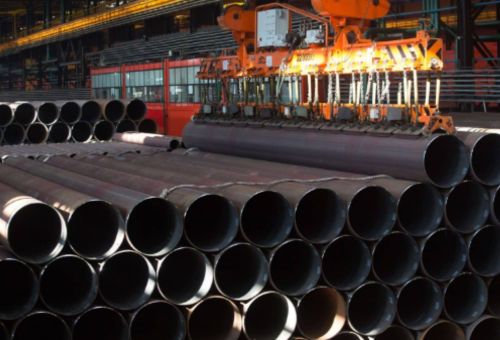
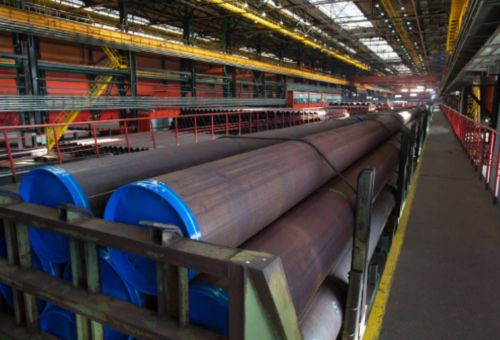
1. Blechprüfung: Nach dem Einlauf des Stahlblechs zur Herstellung großdurchmessriger LSAW-Stahlrohre mit Unterpulverschweißung in die Produktionslinie wird das gesamte Blech zunächst einer Ultraschallprüfung unterzogen;
2. Kantenfräsen: Die beiden Kanten des Stahlblechs werden beidseitig mit einer Kantenfräsmaschine bearbeitet, um die erforderliche Breite, parallele Blechkanten und die passende Fasenform zu erzielen;
3. Vorbiegen: Die Blechkanten werden mit einer Vorbiegemaschine so vorgebogen, dass sie die erforderliche Krümmung erhalten;
4. Umformen: In der JCO- oder UO-Umformmaschine wird zunächst eine Hälfte des vorgebogenen Stahlblechs in mehreren Stanzschritten zu einer „j“-Form gepresst. Anschließend wird die andere Hälfte ebenfalls gebogen und zu einer „c“-Form gepresst, bis schließlich eine offene „o“-Form entsteht
5. Heften: Das geformte LSAW-Stahlrohr wird zusammengefügt und durch Schutzgasschweißen (MAG) fortlaufend geheftet;
6. Innenschweißen: Die Innenseite des geradnahtgeschweißten Stahlrohrs wird mit vertikalem Mehrdraht-Unterpulverschweißen (bis zu vier Drähte) geschweißt;
7. Außenschweißen: Die Außenseite des geradnahtgeschweißten Unterpulver-Stahlrohrs wird mit längs verlaufendem Mehrdraht-Unterpulverschweißen geschweißt; 8. Ultraschallprüfung ⅰ: 100%ige Prüfung der inneren und äußeren Schweißnaht sowie des Grundwerkstoffs auf beiden Seiten der Schweißnaht des geradnahtgeschweißten Stahlrohrs;
9. Röntgenprüfung ⅰ: 100%ige industrielle Röntgen-TV-Prüfung der inneren und äußeren Schweißnaht. Ein Bildverarbeitungssystem gewährleistet dabei die Empfindlichkeit der Fehlererkennung;
10. Aufweiten: Das geradnahtgeschweißte Unterpulver-Stahlrohr wird über seine gesamte Länge aufgeweitet, um die Maßgenauigkeit zu verbessern und die Spannungsverteilung im Stahlrohr zu optimieren;
11. Hydrostatische Prüfung: Jedes aufgeweitete Stahlrohr wird auf der hydrostatischen Prüfanlage untersucht, um sicherzustellen, dass es den von der Norm geforderten Prüfdruck erreicht. Die Anlage zeichnet die Ergebnisse automatisch auf und speichert sie;
12. Anfasen: Die Enden der als einwandfrei geprüften Stahlrohre werden so bearbeitet, dass sie die erforderlichen Fasenmaße erhalten;
13 Ultraschallprüfung ⅱ: Anschließend wird jedes Rohr erneut per Ultraschall geprüft, um mögliche Fehler festzustellen, die beim Aufweiten oder bei der hydrostatischen Prüfung des LSAW-Stahlrohrs entstanden sein könnten;
14. Röntgenprüfung ⅱ: Industrielle Röntgen-TV-Prüfung und Aufnahme der Rohrendenschweißnaht nach dem Aufweiten und der hydrostatischen Prüfung;
15. Magnetpulverprüfung der Rohrenden: Mit dieser Prüfung werden Fehler an den Rohrenden erkannt;
16. Lagerung: Einlagerung im Fertigwarenlager zur sachgerechten Aufbewahrung
PS: Bei besonderen Anforderungen wie Korrosionsschutz und Beschichtung wird das einwandfrei geprüfte Stahlrohr gemäß den Anforderungen des Kunden vor Korrosion geschützt und beschichtet.
ERW und LSAW verwenden unterschiedliche Schweißverfahren.
LSAW-Stahlrohre werden beidseitig unter Pulver geschweißt. Dabei wird zusätzliches Material zum Verschweißen der Naht verwendet. Die chemische Zusammensetzung und die mechanischen Eigenschaften der Schweißnaht können sich geringfügig von denen des Rohrkörpers unterscheiden.
ERW-Stahlrohre werden durch Hochfrequenz-Widerstandsschweißen hergestellt. Schweißnaht und Rohrkörper bestehen dabei aus demselben Werkstoff.
LSAW und SSSAW unterscheiden sich in ihren Schweiß- und Umformverfahren.
LSAW-Stahlrohre werden mit einer geraden Schweißnaht hergestellt.
SSAW-Stahlrohre werden mit einer spiralförmigen Schweißnaht hergestellt.
Je nach Anwendung gelten unterschiedliche HS-Codes. Zum Beispiel 7305 für die Öl- und Gasindustrie und 7308 für Bau und Konstruktionen. Diese Codes dienen nur als Referenz. Für genauere Informationen kontaktieren Sie uns bitte!