


Specifiche rapide
| Parametro | Valore |
|---|---|
| Produzione | Laminazione a caldo (HFS) o trafilatura a freddo (CDS) secondo ASTM A519 |
| Gradi più comuni | 1018, 1026 (carbonio) · 4130, 4140 (lega) · 304, 316 (inossidabile) |
| Intervallo del diametro esterno | 0.125″–26″ (CDS) · fino a 660 mm (HFS) |
| Norme principali | ASTM A519 · A106 · A53 · A269 · A312 |
| Pressione nominale | Fino a 3.420 PSI (tubi idraulici SAE J524) |
| Finitura superficiale | CDS: liscia, tolleranze ristrette · HFS: ruvida, lavorabile |
Che cos’è un tubo in acciaio senza saldatura?
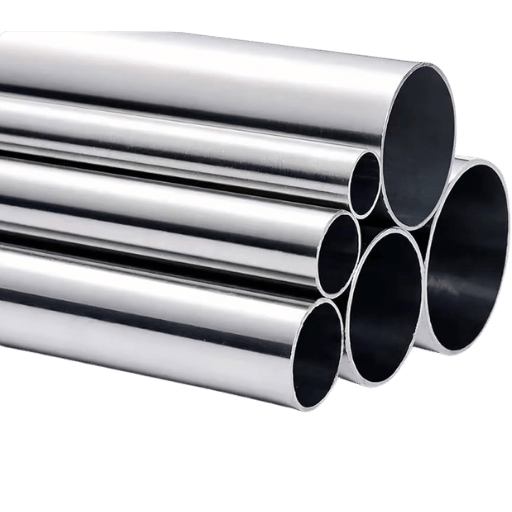 Un tubo cavo in acciaio si ottiene riscaldando una billetta tonda piena alla corretta temperatura di forgiatura e perforandola al centro con un utensile speciale. Si forma così un guscio cavo in acciaio, privo di saldature longitudinali lungo tutta la sua circonferenza, poiché è stato ricavato da un unico pezzo di metallo. La sigla SMLS è comunemente usata nei documenti dei produttori e nei disegni tecnici per indicare che l’acciaio è realizzato senza saldatura.
L’assenza di una saldatura è più di una semplice caratteristica desiderabile: ha anche importanti conseguenze sulla pressione sopportabile dal tubo. Secondo l’ASME Boiler and Pressure Vessel Code, Section VIII, Division 1, ai «tubi e tubi senza saldatura» si applica un fattore di efficienza del giunto saldato E= 1.0. Per i tubi saldati longitudinalmente (ad esempio ERW), il valore di E è 0.85, il che comporta una riduzione del 15% della tensione ammissibile nel giunto saldato.
Si può rappresentare così: non c’è una saldatura e il 100% della tensione si distribuisce lungo l’intera circonferenza del tubo, consentendo quindi una pressione di esercizio ammissibile più elevata…
In realtà, credo che sia proprio il documento originale!
Per questo motivo, i progetti prevedono tubi senza saldatura per linee idrauliche, tubi per caldaie, tubi di produzione per pozzi di petrolio e gas e componenti per recipienti a pressione. Quando la rottura di una saldatura potrebbe causare problemi di sicurezza, gli ingegneri eliminano del tutto la saldatura specificando SMLS. Per consultare la gamma completa, visitare la pagina dei prodotti in tubi senza saldatura.
Che cos’è l’acciaio senza saldatura?
Con «acciaio senza saldatura» si indica l’acciaio formato in una struttura tubolare senza ricorrere a saldature o ad altri processi di giunzione. Si parte da una sezione cilindrica piena o da una billetta, si riscalda il materiale e poi lo si perfora con un laminatoio rotativo. Il tubo in acciaio senza saldatura è quindi un elemento cavo lungo e continuo, senza discontinuità metallurgiche, costituito da un’unica struttura metallica dall’inizio alla fine. Viene specificato quando occorre garantire l’integrità sotto pressione, la resistenza a fatica e proprietà uniformi lungo tutto il tubo, ad esempio nelle tubazioni delle centrali elettriche, nei sistemi idraulici aerospaziali e nei tubi di produzione per pozzi petroliferi semi-sommersi. È importante precisare che «senza saldatura» non descrive la composizione dell’acciaio, ma il processo di produzione. Ogni tipo di acciaio, compresi l’acciaio al carbonio, quello legato e quello inossidabile, può essere definito «senza saldatura».Come si producono i tubi in acciaio senza saldatura: laminazione a caldo e trafilatura a freddo
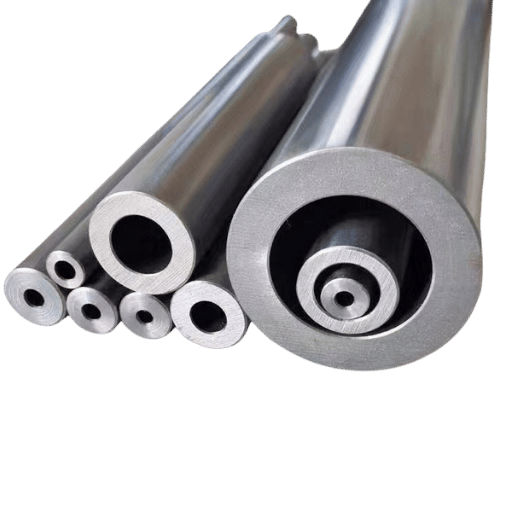 Ogni tubo semplice in acciaio senza saldatura parte dallo stesso processo: una billetta tonda piena viene riscaldata oltre 1200C e compressa in un laminatoio rotativo perforatore. Questo processo, comunemente noto come processo Mannesmann, utilizza coppie di rulli a botte che fanno ruotare la billetta e, contemporaneamente, la spingono su un mandrino fisso. La pressione di laminazione combinata con la rotazione crea un foro al centro della billetta, formando un guscio cavo con pareti spesse. Per ottenere le proprietà meccaniche finali, ogni tubo passa poi attraverso uno di due processi conclusivi.
Finitura a caldo senza saldatura (HFS)
Durante la finitura a caldo, il tubo senza saldatura passa attraverso una serie di laminazioni di riduzione a caldo e laminatoi ad anelli, fino a raggiungere la normale temperatura ambiente. Dopo la laminazione, i tubi possono essere raffreddati all’aria o normalizzati. I tubi senza saldatura finiti a caldo sono comunemente prodotti a partire da materiale SAE 1026, secondo le norme ASTM A519. La lavorazione a caldo lascia una superficie ruvida e coperta di scaglie, con tolleranze piuttosto ampie. Lo spessore della parete è abbastanza uniforme, ma non molto preciso. I tubi in acciaio al carbonio senza saldatura finiti a caldo costano notevolmente meno di quelli trafilati a freddo e sono la scelta tipica per impieghi strutturali, manicotti a parete spessa e componenti lavorati meccanicamente.Trafilatura a freddo senza saldatura (CDS)
Nella trafilatura a freddo, il guscio finito a caldo viene tirato attraverso una matrice a temperatura ambiente, talvolta dopo essere stato fatto passare su un mandrino. Questa fase di lavorazione a freddo incrudisce e allunga il tubo, riducendone contemporaneamente il diametro esterno e lo spessore della parete. La superficie risulta lucida e liscia, con tolleranze dimensionali molto ristrette. La trafilatura a freddo aumenta notevolmente il carico di snervamento per effetto dell’incrudimento, senza però modificare in modo significativo la duttilità. ASTM A519 è la specifica tecnica più comune per i tubi in acciaio al carbonio senza saldatura trafilati a freddo, solitamente prodotti con materiali di grado SAE 1018 e 1026. Le specifiche CDS si adottano quando le tolleranze dimensionali sono prioritarie, ad esempio per matrici di tranciatura di precisione, cilindri idraulici e componenti meccanici da sottoporre a lavorazione.| Parametro | HFS | CDS |
|---|---|---|
| Temperatura di processo | >1.200°C | Temperatura ambiente |
| Grado dell’acciaio | SAE 1026 | SAE 1018/1026 |
| Tolleranza del diametro esterno | ±1% (tipica) | ±0.005″ (tipica) |
| Finitura superficiale | Ruvida, con scaglie | Liscia, lucida |
| Uniformità dello spessore della parete | Media | Elevata |
| Costo relativo | Inferiore | Superiore |
| Ideale per | Strutture pesanti, pareti spesse | Applicazioni idrauliche e meccaniche di precisione |
La specifica tecnica standard ASTM A519 stabilisce i gradi dei materiali e le tolleranze dimensionali accettabili per i tubi meccanici senza saldatura in acciaio legato e al carbonio, finiti a freddo o a caldo. Le tolleranze dimensionali sono riportate nella tabella X2.1 ASTM: per un tubo CDS con diametro inferiore a 1″, la tolleranza del diametro esterno è 0.005″. Per dimensioni maggiori, l’intervallo di tolleranza aumenta proporzionalmente. Ogni specifica d’ordine d’acquisto deve fare riferimento alla tabella pertinente.
«Nelle applicazioni idrauliche sono importanti le tolleranze ristrette; per boccole e ruote, invece, i cui componenti vengono asportati durante la lavorazione successiva, il prodotto finito a caldo offre il miglior rapporto qualità-prezzo.»
— Ingegnere senior delle tubazioni, forum Eng-Tips
Materiali dei tubi senza saldatura: gradi di acciaio al carbonio, legato e inossidabile
 Per ottenere le proprietà fisiche desiderate in un tubo senza saldatura, la specifica del materiale impiegato è importante quanto il processo di produzione. Acciaio al carbonio, acciaio legato e acciaio inossidabile presentano livelli di resistenza, resistenza alla deformazione ad alte temperature, tendenza alla corrosione e costi intrinseci molto diversi. La tabella seguente confronta alcuni dei gradi più comuni di ciascuna famiglia.
| Proprietà | Acciaio al carbonio (1018/1026) | Acciaio legato (4130/4140) | Acciaio inossidabile (304/316) |
|---|---|---|---|
| Carico di snervamento | 250–350 MPa | 460–690 MPa | 205–290 MPa |
| Resistenza a trazione | 410–520 MPa | 560–900 MPa | 515–690 MPa |
| Temperatura massima di esercizio | ~425°C (A106) | ~540°C (A335 P11) | ~815°C (304) |
| Resistenza alla corrosione | Bassa (richiede un rivestimento) | Media | Eccellente |
| Norme tipiche | A519, A106, A53 | A519 (4130/4140) | A269, A312 |
| Applicazioni comuni | Strutture generiche, impianti idraulici, trasporto di petrolio | Cilindri idraulici, aerospaziale, applicazioni ad alta sollecitazione | Processi chimici, alimentare/farmaceutico, nautica |
Acciaio al carbonio: i gradi più versatili
Gli acciai al carbonio SAE 1018 e SAE 1026 sono i due materiali di grado più diffusi per la specifica tecnica ASTM A519. Per applicazioni ad alta pressione nelle normali condizioni di tubazione, si utilizza ASTM A 106, Grado B (carico di snervamento minimo di 240 MPa, resistenza a trazione minima di 415 MPa). La maggior parte delle tubazioni per servizi ad alta temperatura e delle strutture industriali generiche è realizzata con tubi semplici senza saldatura in acciaio al carbonio, fino a 425 C, senza richiedere la protezione dalla corrosione offerta dalle composizioni in acciaio inossidabile o legato. Un dettaglio che sorprende molti acquirenti: A 106 e 53 sono entrambe norme per tubi in acciaio al carbonio, ma A 106 include silicio nella composizione chimica, aumentando così la resistenza alla grafitizzazione ad alta temperatura, mentre A 53 non richiede silicio. A 106 è adatto alle linee del vapore e alle tubazioni delle raffinerie.Acciaio legato: quando il carbonio non basta
I gradi di acciaio legato al cromo-molibdeno, come 4130 e 4140, vengono specificati quando occorrono un carico di snervamento o una resistenza a fatica maggiori, oppure migliori prestazioni allo scorrimento viscoso ad alta temperatura rispetto a quelle offerte dagli acciai al carbonio. Questi gradi sono inclusi in ASTM A 519 per i tubi meccanici 4130 (allo stato solubilizzato o normalizzato, carico di snervamento minimo di 460 MPa). Sono standard per i cilindri idraulici e i componenti dei carrelli di atterraggio degli aeromobili. Il 4140 (bonificato, con carico di snervamento fino a 690 MPa) viene utilizzato per alberi pesanti, aste di perforazione e apparecchiature rotanti soggette a carichi elevati. Entrambi i gradi legati devono essere forniti con un ciclo di trattamento termico controllato, che aumenta i tempi di consegna e i costi. Consultare la pagina dei nostri gradi di tubi in lega per le dimensioni disponibili a magazzino.Acciaio inossidabile: applicazioni in cui la corrosione è prioritaria
I gradi 304 e 316 dei tubi in acciaio inossidabile senza saldatura sono elencati nella norma ASTM A 269 (tubi per strumentazione) e ASTM A312 (tubi per alte temperature o ambienti aggressivi). Il 304 offre una migliore resistenza generale alla corrosione e può essere impiegato in servizio continuo fino a circa 815 C. L’aggiunta di molibdeno al 316 ne migliora la resistenza alla corrosione puntiforme da cloruri, rendendolo la scelta predefinita negli impianti chimici e sulle navi. I tubi in acciaio inossidabile senza saldatura costano diverse volte più degli equivalenti in acciaio al carbonio e vanno quindi impiegati con criterio. Consultare il nostro inventario di tubi in acciaio inossidabile senza saldatura per verificare le dimensioni attualmente disponibili a magazzino. Un caso di studio reale dimostra l’importanza della scelta dell’acciaio: un impianto petrolifero e chimico in Texas progettò e costruì una coppia di scambiatori di calore per acido solforico diluito a 150 C con tubi in acciaio inossidabile 304 senza saldatura. Dopo 3 anni di funzionamento, un’unità parallela, dotata di tubi 304 rivestiti e saldati, presentava vaiolature da corrosione adiacenti alla zona termicamente alterata dalla saldatura. I tubi senza saldatura dell’unità originale non mostravano segni di corrosione. La diversa microstruttura nella zona di saldatura e in quella termicamente alterata aveva creato condizioni ideali per l’innesco della corrosione localizzata, che il materiale senza saldatura non presentava.Norme ASTM per tubi in acciaio senza saldatura: A519, A106, A53 e altre
 1. Indicare la norma ASTM nell’ordine d’acquisto definisce la composizione chimica, i controlli delle proprietà meccaniche, le tolleranze dimensionali e le procedure di ispezione che il produttore dei tubi deve rispettare. È facile commettere errori nella specifica. Il materiale fuori specifica può rispettare l’ordine d’acquisto ma non essere adatto all’applicazione: per questo la scelta della norma corretta è fondamentale. La tabella seguente riassume le finalità applicative delle sei norme più diffuse per tubi e tubazioni senza saldatura.
| Norma | Ambito | Solo senza saldatura? | Applicazione principale | Temperatura massima |
|---|---|---|---|---|
| ASTM A519 | Tubi meccanici | Sì | Strutture, impianti idraulici, automotive | Da ambiente a moderata |
| ASTM A106 | Tubi per pressione | Sì (solo senza saldatura) | Servizio ad alta temperatura e alta pressione | 425°C |
| ASTM A53 | Tubi | No (Tipo S=senza saldatura, Tipo E=ERW) | Bassa o media pressione, strutture | Media |
| ASTM A269 | Tubi in acciaio inossidabile | No (senza saldatura o saldati) | Strumentazione, alimentare/farmaceutico | Varia in base al grado |
| ASTM A312 | Tubi in acciaio inossidabile | No (senza saldatura o saldati) | Impiego chimico e ad alta temperatura in acciaio inossidabile | Fino a 815°C |
| ASTM A179 | Tubi per scambiatori di calore | Sì | Tubi per caldaie/condensatori | ~540°C |
- Temperatura di esercizio? Ambiente: A519 | Elevata (425C): A106 | Alta (>425C): A335
- È destinato a un servizio in pressione? Sì: A106 o A53 | No: A519
- Acciaio al carbonio o inossidabile? → Acciaio al carbonio: A53/A106 | Inossidabile: A269/A312
Rispondendo a queste tre domande nell’ordine indicato, si individua la specifica tecnica corretta almeno nel 90% dei casi. I casi limite tipici (acciaio inossidabile duplex, leghe di nichel, servizio criogenico) richiedono un’ulteriore valutazione ingegneristica.
Qual è la differenza tra i tubi ASTM A53 e A106?
A106 è una norma esclusivamente per tubi senza saldatura e richiede anche la presenza di silicio nella composizione chimica dell’acciaio; è stato dimostrato che ciò riduce la tendenza alla grafitizzazione o all’indebolimento alle alte temperature dovuti alla diffusione del carbonio in scaglie di grafite. A53 consente la produzione sia senza saldatura (Tipo S) sia ERW (Tipo E) e non impone la presenza di silicio nella composizione chimica. Entrambe sono norme per tubi in acciaio al carbonio; i controlli più rigorosi della composizione chimica e il requisito senza saldatura di A106 la rendono la scelta indicata per la generazione di energia, le tubazioni delle raffinerie e tutti i servizi a temperature superiori a circa 370C. A53 è adatta a colonne strutturali, acqua potabile, distribuzione del gas e impianti idraulici generici, quando la temperatura rimane sotto 200C. Per applicazioni non critiche a 200C o meno, A53 Tipo S offre una specifica senza saldatura e spesso consente di risparmiare rispetto al grado A106 B. Per servizi ad alta temperatura o in pressione critici, utilizzare A106 Grado B. Link interni: tubo ASTM A106 Grado B, tubo API 5L Grado B, tubo ASTM A53.Dimensioni, schedule e tabelle dei pesi dei tubi in acciaio senza saldatura
 Per scegliere la dimensione corretta di un tubo senza saldatura occorre specificare tre parametri: tipo (diametro nominale del tubo), spessore della parete (numero di schedule) e lunghezza. La tabella seguente mostra le 10 dimensioni NPS più comuni ordinate con spessori della parete Schedule 40 e 80 e peso per piede (secondo ASME B36.10M)..
| NPS | Diametro esterno (in) | Diametro esterno (mm) | Parete SCH 40 (in) | Peso SCH 40/piede (lb) | Parete SCH 80 (in) | Peso SCH 80/piede (lb) |
|---|---|---|---|---|---|---|
| 1/2″ | 0.840 | 21.3 | 0.109 | 0.85 | 0.147 | 1.09 |
| 3/4″ | 1.050 | 26.7 | 0.113 | 1.13 | 0.154 | 1.47 |
| 1″ | 1.315 | 33.4 | 0.133 | 1.68 | 0.179 | 2.17 |
| 1-1/2″ | 1.900 | 48.3 | 0.145 | 2.72 | 0.200 | 3.63 |
| 2″ | 2.375 | 60.3 | 0.154 | 3.65 | 0.218 | 5.02 |
| 3″ | 3.500 | 88.9 | 0.216 | 7.58 | 0.300 | 10.25 |
| 4″ | 4.500 | 114.3 | 0.237 | 10.79 | 0.337 | 14.98 |
| 6″ | 6.625 | 168.3 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8″ | 8.625 | 219.1 | 0.322 | 28.55 | 0.500 | 43.39 |
| 12″ | 12.750 | 323.9 | 0.375 | 49.56 | 0.500 | 65.42 |
ASTM A519 specifica tolleranze di 0.005″ sul diametro esterno dei tubi CDS con diametro inferiore a 2″. I tubi HFS sono prodotti senza saldatura con laminazione in forno speciale e spesso presentano una tolleranza del diametro esterno di 1%. Per la maggior parte dei tubi senza saldatura si applica in genere una tolleranza del 10% sullo spessore della parete. Specificare le tolleranze nell’ordine d’acquisto in conformità alle norme ASTM.
Tubo senza saldatura o saldato: come scegliere
 La scelta tra tubi senza saldatura e saldati dipende da quattro variabili: pressione richiesta, precisione dimensionale, vincoli di budget e disponibilità del prodotto. Ogni metodo di produzione presenta vantaggi e svantaggi ben definiti; gli ingegneri esperti scelgono il prodotto più adatto all’applicazione, anziché quello più costoso.
- Nessuna saldatura: fattore di efficienza del giunto E =1.0
- Spessore della parete uniforme lungo l’intera circonferenza
- Pressione di esercizio ammissibile più elevata a parità di spessore della parete
- Migliore resistenza a fatica sotto carichi ciclici
- Nessuna alterazione della microstruttura nella zona termicamente alterata (HAZ)
- Costo superiore del 20-40% rispetto a un prodotto ERW equivalente
- Tempi di consegna più lunghi, soprattutto per i gradi legati e inossidabili
- Diametro esterno massimo limitato (in genere 24-26″ per la maggior parte dei produttori)
- La finitura superficiale HFS è ruvida e disomogenea
- Nei diametri maggiori può verificarsi un’eccentricità dello spessore della parete
| Fattore | Senza saldatura (SMLS) | ERW (saldato) | DOM |
|---|---|---|---|
| Efficienza della saldatura (E) | 1.00 | Si applica un fattore di 0.85 | ~1.00 (saldatura eliminata con la trafilatura) |
| Costo relativo | 100% (valore di riferimento) | 60-80% del prodotto senza saldatura | 70-85% del prodotto senza saldatura |
| Diametro esterno massimo comunemente disponibile | ~26″ | 24″+ | ~12″ |
| Pressione nominale | Il più elevato | Inferiore (E = 0.85) | Elevata (saldatura rimossa) |
| Finitura superficiale | CDS liscia / HFS ruvida | Uniforme | Molto liscia |
| Tempo di consegna | Più lungo | Più breve | Media |
Qual è la differenza tra tubi ERW e tubi in acciaio senza saldatura?
I tubi ERW (saldati a resistenza elettrica) sono prodotti da una striscia piana di acciaio, formata in un cilindro e poi saldata lungo la giunzione longitudinale mediante riscaldamento a resistenza. La giunzione saldata è la differenza principale tra i prodotti. Le norme ASME per i recipienti a pressione prevedono per ERW un fattore di efficienza del giunto saldato pari a 0.85; occorre quindi aumentare il valore dello spessore della parete (s) per compensare la minore resistenza della saldatura. Ne consegue una riduzione del 15% del fattore E e il progettista deve specificare una parete proporzionalmente più spessa rispetto a un tubo senza saldatura. Per impieghi strutturali generici, recinzioni, fluidi a bassa pressione e telai meccanici, ERW consente di ridurre i costi del progetto del 20-40% (a fronte di prestazioni inferiori); i tubi senza saldatura sono invece la scelta ovvia per recipienti a pressione, tubi per caldaie o servizi in pozzi di petrolio e gas. I tubi DOM (trafilati su mandrino) rappresentano una soluzione intermedia: inizialmente sono prodotti come tubi saldati, poi vengono trafilati su un mandrino, processo che elimina quasi completamente la saldatura e conferisce al tubo proprietà simili a quelle dei prodotti senza saldatura. I tubi DOM sono molto diffusi per cilindri idraulici e alberi di trasmissione automobilistici. Per ulteriori dettagli sulle opzioni saldate, consultare la pagina dei nostri tubi ERW e la pagina di confronto tra tubi e tubazioni.Come ispezionare la qualità dei tubi in acciaio senza saldatura
 Immaginate di ricevere una fornitura di tubi senza saldatura. Non presentano giunzioni saldate, ma questo da solo non significa nulla! Anche i tubi senza saldatura possono arrivare con difetti dimensionali, di forma o superficiali, oppure con problemi metallurgici che potrebbero compromettere la funzionalità della struttura.
Un controllo in accettazione ben pianificato permette di individuare questi problemi in officina, prima della lavorazione o anche prima.
- Controllare il certificato MTC del produttore: numero di colata, risultati delle prove chimiche (C, Mn, P, S, Si) e meccaniche (snervamento, trazione, allungamento), prova idrostatica o risultati dei controlli non distruttivi. Verificare che l’MTC riporti la norma e il grado ASTM corretti.
- Esame visivo: esaminare l’intera lunghezza di ogni tubo per individuare imperfezioni superficiali, come vaiolatura, sfogliature, giunzioni, cricche e/o scaglia in eccesso. Il tubo va fatto rotolare su una superficie piana per rilevare eventuali curvature importanti.
- Controllo dimensionale: usare un micrometro calibrato per misurare il diametro esterno in tre punti diversi lungo la lunghezza (0, 90, 45). Usare uno spessimetro a ultrasuoni per verificare lo spessore della parete in ciascun punto.
- Controllo dell’ovalità: calcolare (diametro esterno max- diametro esterno min) / diametro esterno nominale 100. Per la maggior parte delle norme ASTM dovrebbe essere 1%.
- Rettilineità, massimo 1/8″ ogni 3′ per i tubi CDS. Appoggiare il tubo su un regolo lungo e rettilineo. Usare un righello e misurare la distanza tra il regolo e il tubo nel punto centrale.
- Condizione delle estremità: verificare che il taglio sia perpendicolare e rispetti la tolleranza angolare (entro un certo valore); controllare la presenza di bave sul diametro interno o esterno e l’angolo di smusso se nell’ordine di acquisto erano state richieste estremità smussate.
Quali sono i problemi più comuni dei tubi senza saldatura?
I produttori qualificati controllano costantemente il prodotto laminato, ma anche nei tubi senza saldatura di alta qualità si riscontrano anomalie dimensionali, come ovalità e spessore della parete non concentrico. La perforazione può causare eccentricità, ossia una variazione misurabile per cui la parete del tubo è più spessa da un lato che dall’altro. Difetti superficiali come vaiolatura e inclusioni, che spesso si formano durante la colata e la laminazione, si trovano frequentemente sulla superficie interna del tubo finito e non sono visibili dall’esterno. I metalli possono apparire integri all’esterno, ma presentare problemi microstrutturali interni dovuti a una manipolazione impropria durante il trattamento termico. Questi possono causare una curvatura e portare a una frattura fragile dopo una prolungata esposizione a tensione ciclica o a carichi d’urto. L’infragilimento da idrogeno è un fenomeno difficile da rilevare, che può manifestarsi anche molte settimane dopo l’installazione.Per i tubi destinati a servizi in pressione, ASTM A106 prescrive che la prova idrostatica raggiunga almeno il 60% del carico minimo di snervamento specificato. Altri controlli non distruttivi richiesti (a ultrasuoni o a correnti indotte) sono ammessi dalla norma ASTM A106 previo accordo tra acquirente e venditore. Per determinare il metodo utilizzato, controllare l’MTC e consultare la sezione dei risultati delle prove: cercare «HYDRO» o «NDE/UT».
Contattate i nostri addetti ai controlli per i servizi di certificazione delle prove sui materiali e di ispezione professionale.Prezzi dei tubi in acciaio senza saldatura: fattori di costo e consigli per gli acquisti
 Il prezzo dei tubi senza saldatura non è un dato unico: dipende da almeno cinque fattori, che possono variare in direzioni diverse. Per confrontare offerte omogenee e leggere correttamente la fattura, è utile sapere quali voci mettere a confronto:
- Materia prima (40-50% del totale): i prezzi delle billette d’acciaio e dei rottami stabiliscono il prezzo minimo dei tubi senza saldatura. Nel 2025 il prezzo medio mondiale delle billette si aggirava intorno a $525/tonne. I prezzi dei tubi in acciaio al carbonio seguono i futures sull’HRC; per i gradi inossidabili si aggiunge separatamente un sovrapprezzo per nichel e cromo.
- Processo di produzione (20-30%): il prezzo più elevato dei tubi CDS rispetto ai tubi HFS è dovuto al maggior numero di passaggi di trafilatura a freddo, ai cicli di ricottura più complessi e a controlli qualità più rigorosi. I gradi di lega 6,2-2.4 comportano ulteriori costi per il trattamento termico (normalizzazione, tempra, rinvenimento); per i gradi inossidabili, decapaggio e passivazione aggiungono costi.
- Dimensioni e spessore della parete (10-15%): un diametro esterno maggiore o una parete più spessa comportano più materia prima per piede, attrezzature di movimentazione più pesanti e, in alcuni casi, un numero minore di produttori in grado di realizzare quella dimensione. Le combinazioni insolite di diametro esterno e spessore della parete, al di fuori di un andamento lineare, comportano un sovrapprezzo.
- Quantità dell’ordine/MOQ (5-10%). Per gli ordini S.Q. è ampiamente disponibile una quantità minima di 1-5 tonnellate per dimensione e grado. Gli ordini che non soddisfano questi criteri comportano un sovrapprezzo per piccoli lotti (10-25%). Riunire più dimensioni in un unico ordine di acquisto per raggiungere la MOQ e ridurre ulteriormente il prezzo per tonnellata.
- Tempistiche di mercato (5-10%): i prezzi dell’acciaio seguono l’andamento di molti mercati delle materie prime. Secondo il Bureau of Labor Statistics degli Stati Uniti, l’indice PPI della produzione di tubi in ferro e acciaio è passato da 486.4 a 501.1 (indice, giugno 1982 = 100) nel Q1 2026, con un aumento del 3% in tre mesi. Bloccare il prezzo all’inizio di una fase rialzista può far risparmiare migliaia di dollari su un acquisto consistente.
Nota sui prezzi: indica i prezzi di mercato correnti ($/tonne) nel Q1 2026. I prezzi dei tubi in acciaio si basano su dati relativi a un intervallo di prezzi globali dei rottami e ai futures HRC. I dati sui prezzi risalenti a oltre 6 mesi potrebbero non essere rappresentativi dei valori di mercato attuali.
Prospettive del mercato dei tubi in acciaio senza saldatura: cosa cambierà entro il 2030
Raccomandazione operativa: pianificare in anticipo i progetti previsti per il 2026-2027. I gradi di lega di rame e nichel stanno salendo nell’indice PPI e i tempi di consegna dei tubi speciali (in lega e inossidabili) si allungano, poiché i produttori si concentrano maggiormente sui progetti energetici a margine più elevato.«Secondo le tendenze indicate da IndustryARC nel 2024, si prevede che il mercato dei tubi senza saldatura raggiungerà un valore di US$279,4 miliardi entro il 2030, con un tasso di crescita annuale composto del 6,1%, trainato dalle esigenze dei settori petrolifero, del gas e degli altri comparti energetici, nonché dai crescenti investimenti nello sviluppo delle infrastrutture nelle regioni dell’Asia-Pacifico.»
— IndustryARC, Previsioni del mercato dei tubi senza saldatura 2024-2030
Domande frequenti sui tubi in acciaio senza saldatura
D: Qual è la temperatura massima di esercizio dei tubi senza saldatura in acciaio al carbonio?
Visualizza la risposta
D: È possibile piegare o formare i tubi in acciaio senza saldatura dopo l’acquisto?
Visualizza la risposta
D: Qual è la differenza tra NPS e diametro esterno effettivo nel dimensionamento dei tubi?
Visualizza la risposta
D: Quanto durano all’esterno i tubi in acciaio senza saldatura senza rivestimento?
Visualizza la risposta
D: Quali certificazioni occorre verificare quando si acquistano tubi senza saldatura dall’estero?
Visualizza la risposta
D: Sono disponibili tubi senza saldatura con diametro esterno e spessore della parete personalizzati?
Visualizza la risposta
Informazioni su questa guida
Queste informazioni sono state raccolte, redatte e riassunte dal personale tecnico di Baling Steel sulla base delle specifiche ASTM e ASME, dei dati commerciali governativi e dei consigli di professionisti pubblicati su forum e blog online. Le specifiche dei tubi in acciaio senza saldatura e le norme ASTM di confronto utilizzate nel testo sono aggiornate all’inizio del 2026 (o alla data di pubblicazione). Per assistenza nella scelta del tubo più adatto al progetto, rivolgersi a un ingegnere abilitato specializzato in tubazioni o ingegneria meccanica.
Servono tubi in acciaio senza saldatura per il vostro progetto?
Indicateci le vostre specifiche tecniche — grado, dimensioni, quantità e destinazione della consegna — e faremo del nostro meglio per inviarvi un preventivo entro 24 ore.
Richiedi un preventivo →Riferimenti e fonti
- ASME Boiler and Pressure Vessel Code, Sezione VIII, Divisione 1 – Fattori di efficienza dei giunti saldati – ASME
- ASTM A519 Specifica standard per tubi meccanici senza saldatura in acciaio al carbonio e in lega – ASTM International
- ASTM A106/A106M Specifica standard per tubi senza saldatura in acciaio al carbonio – ASTM International
- Confronto tra tubi in acciaio comuni: A106 e A53 – American Piping Products
- ASME B36.10M Tubi in acciaio lavorati, saldati e senza saldatura – ASME
- Indice dei prezzi alla produzione: produzione di tubi in ferro e acciaio – U.S. Bureau of Labor Statistics
- Modello dei costi dei tubi in acciaio senza saldatura – SteelOnTheNet
- Previsioni del mercato dei tubi senza saldatura 2024-2030 – IndustryARC
- Indagine sui tubi meccanici trafilati a freddo – U.S. International Trade Commission
Articoli correlati
Verificato dal team tecnico di Baling Steel, specializzato nella produzione di tubi senza saldatura e nel commercio internazionale dell’acciaio dal 2010.

