


什麼是最好的 鑽頭 對於 不銹鋼?
內容
展示
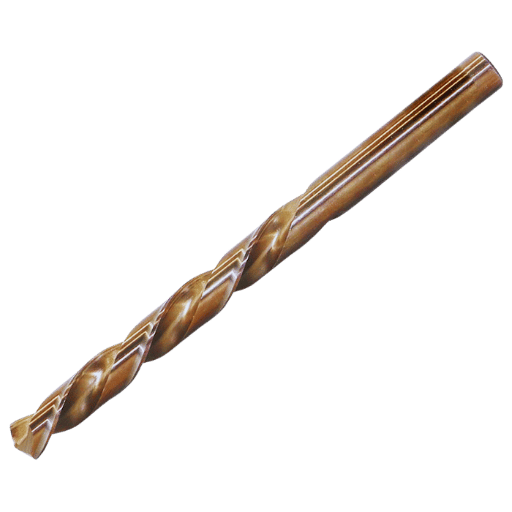
 鑽不鏽鋼時,鈷鋼鑽頭與硬質合金鑽頭的表現最佳。鈷鋼鑽頭由鈷與鋼材混合製成,因此具備耐熱性與韌性,面對不鏽鋼等難加工材料時尤其重要。鋼材與鈷的混合材料讓鈷鋼鑽頭非常耐用。另一方面,硬質合金鑽頭硬度極高且耐磨性出色,最適合工業用途的高性能鑽孔作業。
無論用途為何,都應選擇採用 135 度分割尖端的鑽頭,這能大幅減少鑽頭尖端偏移,無須先鑽導孔。若鑽頭表面鍍有氮化鈦(TiN)或其他類似塗層,也能提升耐用性並降低使用時的摩擦力。不過,務必採用正確的鑽孔轉速與潤滑方式,才能延長工具壽命並確保加工精準。
了解鑽頭材料
鑽頭主要由 3 種材料製成,分別適用於不同用途:- 高速鋼(HSS):成本實惠且用途廣泛,適合鑽削木材、塑膠或軟金屬。耐熱性與耐用性也是它的優點。
- 鈷鋼合金:這類鑽頭添加了鈷,因此韌性更高、耐熱性更佳,最適合鑽削不鏽鋼等硬金屬。
- 硬質合金:硬質合金鑽頭硬度極高且耐熱性佳,最適合嚴苛的工業用途,可鑽削混凝土與磚石等堅硬材料。不過,它們較脆,需要小心操作。
推薦使用鈷合金鑽頭的原因
鈷鋼鑽頭在精密加工硬質材料時,憑藉出色的性能與耐用性廣受好評。這類鑽頭由鋼合金與 5-8% 鈷組成,能承受鑽孔過程中產生的高溫,即使長時間使用也不易軟化。耐高溫的特性讓它能有效鑽削不鏽鋼、鈦與鑄鐵等硬金屬。 近期鈷鋼鑽頭的資料顯示,相較於 HSS 鑽頭,鈷鋼鑽頭能維持銳利更久,也不必頻繁更換。此外,鈷的耐磨性也讓鑽頭使用壽命更長,在專業或工業環境中特別有利。例如,在高溫鑽孔環境中,工業級鈷鋼鑽頭的表現幾乎是標準 HSS 鑽頭的 4 倍。 鈷鋼鑽頭的初期成本可能略高,但使用壽命較長,也能勝任嚴苛作業,因此適合講求精準度的專業人士。另一項值得一提的特點是,重新研磨鑽頭不會影響其結構完整性,進一步提升了使用價值。比較高速鋼與鈷合金選項
高速鋼(HSS)鑽頭用途廣泛,可用於木材、軟金屬與塑膠的一般鑽孔作業。HSS 鑽頭專為高速切削設計,能承受鑽孔過程中累積的熱量,也適合在高 RPM 下切削。不過,面對不鏽鋼或鑄鐵這類相對較軟的材料時,它們的表現可能不理想。鈷鋼鑽頭含有 5-8% 鈷的鋼合金,耐磨、耐熱且硬度高,適合加工粗糙、堅硬的材料。 鈷鋼鑽頭的使用壽命通常明顯長於 HSS 鑽頭。例如,測試使用鈷鋼鑽頭切削硬金屬後發現,其刀刃維持銳利的時間比標準 HSS 型號長 4-7 倍。效率提升也代表長期成本降低。 就性能而言,HSS 鑽頭適用於低至中等應力的作業。鈷鋼鑽頭則更為堅韌,可在高溫下作業,不易變脆或失去回火硬度。因此,鈷鋼鑽頭能加快鑽孔速度、耐磨,並在長時間或嚴苛的工業作業中維持穩定效能。 成本也是業界專業人士考量的因素。就價格與供應情況而言,HSS 鑽頭較經濟實惠,鈷鋼鑽頭則較昂貴。然而,鈷鋼鑽頭可以重新研磨而不損及結構完整性,因此 HSS 鑽頭會逐漸失去價值;在高需求用途下,鈷鋼鑽頭長期來看更為經濟。 顯然,選擇 HSS 或鈷鋼鑽頭時,應以專案需求為優先。偶爾使用或一般用途可選擇經濟實惠且可靠的 HSS 鑽頭。若重視高強度、耐用性、精準度與更佳耐熱性,並用於重型作業,鈷鋼鑽頭的表現更勝一籌。因此,鈷鋼鑽頭成為製造、營建或金屬加工業專業人士的重要工具。如何有效鑽削不鏽鋼?
選擇合適的鑽具與鑽頭
不鏽鋼材質堅固,鑽孔之所以困難,是因為它硬度高且耐熱。若要維持加工效率與精準度,必須妥善選用工具。 1. 電鑽類型:鑽削不鏽鋼需要持續以低速進行,因此應使用轉速可調且扭力強的電鑽。最適合鑽削不鏽鋼的工具包括有線電鑽,以及具備轉速控制功能的優質充電式電鑽。鑽床也同樣適用,但必須能調整進給速度,才能更安全、精準地鑽孔。 2. 鑽頭材質與塗層: 鈷鋼鑽頭(M35 或 M42 等級):含有 5 to 8 percent 鈷,因此具備出色的耐熱與耐磨性。這類鑽頭非常適合鑽削不鏽鋼。- 硬質合金鑽頭:適合要求嚴苛、精度高的專業作業,但其脆性是耐久銳利度的一項缺點。
- 黑氧化塗層鑽頭:相較於未塗層的高速鋼鑽頭,耐腐蝕性更佳。未經保護的鑽頭較容易產生摩擦,進而磨損。
- 鈦塗層鑽頭:耐摩擦與耐熱性更佳。鑽頭一旦變鈍,就無法在保留保護塗層的情況下重新研磨。
鑽孔轉速的最佳設定:金屬鑽孔
鑽削金屬時的建議轉速取決於金屬種類與所用鑽頭尺寸。較軟的金屬通常需要較高轉速。例如,使用較小鑽頭鑽削鋁材時,轉速應介於 2,000 to 3,000 RPM。相較之下,不鏽鋼等較硬的金屬需要較低轉速,以避免過熱;視鑽頭尺寸而定,轉速通常為 300 to 1,000 RPM。常見的經驗法則是:小鑽頭可使用較高轉速,大鑽頭則以較低轉速為佳。務必確認製造商對鑽孔轉速的具體建議,並確保冷卻充足,以保護工具與材料。安全鑽穿不鏽鋼的技巧
我使用適用於硬金屬的鈷鋼或硬質合金鑽頭,就能順利鑽穿不鏽鋼。鑽頭可能會滑動,因此我一定會先用中心沖在鑽孔位置做記號。此外,我會先以低 RPM 開始,再逐漸加壓,直到鑽頭開始前進,同時留意施力不可超過會折斷鑽頭或損壞材料的程度。為了降低熱度,我會在作業過程中頻繁使用切削油與切削液。為確保鑽孔順暢且沒有風險,我也會定期暫停,讓鑽頭與材料冷卻,避免過熱。適合金屬的鑽頭有哪些種類?
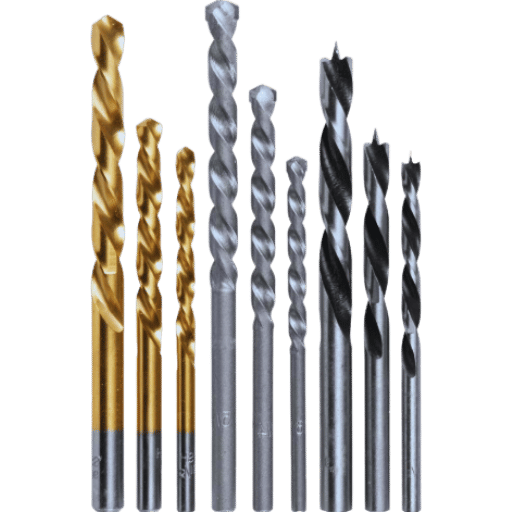
認識麻花鑽頭及其用途
麻花鑽頭是最受歡迎的鑽頭類型,能有效鑽削金屬、木材與塑膠。麻花鑽頭通常以高速鋼或鈷鋼製成,並採用氮化鈦塗層。其結構包含螺旋狀的排屑槽,鑽孔時可順利排出切屑,確保運作順暢。 在金屬加工中,鈷鋼麻花鑽頭特別實用,因為它們耐熱,也能鑽穿不鏽鋼與鑄鐵等難加工材料。研究顯示,鈷鋼鑽頭能在高溫下長時間使用。為滿足不同作業需求,麻花鑽頭可製成 1/16 to ½ inch 或更大的尺寸,兼顧效率與精度。 麻花鑽頭的功能也取決於表面加工與塗層。鈦塗層鑽頭的耐用程度可達同等級未塗層 HSS 鑽頭的 4 倍,非常適合用於經濟實惠的銼削作業。此外,現代製造商已開始生產分割尖端自定心設計,進一步減少鑽頭在硬質表面上的偏移。專業人士只要仔細選擇合適的麻花鑽頭角度,就能提升精度、加工準確度與工具壽命。階梯鑽頭在金屬鑽孔中的作用
階梯鑽頭用途廣泛,尤其適合工程作業中的金屬鑽孔,因為無須更換鑽頭就能鑽出多種直徑的孔。階梯式設計讓單支鑽頭能加工出不同孔徑,為精密作業節省時間。階梯鑽頭以高速鋼(HSS)或鈷鋼製成,通常採用氮化鈦塗層。這類鑽頭專為承受反覆鑽削不鏽鋼、黃銅或鋁材等堅硬材料時產生的熱量與磨耗而設計,而這類作業需要相當大的施力。 目前市售的階梯鑽頭在排屑槽製程中採用先進技術,將毛邊降至最低。因此,使用階梯鑽頭鑽孔時能確保作業順暢,鑽後不必過度去毛邊。由於不易使材料翹曲或變形,階梯鑽頭廣泛用於薄板金屬加工。研究顯示,鑽削較薄材料時,階梯鑽頭比傳統鑽頭的效率高 30%。因此,階梯鑽頭受到電工、金屬加工廠與 HVAC 承包商青睞。 製造商建議工程師使用潤滑劑控制熱量,以延長鑽頭壽命、提升效率與整體生產力。此外,新式階梯鑽頭採用雷射刻印尺寸標示,方便用於面板安裝或導管鑽孔等作業。透過這些改良與建議作法,階梯鑽頭持續成為現代金屬加工不可或缺的工具。使用整體硬質合金鑽頭的優點
整體硬質合金鑽頭即使承受強烈作業應力與高速運轉,仍能維持銳利;相較之下,高速鋼鑽頭即使只經過一次輕度使用,刀刃也會磨損。因此,整體硬質合金鑽頭適合高精度作業環境。此外,它們硬度、強度與耐熱性出眾,也能承受更嚴苛的運轉條件,在強力切削鋼材時提升生產力,有時速度甚至達到 HSS 鑽頭的 5 倍,讓鋼材鑽孔更精準。整體硬質合金的剛性有助於提高孔位精度,這在航太與汽車產業中至關重要。 據報導,品質不佳的整體硬質合金鑽頭也具有 HSS 鑽頭無法比擬的耐磨性,讓使用者減少維護支出。HSS 鑽頭耐用性較低,需要更頻繁維護;相較之下,整體硬質合金鑽頭通常更耐用,即使初期投資較高,仍提供無可比擬的價值。鑽頭的另一項優勢是用途彈性高。整體硬質合金鑽頭能鑽削不鏽鋼、鈦,甚至鑄鐵等較難加工的材料,而傳統鑽頭則不容易處理。這類鑽頭廣泛用於高速自動化系統,充分展現其耐受極端溫度並維持高效運作的能力。憑藉這些特性,整體硬質合金鑽頭已成為現代加工作業不可或缺的工具,能兼顧精度、耐用性與合理成本。如何保養和研磨您的鑽頭組?
鑽頭保養的最佳做法
正確保養可讓鑽頭維持最佳作業效能。妥善照護也有助於延長使用壽命。以下列出一些最佳做法,協助您妥善使用耐用的鑽頭: 定期清潔 完成鑽孔作業後,請務必徹底清除鑽頭上的碎屑、金屬切屑與灰塵。可用小刷子或布擦拭。請確認切削刃上沒有殘留物,以免日後變鈍。 使用時潤滑 充分潤滑有助於減少摩擦。不過,使用較軟的材料,例如金屬和混凝土時,摩擦影響較小。塗抹切削油或專用潤滑劑不僅能提升鑽頭效率,也能大幅延長產品壽命。 檢查磨損與損傷 建議每次使用前檢查鑽頭是否有磨損跡象,例如切削刃缺角或鑽尖變鈍。受損的鑽頭會降低精度,並使設備承受過大應力。請修復受損的鑽頭,或視需要更換。 研磨技巧 要維持切削刃鋒利與精確度,就必須研磨,尤其是高速鋼(HSS)鑽頭。可使用研磨工具或專用鑽頭研磨機,但必須正確設定鑽頭角度;標準鑽頭通常為 118° 至 135°。碳化物鑽頭較硬且較脆,可能需要使用專用工具交由專業人員研磨。 妥善收納 妥善收納可降低損傷風險。使用鑽頭盒或固定架收納鑽頭,可讓鑽頭井然有序、保護切削刃並防止腐蝕。將鑽頭放在陰涼乾燥處,也能減少接觸水氣與潮濕環境。 控制鑽孔速度與壓力 施力過大或鑽孔速度過快,都會使鑽頭迅速磨損。請依照建議速度操作,並施加均勻且輕柔的壓力,維持穩定切削,避免過熱。 預防腐蝕 收納時可在鑽頭表面塗上一層薄薄的機油,以降低生鏽與腐蝕風險,尤其是碳鋼或 HSS 鑽頭。 遵循上述最佳做法,有助於提升鑽頭組的性能並延長使用壽命,同時透過減少更換頻率來降低作業成本。定期保養有助於符合業界規範,確保在要求嚴格的用途上精確作業,並維持相較業界的競爭優勢。如何研磨鈷合金鑽頭?
若要讓鈷鋼鑽頭恢復完整效用,請按照以下提示重新修整:- 使用桌上型砂輪機:準備一台裝有細粒度砂輪的桌上型砂輪機,並將其牢牢固定。確認砂輪機穩固運轉,且運作速度符合建議值。
- 握持鑽頭:將鑽頭以 60 度角抵住砂輪,並與鑽頭尖端原有角度對齊,因此要調整鑽頭位置,使其維持原有角度。
- 對稱研磨:研磨每個切削刃時,兩側都應對稱旋轉並平均研磨。避免施力過大。
- 適時冷卻:以水與切削油冷卻鑽頭,避免過熱。
延長鋼製鑽頭的使用壽命
若要延長鋼材鑽頭的使用壽命,請遵循以下做法:- 使用適當轉速:M請確認鑽頭的 RPM 設定正確,以避免過熱與磨損。
- 適度潤滑:在摩擦表面塗抹切削油等潤滑劑,以減少過熱或降低溫度。
- 切勿施加過大壓力:施力應穩定且輕柔,以免鑽頭變形。
- 保持鋒利:鑽頭變鈍時應定期研磨,以確保切削性能。
- 妥善收納鑽頭:若將鑽頭存放在雜亂、潮濕且缺乏防護的環境中,可能會受潮或遭受物理損傷。
為硬化鋼與不鏽鋼選擇合適的鑽頭組
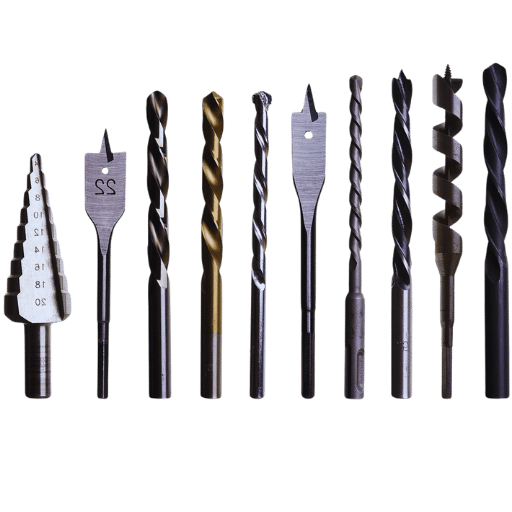
挑選鈷鋼鑽頭組時的注意事項
使用鈷鋼鑽頭組加工淬硬鋼材與不鏽鋼時,以下因素會影響加工性能與耐久性:- 材料成分:鈷鋼鑽頭應採用 M35 或 M42 鈷鋼合金製成。M35 含有 5% 鈷,M42 則含有 8%。這兩種材料都具備優異的耐熱性與硬度,而 M42 更適合加工較難切削的材料。
- 塗層與表面處理:可選擇無塗層鑽頭或表面經金色氧化處理的鑽頭。無塗層鈷鋼鑽頭適合低摩擦的精密加工;金色氧化處理則有助於散熱,適合高速切削。
- 鑽尖設計:淬硬鋼材與不鏽鋼適合使用 135 度分割尖鑽頭。這種設計可防止鑽頭滑動,確保順利切入,且所需鑽削力較低。
- 耐久性與耐熱性:鈷鋼鑽頭以能在嚴苛高溫下維持良好性能而廣為人知。請確認製造商對耐熱性的說明,尤其是鑽頭預計要在嚴苛環境中長時間使用時。
- 柄部設計:圓柄或六角柄可搭配多種類型的鑽床使用。縮徑柄或三平面柄等強化夾持設計,也能提升操作穩定性。
- 尺寸範圍與多用途性:M請確認組合內含多種尺寸,以因應不同作業需求。多數鑽頭組的尺寸範圍為 1/16 英吋至 1/2 英吋,足以應付許多鑽孔作業。
- 耐久性檢測與標準認證:符合 DIN 338 或 ANSI 等業界標準,表示鑽頭遵循公認規範,可作為品質與耐久性的參考指標。
- 製造商保固或品質保證:可優先選擇提供保固或滿意保證的品牌,這類品牌通常信譽良好,也願意為產品品質負責。
評估氮化鈦塗層選項
氮化鈦(TiN)塗層鑽頭以適用於木工相關技術作業且使用壽命長而聞名。TiN 是一種陶瓷材料,會牢固附著在標準鑽頭上,提升鑽頭的耐磨性與耐熱性。這種塗層可降低鑽削接觸面的摩擦,使鑽削更順暢,並減少鑽頭切削刃的磨損。此外,有些研究指出,TiN 塗層鑽頭的切削速度可比無塗層鑽頭快 50%,工具壽命也可延長至原本的 2 到 3 倍。 評估 TiN 塗層鑽頭時,可測量其硬度,通常以維氏硬度試驗(HV)評定。氮化鈦塗層的典型硬度約為 2,400 HV,代表其硬度高於幾乎所有高速鋼鑽頭。因此,這類鑽頭能有效切削不鏽鋼、鑄鐵與淬硬合金等難加工材料。 此外,TiN 塗層的金色外觀也有實用價值,可用來觀察磨耗情形。金色塗層變薄的區域,表示該處曾經過大量使用,操作人員可藉此目視監控工具磨損。TiN 塗層鑽頭的初期成本雖然較高,但性能提升與壽命延長通常能降低維護與更換成本,因此適合大量生產或精密加工,整體而言更具經濟效益。不鏽鋼最佳鑽頭的頂尖品牌推薦
為不鏽鋼挑選鑽頭時,選擇信譽良好的品牌對維持品質、耐久性與效率至關重要。以下介紹幾家以金屬鑽削創新與可靠性著稱的業界領導品牌。 DEWALT 和其他類型的鑽頭一樣,DEWALT 也提供高級鈷鋼鑽頭,具備出色的強度與耐熱性。DEWALT 鑽頭採用先導尖端設計,有助於減少鑽頭偏移,並確保鑽孔乾淨、精準。其鈷鋼合金結構可承受鑽削不鏽鋼時產生的高溫。 Bosh Bosh 以先進工程技術打破常規。其高速鋼鑽頭含有 8 percent 的鈷合金,大幅提升切削鋼材等硬質材料的效能。 Irwin Tools Irwin 鈷鋼高速鋼鑽頭專為重負荷作業設計。其 135 度分割尖也能避免起鑽時常見的旋轉偏移。 你希望我做任何修改嗎? Makita Makita 是重視品質與創新的品牌,提供專為工業級用途設計的鑽頭。Makita 的鈦塗層鑽頭在承受熱應力時仍能維持強度,並可降低摩擦,延長鑽頭壽命。這些鑽頭非常適合用於不鏽鋼,可在複雜專案中提供可靠性能。 Milwaukee Milwaukee Red Helix 鈷鋼鑽頭採用可變螺旋槽設計,能有效排屑並減少熱量累積,適合嚴苛用途。鈷鋼合金鑽頭採用 135 度分割尖,可快速、準確地起鑽,在不鏽鋼上也能展現最佳性能。 Drill America 專業人士與 DIY 使用者都能以合理價格,選購 Drill America 的高品質鈷鋼鑽頭。其 DWDCO Series 鈷鋼鑽頭以耐久、耐熱及 135 度分割尖設計著稱,可避免鑽頭偏移。這些鑽頭非常適合在不鏽鋼與其他金屬上進行高精度鑽孔。 常見尺寸與用途 這些領導品牌提供多種尺寸的鑽頭,適用於各種作業,例如鑽小型導孔或大型孔洞。為了達到最佳性能,建議使用專為金屬切削設計的油性潤滑劑,以降低溫度並提升性能。如此可確保加工結果精準,並延長工具使用壽命。 購買這些品牌專為不鏽鋼設計的鑽頭,可大幅節省時間、減少切削工具磨耗,並提升作業效率,因此對專業人士與業餘愛好者而言,都是值得投資的選擇。常見問題(FAQs)
問:哪種類型的鑽頭最適合金屬,尤其是不鏽鋼?
答:鈷鋼鑽頭最適合不鏽鋼等金屬。這種鑽頭能切入硬金屬並承受極高溫度。問:為什麼鈷鋼鑽頭適合用來鑽削不鏽鋼?
答:鈷鋼鑽頭的鈷含量較高,因此硬度與耐熱性更佳。這使鈷鋼鑽頭更適合鑽削不鏽鋼,也能更輕鬆地切入硬金屬。問:高速鋼(HSS)鑽頭真的能鑽穿淬硬鋼材嗎?
答:可以使用 HSS 鑽頭。不過,面對淬硬鋼材等較嚴苛的用途時,鈷鋼麻花鑽頭的耐久性、耐熱性與強度較高,性能可能勝過 HSS 鑽頭。問:使用階梯鑽頭加工金屬有什麼缺點?
答:階梯鑽頭用途多元且操作方便,適合在金屬薄板上鑽孔。它也能輕鬆鑽削薄材料,因此是一種多用途工具。問:鑽削金屬時,應如何選擇鑽頭尺寸與類型?
答:選擇金屬用鑽頭時,先確認材料厚度和所需孔徑,再參考鑽頭尺寸對照表選擇合適尺寸,並依金屬硬度挑選鈷鋼或 HSS 等鑽頭類型。問:M35 鈷鋼合金鑽頭是什麼?為什麼適合用於不鏽鋼?
答:M35 鈷鋼合金鑽頭含有 5% 鈷,可提高鑽頭整體硬度,使其能切削不鏽鋼等極難加工的材料。其耐久性與耐熱能力也使它非常適合用於金屬加工。問:有沒有專門用於淬硬金屬的鑽頭?它們和標準鑽頭有什麼不同?
答:有,例如鈷鋼麻花鑽頭就是為了承受鑽削較硬表面時的應力而設計。它們在製造方式與使用材料上都和標準鑽頭不同,並經過額外熱處理,以提升切削效能。問:使用鋼材鑽頭組時,應該使用鑽床嗎?
答:使用鑽床可減少操作人員手部等因素造成的問題。鑽床也能提升使用鋼材鑽頭與 A 型架構時的精度。問:購買淬硬金屬用鑽頭組時,應考量哪些因素?
答:若要加工淬硬金屬,請考量鑽頭組的材料、組內尺寸,以及材料可搭配的罩具配件。參考資料
1. 使用整體硬質合金鑽頭乾式鑽削 17-4 PH 不鏽鋼:表面品質指標的效能評估案例研究- 作者:Kamlesh Mandpe 等人
- 發表日期:2020-01-27
- 概述:本研究探討不同整體硬質合金鑽頭對 17-4 PH 不鏽鋼鑽孔品質、粗糙度與切屑尺寸的影響。研究以兩種進給速度(0.10 mm/rev 和 0.15 mm/rev)進行乾式鑽削,主軸轉速維持在 2000 RPM。整體結果顯示,表面粗糙度與毛邊高度相同;不過,在其他製程條件相同的情況下,使用塗層整體硬質合金鑽頭時,孔徑收縮與分層因子明顯優於無塗層鑽頭。
- 研究方法:本研究採用案例研究方法,在特定參數條件下分析多種鑽頭類型的表面粗糙度與鑽孔品質效能指標(Mandpe 等人,2020,頁 117–128)。
- 作者:T. Hoang 等人
- 發表日期:2022-07-29
- 摘要:本研究提出一種製備潤滑劑的新方法:將石墨烯奈米片加入可溶性乳化液中,製成用於 AISI SUS 304 不鏽鋼深孔鑽削的奈米流體。結果顯示,與乳化液潤滑劑相比,奈米流體可將鑽削扭矩降低 4.4 倍,並使工具壽命延長最多 20 倍。最佳切削條件為主軸轉速 550 RPM,進給速度 0.05 mm/rev。
- 研究方法:作者採用 Taguchi L9 實驗設計,評估切削參數組合,以及奈米流體與其他潤滑劑的性能(Hoang 等人,2022)。
- 作者:Venkatasaikumar Chekuri、C. Thiagarajan
- 出版日期:2022-01-01
- 摘要:本研究旨在降低工具磨耗,並考量各種鑽頭類型的作業效率,比較 TiCN 塗層與無塗層 HSS 鑽頭用於 LDX 2205 雙相不鏽鋼 CNC 加工時的表現。結果發現,TiCN 鑽頭的磨耗低於無塗層鑽頭,平均值分別為 0.7502 mm 和 0.9324 mm。
- 研究方法:研究人員在實驗室中控制切削力、鑽孔深度、主軸轉速與進給速度進行研究,並使用 SPSS 軟體處理資料(Chekuri 與 C. Thiagarajan,2022)。

