


Лазерная резка изменила возможности производства благодаря непревзойденной точности, снижению затрат и экономии времени. При производстве оцинкованных электромонтажных труб эта технология упрощает обработку и помогает поддерживать требуемый уровень качества. В этой статье рассматривается применение лазерной резки при производстве металлических труб с защитой от коррозии: ее преимущества и возможности изготовления улучшенной продукции. Если вы стремитесь сократить расходы и потери материала, а также выполнить требования проекта к эксплуатационным характеристикам, важно понимать, как связаны лазерная резка и оцинкованные электромонтажные трубы. Эта передовая технология стимулирует инновации и меняет привычные подходы — читайте дальше, чтобы узнать как.
Введение в лазерную резку и ее значение
Лазерная резка — эффективный и универсальный метод производства, при котором материалы, например оцинкованные электромонтажные трубы, разрезают точно сфокусированным световым лучом. Эта технология особенно актуальна сегодня, поскольку позволяет точно выдерживать размеры, сводить потери материала к минимуму и значительно повышать эффективность рабочих процессов. Ее преимущество — гибкость: можно выполнять сложные контуры и индивидуальные заказы без ущерба для качества. Поэтому лазерная резка оцинкованных электромонтажных труб — практичное решение, которое помогает предприятиям соответствовать высоким требованиям, сокращать сроки выполнения заказов и повышать эффективность производства.
Значение лазерной резки для современного производства
Лазерная резка незаменима в современном производстве благодаря своей эффективности, точности и гибкости. Эта технология позволяет с высокой точностью выполнять даже сложные резы, сводя потери материала к минимуму. Она ускоряет выполнение заказов, что особенно важно с учетом характера производственных работ. Метод подходит для разных отраслей и позволяет выпускать широкий ассортимент изделий, поэтому он помогает совершенствовать производственные процессы и сохранять конкурентоспособность на рынке.
Области применения оцинкованных электромонтажных труб
- Защита электропроводки: Оцинкованные электромонтажные трубы часто используют для защиты электропроводки от повреждений. Благодаря стойкости к воде и коррозии они способствуют надежной работе и безопасности системы.
- Подземная прокладка:Оцинковка защищает трубы и проводку, проложенные под землей, особенно во влажном грунте или кислой почве.
- Производственные объекты:Оцинкованные электромонтажные трубы подходят для таких объектов, особенно когда оборудование должно выдерживать воздействие химических веществ или определенных температур.
- Использование на открытом воздухе: Такие трубы обычно применяют вне помещений, поскольку они защищены от пыли и износа и выдерживают воздействие окружающей среды, включая осадки, солнечное излучение и высокие температуры.
- Коммерческие здания:В большинстве коммерческих зданий оцинкованные трубы используют для конкретных задач, например для прокладки сетей с пассивными резистивными элементами.
- Защитная оболочка: Оцинкованные электромонтажные трубы применяют не только для электрических систем: они также защищают низковольтные кабели связи от различных повреждений.
- Применение в сельском хозяйстве: Такие трубы используют в сельскохозяйственных помещениях для прокладки проводов, например в сараях, а также в сооружениях с контролируемым микроклиматом, таких как теплицы, и в других местах, где возможны пыль и высокая влажность.
- Применение в водной среде:Благодаря стойкости к воде трубы подходят для морских сооружений, например пирсов и объектов на побережье.
Основные преимущества лазерной резки электромонтажных труб
- Точная резка: Лазерная резка обеспечивает высокую точность и сокращает потери материала. Это помогает добиться плотной посадки в ответственных областях применения, например при монтаже электромонтажных труб, и получить ровные края реза с узким пропилом.
- Универсальность: Лазерная резка позволяет изготавливать электромонтажные трубы любой длины и формы, а также выполнять резы различной конфигурации. Так можно реализовать проект без дополнительного оборудования.
- Производительность: Это оборудование значительно сокращает время производства, поэтому проекты можно завершить быстрее и с меньшими затратами рабочего времени.
- Снижение деформации материала: При лазерной резке выделяется мало тепла, поэтому материал деформируется минимально; это особенно важно для тонких листов с высокой теплопроводностью.
- Повышение безопасности:В отличие от большинства других методов резки, лазерная резка не требует физических режущих инструментов с острыми кромками, что, помимо прочего, снижает риски для безопасности.
- Широкий диапазон применения: Эту технологию можно использовать в производстве любого масштаба без заметного ухудшения качества, поэтому лазерная резка подходит для проектов разного размера.
- Сокращение количества отходов и числа работников, необходимых для последующей обработки, снижает затраты на изготовление оцинкованных электромонтажных труб.
- Гибкость: Лазерные установки могут резать различные материалы, используемые в электромонтажных трубах, например металлы и пластмассы, поэтому они полезны во многих ситуациях.
Оцинкованные электромонтажные трубы: свойства и применение
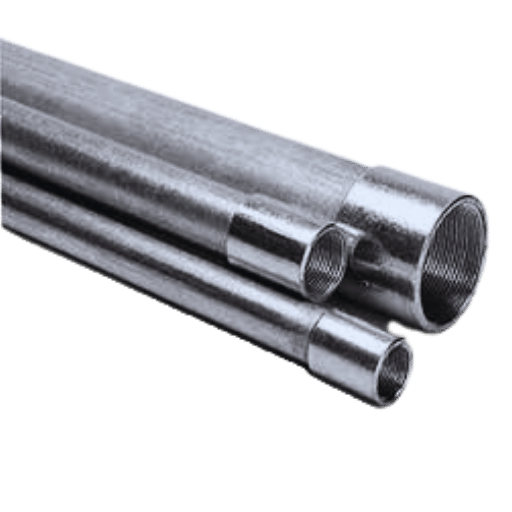
Определение и виды оцинкованных электромонтажных труб
К видам металлических труб, используемых в качестве оцинкованных электромонтажных труб, относятся жесткие оцинкованные трубы (GRC), трубы промежуточного типа (IMC) и тонкостенные металлические трубы для электропроводки (EMT).
|
Тип |
Материал |
Стенка |
Применение |
Прочность |
Стоимость |
|---|---|---|---|---|---|
|
GRC |
Сталь |
Толстая |
Внутри и снаружи помещений |
Высокая |
Высокая |
|
IMC |
Сталь |
Средняя |
Снаружи помещений |
Умеренная |
Умеренная |
|
EMT |
Сталь |
Тонкая |
Внутри помещений |
Низкая |
Низкая |
Свойства жестких оцинкованных стальных труб для электропроводки
|
Ключевой параметр |
Описание |
|---|---|
|
Материал |
Оцинкованная сталь |
|
Покрытие |
Горячеоцинкованная |
|
Стойкость к коррозии. |
Отличная |
|
Прочность |
Высокая, пластичная |
|
Внутренняя поверхность |
Гладкая, подходит для прокладки проводов |
|
Размеры |
1/2″–6″ |
|
Стандарты |
UL 6, ANSI C80.1 |
|
Области применения |
Внутри и снаружи помещений |
|
Соединения |
Резьбовые |
|
Долговечность |
Длительный срок службы |
Распространенные варианты применения в электропроводке
Бытовая, коммерческая и промышленная электропроводка, а также наружные системы и низковольтные сети — важные области, где такие решения широко применяются.
| Ключевой параметр | Описание |
|---|---|
| Жилые помещения | Розетки и освещение внутри помещений |
| Коммерческие объекты | Электромонтажные трубы, долговечная проводка |
| Промышленные объекты | Для тяжелых условий эксплуатации, бронированные |
| Снаружи помещений | Защищенные от непогоды, подземной прокладки |
| Низковольтные системы | Охранные системы, автоматизация |
Преимущества лазерной резки оцинкованных электромонтажных труб
Точность и аккуратность резки
Для резки оцинкованных электромонтажных труб необходимы высокая точность и аккуратность, которых лучше всего можно добиться с помощью лазерной резки. При этом используются интенсивные, коллимированные лазерные лучи, позволяющие выполнять ровные резы с высокой детализацией и минимальными допусками даже на деталях сложной формы. Согласно самым последним результатам поиска в Google, точность лазерной резки любого материала на любом станке может достигать ±0.001 дюйма. Такой диапазон точности позволяет сократить потери материала и выдерживать заданную длину при монтаже. Это особенно важно, например, при прокладке электропроводки, где точность и соответствие требованиям обязательны. Сочетание лазерной резки и современных технологий ЧПУ повышает точность, поскольку операции выполняет станок, а не человек вручную. Поэтому лазерная резка — экономичный и эффективный способ выполнять крупные заказы, в том числе на оцинкованные электромонтажные трубы.
Сокращение отходов и снижение затрат
Точная резка с помощью лазерной технологии значительно сокращает потери материала. Благодаря оптимизации раскладки резов и современному программному обеспечению материал расходуется рациональнее, что снижает стоимость производства и помогает избегать неэффективных методов. Согласно статистике, при лазерной резке расходуется до 30 процентов меньше материала, чем при традиционных методах. Производство с ЧПУ практически исключает ошибки, вызванные человеческим фактором. Благодаря таким свойствам, как точность и гибкость, лазерная резка остается подходящим решением для тех, кто стремится повысить эффективность бизнеса и снизить воздействие на окружающую среду.Универсальность проектирования и индивидуальная настройка
Развитие лазерной резки расширило возможности проектирования и модификации изделий во многих отраслях, включая те, где прежде считали невозможным использовать некоторые схемы резки. В отличие от других методов, лазерные установки могут без затруднений резать различные материалы, например металл, нефтепродукты, древесину и ткань. Кроме того, недавние технологические усовершенствования программного обеспечения, например систем автоматизированного проектирования (CAD), позволяют инженерам разрабатывать сложные конструкции с минимальными потерями материала и повышать эффективность до 20 % по сравнению с прежними методами. Развитие лазерных технологий также позволило сохранять форму изделий при мелкосерийном производстве, что существенно снижает обычные эксплуатационные расходы. Например, согласно исследованию Markets and Markets, объем рынка станков для лазерной резки, по прогнозу отчета, вырастет с USD 3,4 billion до USD 5,7 billion в период с 2023 по 2028 год. Одним из основных факторов роста станут конфигурации оборудования. Это отражает растущий спрос на точность и гибкость, необходимые для удовлетворения особых требований клиентов в таких отраслях, как автомобилестроение, аэрокосмическая промышленность и электроника. Благодаря этим возможностям лазерная резка становится оптимальным решением для производства, сочетающего изготовление изделий с учетом индивидуальных требований.Технические аспекты лазерной резки оцинкованных материалов
Как работает лазерная резка
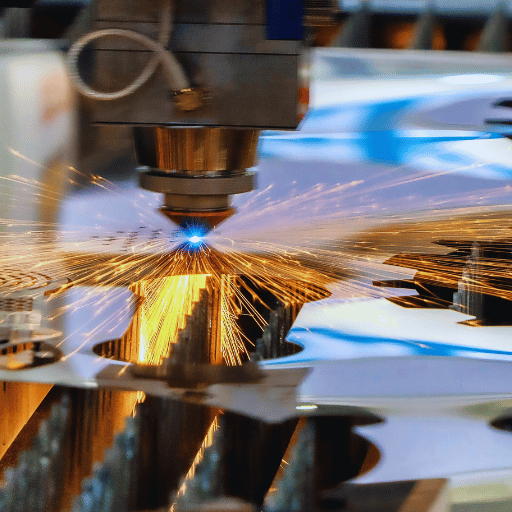
При лазерной резке точно сфокусированный луч перемещается по заданному контуру в соответствии с указанным 2D-проектом и позволяет резать, маркировать или гравировать материал.
Основные факторы, влияющие на лазерную резку оцинкованной стали
- Толщина цинкового покрытия оцинкованной стали: Толщина цинкового покрытия — важный параметр при резке оцинкованной стали. Более толстый слой цинка может потребовать изменения мощности лазера и скорости резки.
- Мощность и интенсивность лазера:Необходимо обеспечить достаточную мощность лазера, чтобы прорезать цинковое покрытие и сталь. При недостаточной мощности на поверхности могут остаться незавершенные резы или неровные края.
- Скорость резки матового материала: Скорость лазерной резки должна быть точно настроена и достаточно высокой, чтобы экономить время. При слишком высокой скорости рез может остаться незавершенным, а при слишком низкой выделяется избыточное тепло и материал деформируется.
- Вспомогательные газы и давление:Важно правильно выбрать вспомогательный газ, например кислород, азот или воздух, и настроить его давление. Это помогает предотвратить образование продуктов окисления и удалить расплавленный материал, обеспечивая чистый рез нужной формы.
- Контроль и отвод тепла: Для оцинкованных материалов особенно важно контролировать тепло, поскольку цинковое покрытие влияет на его передачу через материал. Необходимо предотвращать деформации и дефекты реза, вызванные нагревом.
- Фокусировка луча и размер пятна: При резке, особенно сложных контуров или детальной гравировке, правильно центрированный луч и подходящее небольшое пятно помогают добиться точности.
- Поглощение излучения цинком:Особенности поглощения цинком могут влиять на взаимодействие излучения с материалом. Поэтому необходимо корректировать длину волны и настройки.
- Контроль дыма и частиц:При резке оцинкованных электромонтажных труб цинковое покрытие образует дым и частицы. Их необходимо эффективно удалять, чтобы защитить персонал и не ухудшить условия резки.
Меры безопасности и передовые методы работы
Для безопасной лазерной резки оцинкованной стали необходимо соблюдать следующие меры предосторожности и передовые методы, предусмотренные отраслевыми нормами:- Эффективные системы вытяжки дыма:При резке цинковое покрытие стали выделяет вредные газы и пары. Используйте эффективные системы вытяжки и вентиляции, чтобы поддерживать концентрацию загрязняющих веществ в воздухе ниже допустимого уровня.
- Защитная одежда и средства защиты:Операторы должны использовать подходящие средства индивидуальной защиты, например очки, перчатки и маски, защищающие лицо от частиц и горячих искр, а органы дыхания — от вдыхания дыма.
- Правильное обращение с материалом:Перед резкой очистите материал от загрязнений и мусора, чтобы обеспечить ровный рез и исключить риск загрязнения. Надежно закрепите сталь, чтобы она не смещалась во время резки.
- Техническое обслуживание оборудования:Регулярно осматривайте и обслуживайте лазерные станки, чтобы обеспечить точность их работы и предотвратить механические поломки. Проверяйте изношенные детали, например сопла и фильтры, и своевременно заменяйте их.
- Настройка параметров процесса: Настраивайте мощность, скорость и длину волны с учетом размеров, толщины и покрытия стали. Правильная настройка снижает риск деформации и повышает точность резки.
- Соблюдение мер безопасности: Соблюдайте стандарты безопасности при лазерной резке, включая требования OSHA или применимые местные, национальные и отраслевые стандарты ISO, чтобы снизить неизбежные риски на рабочем месте.
Распространенные проблемы и решения при лазерной резке оцинкованных электромонтажных труб
Как учитывать толщину материала и проблемы с покрытием
- Неравномерная толщина покрытия —Оцинкованные составные трубы часто имеют цинковое покрытие разной толщины, из-за чего результаты лазерной резки могут быть неравномерными. Надежное оборудование для измерения толщины цинкового слоя перед резкой помогает предотвратить эту проблему.
- Деформация под воздействием тепла —Из-за количества тепла, выделяемого при резке, толстый материал часто коробится. В таких случаях оператор может изменить настройки лазера, например снизить мощность и скорость резки.
- Испарение покрытия и его последствия — По мере резки цинк в покрытии может испаряться, образуя остатки, которые ухудшают качество реза и могут повредить оборудование. Надлежащая вентиляция и регулярная очистка предотвращают появление таких отложений и обеспечивают бесперебойную работу.
- Изменение толщины материала —Разная толщина материала может затруднить непрерывную резку. Устройства автофокусировки и технологии адаптивного управления позволяют выполнять точные резы, несмотря на изменения толщины.
- Заусенцы по краям реза —При резке толстого материала из-за неправильных настроек на краях могут оставаться заусенцы.
- Чтобы решить эту проблему, измените скорость резки и фокусировку луча так, чтобы свести смещение материала к минимуму.
- Резка толстого материала на низкой скорости — Толстый материал режут медленнее, что снижает эффективность производства. Лазеры высокой мощности или усовершенствованные системы доставки луча могут ускорить резку без ущерба для качества.
- Срок службы и эксплуатация оборудования —Постоянный контакт с парами цинка может увеличить затраты из-за износа режущего оборудования и оптики. Очистка в сочетании со специализированными защитными покрытиями и профилактическими методами увеличивает срок службы инструмента и оборудования.
- Необходимость вентиляции и охлаждения —При резке оцинкованной электромонтажной трубы выделяются тепло и дым, поэтому для надлежащей работы оборудования и безопасности работников необходимо обеспечить охлаждение и вентиляцию.
Работа с зонами термического влияния
Зоны термического влияния (HAZ) — участки материала, структура и свойства которых изменяются под воздействием высоких температур при резке. При лазерной резке оцинкованных электромонтажных труб эти изменения могут быть значительными, что приводит к снижению предела прочности при растяжении, деформации или даже ухудшению внешнего вида поверхности. Для работы с такими зонами необходимо понимать принципы передачи тепла и тщательно настраивать процесс резки. Производители могут использовать различные методы, чтобы уменьшить влияние зон термического воздействия. При лазерной резке нагретая область окружающего материала остается небольшой благодаря узкой зоне воздействия, поэтому размеры HAZ сокращаются. Кроме того, помогают передовые методы охлаждения, в том числе подача инертного газа, воздуха или других сред, которые отводят тепло во время резки. Также изучаются возможности предварительного нагрева: он позволяет контролировать температурные градиенты и избежать резкого термического воздействия на материал.Как повысить эффективность лазерной резки
- Выберите лазерную технологию: определите, какой тип лазера использовать — CO2, волоконный или диодный, — с учетом разрезаемого материала и требуемой точности.
- Настройте мощность: отрегулируйте мощность лазера в соответствии с материалом и его толщиной, чтобы обеспечить быстрый рез без чрезмерного нагрева.
- Определите скорость резки: отрегулируйте скорость резки, чтобы избежать острых кромок, а также контролировать точность и качество обработки.
- Используйте подходящую оптику: следите за чистотой и правильной настройкой лазерной оптики, чтобы луч был хорошо сфокусирован. Используйте эффективные системы охлаждения: применяйте методы охлаждения во время резки, например подачу инертного или сжатого воздуха, чтобы свести к минимуму температуры при жесткой резке или мягком изгибе.
- Применяйте газообразные вспомогательные среды на практике: активно используйте вспомогательные газы, например сжатый воздух, азот или даже кислород, чтобы контролировать рез и окисление поверхности разрезаемого материала.
- Обслуживайте оборудование: Регулярно проверяйте лазерный станок и проводите его техническое обслуживание, чтобы удалять загрязнения и устранять неисправности, которые могут снизить его пригодность к эксплуатации.
- Подготовьте поверхность: чтобы не прерывать резку, убедитесь, что поверхность заготовки тщательно очищена, а посторонние предметы удалены.
- Используйте программное обеспечение для раскроя: чтобы повысить точность и сэкономить материал, используйте усовершенствованные программы для управления последовательностью резки, раскроем и станками, в том числе для задания допусков и компенсаций при раскрое.
- Предварительное вторичное воздействие: применение высокой контрастности: некоторые термопласты могут выиграть от предварительного нагрева и уменьшения усадки при сшивании в ответ на перепады температуры.
- Проверяйте результат: постоянно проверяйте, чтобы кромки после резки были не только ровными, но и прочными; это поможет совершенствовать методы и обеспечивать стабильно высокое качество результата.
Инновации и тенденции отрасли
Новые технологии лазерной резки
Среди ключевых тенденций развития технологий лазерной резки в 2025 году — создание сверхбыстрых и экологичных лазеров, внедрение ИИ и автоматизации для оптимизации процессов в реальном времени, развитие 3D-лазерной резки для изготовления деталей сложной формы и появление более экологичных инструментов с энергосберегающими технологиями.
Будущие тенденции в производстве оцинкованных труб для электропроводки
Полагаю, что в ближайшем будущем производство оцинкованных труб для электропроводки будет все больше автоматизироваться, а интеллектуальные производственные процессы помогут повысить эффективность и качество. Производство станет более экологичным: производители начнут рассматривать возможность использования экологичных материалов и покрытий. Кроме того, развитие технологий предиктивного обслуживания и Интернета вещей, как ожидается, значительно сократит время простоя и повысит общую эффективность работы. Эти инновации изменят отрасль, чтобы она могла соответствовать постоянно растущим ожиданиям в отношении устойчивого развития и высоких технологий.
Влияние автоматизации на процессы лазерной резки
Автоматизированные системы лазерной резки значительно повысили эффективность, точность и стабильность процесса. Автоматизация производства позволяет ускорить выпуск продукции, сократить отходы и повысить эффективность работы. Благодаря автоматизации повышается точность и сокращается число ошибок, связанных с человеческим фактором; кроме того, она позволяет без проблем обрабатывать сложные конструкции. Автоматизированные системы лазерной резки также оснащены средствами мониторинга в реальном времени, которые позволяют оценивать состояние оборудования и при необходимости проводить профилактическое обслуживание. Эти технологии открывают возможности для создания недорогих и эффективных систем и технологий, что, в свою очередь, способствует развитию предпринимательства и промышленности.
Часто задаваемые вопросы (FAQ)
Вопрос: Каковы технические характеристики оцинкованных стальных труб для электропроводки?
Ответ: Перед изготовлением оцинкованных стальных труб для электропроводки проводят испытания, чтобы проверить соответствие размеров и низкий риск коррозии и износа. Обычно в технических характеристиках указывают толщину, размер или торговое наименование металлической поверхности, а также горячее цинкование, которое защищает окружающую среду.Вопрос: Чем отличаются эти два типа труб для электропроводки, используемых для прокладки проводов?
Ответ: Жесткие оцинкованные трубы для электропроводки изготовлены из токопроводящего металла, а именно стали, и обеспечивают максимальную защиту электрических проводов и кабелей. Существуют также трубы из ПВХ: они легче и не подвержены коррозии, в отличие от жестких оцинкованных труб. Однако они могут не выдерживать такие же значительные нагрузки, как стальные трубы. Поэтому выбор зависит от назначения и погодных условий.Вопрос: Как долго можно использовать оцинкованную трубу для электропроводки?
Ответ: Обычно оцинкованная труба может прослужить несколько десятилетий, если не подвергается неблагоприятным воздействиям: сталь с цинковым покрытием не ржавеет. Чтобы продлить срок службы и сохранить ее пригодность для большинства электротехнических задач, необходимы правильный монтаж и своевременный ремонт.Вопрос: Какова наиболее распространенная длина оцинкованных стальных труб для электропроводки?
Ответ: Наиболее распространенный вариант на рынке — секции оцинкованных стальных труб длиной 10 футов. Некоторые компании предлагают трубы большей длины. Этих длин достаточно для прокладки электропроводки по проекту, а также они упрощают монтаж.Вопрос: Как использовать оцинкованную трубу в качестве защитного заземляющего проводника оборудования, если это разрешено нормами?
Ответ: При правильном монтаже трубу можно использовать и в качестве защитного заземляющего проводника оборудования, поскольку она безопасно проводит ток короткого замыкания. Такие системы должны иметь надежное соединение на каждом фитинге, а все проводники в трубе должны соответствовать требованиям NEC для эффективного заземления.Вопрос: Какие фитинги используются с оцинкованными трубами для электропроводки?
Ответ: С оцинкованными трубами для электропроводки совместимы различные фитинги, включая муфты, отводы и соединители. Эти принадлежности обеспечивают надежное соединение и защиту кабелей. При этом важно, чтобы условный размер трубы соответствовал выбранному фитингу.Ответ: Жесткие оцинкованные трубы для электропроводки можно использовать снаружи: защитное цинковое покрытие не пропускает воду и предотвращает ржавление. Их применяют там, где погодные условия могут повлиять на проводку, чтобы свести риск повреждения проводов к минимуму.
Вопрос: Какую роль играет эта труба в электрической системе?
Ответ: Оцинкованная труба для электропроводки защищает кабели от механических повреждений. Она предохраняет их от физических воздействий и обеспечивает заземление электроустановки, поэтому является одним из основных элементов любой электрической системы — как бытовой, так и промышленной.Источники
1. Лабораторный эксперимент по оценке коэффициента шероховатости текстильных материалов и оцинкованных труб для электропроводки, а также эффективности двух типов воздуховодов в предотвращении накопления пыли: сравнительный анализ.- Авторы: Latif Rosli, M. Musa
- Дата публикации: 2017
- Тема: Наука об окружающей среде и здоровье
- Краткое содержание: В статье анализируется, приводят ли шероховатые поверхности к большему, меньшему или такому же накоплению пыли в тканевых воздуховодах и стальных воздуховодах с оцинкованным покрытием. В исследовании сравниваются два типа воздуховодов по количеству содержащейся в них пыли и рассматривается ее влияние на качество воздуха и работу системы. Возможно, авторы использовали моделирование или эмпирические исследования и измеряли количество осевшей пыли, однако имеющихся сведений недостаточно, чтобы сделать такой вывод. (Rosli & Hafizi, 2017)
- Авторы: Mr Cheikh Hamissi и другие.
- Дата публикации: конец 2014 года
- Область исследования: Материаловедение
- Аннотация: В статье рассматривается водородное охрупчивание оцинкованных болтов — важное явление с точки зрения механики и надежности таких крепежных элементов в эксплуатации. Поэтому в ней, вероятно, описаны эксперименты по определению предела прочности при растяжении оцинкованных болтов под воздействием водорода, однако в данном случае это не уточняется (Hamissi and co, 2014).
- Авторы: AE Meliopoulos и др.
- Год публикации: 2001
- Область исследования: Инженерное дело
- Аннотация: В работе рассматриваются заземление и электромагнитные свойства систем распределения электроэнергии, в которых используются трубы для электропроводки, в том числе оцинкованные. Вероятно, для понимания того, как наличие труб влияет на проводники и систему в целом, применялись моделирование и анализ (Meliopoulos et al., 2001, pp. 157-162).

