


仕様概要:ステンレス鋼管 Sch 10
| 肉厚区分 | スケジュール10 / 10S(ASME B36.19M) |
| 主な鋼種 | オーステナイト系ステンレス鋼 304/304L、316/316L |
| 主な規格 | ASTM A312/A312M-22 |
| 外径範囲 | 0.840″–30.000″(NPS 1/2″–30″) |
| 肉厚範囲 | 0.083″–0.312″(サイズによる) |
| 主な用途 | 食品・飲料、化学処理、医薬品、水処理 |
| 製造方法 | 溶接(ERW/TIG)または継目無 |
目次
スケジュール10ステンレス鋼管とは?
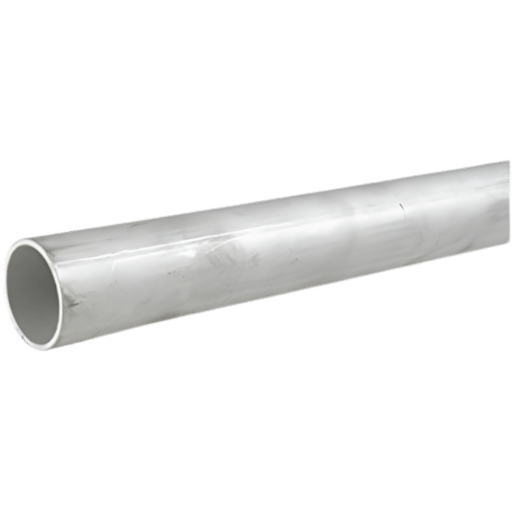 スケジュール10ステンレス鋼管は、ASME B36.19Mで定義される薄肉管の区分です。スケジュール番号は、内圧と許容応力の関係を示す次の式に由来します。Schedule = 1,000 × P / S。Pは内圧(psi)、Sは材料の許容応力です。スケジュール番号が小さいほど、鋼管の外径に対する肉厚は薄くなります。
ステンレス鋼管のNPSサイズと外径は、炭素鋼管と同じです。スケジュールによる圧力区分も同じですが、鋼管の肉厚には別の規格B36.19Mが適用されます。つまり、NPS 2のスケジュール10ステンレス鋼管の外径は、NPS 2の炭素鋼管と同じ2.375″ですが、適用される寸法表は異なります。
実際には、ほとんどのNPSサイズでスケジュール10が通常生産される最も薄い肉厚です。材料の機械的性能よりも耐食性を重視する低圧ステンレス配管システムで、よく選ばれる肉厚区分です。主な用途は食品、医薬品、水処理施設などで、清浄な流体を鋼管の破裂圧力より大幅に低い圧力で輸送する場所に適しています。
💡 Sch 10とSch 10Sの違い スケジュール10Sの「S」は、寸法がASME B36.19M(ステンレス鋼管の表)に基づくことを示します。一方、「S」のないスケジュール10は、B36.10M(炭素鋼管の表)に従います。NPS 1/8″から12″までは、Sch 10とSch 10Sの肉厚値は同じです。NPS 12″を超えると値が異なります。ステンレス鋼管を指定する際は、誤解を避けるため「ASME B36.19M準拠 Sch 10S」と明記してください。
スケジュール10ステンレス鋼管の寸法・サイズ表
 以下の寸法表は、ASME B36.19Mに準拠するスケジュール10Sステンレス鋼管の標準NPSサイズをすべて掲載しています。外径と肉厚の値は、独立した2つの情報源と照合して検証済みです。
| NPS | 外径(in) | 外径(mm) | 肉厚(in) | 肉厚(mm) | 重量(lb/ft) | 重量(kg/m) |
|---|---|---|---|---|---|---|
| 1/2 ″ | 0.840 | 21.3 | 0.083 | 2.11 | 0.68 | 1.00 |
| 3/4 ″ | 1.050 | 26.7 | 0.083 | 2.11 | 0.87 | 1.29 |
| 1 ″ | 1.315 | 33.4 | 0.109 | 2.77 | 1.41 | 2.11 |
| 1-1/4″ | 1.660 | 42.2 | 0.109 | 2.77 | 1.82 | 2.71 |
| 1-1/2″ | 1.900 | 48.3 | 0.109 | 2.77 | 2.10 | 3.13 |
| 2 ″ | 2.375 | 60.3 | 0.109 | 2.77 | 2.66 | 3.96 |
| 2-1/2″ | 2.875 | 73.0 | 0.120 | 3.05 | 3.56 | 5.29 |
| 3 ″ | 3.500 | 88.9 | 0.120 | 3.05 | 4.37 | 6.50 |
| 4 ″ | 4.500 | 114.3 | 0.120 | 3.05 | 5.66 | 8.42 |
| 5 ″ | 5.563 | 141.3 | 0.134 | 3.40 | 7.82 | 11.64 |
| 6 ″ | 6.625 | 168.3 | 0.134 | 3.40 | 9.35 | 13.91 |
| 8 ″ | 8.625 | 219.1 | 0.148 | 3.76 | 13.50 | 20.10 |
| 10 ″ | 10.750 | 273.1 | 0.165 | 4.19 | 18.79 | 27.96 |
| 12 ″ | 12.750 | 323.9 | 0.180 | 4.57 | 24.34 | 36.22 |
| 14 ″ | 14.000 | 355.6 | 0.188 | 4.78 | 27.97 | 41.62 |
| 16 ″ | 16.000 | 406.4 | 0.188 | 4.78 | 32.02 | 47.65 |
| 18 ″ | 18.000 | 457.0 | 0.188 | 4.78 | 36.05 | 53.65 |
| 20 ″ | 20.000 | 508.0 | 0.218 | 5.54 | 46.42 | 69.09 |
| 24 ″ | 24.000 | 610.0 | 0.250 | 6.35 | 63.93 | 95.13 |
| 30 ″ | 30.000 | 762.0 | 0.312 | 7.92 | 99.60 | 148.22 |
出典:ASME B36.19M。寸法はすべて鋼管のものです。鋼管の寸法はASTM A312/A312M-22で規定されています。
外径(OD)は、呼び外径(NPS呼び)です。 NPS 1/2″から1-1/2″では、スケジュール10Sの肉厚は0.083″と0.109″の2種類のみです。2-1/2″(0.120″)を超えると肉厚は薄くなり始め、大口径のNPSサイズ(16 and 18″)では同じ0.188″になります。大口径配管に必要な支持間隔を検討する際に役立つ情報です。 鋼管サイズについては、すべてのスケジュールとサイズを網羅した当社の鋼管サイズ表をご覧ください。スケジュール10ステンレス鋼管のフィートあたりの重量
スケジュール10ステンレス鋼管の重量は?
直線フィートあたりの重量は、輸送時の積載量、支持部材、吊り具の計算に重要です。以下の重量は上記の寸法表に基づき、ASME B36.19Mの公表表を用いて確認しています。| NPS | 肉厚(in) | lb/ft | kg/m |
|---|---|---|---|
| 1 ″ | 0.109 | 1.41 | 2.11 |
| 2 ″ | 0.109 | 2.66 | 3.96 |
| 3 ″ | 0.120 | 4.37 | 6.50 |
| 4 ″ | 0.120 | 5.66 | 8.42 |
| 6 ″ | 0.134 | 9.35 | 13.91 |
| 8 ″ | 0.148 | 13.50 | 20.10 |
| 10 ″ | 0.165 | 18.79 | 27.96 |
| 12 ″ | 0.180 | 24.34 | 36.22 |
| 16 ″ | 0.188 | 32.02 | 47.65 |
📐 技術メモ:重量計算式
W (lb/ft) = 10.6906 t (D t)
Dは外径(in)、tは肉厚(in)です。
4″ NPS Sch 10Sの計算例: W = 10.6906 × 0.120 × (4.500 − 0.120) = 10.6906 × 0.120 × 4.380 = 5.62 lb/ft。公表値は5.66 lb/ftです。0.7%の差は、公称肉厚を丸めたことによるものです。この式は、どのスケジュールや鋼管材質にも使用できます。
スケジュール10ステンレス鋼管の圧力定格
 ステンレス鋼管のスケジュール10について最もよくある質問は、「スケジュール10のステンレス鋼管は、このシステムに使えますか?」です。肉厚の薄いスケジュール10ステンレス鋼管では、システムの圧力に耐えられるかどうかが懸念されます。答えは、鋼管サイズ、使用温度、溶接管か継目無管か、適用する配管規格など、複数の要因によって決まります。
📐 技術メモ:ASME B31.3の圧力設計式
P = 2 × S × E × t / (D − 2 × Y × t)
各記号の意味:S = 許容応力(304 SS:100°Fで20,000 psi、ASME B31.3 Table A-1による)、E = 溶接継手効率(溶接管は0.85、継目無管は1.0)、t = 肉厚、D = 外径、Y = 900°F未満のオーステナイト系ステンレス鋼では0.4。
100°Fにおける2″ Sch 10S溶接管の計算例: P = 2 × 20,000 × 0.85 × 0.109 / (2.375 − 2 × 0.4 × 0.109) = 3,706 / 2.288 = 1,620 psi。これは、ASME B31.3の条件下で、周囲温度における2″ Sch 10S 304溶接管の最大許容使用圧力です。
| NPS | Sch 10S破裂圧力(psi) | 使用圧力(psi) | Sch 40S破裂圧力(psi) |
|---|---|---|---|
| 1/2 ″ | 17,215 | 3,013 | 22,607 |
| 1 ″ | 11,005 | 1,926 | 14,160 |
| 2 ″ | 6,425 | 1,124 | 9,078 |
| 4 ″ | 3,733 | 653 | 7,373 |
| 6 ″ | 2,832 | 496 | 5,917 |
| 8 ″ | 2,402 | 420 | 5,227 |
| 10 ″ | 2,149 | 376 | 4,753 |
| 12 ″ | 1,976 | 346 | 4,458 |
⚠️ 設計基準は圧力だけではありません — Eng-Tipsの機械エンジニアは次のように注意を促しています。「内圧には容易に耐えられても、柔軟性解析で深刻な問題に直面することがあります。真空に耐える必要がある場合は、ほとんど役に立ちません。」スケジュール10鋼管は外圧や真空条件で座屈する可能性があり、剛性が低いため熱膨張によるたわみも大きくなり、柔軟性解析が複雑になります。高温配管システムでは圧力確認だけでなく、必ず応力解析を実施してください。
304と316のステンレス鋼:Sch 10鋼管にはどちらの鋼種を選ぶべきか?
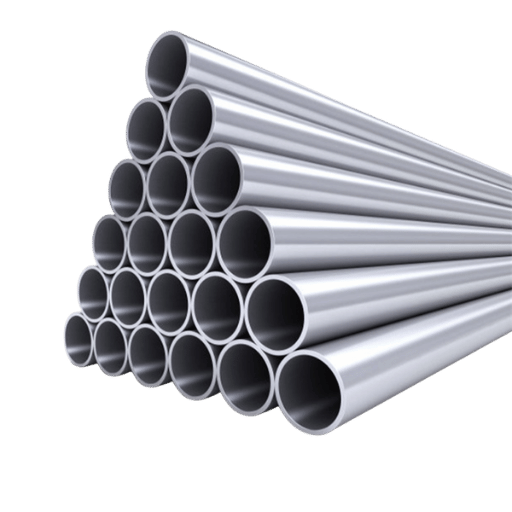 鋼種の選択は、耐食性能、溶接性、プロジェクト費用を左右します。スケジュール10ステンレス鋼管で主に使われる鋼種は304/304Lと316/316Lで、どちらもASTM A312の対象となるオーステナイト系合金です。
| 特性 | 304 / 304L | 316 / 316L |
|---|---|---|
| クロム(%) | 18.0–20.0 | 16.0–18.0 |
| ニッケル(%) | 8.0–10.5 | 10.0–14.0 |
| モリブデン(%) | — | 2.0–3.0 |
| 炭素(最大%) | 0.08(304) / 0.03(304L) | 0.08(316) / 0.03(316L) |
| 引張強さ(psi) | 75,000以上 | 75,000以上 |
| 孔食指数(PREN) | ~19 | ~25 |
| 304に対する価格上乗せ | 基準 | +20–40% |
鋼種選定の指針
| 条件 | 推奨鋼種 | ASTMの鋼種記号 |
|---|---|---|
| 屋内、塩化物 < 200 ppm、温度 < 400°F | 304 / 304L | A312 TP304L |
| 海洋・沿岸地域、塩化物 > 200 ppm | 316 / 316L | A312 TP316L |
| 医薬品、高純度、低炭素が必要 | 316L | A312 TP316L |
| 予算重視、腐食環境が穏やか | 304 | A312 TP304(20–40%節約) |
スケジュール10とスケジュール40のステンレス鋼管の比較
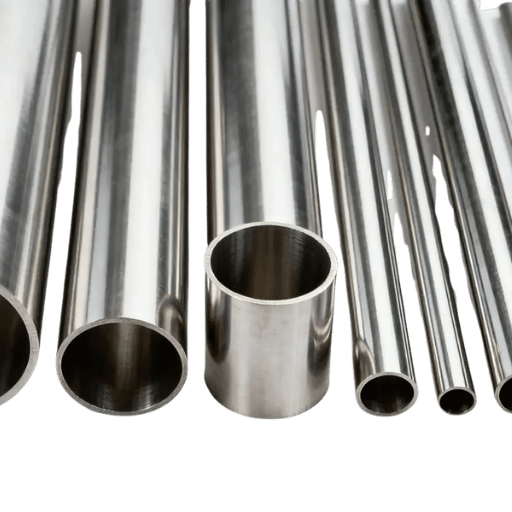
SCH 10とSCH 40のステンレス鋼管の違いは?
スケジュール10とスケジュール40のステンレス鋼管の主な違いは肉厚です。肉厚の違いによって、圧力定格、重量、費用、加工時の挙動も変わります。どちらも同じ外径のNPSサイズを使用するため、4″ Sch 10鋼管は4″ Sch 40鋼管と同じ管継手やフランジに接続できます。異なるのは内径です。| NPS | Sch 10Sの肉厚(in) | Sch 40Sの肉厚(in) | Sch 10Sの重量(lb/ft) | Sch 40Sの重量(lb/ft) | 重量削減率 |
|---|---|---|---|---|---|
| 1 ″ | 0.109 | 0.133 | 1.41 | 1.68 | 16% |
| 2 ″ | 0.109 | 0.154 | 2.66 | 3.66 | 27% |
| 4 ″ | 0.120 | 0.237 | 5.66 | 10.79 | 48% |
| 6 ″ | 0.134 | 0.280 | 9.35 | 19.00 | 51% |
| 8 ″ | 0.148 | 0.322 | 13.50 | 28.58 | 53% |
スケジュール10仕様の60/40ルール
食品・飲料、水処理、HVACなどの低圧ステンレス配管システムでは、配管の約60%が150 psiを大きく下回る圧力で流体を輸送しており、構造上スケジュール10Sで十分です。条件を満たす配管をSch 40SからSch 10Sに切り替えると、通常、施工後の鋼管重量を40%削減し、材料費を15–20%抑えられます。残りの40%、つまりポンプ付近、高振動区域、外部荷重を受ける配管は、Sch 40S以上を維持すべきです。コスト削減には配管ごとのシステム圧力の監査が必要であり、全配管の仕様を一律に下げる方法ではありません。
Sch 10の利点
- 重量を35–53%削減(NPS 4″–8″)
- フィートあたりの材料費を15–20%削減
- 溶接サイクルの短縮(肉厚が薄く、溶加材が少ない)
- 同じNPSサイズで内径が大きくなり、摩擦損失が低減
- 足場上や高所作業で取り扱いやすい
Sch 10の制約
- 耐圧性能が低い(Sch 40Sの約50%)
- 真空や外圧荷重に耐えられない
- 鋼管支持材を増やす必要がある(間隔を狭める)
- 溶接・切断時に変形するリスクが高い
- ソケット溶接管継手ではClass 6000の最低要件を満たせない場合がある
スケジュール選定の判断表
| システム圧力(NPS ≤ 4″) | 推奨スケジュール |
|---|---|
| 周囲温度で < 150 psi | スケジュール10S(十分) |
| 150–300 psi | B31.3に基づき計算 — 大口径のNPSではSch 10Sが使用可能な場合があります |
| > 300 psi、または規格で最低肉厚が定められている場合 | スケジュール40Sまたは規格に準拠 |
| 高振動、繰り返し荷重、または真空 | 最低でもスケジュール40S(構造上の余裕を確保) |
Sch 10鋼管:溶接管と継目無管、ASTM A312および製造規格
 発注書に記載するASTM規格によって、スケジュール10ステンレス鋼管の製造方法と必要な試験が決まります。規格を正しく指定しないと、材料の不合格、納期の遅れ、規格への不適合につながるおそれがあります。
| 規格 | 適用範囲 | 製造方法 | 主な用途 |
|---|---|---|---|
| ASTM A312/A312M-22 | 全サイズのオーステナイト系ステンレス鋼管 | 継目無管および溶接管 | プロセス配管、高温用途 |
| ASTM A358 | 大口径の電気融接鋼管 | 溶接管のみ | 大口径(通常 > 8″) |
| ASTM A778 | 薄肉溶接管(熱処理なし) | 溶接のみ | 一般的な腐食環境、低圧 |
| ASTM A269 | オーステナイト系ステンレスチュービング | 継目無+溶接 | 計装、熱交換器 |
プロセス配管用のスケジュール10S鋼管を注文する際は、指定したASTM規格が必要なNDE要件を満たすか、必ず確認してください。A312では溶接シームを検査しますが、A778では検査しません。そのためA778鋼管が適切な購入品であっても、追加検査を行わなければASME B31.3の要件を満たさない場合があります。上記の発注品目は、次のように記載します。「ASTM A312 TP304L、Sch 10S、溶接管、2″ NPS、長さ20 ft、定尺、ASME B36.19M準拠。」これにより、鋼種、スケジュール、製造方法、寸法規格が明確になります。調達時によくある間違いは、チュービングと鋼管を取り違えることです(違いについては鋼管とチューブの比較をご覧ください)。
スケジュール10ステンレス鋼管の主な用途
 スケジュール10ステンレス鋼管は、工業用途で、腐食性のない液体または腐食性の弱い液体を比較的低圧で輸送する配管システムに適しています。薄肉構造によって材料費と施工費を抑え、ステンレス材によって必要な耐食性を確保できます。
| 業界 | 主なNPS範囲 | 鋼種 | 関連規格・標準 |
|---|---|---|---|
| 食品・飲料(CIPシステム) | 1″–4″ | 304L | 3-A衛生規格、FDA 21 CFR |
| 医薬品 | 1/2″–3″ | 316L | ASME BPE |
| 水処理(地上配管) | 2″–8″ | 304L / 316L | AWWA C220、EPA AIS |
| 化学処理(希酸) | 2″–6″ | 316L | ASME B31.3 |
| 消火スプリンクラー(CPVCの代替) | 1″–3″ | 304 | NFPA 13 |
| 排気管・ターボ(自動車) | 1-1/2″–3″ | 304 | 特注加工 |
⚠️ 誤使用に関する注意:スケジュール10ステンレス鋼管は、埋設または水没する排水用途、真空用途、応力解析を伴わない高サイクル振動を受けるシステムには使用しないでください。Eng-Tipsでも「Sch 10は通常、食品工場の地上配管に使われ、排水用途には使われません」と指摘されています。埋設管は土圧や車両荷重を受けるため、より厚い肉厚区分が必要です。高振動の排気マニホールドに適切な支持なしで使用すると、薄肉のSch 10は溶接部で疲労亀裂が発生しやすくなります。
スケジュール10鋼管用の管継手と接合方法の選定
 スケジュール10の接合では、肉厚の大きいスケジュールよりも、入熱管理と開先合わせを慎重に行う必要があります。肉厚が非常に薄く(1/2″ NPSでは最小0.083″)、溶接時の許容誤差が小さいため、すべての接合方法が適しているわけではありません。
| 接合方法 | サイズ範囲 | Sch 10での注意点 |
|---|---|---|
| 突合せ溶接(TIG) | 全NPSサイズ | 推奨される方法です。99.99% Arによる裏面パージが必須です。溶加材:ER308L(304)またはER316L(316)。 |
| ソケット溶接 | ≤ 2″ NPS | ASME B16.11に準拠します。Sch 10は、特定サイズを超えるClass 6000管継手の最小肉厚要件を満たさない場合があります。 |
| ねじ接合 | NPS 2″以下 | 肉厚による制約があります。ねじの深さによって肉厚が過度に減少する場合があります。 |
| プレス接合/溝接合 | 1/2″–4″ | メーカーによって異なります。Sch 10が管継手システムに適合するか確認してください。 |
📐 技術メモ:ソケット溶接管継手の制限
ASME B16.11では、ソケット溶接管継手に最小肉厚要件が定められています。Sch 10鋼管は、特定のNPSサイズを超えるClass 6000ソケット溶接管継手に適合しない場合があります。仕様を決める前に、必ずB16.11 Table 2で確認してください。Sch 10鋼管の分岐接続にweldoletを使用する場合、Eng-Tipsで紹介されている業界の経験則は、「少なくとも2サイズ小さくし、肉厚を少なくとも1段階上げる」ことで、分岐部の十分な補強を確保するというものです。
💡 大口径Sch 10のパージ溶接のコツ:16″ Sch 10以上では、ライスペーパーとライステープで溶接継手の両側に堰を作り、放熱のための空間を確保します。溶接継手から外側に向けて99.99%のアルゴンでパージします。こうすることで、鋼管全長をパージする必要がなく、大口径鋼管で大量のガスを無駄にせず、溶接裏面の酸化(砂糖状酸化)を防げます。
ステンレス鋼管市場:2025–2026年の変化
 新規投資による需要増に対応するため、地域市場ではステンレス鋼管の生産が拡大しています。また、食品安全、環境問題、水処理への関心の高まりを受けて既存インフラの更新が進み、ステンレス鋼管の需要が増加しています。こうした供給側の動向は、調達チームが購入時期を判断するうえで役立ちます。
市場データ
世界のステンレス鋼製配管用鋼管・管継手市場は2026年に$5.38Bに達し、年平均成長率4.78%で拡大して2031年には$6.79Bに達する見込みです。
出典:Mordor Intelligence(2026)
-
- 検索需要の増加:DataForSEOのキーワードデータによると、「stainless steel sch 10 pipe」の検索数は2026年Q1に前四半期比で31%増加し、「304 stainless steel pipe」は71%急増しました。これは、エンジニアリング部門や調達チームで仕様検討が活発化していることを示しています。
-
- 非溶接鋼管の価格プレミアム:非溶接(穿孔)ステンレス鋼管の分野は年平均成長率7.5%(2024–2031)で拡大しており、溶接鋼管を上回る成長率です。溶接痕のない鋼管の需要が増えるにつれて価格プレミアムが広がる可能性があり、低圧用途では溶接Sch 10Sがさらに費用対効果の高い選択肢となります。
-
- 溶接チューブ価格の安定化:2025年を通じて価格下落圧力が続いた後、溶接ステンレスチューブの価格は2025年後半に安定し始めました。製鉄所が原材料費の上昇を吸収し、在庫取り崩しも落ち着きつつあります。
-
- 環境配慮型の製造:欧州および北米の製鉄所は、ESG報告要件を背景に、ステンレス鋼の低炭素製造方法に投資しています。これにより多少のコスト上乗せが生じる可能性がありますが、環境適合に関する書類が求められる政府プロジェクトでは、供給面での優位性につながることがあります。
💡 調達時のアクション:2026年のプロジェクトで大口径のSch 10S溶接鋼管を指定する場合は、2026年Q2に製鉄所の最新価格を確認してください。溶接チューブの価格は2025年の価格下落圧力を受けて低下傾向にあります。インフラ投資の波によって需要が再び急増する前に価格を確定すれば、Q4のスポット価格と比べて5–10%節約できる可能性があります。納期が長いプロジェクトでは、四半期ごとの価格調整を含む包括購入契約を検討してください。
よくある質問
SS 304 Schedule 10鋼管とは何ですか?
回答を見る
SS 304 Schedule 10鋼管は、オーステナイト系ステンレス鋼管です。SAE/AISI 304合金で製造されます。Schedule 10S鋼管の肉厚は、ASME B36.19MでSchedule 10Sとして規定されています。
この鋼管はASTM A312 TP304仕様に適合して製造されます。食品加工、水処理施設、暖房・換気などに使用されます。SCH 10鋼管は何でできていますか?
回答を見る
Schedule 10鋼管には、炭素鋼(Astm A53、asme B36.10M)製とステンレス鋼(ASTM A312、ASME B36.19M)製があります。ステンレス鋼には一般にオーステナイト系合金が使われ、304、304L、316、316Lなどがあり、クロムを16-20%、ニッケルを8-14%含みます。Schedule 10は材質ではなく、肉厚を示す規格です。
Schedule 10ステンレス鋼管の肉厚はいくらですか?
回答を見る
肉厚はNPSサイズによって異なります。代表値(ASME B36.19Mによる):1″ NPS = 0.109″(2.77 mm)、2″ NPS = 0.109″(2.77 mm)、4″ NPS=0.120″(3.05 mm)、6″ NPS=0.134″(3.40 mm)。NPS 1/2″の0.083″(2.11 mm)からNPS 30″の0.312″(7.92 mm)まであります。
サイズ表の全寸法は、上のサイズ一覧セクションをご覧ください。Schedule 10ステンレス鋼管はガス配管に使用できますか?
回答を見る
はい。ただし条件があります。システム圧力が低く、該当する配管規格(プロセスガスはASME B31.3、燃料ガスはNFPA 54/IFGC)に基づく鋼管の許容使用圧力の計算値を下回る場合、スケジュール10Sのステンレス鋼管(最小肉厚は以下を参照)は圧力計算に適合します。低圧ガス供給システム(5 psi未満)では、圧力計算は不要で、許容圧力に関する規格の最低要件を満たせばよいため、Sch10 Sのステンレス鋼管で問題ありません。多くの規格には、高圧の計算要件とは別にガス用途の最小肉厚規則が定められているため、ガス用にSch10鋼管を指定する前に必ずAHJに確認してください。
Schedule 10とSchedule 10Sの違いは何ですか?
回答を見る
Schedule 10の寸法はASME B36.10M(炭素鋼管の表)、Schedule 10Sの寸法はASME B36.19M(ステンレス鋼管の表)に基づいています。NPS 1/8″から12″までは、Schedule 10とSchedule 10Sの肉厚値は同じです。NPS 14″以上では、Schedule 10Sの肉厚値のほうが大きくなります。ステンレス鋼管を指定する際は「Sch 10S」を使用してください。
Schedule 10ステンレス鋼管はどのように溶接しますか?
回答を見る
Schedule 10鋼管は、Schedule 10炭素鋼管と同じGTAW(TIG)溶接条件で溶接できます。母材が304の場合はER308Lワイヤー、316の場合はER316Lワイヤーを使用してください。溶接中に鋼管内部を99.99%のアルゴンで裏面パージすると、鋼管の酸化(砂糖状酸化)を防げます。小口径鋼管(3 inch NPS未満)を突合せ溶接する場合は、隙間を設けずに開先合わせを保ち、予想されるルート電流より低い電流でルートを溶け込ませ、その後すぐに必要な電流まで上げます。10 inches以上の鋼管を溶接する場合は、入熱による変形を防ぐために固定具とスペーサーを使用してください。薄肉鋼管は溶接や切断で真円を保てなくなり、加熱後に冷却すると、しばしば1/8から1/4 inchの寸法変化が生じます。
Sch 10Sステンレス鋼管をお探しですか?
Baling Steelでは、ご指定の仕様に合わせて304/304Lおよび316/316LのASTM A312 Schedule 10S鋼管を定尺切断で提供しています。お電話または見積もりをご依頼ください。
見積もりを依頼するこのSchedule 10鋼管ガイドのデータ検証方法
この記事の寸法、重量、システム圧力に関する情報はすべて、ステンレス鋼管に適用される規格であるASME B36.19MおよびASTM A312/A312M-22を用いて調査しました。寸法表の各数値は、ASME B36.19MおよびASTM A312/A312M-22の規格と、ほかの公開資料2件と照合して確認しました。圧力計算には、公表されている許容応力を用いたASME B31.3の手法を採用しています。市場データは、調査会社名と公表日を明記した資料を参照しています。溶接および加工に関する助言は、技術者の意見交換フォーラムへの投稿を出典として、可能な限り出典を示したうえで、実務経験に基づいています。価格データは、公開時点で入手できた米国販売業者の2026年四月公表価格に基づいており、読者が現在参照する時点の公表価格とは異なる場合があります。
参考資料・出典
- ASME B36.19M – ステンレス鋼管 – American Society of Mechanical Engineers http://www.asme.org/resources/publications/engineering-journal-digest/metal-pipe-stainless-steel-household-appliances-steel-electronicassembly
- ASTM A312/A312M-22 – オーステナイト系ステンレス鋼管の標準仕様 – ASTM International https://standards.globalspec.com/std/107755/A31222
- ASME B31.3プロセス配管ガイド – Los Alamos National Laboratory https://pppl.llnl.gov/lab-docs/pdf/pppl-b31-3.pdf
- 米国鉄鋼製品(AIS)要件 – U.S. Environmental Protection Agency https://nepis.epa.gov/EPA/www.epa.gov/superfund/pdfs/ais4.pdf
- 船舶衛生設備の建設基準 – Centers for Disease Control and Prevention https://www.cdc.gov/healthywater/pdf/systems/vent_asstdvn_spcr.pdf
- ステンレス鋼製配管用鋼管・管継手市場レポート – Mordor Intelligence(2026) https://www.mordor intelligence.com/industry-reports/stainless-steel-plumbing-pipes-fittings-market
- 鋼管・鋼チューブ市場レポート – Grand View Research https://www.grandviewresearch.com/industry-analysis/steel-pipes-tubes-market
関連記事
- ステンレス鋼溶接管の完全ガイド https://www.tubingchina.com/blog-details/522/complete-guide-to-stainless-steel-welded-pipe.html
- 鋼管サイズ:NPS参照表
- 鋼管の1フィートあたり重量計算機・一覧表 https://www.engineeringtoolbox.com/weight-pipe-d_950.html
- 継目無鋼管と溶接鋼管:主な違いを解説 https://www.xpressmetal.com/seamless-vs-welded-pipe/
- 鋼製エルボ管継手:種類と選定ガイド https://www.steel pipes.com/steel-elbow-fittings/
Baling Steelのエンジニアリングチームが確認しました。更新日:2026年四月。

