


仕様概要
| 項目 | 内容 |
|---|---|
| 製造方法 | ASTM A519に準拠した熱間圧延(HFS)または冷間引抜き(CDS) |
| 代表的な鋼種 | 1018、1026(炭素鋼)・4130、4140(合金鋼)・304、316(ステンレス鋼) |
| 外径範囲 | 0.125″–26″(CDS)・最大660 mm(HFS) |
| 主な規格 | ASTM A519・A106・A53・A269・A312 |
| 圧力定格 | 最大3,420 PSI(SAE J524油圧用チュービング) |
| 表面仕上げ | CDS:滑らかで公差が小さい・HFS:粗く、機械加工に適する |
継目無鋼管とは?
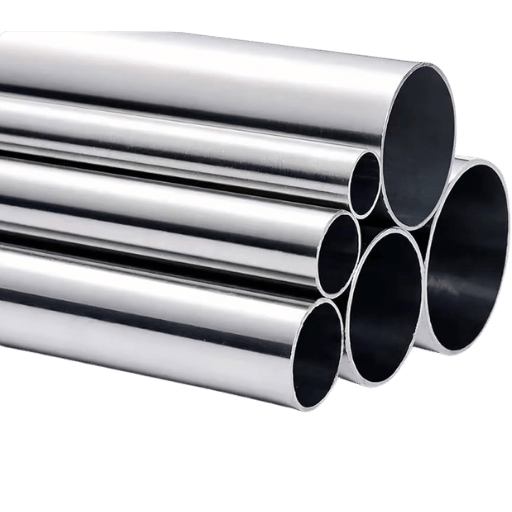 中空鋼管は、鋼の丸ビレットを適切な鍛造温度まで加熱し、専用工具で中心部を穿孔して製造します。こうしてできるのは、中空の鋼材であり、単一の金属から作られるため、管の全長にわたって縦方向の溶接継目がありません。メーカーの資料や設計図面では、継目無構造を示す略号としてSMLSがよく使われます。
溶接継目がないことは、単なる付加価値ではありません。鋼管の圧力負荷にも大きく関わります。ASMEボイラー・圧力容器規格第VIII編第1部では、「継目無鋼管およびチューブ」の溶接継手効率係数はE= 1.0です。縦溶接鋼管(例:ERW)の係数はE= 0.85で、溶接継手部の許容応力が15%低くなります。
つまり、溶接継目がないため、応力が鋼管の全周にわたって100%分散し、より高い許容使用圧力を実現できます…
実際、これが文書に書かれている内容だと思います!
このため、油圧配管、ボイラー管、石油・ガス生産用の坑井チュービング、圧力容器部品などには継目無鋼管が使われます。溶接継目の破損が安全上の問題につながる可能性がある場合、技術者はSMLSを指定して溶接継目自体をなくします。継目無製品の全ラインアップは、継目無鋼管製品をご覧ください。
継目無鋼とは?
「継目無鋼」とは、溶接などの接合工程を経ずに管状に成形された鋼のことです。まず、円柱状の鋼材または鋼片を加熱し、回転穿孔機で穴を開けます。そのため継目無鋼管は、金属組織上の不連続部がない、単一の金属構造からなる長い中空材です。発電所の配管、航空宇宙分野の油圧システム、半潜水式の石油生産設備用チュービングなど、圧力保持性能、疲労耐性、管全体にわたる特性が求められる用途に指定されます。 「継目無」は鋼そのものの組成ではなく、製造工程を指す言葉です。炭素鋼、合金鋼、ステンレス鋼など、さまざまな鋼を継目無鋼管として製造できます。継目無鋼管の製造方法:熱間圧延と冷間引抜き
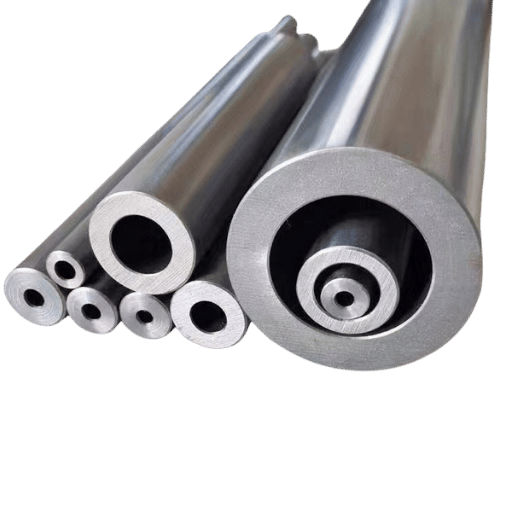 継目無鋼管はどれも、直径が1200Cを超えるまで加熱した丸鋼片を、ロータリー穿孔機で圧縮する工程から始まります。マンネスマン法として知られるこの工程では、一対の樽形ロールが鋼片を回転させながら、固定マンドレルに押し付けます。圧延圧力と回転の組み合わせによって鋼片の中心に穴が開き、厚肉の中空シェルが形成されます。その後、製造された各鋼管は、最終的な機械的性質を得るため、2つの最終工程のいずれかを経ます。
熱間仕上げ継目無鋼管(HFS)
熱間仕上げでは、継目無鋼管を複数の熱間圧延機やリングミルに通し、室温まで冷却します。圧延後、鋼管は空冷または焼ならしされます。熱間仕上げ継目無鋼管は、ASTM A519規格に準拠したSAE 1026鋼種の素材から製造されるのが一般的です。熱間加工では表面に粗いスケールが生じ、公差も比較的大きくなります。肉厚はおおむね均一ですが、精度は高くありません。熱間仕上げ炭素鋼継目無鋼管は冷間引抜き材より大幅に安価で、構造用途、厚肉スリーブ、機械加工部品などに一般的に使われます。冷間引抜き継目無鋼管(CDS)
冷間引抜きでは、熱間仕上げした中空材を室温でダイスに通して引き抜きます。場合によっては、その前にマンドレル上を引き抜く工程を行います。この加工によって鋼管が加工硬化して伸び、外径と肉厚が同時に減少します。表面は明るく滑らかになり、寸法公差も非常に小さくなります。冷間加工によるひずみ硬化で降伏強さは大きく向上しますが、延性に大きな変化はありません。冷間引抜き炭素鋼継目無チュービングには、通常SAE 1018~1026の鋼種材料が使われ、最も一般的な規格はASTM A519です。寸法公差が最優先される精密ブランキング用ダイス、油圧ラムシリンダー、機械部品など、鋼管を機械加工する用途でCDSが指定されます。| 項目 | HFS | CDS |
|---|---|---|
| 加工温度 | >1,200°C | 室温 |
| 鋼種 | SAE 1026 | SAE 1018/1026 |
| 外径公差 | ±1%(標準値) | ±0.005″(標準値) |
| 表面仕上げ | 粗く、スケールが付着した | 滑らかで光沢あり |
| 肉厚の均一性 | 中程度 | 高い |
| 相対コスト | 低い | 高い |
| 主な用途 | 大型構造物、厚肉用途 | 油圧用、精密機械用 |
ASTM A519規格は、冷間仕上げおよび熱間仕上げの合金鋼・炭素鋼製継目無機械構造用チュービングについて、許容される鋼種と寸法公差を定めています。ASTMの表X2.1によると、直径1″未満のCDS鋼管の外径公差は0.005″です。寸法が大きくなるにつれて、公差の幅も比例して大きくなります。発注仕様には該当する表を記載してください。
「油圧用途では厳しい公差が重要ですが、ブッシュやホイールのように後加工で部材の表面を削る場合は、熱間仕上げが最もコストパフォーマンスに優れています。」
— Eng-Tips Forumの配管技術者
継目無鋼管の材質:炭素鋼・合金鋼・ステンレス鋼の鋼種
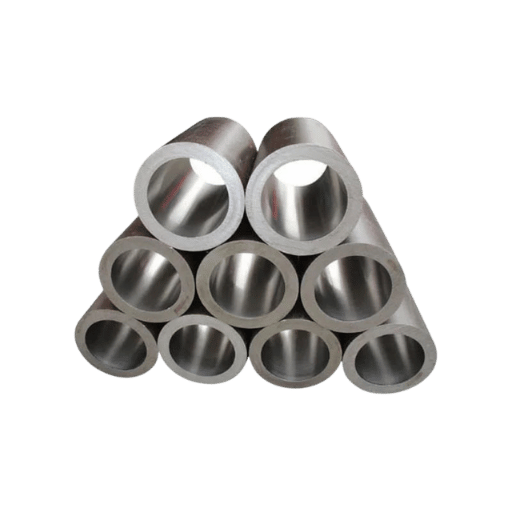 継目無鋼管に求める物理的特性を得るには、製造工程と同じくらい材質の指定が重要です。炭素鋼、合金鋼、ステンレス鋼では、強度、高温での変形耐性、腐食傾向、固有コストが大きく異なります。以下の表では、各鋼種群の代表的な鋼種を比較しています。
| 特性 | 炭素鋼(1018/1026) | 合金鋼(4130/4140) | ステンレス鋼(304/316) |
|---|---|---|---|
| 降伏強さ | 250–350 MPa | 460–690 MPa | 205–290 MPa |
| 引張強さ | 410–520 MPa | 560–900 MPa | 515–690 MPa |
| 最高使用温度 | 約425°C(A106) | 約540°C(A335 P11) | 約815°C(304) |
| 耐食性 | 低い(被覆が必要) | 中程度 | 優れている |
| 代表的な規格 | A519、A106、A53 | A519(4130/4140) | A269、A312 |
| 主な用途 | 一般構造、配管、石油輸送 | 油圧シリンダー、航空宇宙、高応力用途 | 化学処理、食品・医薬品、海洋用途 |
炭素鋼:幅広く使われる鋼種
SAE 1018とSAE 1026は、ASTM A519に準拠する炭素鋼材として最も一般的な選択肢です。標準的な配管条件下で高圧用途に使用する場合は、ASTM A 106 Grade B(最小降伏強さ240 MPa、最小引張強さ415 MPa)が指定されます。高温用配管や一般産業構造物の多くには、最高425 Cまで使用でき、ステンレス鋼や合金鋼のような耐食性が不要な、一般的な炭素鋼継目無鋼管が使われます。 購入者が見落としやすい点として、A 106と53はいずれも炭素鋼管規格ですが、A 106は化学成分にシリコンを含み、高温での黒鉛化への耐性を高めます。一方、A 53ではシリコンは要求されません。蒸気配管や製油所の配管には、A 106が適しています。合金鋼:炭素鋼では足りない場合
炭素鋼では得られない高い降伏強さ、疲労強度、高温クリープ性能が必要な場合は、4130や4140などのクロムモリブデン鋼が指定されます。これらの鋼種は、機械構造用チュービングのASTM A 519に含まれます。4130は焼なましまたは焼ならし状態で、最小降伏強さは460 MPaです。油圧シリンダーのバレルや航空機の着陸装置部品に標準的に使われます。焼入れ焼戻し後の降伏強さが最大690 MPaとなる4140は、大型シャフト、ドリルカラー、高負荷回転機器に使われます。いずれの合金鋼種も、熱処理工程を管理して供給する必要があるため、納期とコストが増加します。在庫サイズは合金鋼管の鋼種ページをご覧ください。ステンレス鋼:耐食性を優先する用途
304および316のステンレス継目無鋼管は、ASTM A 269(計装用チュービング)およびASTM A312(高温用または過酷環境用鋼管)に規定されています。304は総合的な耐食性に優れ、約815 Cまでの連続使用に対応できます。316はモリブデンの添加により塩化物による孔食への耐性が向上するため、化学工場や船舶で標準的に選ばれます。ステンレス継目無鋼管は炭素鋼の同等品より数倍高価なため、用途を見極めて使用する必要があります。現在の在庫サイズは、ステンレス継目無鋼管の在庫一覧をご覧ください。 実際の事例からも、鋼材選定の重要性がわかります。テキサス州の石油・化学プラントでは、150 Cの希硫酸用に304ステンレス鋼管を使った熱交換器を設計・製造しました。3年間の稼働後、被覆した溶接304鋼管を使った並列設備では、溶接熱影響部に隣接して腐食孔が発生しました。一方、当初の設備で使われた継目無鋼管には腐食の兆候がありませんでした。溶接部と熱影響部の微細組織の違いが局部腐食の起点となりましたが、継目無材ではそのような腐食は発生しませんでした。継目無鋼管に適用されるASTM規格:A519、A106、A53など
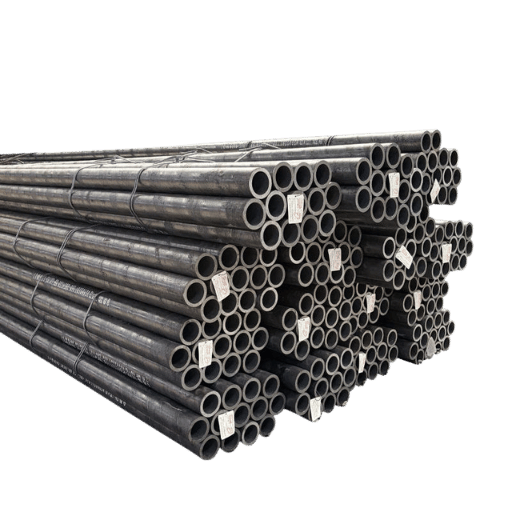 1. 発注書(PO)にASTM規格を指定すると、鋼管メーカーが遵守すべき化学成分、機械試験の実施方法、寸法公差、検査手順が定まります。ここでは仕様を誤りやすいため注意が必要です。規格外の材料でも発注内容には合致する一方で、用途に適さない場合があります。そのため適切な規格の選択が重要です。以下の表では、代表的な6種類の継目無鋼管・鋼管規格の用途をまとめています。
| 規格 | 適用範囲 | 継目無のみ? | 主な用途 | 最高温度 |
|---|---|---|---|---|
| ASTM A519 | 機械構造用チュービング | はい | 構造、油圧、自動車 | 常温~中温 |
| ASTM A106 | 圧力配管 | はい(継目無のみ) | 高温・高圧用途 | 425°C |
| ASTM A53 | 鋼管 | いいえ(Type S=継目無、Type E=ERW) | 低~中圧、構造用途 | 中程度 |
| ASTM A269 | ステンレス鋼チュービング | いいえ(継目無または溶接) | 計装、食品・医薬品 | 鋼種による |
| ASTM A312 | ステンレス鋼管 | いいえ(継目無管または溶接管) | 化学、高温用ステンレス鋼用途 | 最大815°C |
| ASTM A179 | 熱交換器用チューブ | はい | ボイラー・復水器用チューブ | 約540°C |
- 使用温度は? 常温:A519|高温(425C):A106|高温(>425C):A335
- 圧力用途ですか? はい:A106またはA53|いいえ:A519
- 炭素鋼ですか、ステンレス鋼ですか? → 炭素鋼:A53/A106 | ステンレス鋼:A269/A312
この3つの質問に順番に答えると、少なくとも90%の確率で適切な仕様を選べます。二相ステンレス鋼、ニッケル合金、極低温用途などの一般的な例外については、さらに詳しい技術検討が必要です。
ASTM A53鋼管とA106鋼管の違いは?
A106は継目無鋼管専用の規格で、鋼の化学成分にシリコンを含めることも求めています。これにより、炭素が黒鉛片へ拡散することで高温時に黒鉛化や強度低下が起きる傾向を抑えられます。A53は継目無(Type S)とERW(Type E)の両方で製造でき、化学成分にシリコンを必須としていません。いずれも炭素鋼管ですが、A106は化学成分の管理がより厳しく、継目無が必須です。発電設備、製油所配管、約370Cを超える用途にはA106が適しています。A53は、温度が200C未満の構造柱、飲料水、ガス配給、一般配管に適しています。重要度の低い200C以下の用途では、A53 Type Sを選ぶと、A106 Grade Bより低コストで継目無仕様を満たせる場合があります。高温用途または圧力が重要な用途にはA106 Grade Bを使用してください。関連ページ:ASTM A106 Grade B鋼管、API 5L Grade B鋼管、ASTM A53鋼管。継目無鋼管のサイズ、スケジュール、重量表
 適切なサイズの継目無鋼管を選ぶには、呼び径(公称管サイズ)、肉厚(スケジュール番号)、長さの3つを指定します。以下の表では、一般的なNPSサイズ上位10種類について、Schedule 40および80の肉厚と1フィートあたりの重量(ASME B36.10M準拠)を示します。
| NPS | 外径(in) | 外径(mm) | SCH 40 肉厚(in) | SCH 40 重量/ft(lb) | SCH 80 肉厚(in) | SCH 80 重量/ft(lb) |
|---|---|---|---|---|---|---|
| 1/2 ″ | 0.840 | 21.3 | 0.109 | 0.85 | 0.147 | 1.09 |
| 3/4 ″ | 1.050 | 26.7 | 0.113 | 1.13 | 0.154 | 1.47 |
| 1 ″ | 1.315 | 33.4 | 0.133 | 1.68 | 0.179 | 2.17 |
| 1-1/2″ | 1.900 | 48.3 | 0.145 | 2.72 | 0.200 | 3.63 |
| 2 ″ | 2.375 | 60.3 | 0.154 | 3.65 | 0.218 | 5.02 |
| 3 ″ | 3.500 | 88.9 | 0.216 | 7.58 | 0.300 | 10.25 |
| 4 ″ | 4.500 | 114.3 | 0.237 | 10.79 | 0.337 | 14.98 |
| 6 ″ | 6.625 | 168.3 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8 ″ | 8.625 | 219.1 | 0.322 | 28.55 | 0.500 | 43.39 |
| 12 ″ | 12.750 | 323.9 | 0.375 | 49.56 | 0.500 | 65.42 |
ASTM A519では、直径2″未満のCDS鋼管の外径公差を0.005″と定めています。HFSは専用炉で加熱して圧延する継目無鋼管で、外径公差は1%であることがよくあります。ほとんどの継目無鋼管では、肉厚公差は通常10%です。ASTM規格に従った公差を発注書に明記してください。
継目無鋼管と溶接鋼管:選び方
 継目無チュービングと溶接チュービングは、圧力要件、寸法精度、予算、製品の入手性という4つの要素から選択できます。それぞれの製造方法には明確な長所と短所があり、経験豊富な技術者は最も高価な製品ではなく、用途に適した製品を選びます。
- 溶接継目がなく、溶接効率係数E =1.0
- 全周にわたって肉厚が均一
- 同じ肉厚でより高い許容使用圧力
- 繰返し荷重に対する疲労耐性が高い
- 熱影響部(HAZ)の組織変化がない
- 同等のERWより20-40%高価
- 特に合金鋼やステンレス鋼では納期が長い
- 最大外径に制限がある(多くのミルで通常24-26″)
- HFSの表面仕上げは粗く、ばらつきがある
- 大径サイズでは肉厚偏心が生じる場合がある
| 比較項目 | 継目無(SMLS) | ERW(溶接) | DOM |
|---|---|---|---|
| 溶接効率(E) | 1.00 | 係数0.85を適用 | 約1.00(溶接部を引き抜き加工) |
| 相対コスト | 100%(基準) | 継目無鋼管の60-80% | 継目無鋼管の70-85% |
| 一般的な最大入手可能外径 | ~26″ | 24″+ | ~12″ |
| 圧力定格 | 最も高い | 低い(E = 0.85) | 高い(溶接部を除去) |
| 表面仕上げ | CDSは滑らか/HFSは粗い | 均一 | 非常に滑らか |
| 納期 | 長い | 短い | 中程度 |
ERW鋼管と継目無鋼管の違いは?
ERW(電気抵抗溶接)鋼管は、鋼帯を円筒状に成形し、抵抗加熱によって縦方向の継目を溶接して製造します。製品間の主な違いは、この溶接継目です。ASME圧力容器規格ではERWの溶接効率係数を0.85と定めているため、溶接部の強度低下を補うように肉厚(s)を増やす必要があります。 その結果、E係数が15%低下し、設計者は継目無鋼管より比例して厚い肉厚を指定する必要があります。一般構造、フェンス、低圧流体、機械フレーム用途では、ERWを使うことで性能上の低下はあるものの、プロジェクトコストを20-40%削減できます。一方、圧力容器、ボイラー管、坑井用の石油・ガス用途では継目無鋼管が明確な選択肢です。DOM(マンドレル上引抜き)チュービングは中間的な選択肢です。まず溶接鋼管を製造し、続いてマンドレル上で引抜き加工を行うことで、溶接継目をほぼなくし、継目無鋼管に近い特性を得ます。 DOMは油圧シリンダーや自動車のドライブシャフトに広く使われています。溶接鋼管の詳細はERW鋼管のページをご覧ください。製品比較については、鋼管とチューブの比較ページをご覧ください。継目無鋼管の品質検査方法
 シームレス鋼管が出荷されてきたと想像してください。溶接継目はありませんが、それだけで品質が保証されるわけではありません。シームレス鋼管にも、寸法、形状、表面の欠陥や、構造物の機能を損なうおそれのある冶金上の問題がある状態で納入されることがあります。
適切に計画された受入検査を行えば、加工工場に到着した時点、あるいはその前に、こうした問題を見つけられます。
- 製造工場のMTCを確認します。ヒート番号、化学成分(C、Mn、P、S、Si)と機械的性質(降伏、引張、伸び)の試験、静水圧試験またはNDEの結果を確認してください。MTCに適切なASTM規格と鋼種が記載されていることも確認します。
- 外観検査:各鋼管の全長を検査し、孔食、ラミネーション、継目、亀裂、過剰なスケールなどの表面欠陥がないか確認します。大きな曲がりを検出できるよう、鋼管を平らな面で転がします。
- 寸法検査:校正済みのマイクロメーターを使い、長さ方向の3か所(0、90、45)で外径を測定します。超音波肉厚計を使い、各位置の肉厚を確認します。
- 真円度検査: (最大外径-最小外径)/呼び外径 100を計算します。多くのASTM規格では1%である必要があります。
- 真直度:CDS鋼管の場合、最大で3’ごとに1/8″です。長く真っすぐな定規を使い、鋼管をその上に置きます。定規を使って、中央部で定規と鋼管の間隔を測定します。
- 端部の状態:直角切断であることを確認し、角度公差が(何らかの値)の範囲内か確認します。内径または外径にバリがないか確認し、注文書でベベル端が指定されている場合はベベル角度も確認します。
シームレス鋼管でよくある問題とは?
熟練したメーカーは圧延製品を継続的に検査していますが、高品質のシームレス鋼管でも、真円度や肉厚の偏心などの寸法異常が見つかることがあります。穿孔工程で偏心が生じ、鋼管の片側の肉厚が反対側より厚くなることがあります。この差は測定可能です。孔食や介在物などの表面欠陥は鋳造や圧延の工程で生じることが多く、最終製品では外側から見えない内面に見つかることがよくあります。 金属は外観上問題がないように見えても、熱処理中の材料の取り扱い不良によって、内部に微細構造上の問題が生じていることがあります。その結果、曲がりが生じ、長期間にわたる繰り返しの引張荷重や衝撃荷重を受けた際に、脆性破壊につながるおそれがあります。水素脆化は検出が難しく、取り付け後、数週間たってから初めて現れることもあります。圧力用途の鋼管については、ASTM A106で静水圧試験により規定最小降伏強さの最低60%を確認することが定められています。その他の必要な非破壊検査(超音波または渦電流)は、買い手と売り手の合意に基づき、ASTM A106で承認されます。MTCを確認し、試験結果欄に「HYDRO」または「NDE/UT」と記載されているかを見て、どの検査方法が使われたか確認してください。
材料試験証明書サービスおよび専門検査サービスについて、当社の検査担当者にお問い合わせください。シームレス鋼管の価格:コスト要因と調達のポイント
 シームレス鋼管の価格は一律ではなく、少なくとも5つの要因によって変動し、それぞれ異なる方向に動くことがあります。条件をそろえて比較し、請求書の内容を正しく把握するために、比較すべき数値を理解するうえで次の情報が役立ちます。
- 原材料(合計の40-50%):鋼片とスクラップの価格がシームレス鋼管の価格の下限を決めます。2025年の世界平均鋼片価格は約$525/tonneでした。炭素鋼鋼管の価格はHRC先物価格を基準とし、ステンレス鋼種ではニッケルとクロムの割増料金が別途加算されます。
- 製造工程(20-30%):CDS鋼管がHFS鋼管より高価格なのは、冷間引抜きの工程数が多く、焼なましサイクルが強化され、品質保証がより厳格なためです。合金鋼種6.2-2.4では、熱処理(焼ならし、焼入れ、焼戻し)の費用がさらに加わります。ステンレス鋼種では、酸洗いと不動態化処理の工程が追加コストとなります。
- サイズと肉厚(10-15%):外径が大きく肉厚が厚いほど、1フィートあたりの原材料が増え、より重い搬送設備が必要になります。また、そのサイズを製造できるミルが限られる場合もあります。直線的な傾向から外れる特殊な外径・肉厚の組み合わせには、割増料金がかかります。
- 注文数量/MOQ(5-10%)。S.Q.では、1-5 tonnes/size/gradeが広く流通している最低数量です。この条件を満たさない注文には、少量ロット割増料金(10-25%)がかかります。1件の注文書に複数のサイズをまとめてMOQに達すれば、すでに低いトン当たり価格をさらに引き下げられます。
- 市場の購入タイミング(5-10%):鋼材価格は多くの商品市場の動向に連動します。米国労働統計局によると、鉄鋼管製造のPPIは、2026年Q1に486.4から501.1(指数、1982年六月 = 100)へ上昇し、3か月間で3%上昇しました。価格上昇サイクルの早い段階で価格を確定すれば、大口購入で数千ドルを節約できる可能性があります。
価格に関する注記:2026年第1四半期の現在の市場価格($/tonne)を示しています。鋼管価格は、世界各地のスクラップ価格とHRC先物データの範囲に基づいています。6か月より古い価格データは、現在の市場価格を反映していない可能性があります。
シームレス鋼管市場の見通し:2030年までの変化
対応策:2026-2027年に予定されているプロジェクトは、早めに計画してください。銅合金とニッケル合金の鋼種はPPIの上昇傾向にあり、ミルが利益率の高いエネルギー関連プロジェクトを重視するにつれ、特殊鋼管(合金鋼、ステンレス鋼)の納期も長くなっています。「IndustryARCの2024年の動向予測によると、シームレス鋼管市場は、石油・ガスなどのエネルギー分野の需要とアジア太平洋地域でのインフラ開発投資の急増を背景に、年平均成長率6.1%で成長し、2030年までに279.4 billion US$に達すると予測されています。」
— IndustryARC、シームレス鋼管市場予測 2024-2030
シームレス鋼管に関するよくある質問
Q:炭素鋼シームレス鋼管の最高使用温度は何度ですか?
回答を見る
Q:購入後にシームレス鋼管を曲げたり成形したりできますか?
回答を見る
Q:鋼管のサイズ表記におけるNPSと実際の外径の違いは何ですか?
回答を見る
Q:被覆のないシームレス鋼管は、屋外でどのくらい使用できますか?
回答を見る
Q:海外からシームレス鋼管を購入する際、どの証明書を確認すべきですか?
回答を見る
Q:外径や肉厚を指定したシームレス鋼管を購入できますか?
回答を見る
本ガイドについて
本情報は、Baling Steelの技術スタッフが、ASTM、ASMEの仕様、政府の貿易データ、オンラインフォーラムやブログに寄せられた実務者の助言に基づいて収集、執筆、要約したものです。本記事で使用しているシームレス鋼管の仕様とASTM比較規格は、2026年初頭(または公開日)時点で正確です。プロジェクトに最適な鋼管の選定については、資格を有する配管または機械の技術者にご相談ください。
参考資料・出典
- ASME Boiler and Pressure Vessel Code, Section VIII, Division 1 – 溶接継手効率係数 – ASME
- ASTM A519 炭素鋼および合金鋼シームレス機械構造用チュービングの標準仕様 – ASTM International
- ASTM A106/A106M 炭素鋼シームレス鋼管の標準仕様 – ASTM International
- 一般的な鋼管の比較:A106とA53 – American Piping Products
- ASME B36.10M 溶接およびシームレス鍛鋼鋼管 – ASME
- 生産者物価指数:鉄鋼管・チュービング製造 – U.S. Bureau of Labor Statistics
- シームレス鋼管のコストモデル – SteelOnTheNet
- シームレス鋼管市場予測 2024-2030 – IndustryARC
- 冷間引抜き機械構造用チュービングの調査 – U.S. International Trade Commission
Baling Steelの技術チームが確認 – 2010年からシームレス鋼管の製造と世界的な鉄鋼取引を専門としています。

