


Краткие характеристики
| Параметр | Значение |
|---|---|
| Производство | Горячая прокатка (HFS) или холодное волочение (CDS) по ASTM A519 |
| Распространенные марки стали | 1018, 1026 (углеродистая сталь) · 4130, 4140 (легированная сталь) · 304, 316 (нержавеющая сталь) |
| Диапазон наружных диаметров | 0.125″–26″ (CDS) · до 660 мм (HFS) |
| Основные стандарты | ASTM A519 · A106 · A53 · A269 · A312 |
| Рабочее давление | До 3 420 PSI (гидравлические трубы SAE J524) |
| Качество поверхности | CDS: гладкая поверхность, жесткие допуски · HFS: шероховатая поверхность, пригодна для механической обработки |
Что такое бесшовная стальная труба?
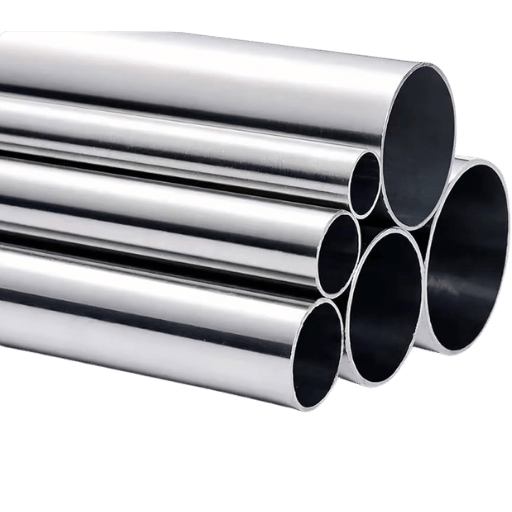 Полую стальную трубу производят, нагревая круглую стальную заготовку до нужной температуры ковки, а затем пробивая ее по центру специальным инструментом. В результате получается полая стальная оболочка без продольного сварного шва по всей длине: изначально труба была изготовлена из цельного куска металла. В документации производителей и на инженерных чертежах для обозначения бесшовной конструкции часто используют аббревиатуру SMLS.
Отсутствие сварного шва — не просто дополнительное преимущество: оно также существенно влияет на способность трубы выдерживать давление. Согласно разделу VIII, подразделу 1 ASME Boiler and Pressure Vessel Code, для «бесшовных труб» коэффициент эффективности сварного соединения E= 1.0. Для труб с продольным сварным швом, например ERW, значение E= 0.85, то есть допустимое механическое напряжение в сварном соединении снижается на 15 %.
Это можно представить так: сварного шва нет, а механическое напряжение на 100 % распределяется по всей окружности трубы, что позволяет работать при более высоком допустимом давлении…
Похоже, это действительно выдержка из документа!
По этой причине бесшовные трубы используют в гидравлических линиях, котлах, скважинных насосно-компрессорных трубах для добычи нефти и газа, а также в элементах сосудов под давлением. Если разрушение сварного шва может привести к проблемам с безопасностью, инженеры исключают его, указывая в спецификации SMLS. Полный ассортимент представлен на странице продукции из бесшовных труб.
Что такое бесшовная сталь?
«Бесшовной сталью» называют сталь, которой придают трубчатую форму без сварки или других способов соединения. Исходную цельную цилиндрическую заготовку нагревают, после чего прошивают на прошивном стане с косовалковым прокатным инструментом. Таким образом получают длинную полую трубу без металлургических неоднородностей, с цельной металлической структурой по всей длине. Такие трубы выбирают, когда необходимо обеспечить прочность при давлении, сопротивление усталостному разрушению и однородность свойств по всей длине трубы, например в трубопроводных системах электростанций, гидравлических системах аэрокосмической отрасли и насосно-компрессорных трубах для подводной добычи нефти. Важно понимать, что слово «бесшовная» относится не к составу самой стали, а к процессу ее производства. Бесшовными могут быть трубы из разных видов стали, включая углеродистую, легированную и нержавеющую.Производство бесшовных стальных труб: горячая прокатка и холодное волочение
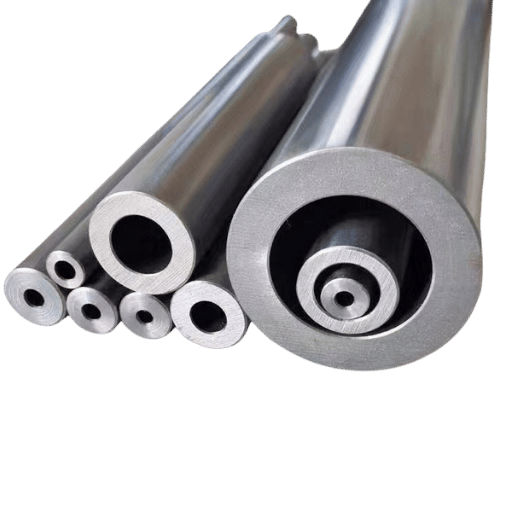 Любая обычная бесшовная стальная труба начинается одинаково: круглую цельную заготовку нагревают до температуры выше 1200C и прошивают на прошивном стане с косовалковым прокатным инструментом. Этот процесс, известный как процесс Маннесмана, выполняется парой бочкообразных валков: они вращают заготовку и одновременно прижимают ее к неподвижной оправке. Сочетание давления прокатки и вращения образует отверстие в центре заготовки, в результате чего получается полая оболочка с толстыми стенками. Затем труба проходит один из двух заключительных этапов, определяющих ее окончательные механические свойства.
Горячедеформированная бесшовная труба (HFS)
При горячей обработке бесшовная труба проходит через ряд станов горячего обжатия и кольцевых станов, пока не остынет до обычной температуры. После прокатки трубы охлаждают на воздухе или нормализуют. Горячедеформированные бесшовные трубы обычно изготавливают из стали марки SAE 1026 по стандарту ASTM A519. После горячей обработки на поверхности трубы остается шероховатая окалина, а допуски относительно широкие. Толщина стенки в целом достаточно равномерная, но не отличается высокой точностью. Горячедеформированные бесшовные трубы из углеродистой стали значительно дешевле холоднотянутых. Обычно их выбирают для конструкций, толстостенных втулок и деталей, подвергаемых механической обработке.Холоднотянутая бесшовная труба (CDS)
При холодном волочении горячедеформированную трубу протягивают через фильеру при комнатной температуре; иногда перед этим ее протягивают по оправке. Этот дополнительный этап наклепывает и вытягивает трубу, одновременно уменьшая ее наружный диаметр и толщину стенки. Поверхность становится блестящей и гладкой, а размерные допуски — очень жесткими. Благодаря наклепу при холодной обработке холодное волочение значительно повышает предел текучести, но не приводит к существенному изменению пластичности. Наиболее распространенный стандарт для холоднотянутых бесшовных труб из углеродистой стали — ASTM A519; обычно их изготавливают из стали марок SAE 1018–1026. Трубы CDS выбирают, когда важны предельно точные размеры, например для штампов точной вырубки, гильз гидравлических цилиндров и деталей оборудования, подлежащих механической обработке.| Параметр | HFS | CDS |
|---|---|---|
| Температура процесса | >1 200°C | Комнатная температура |
| Марка стали | SAE 1026 | SAE 1018/1026 |
| Допуск наружного диаметра | ±1 % (обычно) | ±0.005″ (обычно) |
| Качество поверхности | Шероховатая, с окалиной | Гладкая, блестящая |
| Равномерность толщины стенки | Средняя | Высокая |
| Относительная стоимость | Ниже | Выше |
| Оптимальное применение | Массивные конструкции, толстые стенки | Гидравлика, точные механические детали |
Стандарт ASTM A519 устанавливает допустимые марки стали и размерные допуски для холоднодеформированных и горячедеформированных бесшовных механических труб из углеродистой и легированной стали. Согласно таблице X2.1 ASTM, допуск наружного диаметра трубы CDS диаметром менее 1″ составляет 0.005″. Для труб большего диаметра допустимое отклонение пропорционально увеличивается. В заказе на поставку необходимо указать соответствующую таблицу.
«Для гидравлических систем важны жесткие допуски. Но для втулок и колес, которые затем будут обрабатываться на станке, горячедеформированная труба выгоднее».
— старший инженер по трубопроводам, форум Eng-Tips
Материалы для бесшовных труб: марки углеродистой, легированной и нержавеющей стали
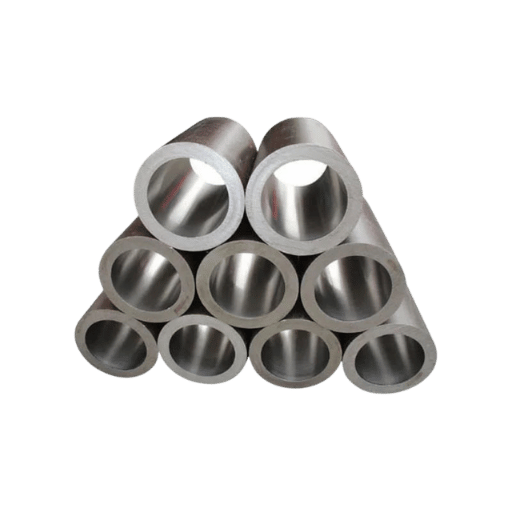 Чтобы бесшовная труба обладала нужными физическими свойствами, выбор материала так же важен, как и способ производства. Углеродистая, легированная и нержавеющая сталь существенно различаются по прочности, стойкости к деформации при высоких температурах, склонности к коррозии и стоимости. В таблице ниже сопоставлены некоторые распространенные марки стали из каждой группы.
| Свойство | Углеродистая сталь (1018/1026) | Легированная сталь (4130/4140) | Нержавеющая сталь (304/316) |
|---|---|---|---|
| Предел текучести | 250–350 MPa | 460–690 MPa | 205–290 MPa |
| Предел прочности при растяжении | 410–520 MPa | 560–900 MPa | 515–690 MPa |
| Максимальная рабочая температура | ~425°C (A106) | ~540°C (A335 P11) | ~815°C (304) |
| Коррозионная стойкость | Низкая (требуется покрытие) | Средняя | Отличная |
| Типичные стандарты | A519, A106, A53 | A519 (4130/4140) | A269, A312 |
| Типичное применение | Общие строительные конструкции, водопровод, транспортировка нефти | Гидравлические цилиндры, аэрокосмическая отрасль, высокие нагрузки | Химическая промышленность, пищевая и фармацевтическая отрасли, судостроение |
Углеродистая сталь: основные марки
Углеродистые стали SAE 1018 и SAE 1026 — два наиболее распространенных варианта для механических труб по ASTM A519. Для работы под высоким давлением в стандартных трубопроводных системах применяют ASTM A 106, Grade B (минимальный предел текучести 240 MPa, минимальный предел прочности при растяжении 415 MPa). Для большей части трубопроводных систем, работающих при высокой температуре, и общих промышленных конструкций используют обычные бесшовные трубы из углеродистой стали. Их максимальная рабочая температура составляет 425 C, и им не требуется защита от коррозии, необходимая для нержавеющей или легированной стали. Многие покупатели упускают из виду важную деталь: A 106 и 53 — оба стандарта на трубы из углеродистой стали. Однако A 106 предусматривает наличие кремния в химическом составе, что повышает стойкость к графитизации при высокой температуре, а A 53 не требует кремния. A 106 особенно подходит для паропроводов и трубопроводных систем нефтеперерабатывающих заводов.Легированная сталь: когда углеродистой стали недостаточно
Марки хромомолибденовой стали, например 4130 и 4140, выбирают, когда требуется более высокий предел текучести, усталостная прочность или стойкость к ползучести при высокой температуре, чем могут обеспечить углеродистые стали. Эти марки для механических труб 4130 предусмотрены стандартом ASTM A 519 (после растворения или нормализации минимальный предел текучести составляет 460 MPa). Их используют для гильз гидравлических цилиндров и элементов шасси самолетов. Сталь 4140 (после закалки и отпуска предел текучести может достигать 690 MPa) применяют для тяжелых валов, буровых замков и высоконагруженного вращающегося оборудования. Для обеих марок легированной стали необходим контролируемый цикл термообработки, что увеличивает срок поставки и стоимость. Наличие размеров на складе см. на странице марок легированной стали для труб.Нержавеющая сталь: для задач с приоритетом коррозионной стойкости
Марки бесшовных труб из нержавеющей стали 304 и 316 указаны в ASTM A 269 (трубы для контрольно-измерительных приборов) и ASTM A312 (трубы для высокой температуры или агрессивных сред). Сталь 304 обладает хорошей общей коррозионной стойкостью и подходит для непрерывной эксплуатации при температуре до 815 C. Добавление молибдена в сталь 316 повышает стойкость к точечной коррозии под воздействием хлоридов, поэтому ее обычно выбирают для химических предприятий и судов. Бесшовные трубы из нержавеющей стали в несколько раз дороже аналогов из углеродистой стали, поэтому применять их следует обоснованно. Актуальные складские размеры см. в ассортименте бесшовных труб из нержавеющей стали. Реальный пример показывает, почему важно правильно выбирать сталь: нефтехимическое предприятие в Техасе спроектировало и построило пару теплообменников для разбавленной серной кислоты при температуре 150 C, используя бесшовные трубы из нержавеющей стали 304. После 3 лет эксплуатации в параллельном агрегате, где использовались трубы 304 с покрытием и сварным швом, рядом с зоной термического влияния сварки образовались очаги точечной коррозии. На бесшовных трубах первоначального агрегата признаков коррозии не было. Различия в микроструктуре сварного шва и зоны термического влияния создали условия для возникновения локальной коррозии, которой бесшовный материал не подвергся.Стандарты ASTM для бесшовных стальных труб: A519, A106, A53 и другие
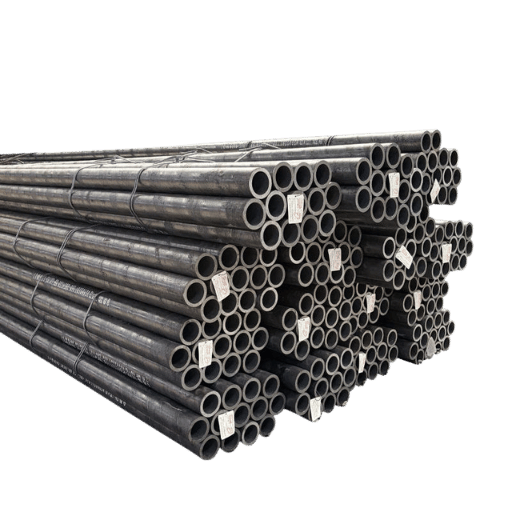 1. Указание стандарта ASTM в заказе на поставку определяет химический состав, программу механических испытаний, размерные допуски и порядок контроля, которым должен следовать трубный завод. Здесь легко ошибиться при составлении спецификации. Материал, не соответствующий применению, может отвечать требованиям заказа, поэтому выбор правильного стандарта имеет решающее значение. В таблице ниже описано назначение шести наиболее распространенных стандартов на бесшовные трубы.
| Стандарт | Область применения | Только бесшовные? | Основное применение | Максимальная температура |
|---|---|---|---|---|
| ASTM A519 | Механические трубы | Да | Конструкции, гидравлика, автомобилестроение | От окружающей до умеренной |
| АСТМ А106 | Трубы для работы под давлением | Да (только бесшовные) | Эксплуатация при высокой температуре и давлении | 425°C |
| ASTM A53 | Трубы | Нет (тип S — бесшовные, тип E — ERW) | Низкое или среднее давление, конструкции | Средняя |
| ASTM A269 | Трубы из нержавеющей стали | Нет (бесшовные или сварные) | Контрольно-измерительные приборы, пищевая и фармацевтическая отрасли | Зависит от марки стали |
| ASTM A312 | Трубы из нержавеющей стали | Нет (бесшовные или сварные) | Химическая промышленность, эксплуатация нержавеющей стали при высокой температуре | До 815°C |
| ASTM A179 | Трубы теплообменников | Да | Трубы котлов и конденсаторов | ~540°C |
- Рабочая температура? Окружающая: A519 | Повышенная (425C): A106 | Высокая (>425C): A335
- Предназначена ли труба для работы под давлением? Да: A106 или A53 | Нет: A519
- Углеродистая или нержавеющая сталь? → Углеродистая: A53/A106 | Нержавеющая: A269/A312
Ответьте на эти три вопроса по порядку, и как минимум в 90 % случаев вы выберете правильную спецификацию. Типичные нестандартные случаи (дуплексная нержавеющая сталь, никелевые сплавы, криогенная эксплуатация) требуют дополнительной инженерной оценки.
Чем отличаются трубы ASTM A53 и A106?
A106 — стандарт только для бесшовных труб; он также требует наличия кремния в химическом составе стали. Как показывают исследования, кремний снижает склонность к графитизации и ослаблению стали при высокой температуре, когда углерод диффундирует с образованием графитовых чешуек. Стандарт A53 допускает производство как бесшовных труб (тип S), так и труб ERW (тип E) и не требует наличия кремния в химическом составе. Оба стандарта распространяются на трубы из углеродистой стали, но A106 предъявляет более строгие требования к химическому составу. Требование о бесшовном исполнении делает A106 предпочтительным для энергетики, трубопроводных систем нефтеперерабатывающих заводов и любых условий эксплуатации при температуре выше примерно 370C. A53 хорошо подходит для строительных колонн, систем питьевого водоснабжения и газораспределения, а также обычных водопроводных систем, работающих при температуре ниже 200C. Если для работы при температуре не выше 200C не требуется повышенная надежность, A53 Type S обеспечит бесшовное исполнение и часто обойдется дешевле марки A106 B. Для эксплуатации при повышенной температуре или критическом давлении выбирайте A106 Grade B. Внутренние ссылки: труба ASTM A106 Grade B, труба API 5L Grade B, труба ASTM A53.Размеры бесшовных стальных труб, Schedule и таблицы массы
 Чтобы правильно выбрать размер бесшовной трубы, необходимо указать три параметра: типоразмер (номинальный размер трубы), толщину стенки (номер Schedule) и длину. В таблице ниже приведены 10 наиболее распространенных размеров NPS, соответствующие значения толщины стенки для Schedule 40 и 80 и масса одного фута трубы (по ASME B36.10M).
| NPS | Наружный диаметр (in) | Наружный диаметр (mm) | Толщина стенки SCH 40 (in) | Масса SCH 40 на фут (lb) | Толщина стенки SCH 80 (in) | Масса SCH 80 на фут (lb) |
|---|---|---|---|---|---|---|
| 1/2″ | 0.840 | 21.3 | 0.109 | 0.85 | 0.147 | 1.09 |
| 3/4″ | 1.050 | 26.7 | 0.113 | 1.13 | 0.154 | 1.47 |
| 1″ | 1.315 | 33.4 | 0.133 | 1.68 | 0.179 | 2.17 |
| 1-1/2″ | 1.900 | 48.3 | 0.145 | 2.72 | 0.200 | 3.63 |
| 2″ | 2.375 | 60.3 | 0.154 | 3.65 | 0.218 | 5.02 |
| 3″ | 3.500 | 88.9 | 0.216 | 7.58 | 0.300 | 10.25 |
| 4″ | 4.500 | 114.3 | 0.237 | 10.79 | 0.337 | 14.98 |
| 6″ | 6.625 | 168.3 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8″ | 8.625 | 219.1 | 0.322 | 28.55 | 0.500 | 43.39 |
| 12″ | 12.750 | 323.9 | 0.375 | 49.56 | 0.500 | 65.42 |
ASTM A519 устанавливает допуск 0.005″ на наружный диаметр труб CDS диаметром менее 2″. Для специальных бесшовных труб HFS, прокатанных с нагревом в печи, допуск наружного диаметра часто составляет 1 %. Для большинства бесшовных труб обычно применяется допуск на толщину стенки 10 %. Указывайте допуски в заказе на поставку в соответствии со стандартами ASTM.
Бесшовные и сварные трубы: как выбрать
 Выбор между бесшовной и сварной трубой зависит от четырех факторов: требуемого давления, точности размеров, бюджета и доступности продукции. У каждого способа производства есть свои преимущества и недостатки. Опытные инженеры выбирают изделие, подходящее для конкретного применения, а не просто самый дорогой вариант.
- Нет сварного шва — коэффициент эффективности сварного соединения E =1.0
- Равномерная толщина стенки по всей окружности
- Более высокое допустимое рабочее давление при одинаковой толщине стенки
- Повышенная усталостная прочность при циклической нагрузке
- Нет изменений микроструктуры в зоне термического влияния (HAZ)
- На 20-40 % дороже аналогичных труб ERW
- Более длительный срок поставки, особенно для легированных марок и нержавеющей стали
- Ограниченный максимальный наружный диаметр (обычно 24-26″ для большинства заводов)
- Поверхность HFS шероховатая и неоднородная
- В трубах больших размеров может наблюдаться эксцентриситет толщины стенки
| Фактор | Бесшовная (SMLS) | ERW (сварная) | DOM |
|---|---|---|---|
| Коэффициент эффективности сварного соединения (E) | 1.00 | Применяется коэффициент 0.85 | ~1.00 (шов растянут) |
| Относительная стоимость | 100 % (базовое значение) | 60-80 % от бесшовной трубы | 70-85 % от бесшовной трубы |
| Максимальный доступный наружный диаметр | ~26″ | 24″+ | ~12″ |
| Рабочее давление | Самый высокий | Ниже (E = 0.85) | Высокая (шов удален) |
| Качество поверхности | CDS — гладкая / HFS — шероховатая | Однородная | Очень гладкая |
| Срок поставки | Дольше | Короче | Средняя |
Чем отличаются трубы ERW от бесшовных стальных труб?
Трубу ERW (сваренную электрическим сопротивлением) производят из плоской стальной полосы: ее формуют в цилиндр и сваривают продольный шов с помощью нагрева электрическим сопротивлением. Главное различие между изделиями — наличие сварного шва. В нормативах ASME для сосудов под давлением для труб ERW предусмотрен коэффициент эффективности сварного соединения 0.85. Чтобы компенсировать снижение прочности сварного шва, необходимо увеличить толщину стенки (s). В результате коэффициент E снижается на 15 %, и проектировщик должен предусмотреть пропорционально более толстую стенку, чем для бесшовной трубы. Для общих конструкций, ограждений, трубопроводов низкого давления и механических каркасов применение ERW позволяет снизить стоимость проекта на 20-40 %, хотя и сопровождается снижением эксплуатационных характеристик. Бесшовные трубы очевидно предпочтительнее для сосудов под давлением, котлов и скважинной добычи нефти и газа. Трубы DOM (Drawn Over Mandrel) занимают промежуточное положение: сначала изготавливают сварную трубу, затем протягивают ее через волочильный стан по оправке, практически устраняя сварной шов и получая свойства, близкие к бесшовной трубе. Трубы DOM широко применяют для гидравлических цилиндров и автомобильных приводных валов. Подробнее о сварных трубах см. на странице труб ERW, а сравнение труб и механических труб — на странице о различиях между трубой и механической трубой.Как проверить качество бесшовной стальной трубы
 Представьте, что вы получили партию бесшовных труб. Сварного шва нет, но это само по себе ничего не гарантирует! Даже бесшовные трубы могут иметь дефекты размеров, формы или поверхности, а также металлургические недостатки, способные нарушить работу вашей конструкции.
Тщательно спланированный входной контроль позволяет выявить такие проблемы у вас на производстве или даже раньше.
- Проверьте сертификат качества завода (MTC): номер плавки, результаты химического (C, Mn, P, S, Si) и механических (предел текучести, предел прочности при растяжении, удлинение) испытаний, испытания гидростатическим давлением или результаты неразрушающего контроля. Убедитесь, что в MTC указаны соответствующие стандарт ASTM и марка стали.
- Визуальный осмотр: осмотрите трубы по всей длине на наличие поверхностных дефектов, таких как точечная коррозия, расслоения, швы, трещины и/или избыточная окалина. Прокатите трубу по ровной поверхности, чтобы выявить значительные изгибы.
- Проверка размеров: откалиброванным микрометром измерьте наружный диаметр в трех точках по длине (0, 90, 45). Ультразвуковым толщиномером проверьте толщину стенки в каждой точке.
- Проверка овальности: рассчитайте (максимальный наружный диаметр − минимальный наружный диаметр) / номинальный наружный диаметр 100. Для большинства стандартов ASTM значение должно составлять 1 %.
- Прямолинейность: для труб CDS максимальное отклонение — 1/8″ на каждые 3′. Приложите к трубе длинную прямую рейку и положите ее на ровную поверхность. Линейкой измерьте зазор между рейкой и трубой в средней точке.
- Состояние торцов: проверьте перпендикулярность торцевого реза — угловое отклонение должно быть в пределах (некоторого значения); проверьте, нет ли заусенцев на внутренней или наружной поверхности, а также соответствует ли угол фаски требованиям заказа, если в заказе были указаны скошенные торцы.
Какие проблемы чаще всего встречаются у бесшовных труб?
Производители с квалифицированным персоналом постоянно проверяют прокат, но даже в высококачественных бесшовных трубах обнаруживаются отклонения размеров, например овальность и неравномерная толщина стенки. При прошивке может возникать эксцентриситет — измеримая разница, из-за которой стенка трубы толще с одной стороны, чем с другой. Поверхностные дефекты, такие как точечная коррозия и включения, часто образуются при литье и прокатке. В готовой трубе они нередко обнаруживаются на внутренней поверхности, где их не видно снаружи. Металл может выглядеть исправным снаружи, но иметь внутренние микроструктурные дефекты из-за неправильного обращения с материалом во время термообработки. Это может привести к изгибу и вызвать хрупкое разрушение при длительном циклическом растяжении или ударной нагрузке. Водородное охрупчивание трудно обнаружить: оно может проявиться лишь через много недель после монтажа.Для труб, работающих под давлением, ASTM A106 предусматривает гидростатическое испытание при давлении, соответствующем не менее 60 % установленного минимального предела текучести. Другие требуемые виды неразрушающего контроля (ультразвуковой или вихретоковый) допускаются по ASTM A106 по соглашению между покупателем и продавцом. Чтобы определить использованный метод, проверьте MTC и найдите в разделе результатов испытаний отметку “HYDRO” или “NDE/UT”.
Свяжитесь с нашими специалистами по испытаниям, чтобы воспользоваться услугами по сертификации испытаний материалов и профессиональному инспекционному контролю.Цены на бесшовные стальные трубы: факторы стоимости и рекомендации по закупке
 Цена бесшовных труб не сводится к одной цифре: на нее влияют как минимум пять факторов, которые могут меняться в разных направлениях. Чтобы корректно сравнить предложения и разобраться в счете, учитывайте следующие составляющие:
- Сырье (40-50 % общей стоимости): цены на стальные заготовки и металлолом задают нижний предел цены бесшовных труб. В 2025 году среднемировая цена заготовки составляла около $525/тонна. Цены на трубы из углеродистой стали привязаны к фьючерсной цене HRC; для нержавеющих марок отдельно начисляется надбавка за никель и хром.
- Производственный процесс (20-30 %): трубы CDS стоят дороже труб HFS из-за большего числа этапов холодного волочения, дополнительных циклов отжига и более строгого контроля качества. Марки стали 6,2-2.4 дополнительно требуют затрат на термообработку (нормализацию, закалку, отпуск); для нержавеющих марок травление и пассивация также увеличивают стоимость.
- Размер и толщина стенки (10-15 %): больший наружный диаметр и более толстая стенка означают больший расход сырья на фут, необходимость в более мощном оборудовании для перемещения и, в некоторых случаях, меньшее число заводов, способных выпускать такой размер. Нестандартные сочетания наружного диаметра и толщины стенки, отклоняющиеся от линейной зависимости, продаются с надбавкой.
- Объем заказа / минимальный объем заказа (MOQ) (5-10 %). Минимальный объем для заказа по спецификации (S.Q.) обычно составляет 1-5 тонн на размер и марку стали. За заказы, не соответствующие этим критериям, взимается надбавка за малую партию (10-25 %). Объедините в одном заказе несколько размеров, чтобы достичь MOQ и снизить цену за тонну.
- Сроки закупки (5-10 %): цены на сталь зависят от динамики многих сырьевых рынков. По данным Бюро статистики труда США, индекс цен производителей (PPI) на производство труб из чугуна и стали вырос с 486.4 до 501.1 (индекс, июнь 1982 = 100) в течение Q1 2026 — на 3 % за три месяца. Зафиксировав цену в начале восходящего цикла, при крупной закупке можно сэкономить тысячи долларов.
Примечание о ценах: указаны текущие рыночные цены ($/тонна) за Q1 2026. Цены на стальные трубы рассчитаны на основе диапазона мировых данных о металлоломе и фьючерсах HRC. Данные старше 6 месяцев могут не отражать текущую ситуацию на рынке.
Перспективы рынка бесшовных стальных труб: изменения до 2030 года
Рекомендация: планируйте заранее проекты, строительство которых намечено на 2026-2027 годы. Марки стали с медью и никелем в составе сплава дорожают по индексу PPI, а сроки поставки труб специальных марок (легированных и нержавеющих) увеличиваются, поскольку заводы уделяют больше внимания энергетическим проектам с более высокой маржой.«Согласно прогнозу IndustryARC на 2024 год, к 2030 году объем рынка бесшовных труб достигнет 279.4 млрд долларов США, а среднегодовой темп роста составит 6,1 %. Этому будут способствовать потребности нефтегазового и других энергетических секторов, а также рост инвестиций в развитие инфраструктуры в Азиатско-Тихоокеанском регионе».
— IndustryARC, Прогноз рынка бесшовных труб на 2024-2030 годы
Часто задаваемые вопросы о бесшовных стальных трубах
В: Какова максимальная рабочая температура бесшовных труб из углеродистой стали?
Показать ответ
В: Можно ли гнуть или формовать бесшовные стальные трубы после покупки?
Показать ответ
В: Чем номинальный размер трубы NPS отличается от фактического наружного диаметра?
Показать ответ
В: Как долго служат бесшовные стальные трубы без покрытия при использовании на открытом воздухе?
Показать ответ
В: Какие сертификаты следует запросить при покупке бесшовных труб за рубежом?
Показать ответ
Можно ли заказать бесшовные трубы с нестандартными наружным диаметром и толщиной стенки?
Показать ответ
Об этом руководстве
Эти сведения собраны, подготовлены и обобщены инженерной командой Baling Steel на основе спецификаций ASTM и ASME, государственных данных о торговле и рекомендаций специалистов с отраслевых форумов и блогов. Приведенные в тексте технические характеристики бесшовных стальных труб и сопоставления стандартов ASTM актуальны по состоянию на начало 2026 года (или дату публикации). Чтобы выбрать подходящую для вашего проекта трубу, обратитесь за консультацией к лицензированному инженеру по трубопроводным системам или механическому оборудованию.
Нужны бесшовные стальные трубы для вашего проекта?
Сообщите нам технические требования — марку стали, размер, количество и место доставки, — и мы постараемся подготовить для вас ценовое предложение в течение 24 часов.
Запросить цену →Ссылки и источники
- Кодекс ASME по котлам и сосудам, работающим под давлением, раздел VIII, подраздел 1 — коэффициенты эффективности сварных соединений — ASME
- ASTM A519 Стандартная спецификация на бесшовные механические трубы из углеродистой и легированной стали — ASTM International
- ASTM A106/A106M Стандартная спецификация на бесшовные трубы из углеродистой стали — ASTM International
- Сравнение распространенных стальных труб: A106 и A53 — American Piping Products
- ASME B36.10M Сварные и бесшовные трубы из деформируемой стали — ASME
- Индекс цен производителей: производство труб из чугуна и стали — Бюро статистики труда США
- Модель расчета стоимости бесшовных стальных труб — SteelOnTheNet
- Прогноз рынка бесшовных труб на 2024-2030 годы — IndustryARC
- Расследование в отношении механических труб холодного волочения — Комиссия по международной торговле США
Похожие статьи
Проверено инженерной командой Baling Steel — специалисты по производству бесшовных труб и международной торговле сталью с 2010 года.

