


La barre, la tôle, la pièce forgée et le tube en titane sont quatre formes de produit de départ qui peuvent relever de la même nuance d’alliage, tout en étant livrées selon des spécifications, des états, des dimensions, des procédures d’essai et des dossiers de réception différents. C’est pourquoi comparer ces formes au seul prix au kilogramme conduit à des devis peu pertinents.
Ce guide d’achat en 9 points commence par la géométrie et le cheminement des charges, puis aborde l’environnement de service, la norme applicable, le système d’unités, l’inspection et la traçabilité. Il aide les équipes d’ingénierie, d’approvisionnement et de qualité à demander des offres comparables, sans ériger une norme publique en règle applicable à toutes les utilisations du titane.
Les recherches observées condensent l’achat en expressions telles que « prix des barres, tôles, pièces forgées et tubes en titane », « coût des barres, tôles, pièces forgées et tubes en titane » et « fabricants de barres, tôles, pièces forgées et tubes en titane ». Chaque expression recouvre un problème de comparaison différent. Pour comparer les prix, il faut harmoniser la forme et le dossier justificatif ; le coût inclut les opérations de transformation et de qualification ; quant à la recherche d’un fabricant, elle nécessite toujours des preuves de capacité adaptées à la commande.
Réponse rapide
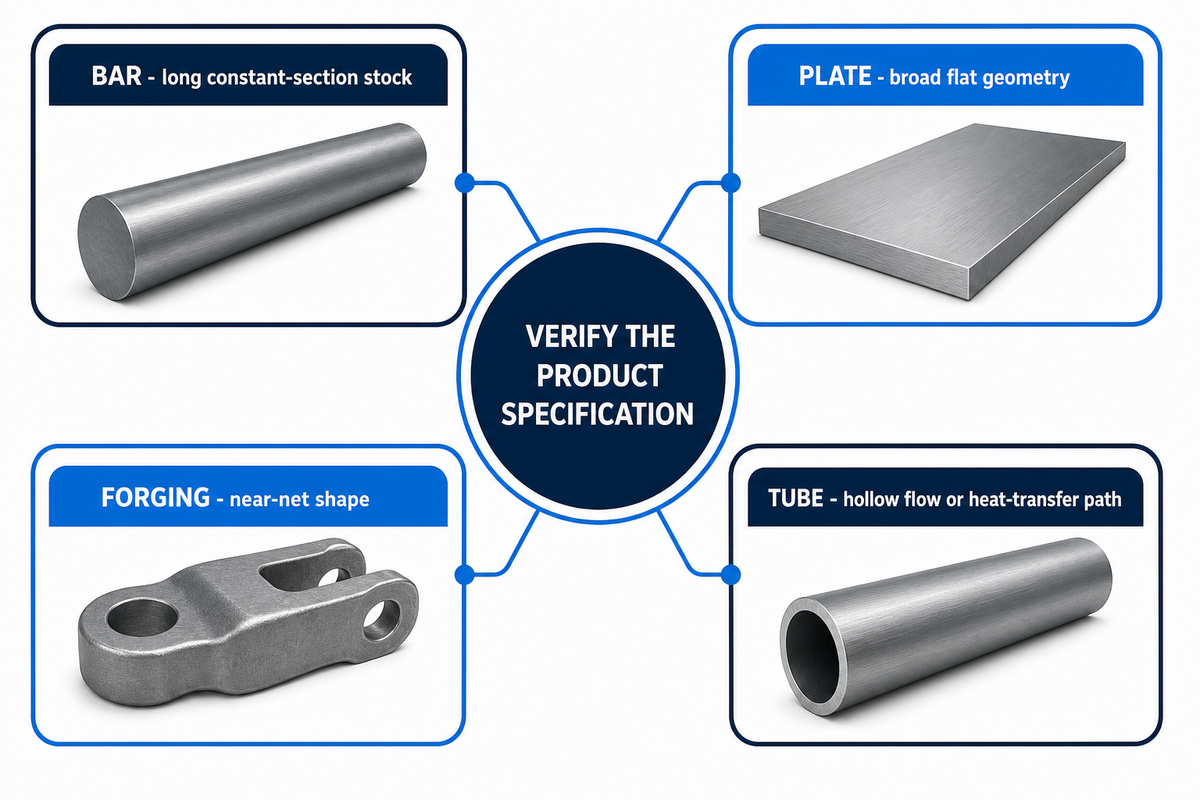
Choisissez une barre pour une pièce longue de section constante, une tôle pour une géométrie plane étendue, une pièce forgée lorsque la forme quasi définitive et le travail du métal dans une direction donnée justifient cette méthode, et un tube lorsque le passage d’un fluide ou le transfert de chaleur impose une section creuse. Vérifiez ensuite la spécification produit propre à l’application. Une nuance connue ne suffit jamais, à elle seule, à déterminer la forme du produit, la méthode de fabrication, les tolérances ou les contrôles requis.
Le point de blocage caché : le poste le moins cher devient souvent coûteux si la géométrie de départ entraîne un enlèvement de matière évitable, des opérations de qualification ou une ambiguïté lors de l’inspection. Comparez le processus de fabrication de la pièce finie et le dossier justificatif, pas seulement le poids de la matière première.
1. Matrice de sélection des quatre formes
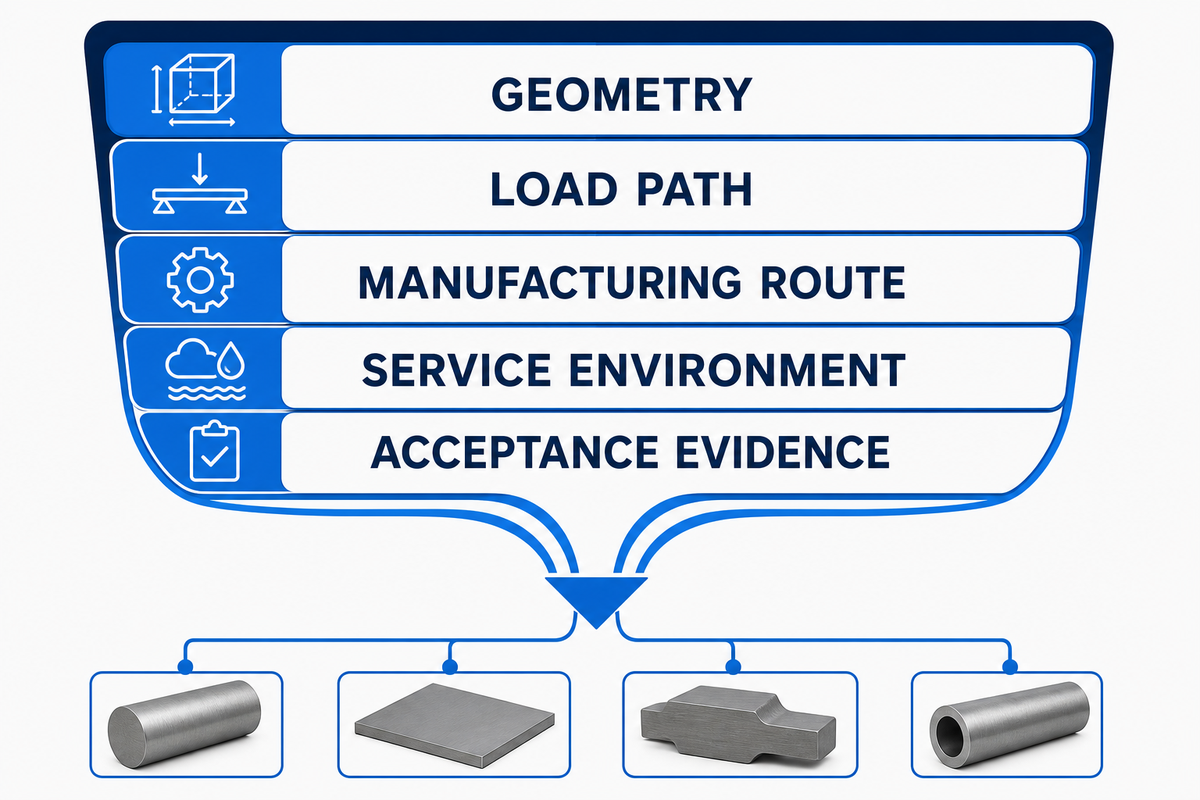
La première question n’est pas « Quelle forme est la meilleure ? », mais « Quelle géométrie de départ permet de maîtriser le cheminement des charges critiques, le procédé de fabrication et les preuves de réception ? » Un arbre cylindrique peut partir d’une barre, mais une transition épaisse, une bride intégrée ou un cheminement de charge critique peut justifier une pièce forgée. Une tôle peut convenir davantage aux grands panneaux structurels. Le tube convient généralement au passage d’un fluide ou au transfert de chaleur, mais la norme applicable dépend toujours de l’application.
| Forme | Géométrie naturelle | Premières utilisations adaptées | Principal risque lié au devis | Éléments à préciser |
|---|---|---|---|---|
| Barre | Section pleine, longue et constante | Arbres, axes, ébauches de fixations et pièces cylindriques usinées | Acheter un diamètre excédentaire ou un état inadapté | Diamètre, rectitude, état, système d’unités et rapport d’essai |
| Tôle | Section plane et étendue | Panneaux, socles, formes embouties et grandes pièces planes | Confondre tôle et feuille, ou négliger la planéité et le sens de laminage | Épaisseur, largeur, planéité, état et orientation |
| Pièce forgée | Forme travaillée, quasi définitive ou adaptée au cheminement des charges | Bagues, moyeux, disques, pièces étagées ou fortement sollicitées | Payer l’outillage ou une quantité minimale sans bénéficier d’un procédé adapté | Plan, procédé de forgeage, surépaisseur, essais et définition du lot |
| Tube | Section creuse | Transfert de chaleur, transport de fluides et éléments creux structurels | Appliquer une norme pour échangeurs thermiques à une autre utilisation | Diamètre extérieur, épaisseur de paroi, procédé, extrémités et norme d’application |
Utilisez la matrice pour présélectionner un procédé, sans arrêter votre choix. Le plan de la pièce finie, l’enveloppe d’enlèvement de matière, la quantité, l’environnement de service et les exigences de qualification peuvent remettre en cause le premier choix. Une demande de devis solide doit donc inclure les données de conception ainsi que les preuves attendues à la livraison.
2. Barre en titane : commencer par la section et l’état
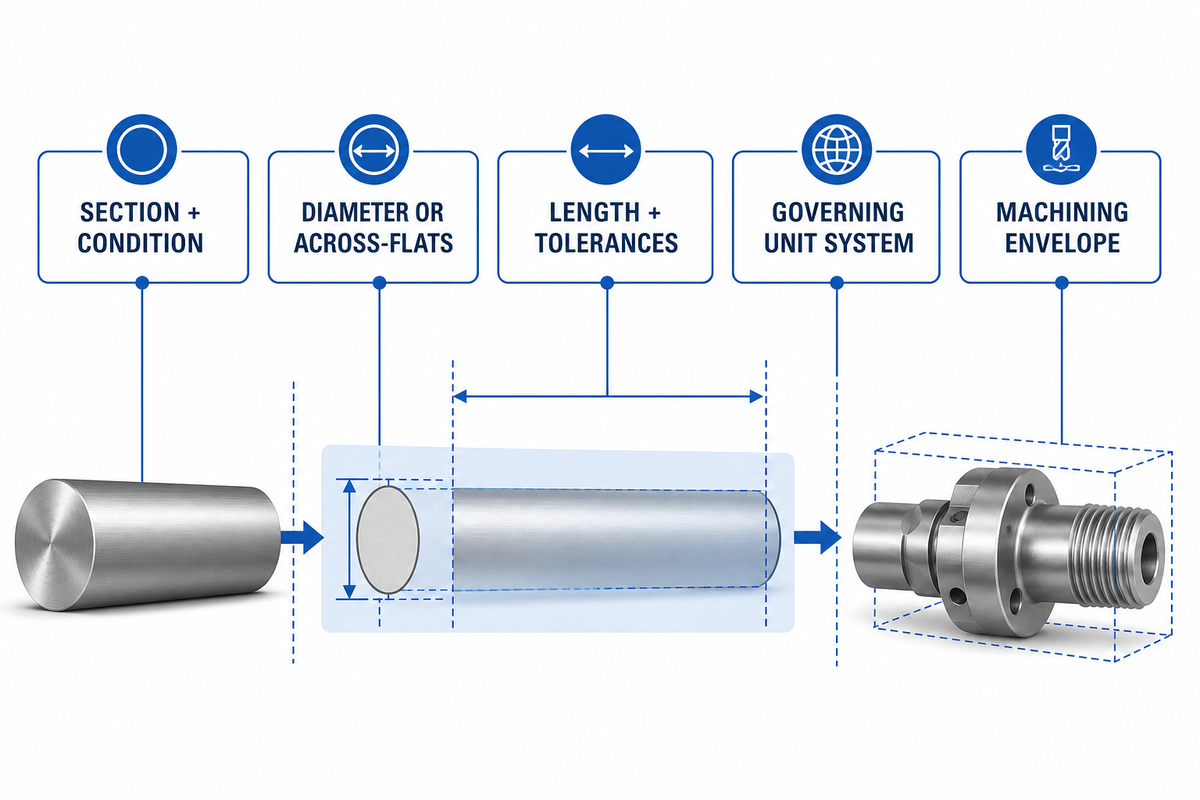
La barre en titane convient aux pièces pouvant être produites à partir d’une section pleine constante, de manière économique : arbres, axes, éléments de traction, ébauches de fixations et nombreuses pièces tournées. La norme publique ASTM B348/B348M définit la barre et la billette recuite comme appartenant à cette famille de produits ; la liste des éditions indiquait que B348/B348M-25 était en vigueur au moment des recherches pour ce guide.
Ce champ d’application ne suffit pas à faire d’« ASTM B348 » une commande complète. Indiquez la nuance d’alliage, le diamètre ou la dimension sur plats, la longueur, l’état, les exigences de surface, les tolérances dimensionnelles, la quantité et le système d’unités applicable. Distinguez également la barre de la billette dans votre demande. Un fournisseur peut proposer un produit de départ techniquement proche, mais avec une surépaisseur d’usinage ou une base d’inspection différente.
Avant de choisir une barre surdimensionnée, comparez les solutions d’usinage et leur rendement matière. Une surépaisseur peut sembler prudente, tout en augmentant le temps de cycle, l’usure des outils et la valeur des rebuts. Un article technique signé sur les contraintes liées à l’usinage du titane explique pourquoi la maîtrise de la chaleur, la liaison avec la broche et la réponse dynamique doivent être prises en compte ensemble. Pour les acheteurs, la leçon est simple : une grande enveloppe d’usinage relève d’un choix de procédé, pas seulement d’un achat de matière. Une fois la forme du brut et la nuance fixées, l’usinage CNC des métaux par Zhenling permet de soumettre les plans à examen ; vérifiez la nuance de titane, l’état du brut, la faisabilité de l’usinage et le périmètre d’inspection avant de considérer cette solution comme un procédé de production approuvé.
3. Tôle en titane : maîtriser l’épaisseur, la planéité et le procédé de mise en forme
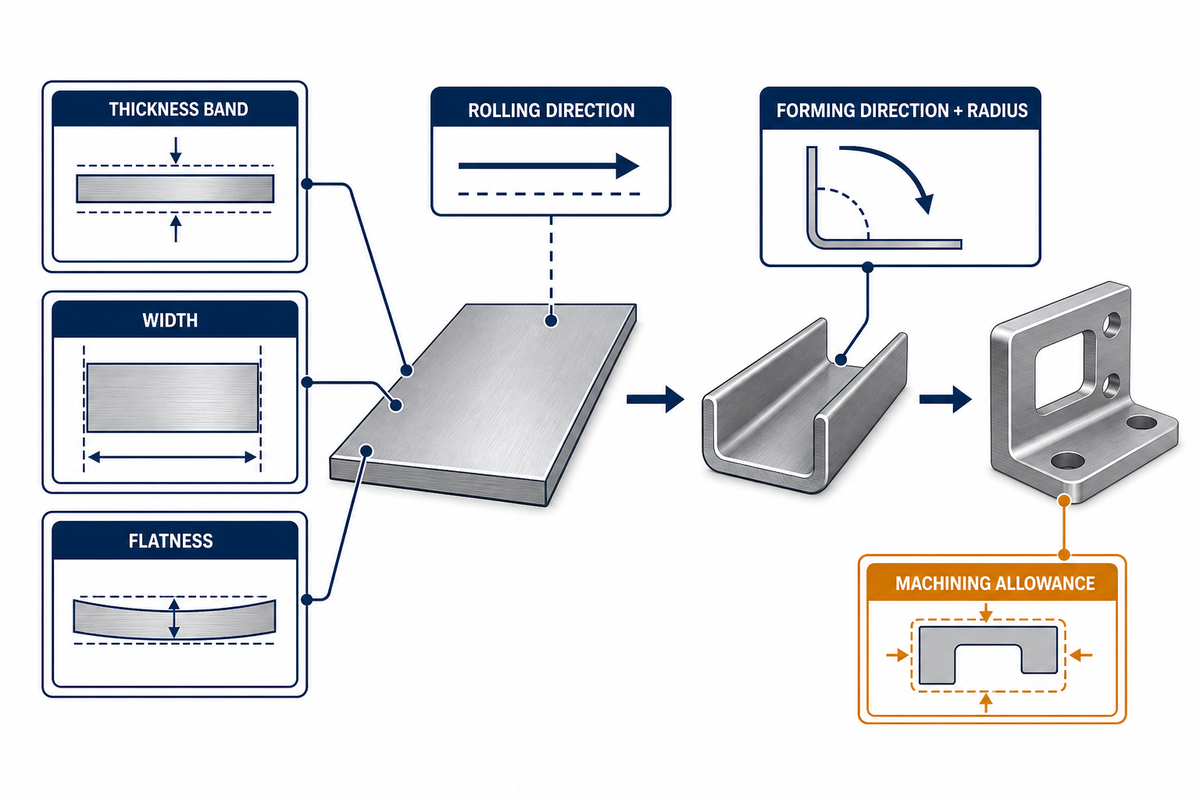
La tôle constitue le point de départ naturel pour les grandes pièces planes, les socles, les panneaux et les formes qui seront découpées, mises en forme ou usinées à partir d’un volume plan. ASTM B265 couvre les bandes, les feuilles et les tôles en titane ; la liste publique des éditions indiquait que B265-25 était en vigueur. Leur appartenance à une même famille de spécifications ne rend pas ces trois formes interchangeables. La plage d’épaisseur, la largeur, la planéité, l’état des rives et la classification du produit par le fournisseur restent déterminants.
Pour une tôle mise en forme, indiquez au fournisseur le sens de formage, le rayon minimal, les exigences de traitement thermique ou de détente des contraintes, la surépaisseur d’usinage finale et les caractéristiques qui ne peuvent pas être modifiées. Si le sens de laminage influe sur l’examen technique, indiquez-le sur le plan ou dans la demande, plutôt que de le laisser dans un message.
Un cas cité de Spirit AeroSystems rapporte la mise en forme d’une tôle en titane au lieu d’usiner la majeure partie d’un grand bloc. Cet exemple montre qu’une tôle peut réduire les pertes et l’usinage pour une géométrie adaptée ; il ne prouve pas qu’elle constitue la solution la moins coûteuse pour chaque pièce. Considérez ces exemples comme des pistes de choix de procédé. Demandez à chaque fournisseur de préciser le brut envisagé, les principales étapes de fabrication et l’enveloppe d’enlèvement de matière prévue pour votre plan.
4. Pièce forgée en titane : achetez un procédé, pas une appellation
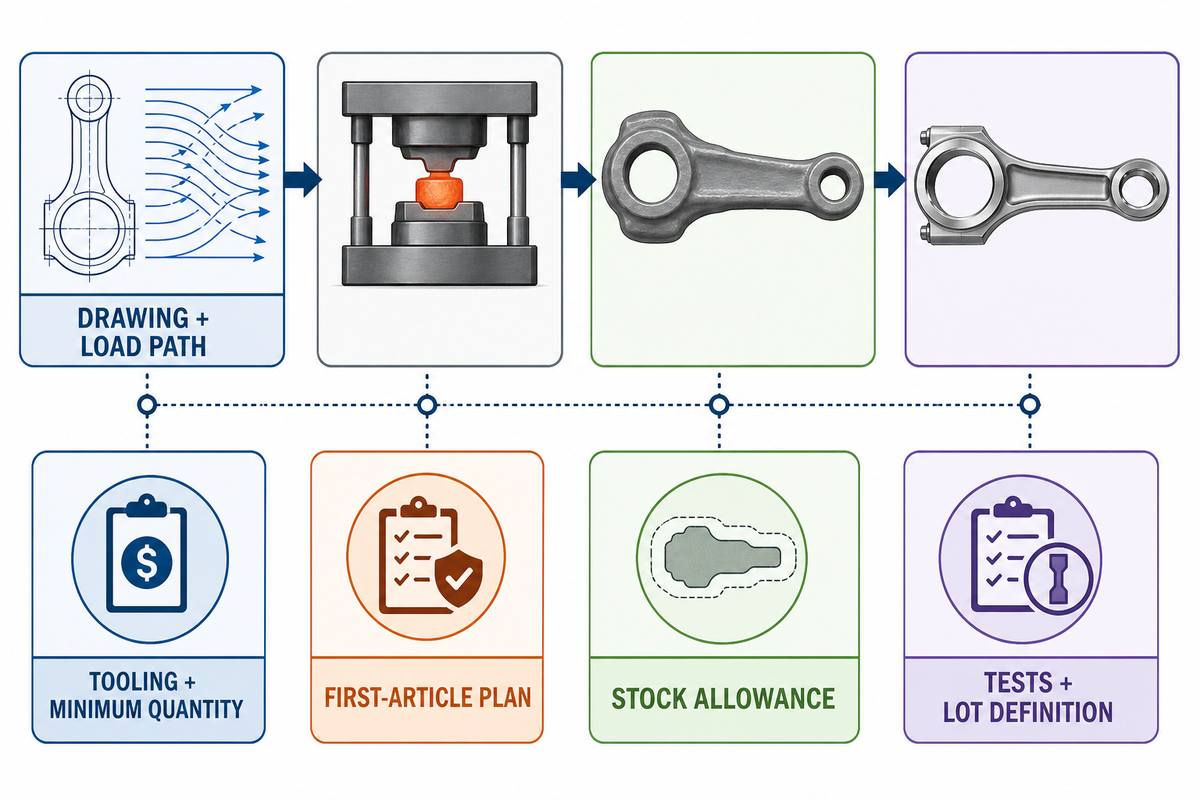
Le forgeage devient intéressant lorsque la géométrie obtenue par travail du métal, la forme quasi définitive, les transitions intégrées ou un cheminement des charges défini justifient de développer davantage le procédé avant l’usinage. ASTM B381 couvre les pièces forgées en titane et en alliages de titane ; la liste publique des éditions indiquait que B381-26 était en vigueur au moment des recherches.
Le résumé public d’ASTM B381 précise que l’acheteur définit les exigences de contrôles non destructifs, le cas échéant.
Cette précision est importante : la mention « certificat de forgeage inclus » ne constitue pas une instruction d’inspection complète. Indiquez l’examen requis, la norme applicable, le périmètre de contrôle, les critères d’acceptation, le format du rapport et l’intervention éventuelle d’un tiers qualifié. Si aucun examen supplémentaire n’est requis, indiquez-le explicitement au lieu de supposer que tous les devis prévoient le même dossier.
Une pièce forgée n’est pas automatiquement plus résistante, moins chère ou plus fiable que toute pièce usinée dans une barre ou mise en forme à partir d’une tôle. Jeff Speicher, directeur général de FPD, a fait état de baisses du prix unitaire dépendant de la géométrie après l’adoption d’un nouveau procédé de forgeage à la presse, tandis qu’un autre cas du secteur a privilégié la tôle mise en forme. Ces exemples mènent à des conclusions différentes parce que la géométrie, le volume et les opérations en aval différaient. Demandez une explication commerciale propre au procédé : outillage, quantité minimale, plan de première pièce, surépaisseur, réduction d’usinage prévue et définition du lot.
Les brevets peuvent révéler des séquences de matriçage, d’étirage et de forgeage multi-axes. Ils ne prouvent pas qu’un fournisseur utilise actuellement ce procédé, possède l’équipement adapté ou peut respecter votre plan. Les preuves de capacité doivent provenir du fabricant proposé et des documents propres à la commande.
5. Tube en titane : commencer par la norme applicable à l’usage
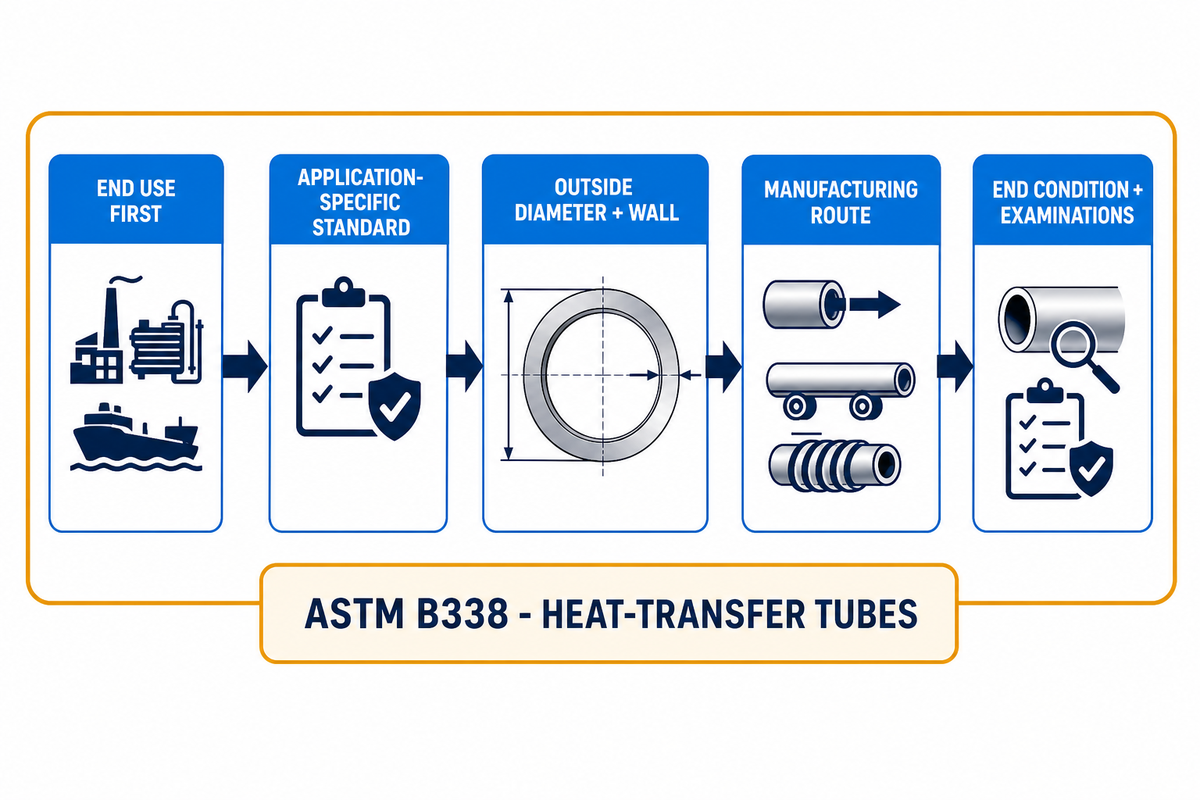
Le tube en titane est choisi lorsqu’une section creuse est indispensable au transfert de chaleur, au transport d’un fluide ou à une géométrie structurelle. Contrairement au forgeage, le choix d’un tube commence par la terminologie : le diamètre extérieur, l’épaisseur de paroi et l’usage distinguent généralement plus sûrement un tube d’une canalisation qu’une appellation informelle. Ce guide sur la distinction entre canalisation et tube explique les termes dimensionnels, mais la commande doit tout de même préciser la spécification produit applicable au titane. Si les documents du projet utilisent des désignations nominales de canalisation, utilisez le tableau des séries de canalisations uniquement pour harmoniser les termes de dimension nominale et d’épaisseur de paroi ; n’appliquez pas de valeur de série à un tube.
La limite du champ d’application est essentielle. ASTM B338 concerne les tubes en titane et en alliages de titane utilisés dans les condenseurs, les évaporateurs et les échangeurs de chaleur. Les documents publics distinguent les procédés de fabrication avec ou sans soudure et présentent les familles d’essais associées à chaque procédé. Cette norme ne constitue pas une preuve de conformité pour tous les tubes destinés à l’aéronautique, aux structures, aux dispositifs réglementés ou au transport général de fluides.
Le procédé détermine également les éléments à examiner. Un brevet publié sur la fabrication de tubes peut décrire le perçage, l’allongement et le calibrage d’une billette pleine, mais ne démontre ni la capacité du vendeur ni la conformité d’un tube fini. Demandez au fabricant proposé les preuves de procédé et d’inspection propres à la commande.
6. La nuance, la forme du produit et sa spécification sont des choix distincts
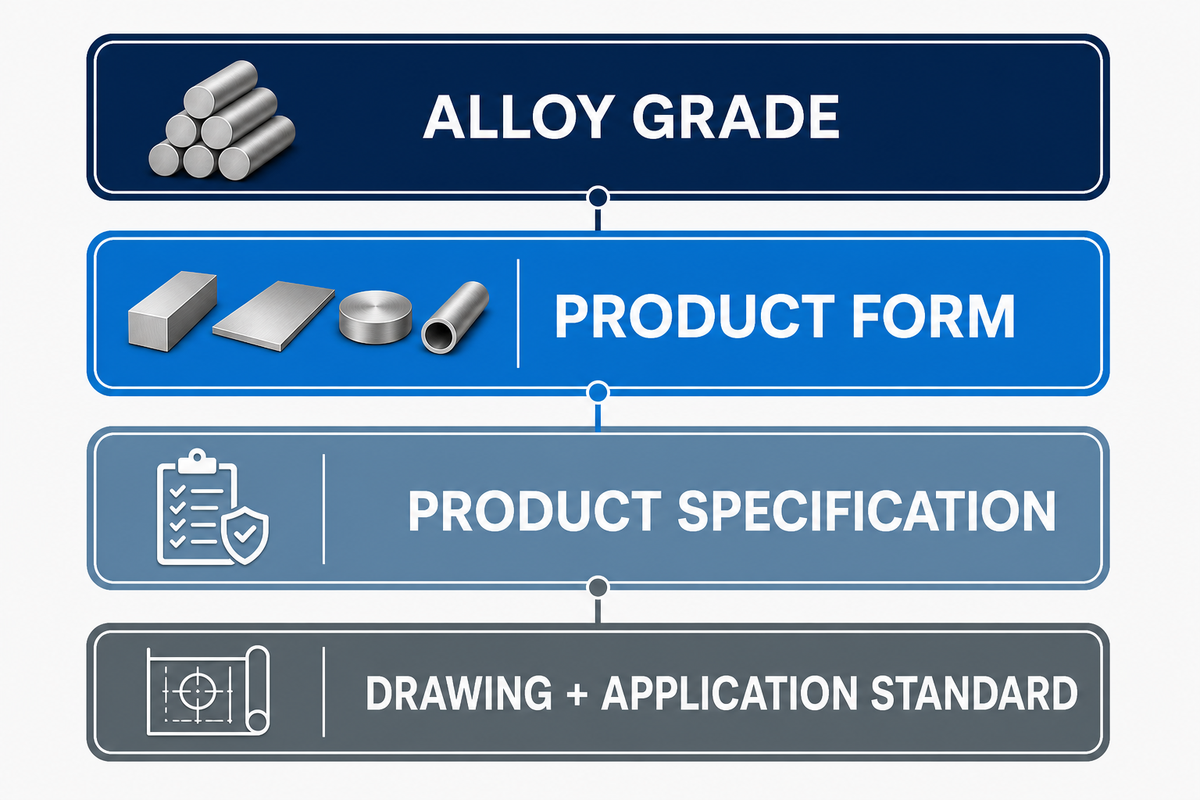
La mention « titane Grade 5 » ne répond qu’en partie à la question de l’acheteur. Une même désignation d’alliage peut se retrouver dans plusieurs familles de produits, mais chacune peut être soumise à des règles dimensionnelles, des états, des plans d’échantillonnage, des essais et des conditions de livraison différents. Une vaste catégorie de métaux non ferreux peut servir à organiser les familles de matières, mais elle ne définit pas une nuance d’alliage pouvant être commandée. La forme du produit décrit la géométrie de départ. La spécification produit définit un procédé de livraison contrôlé. Le plan et la norme d’application définissent l’exigence pour la pièce finie.
Une présélection des matières peut comparer le titane commercialement pur, comme le Grade 2, au Ti-6Al-4V lorsque la résistance élevée fait partie des exigences de conception. Cela ne signifie pas que le Grade 2, le titane Grade 2 ou la formule de catalogue « rapport résistance/poids élevé » puisse remplacer une étude technique. Les applications en traitement chimique, dans l’industrie pétrolière et gazière, l’aéronautique, les dispositifs réglementés et d’autres secteurs industriels peuvent imposer des exigences différentes en matière de corrosion, de température, de pression et de justificatifs. Les formules telles que « excellente résistance à la corrosion » doivent être traduites en milieux, concentrations, températures et critères de conception précis. La même prudence s’applique aux solutions de remplacement en nickel ou en zirconium, ainsi qu’à toute affirmation concernant un fonctionnement à haute température.
Distinguez les éléments suivants dans votre demande :
- Indiquez le service et la fonction critique : charge, pression, température, milieux, fatigue ou risques de corrosion recensés par l’équipe d’ingénierie.
- Indiquez la forme du produit — barre, tôle, pièce forgée ou tube — et précisez la sous-forme exacte si nécessaire.
- Précisez la nuance d’alliage et l’état ; ne laissez pas une désignation connue déterminer implicitement le traitement thermique ou l’état de livraison.
- Confirmez la spécification produit applicable et l’édition exigée par le contrat, au lieu de reprendre le titre d’une ancienne page.
- Indiquez les dimensions fonctionnelles et les tolérances sur le plan, au lieu d’appliquer partout une seule tolérance générale serrée.
- Indiquez si les valeurs en pouces-livres ou celles du SI font foi. Ne combinez pas des valeurs converties sans avoir vérifié la règle d’unités de la spécification.
Cette distinction évite une erreur fréquente dans la comparaison des devis : quatre fournisseurs semblent proposer le même alliage, mais l’un offre une tôle, l’autre une barre, le troisième une pièce forgée brute et le quatrième un produit creux fini, selon des critères de réception sans rapport entre eux. Il s’agit de quatre procédés commerciaux différents.
Les résultats de recherche et les catalogues emploient des termes qui se recoupent. Transformez ces termes de recherche en données de commande avant de comparer les fournisseurs :
| Catégorie de la demande de devis | Termes de recherche utilisés par les acheteurs | Éléments à préciser dans la commande |
|---|---|---|
| Géométrie du brut | barre ronde, barre brute, billette de titane, tôle de titane, raccord | Forme exacte, sous-forme, dimension du brut, état et procédé de fabrication final |
| Abréviation de nuance | différentes nuances, titane commercialement pur, Ti-6Al-4V, 6Al, 4V | Désignation de l’alliage, état, spécification produit et règle de substitution |
| Procédé de forgeage | forgeage du titane, forgeage à chaud, forgeage à froid, alliages de titane forgés, pièces en titane forgé, forgeage sur mesure | Procédé proposé, outillage, lot, surépaisseur et justificatifs de qualification |
| Marché final | industrie aéronautique, industries automobiles, traitement chimique, pétrole et gaz, applications industrielles | Service réel, responsable de la conception et exigences sectorielles applicables |
| Composants critiques | réacteur, pièces de moteur, composants aéronautiques, pièces structurelles, hautes performances | Plan, cas de charge, caractéristiques critiques et norme d’application |
| Utilisation dans un dispositif réglementé | applications médicales, implant, biocompatibilité, composants réglementés, applications pour dispositifs | Spécification du dispositif, responsable réglementaire et périmètre ISO 13485 propre à la commande |
| Environnement de service | haute pression, environnements sévères, chaleur extrême, proche de la température ambiante, résistant à la corrosion | Milieux, température, pression, durée, modes de défaillance et critères de conception |
| Comportement de la matière | aptitude au formage, ductilité, métallurgie, maîtrise de la température, point de fusion | Propriété requise, méthode d’essai, état et valeur d’acceptation |
| Justificatifs du fournisseur | industrie du titane, titane de qualité, titane sur mesure, composants en titane, fournisseur et fabricant | Document AMS applicable, périmètre AS9100 ou AS9120 requis et normes qualité propres au produit |
Ce tableau est un outil de traduction des termes, pas une liste d’exigences automatiques. Un certificat AS9100, AS9120 ou ISO 13485 peut concerner un système qualité, mais ne prouve pas qu’un produit en titane donné est conforme au plan. De même, l’expression générale « applications du titane » ne définit pas un article pouvant être commandé.
7. Inspection, certificats et traçabilité des coulées
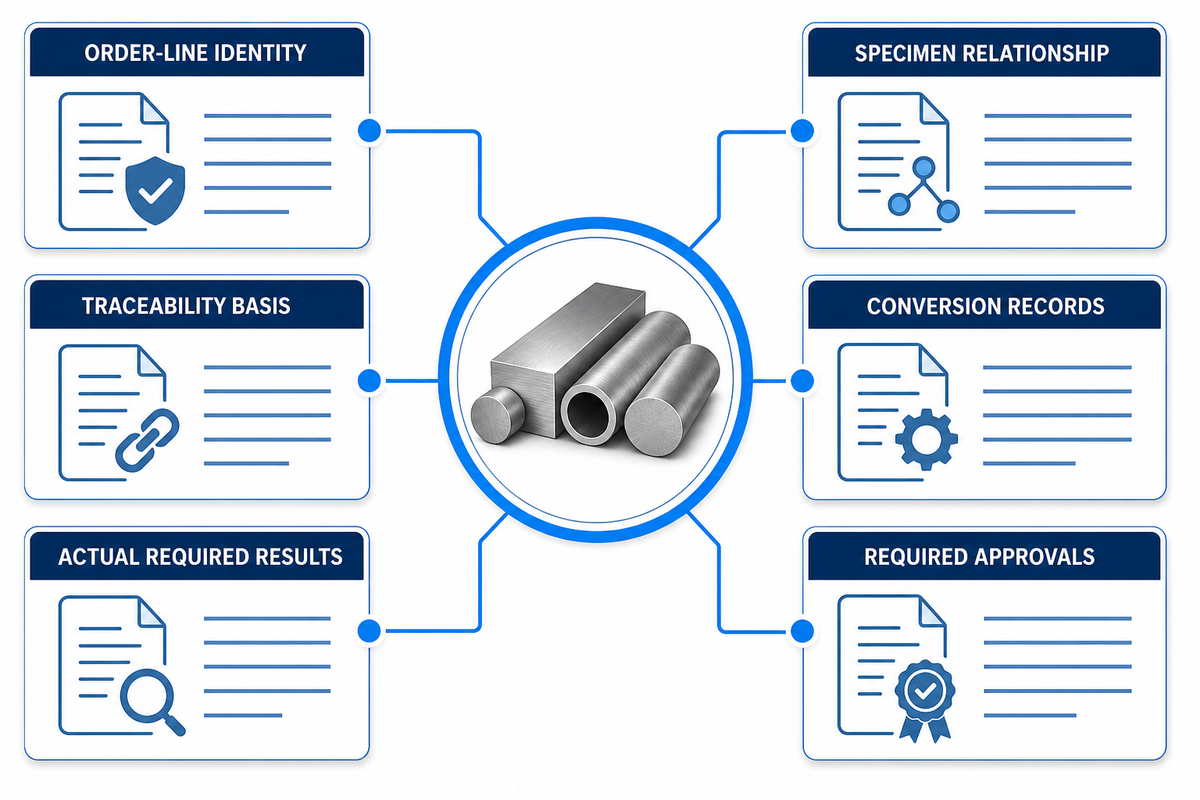
Un document intitulé « certificat d’essai de l’aciérie » n’est utile que s’il peut être rattaché à la ligne de commande et si le contrat précise les informations qu’il doit contenir. Les pages générales de Baling Steel sur la certification des essais matière et l’inspection professionnelle montrent pourquoi l’examen des certificats et la planification des inspections sont deux activités distinctes. Pour le titane, le dossier exact dépend de la spécification produit applicable, des clauses qualité du client final et du bon de commande.
Dossier justificatif par forme de produit
- Faites correspondre l’identification à la ligne de commande, à la forme, à la nuance, à l’état, à la quantité et au marquage matière.
- Définissez la base de traçabilité : coulée, lot ou autre méthode d’identification autorisée par le contrat applicable.
- Demandez la composition chimique réelle, les résultats des essais mécaniques et les contrôles exigés par la spécification achetée, pas une simple mention générique « conforme ».
- Si nécessaire, indiquez en quoi les éprouvettes sont représentatives de la dimension, du lot et de l’état après transformation des produits livrés.
- Joignez les documents requis concernant le traitement thermique, la transformation ou les opérations sous-traitées.
- Incluez les essais répétés ou supplémentaires lorsqu’une clause qualité applicable les exige après transformation.
Ne transformez pas ce dossier en règle universelle de certification. Certains régimes autorisés de certificat de conformité peuvent ne pas exiger la traçabilité des coulées ou des lots. À l’inverse, les clauses aéronautiques ou celles du client final peuvent imposer bien plus qu’une correspondance des numéros de coulée. La demande doit préciser la base de traçabilité, les valeurs réelles, les pièces jointes et les approbations requises pour cette commande.
De même, ne supposez jamais qu’un contrôle par ultrasons, un contrôle de surface ou un autre contrôle non destructif s’applique à toutes les formes et à toutes les dimensions. Indiquez la norme d’examen, son applicabilité, le périmètre de contrôle, les critères d’acceptation et le rapport exigé. Le fournisseur peut ainsi chiffrer les contrôles adaptés au lieu de les ajouter après l’attribution de la commande.
8. Liste de contrôle en 8 points à copier pour la demande de devis
Envoyez les mêmes 8 éléments à chaque soumissionnaire. Si vous constituez votre première liste de fournisseurs, le catalogue des formes de produits en titane de Beiyu Titanium peut vous aider à voir comment les fournisseurs classent les formes disponibles ; vérifiez directement chaque nuance, dimension, procédé et certificat proposé au regard de votre commande, sans considérer un catalogue comme une preuve de réception.
- Application et environnement de service : fonction de la pièce finie, responsabilité de conception, température, pression, milieux en contact et risques de dégradation recensés.
- Forme du produit et procédé proposé : forme de départ exigée ou possibilité pour le soumissionnaire de proposer une barre, une tôle, une pièce forgée ou un tube, avec explication du procédé.
- Nuance et état : désignation de l’alliage, état après traitement thermique ou état de livraison et règle éventuelle de substitution.
- Dimensions et système d’unités : révision du plan, dimensions du brut, cotes critiques de la pièce finie, unités applicables et règle de conversion.
- Normes produit et d’application : numéros exacts des normes, éditions requises et ordre de priorité en cas de conflit entre documents.
- Quantité et répartition des livraisons : prototypes, première pièce, quantité de production, taille des lots, calendrier de livraison et contraintes d’emballage.
- Inspection et réception : essais requis, échantillonnage, périmètre de contrôle, critères d’acceptation, étape d’inspection, points d’arrêt pour témoin et format du rapport.
- Définissez la traçabilité et les justificatifs en précisant la méthode d’identification, les champs de résultats réels, le lien avec les éprouvettes, l’historique des transformations et les pièces jointes requises.
Une ligne de commande de tube pourrait être libellée ainsi : diamètre extérieur de 25,4 mm × épaisseur de paroi de 1,5 mm × longueur de 3 000 mm ; une ligne de tôle : épaisseur de 10 mm × largeur de 1 200 mm × longueur de 2 400 mm ; une ligne de barre : diamètre de 50 mm × longueur de 1 000 mm. Les conditions de service pourraient indiquer 150°C et 1,6 MPa, tandis qu’un plan pourrait définir ±0,10 mm comme tolérance critique. Le périmètre de contrôle, par exemple 100 %, un lot de livraison de 500 kg, une surépaisseur d’usinage de 3 mm ou une première pièce de 10 pcs suivie d’une production de 200 pcs, doit être défini à partir du véritable plan d’ingénierie et de qualité.
| Élément de comparaison | Source justificative | Exemple de saisie — format uniquement | Condition de blocage |
|---|---|---|---|
| Forme du produit | Plan et spécification produit | Tube ; le soumissionnaire peut proposer une pièce forgée en justifiant son choix | La forme proposée diffère sans explication du procédé |
| Dimensions du brut | Révision du plan | Diamètre extérieur de 25,4 mm × épaisseur de paroi de 1,5 mm × longueur de 3 000 mm | Un soumissionnaire omet l’épaisseur de paroi ou la longueur |
| Conditions de service | Donnée de conception | 150°C et 1,6 MPa | Une hypothèse du fournisseur contredit la donnée de conception |
| Tolérances critiques | Caractéristiques du plan | Cote de ±0,10 mm et état de surface Ra 1,6 μm | Le devis ne s’applique qu’aux tolérances générales |
| Système d’unités | Priorité contractuelle | Les valeurs SI font foi | Des valeurs converties en pouces-livres sont intégrées aux critères de réception |
| Répartition des quantités | Calendrier des commandes | 10 pcs pour la première pièce, puis 200 pcs pour la production | Le prix suppose un lot de production unique et indivisé |
| Périmètre d’inspection | Plan qualité | Contrôle à 100 % et 2 pcs pour les éprouvettes | La méthode, le périmètre de contrôle ou le critère d’acceptation manque |
| Répartition des livraisons | Calendrier des livraisons | 4 livraisons × 50 pcs | Le délai de livraison indiqué suppose une livraison unique |
| Surépaisseur d’usinage | Procédé et plan approuvés | Surépaisseur de 3 mm | La surépaisseur est absente ou modifie le rendement matière de la pièce finie |
Ajoutez une ligne commerciale sous la liste de contrôle : « Indiquez dans votre devis les exclusions, les hypothèses et les dérogations proposées. » Cette phrase révèle les différences passées sous silence avant qu’un prix d’appel bas n’arrive dans le tableau comparatif.
9. Conditions de blocage avant la comparaison des prix
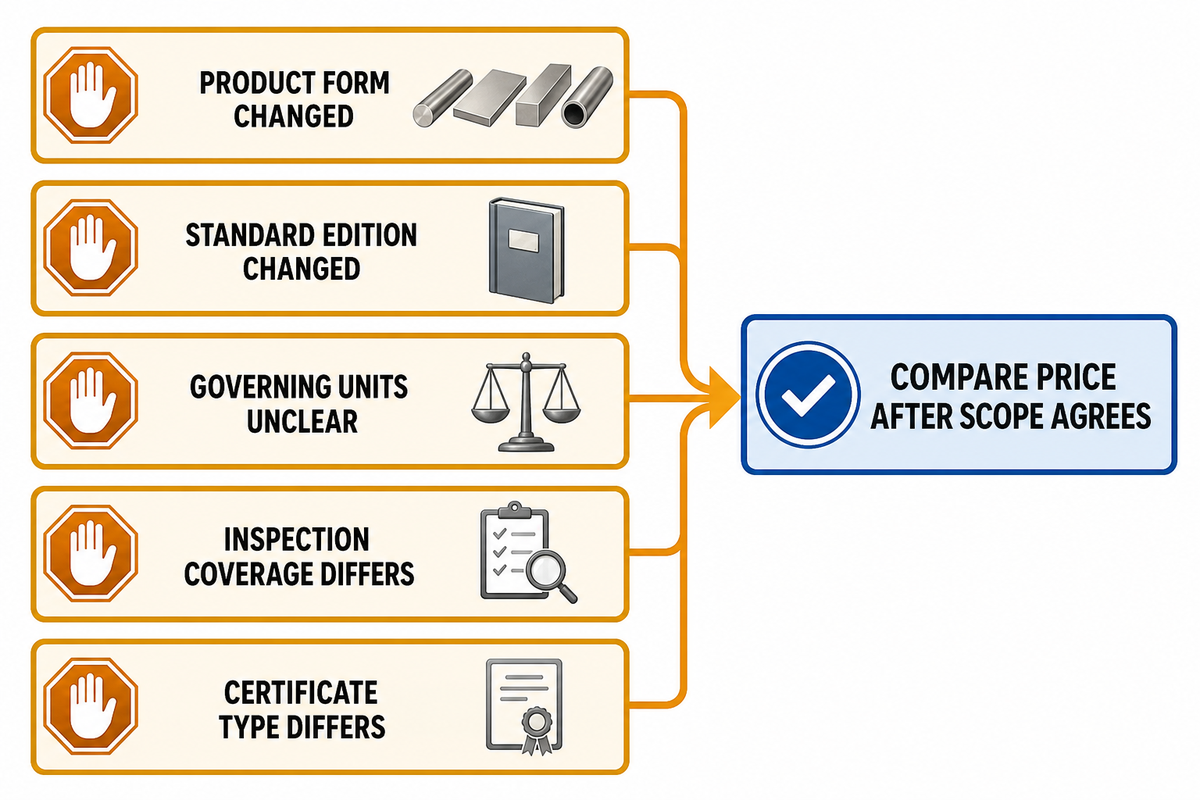
Une équipe d’approvisionnement doit interrompre la comparaison commerciale dès qu’un devis laisse ouvert un élément déterminant du procédé. Il ne s’agit pas de retarder l’attribution de la commande, mais d’éviter de classer des offres non équivalentes et de découvrir une exigence manquante après le lancement de l’outillage, la réservation de la matière ou la fabrication de la première pièce.
Règle du minimum de travaux irréversibles
N’autorisez pas l’outillage, la découpe du matériau, le traitement thermique ni la production avant que la forme du produit, la nuance, l’état métallurgique, les dimensions, le système d’unités, les normes applicables, le plan d’inspection et les exigences de traçabilité concordent sur le plan, le bon de commande et le devis du fournisseur.
Si un document prévaut en cas de conflit, indiquez explicitement l’ordre de priorité.
Arrêtez-vous et demandez des précisions si un soumissionnaire remplace une plaque par une barre, une barre par une billette, modifie la surépaisseur de forgeage, le procédé de fabrication du tube, l’édition de la norme, l’état métallurgique, les unités applicables, l’étendue des inspections ou le type de certificat. Arrêtez-vous également si un prix exclut des essais qu’un autre fournisseur a inclus. Ces différences peuvent correspondre à des offres valables, mais elles doivent figurer sur des lignes distinctes dans le comparatif.
Les indicateurs du marché peuvent tout de même aider à choisir le moment et à négocier. Ils ne rendent pas commercialement interchangeables des formes de produit ou des dossiers de preuves différents. L’U.S. Geological Survey indique qu’environ 95 % de la consommation de titane concerne les pigments de dioxyde de titane ; cela montre qu’il ne faut pas interpréter les grands titres sur la demande globale de titane comme des preuves directes concernant les devis de barres, plaques, pièces forgées ou tubes. Les séries commerciales par forme de produit et les indices des produits de laminoir peuvent indiquer une tendance, mais le comparatif des offres doit toujours reposer sur des champs de commande harmonisés.
Foire aux questions
Le titane Grade 5 est-il identique sous forme de barre, de plaque, de pièce forgée et de tube ?
Non. La désignation de l’alliage peut être apparentée, mais la forme du produit livré, la spécification, l’état métallurgique, les dimensions, le procédé de fabrication et les exigences d’essai peuvent différer. Indiquez la nuance et la spécification du produit sur des lignes de demande distinctes. Vérifiez ensuite que la norme retenue couvre bien la forme et l’usage final du produit acheté.
Une pièce en titane forgée est-elle toujours préférable à un usinage dans une barre ou une plaque ?
Non. Le forgeage peut réduire la quantité de matière à enlever ou permettre d’obtenir une géométrie utile, mais il peut aussi entraîner des coûts d’outillage, des quantités minimales et des travaux de qualification supplémentaires. Comparez l’ensemble du procédé prévu par le plan. L’usinage d’une barre ou le formage d’une plaque peut présenter moins de risques si la géométrie, le volume et les critères d’acceptation ne justifient pas le forgeage.
La norme ASTM B338 couvre-t-elle tous les tubes en titane ?
Non. Son champ d’application public se limite aux tubes pour condenseurs, évaporateurs et échangeurs de chaleur. D’autres usages peuvent relever de normes différentes selon l’application, avec leurs propres règles de tolérance et dossiers de preuves. Précisez d’abord l’usage final, puis la norme produit applicable, le procédé de fabrication, les dimensions, les contrôles et les critères d’acceptation.
Que faut-il inclure dans une demande de devis pour du titane ?
Indiquez l’application, l’environnement de service, la forme du produit, le procédé envisagé, la nuance, l’état métallurgique, les dimensions, les unités applicables, les normes et leurs éditions, la quantité, la répartition des livraisons, le plan d’inspection, les critères d’acceptation et le dossier de traçabilité. Demandez aux soumissionnaires de préciser les exclusions, les hypothèses et les écarts afin que le comparatif final porte sur un périmètre commercial équivalent.
Références et notes sur les sources
- Champ d’application public et liste des versions de l’ASTM B265 — bandes, feuilles et plaques.
- Champ d’application public et liste des versions de l’ASTM B348/B348M — barres et billettes.
- Champ d’application public et liste des versions de l’ASTM B381 — pièces forgées et contrôles spécifiés par l’acheteur.
- Champ d’application public et liste des versions de l’ASTM B338 — tubes pour condenseurs, évaporateurs et échangeurs de chaleur.
- Statistiques et informations de l’U.S. Geological Survey sur le titane — limites des catégories du marché.
- Étude de cas de Spirit AeroSystems sur le formage de plaques en titane — exemple limité de fabrication.
- Une approche systémique pour réussir l’usinage du titane — contraintes liées aux procédés.
- Étude de cas d’un atelier d’usinage sur le forgeage du titane — exemple commercial FPD déclaré par l’entreprise.
- US10435775B2 et US4991419A — divulgations portant uniquement sur les procédés.

