


Caractéristiques principales : bride pleine en acier au carbone
| Norme principale | ASME B16.5 (NPS 1/2–24) ; B16.47 (NPS 26–60) |
| Nuances des matériaux | ASTM A105 (température ambiante), A350 LF2 (basse température), A694 F52 (limite d’élasticité élevée) |
| Classes de pression | 150, 300, 400, 600, 900, 1500, 2500 |
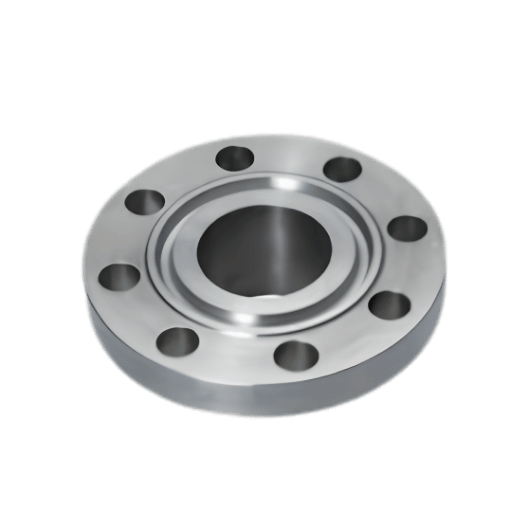
| Types de portée | Portée surélevée (RF), portée plane (FF), portée pour joint annulaire (RTJ) |
| Gamme de dimensions | NPS 1/2″ à NPS 24″ (B16.5) ; jusqu’à NPS 60″ (B16.47) |
Qu’est-ce qu’une bride pleine en acier au carbone et où l’utilise-t-on ?
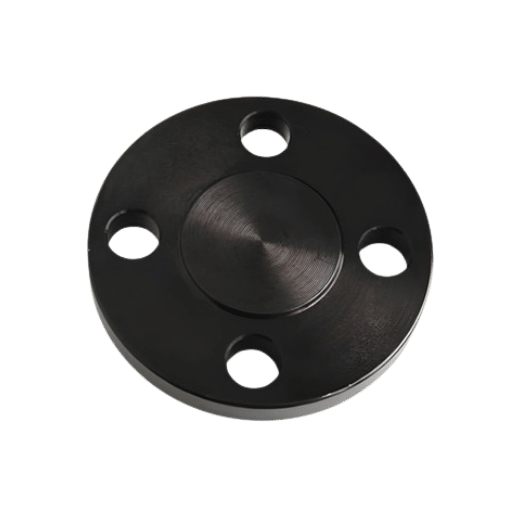 Une bride pleine est une pièce ronde et pleine en acier, sans alésage, qui sert à obturer l’extrémité d’un tube ou d’un récipient et à interrompre tout écoulement. Contrairement à un bouchon de tube soudé, la bride pleine se fixe par boulonnage à une bride correspondante. L’équipe de maintenance peut ainsi la déposer et la remettre en place sans découper la tuyauterie. C’est donc le choix privilégié lorsqu’on prévoit d’ajouter ultérieurement une vanne ou de modifier la conduite.
L’acier au carbone — de préférence des brides ASTM A105 pour la tuyauterie générale — est le matériau de référence des brides pleines dans les réseaux de tuyauterie industriels. Ce choix s’explique principalement par ses bonnes propriétés mécaniques, sa facilité de soudage et son coût global abordable.
La spécification ASTM A105/A105M- 23 le décrit comme suit :
Voici les cinq secteurs industriels qui utilisent des brides pleines en acier :
- Pipelines de pétrole et de gaz : mise hors service temporaire de sections de conduites de collecte, de conduites principales de transport et de tuyauteries de procédé par leur isolement.
- Pétrochimie et raffinage : obturation des piquages de réacteurs et d’échangeurs thermiques pendant les arrêts de maintenance.
- Traitement de l’eau et réseaux municipaux : obturation des points prévus pour une extension future sur les collecteurs de distribution.
- Essais de pression : fermeture des extrémités de tuyauterie lors des essais d’intégrité hydrostatiques ou pneumatiques.
- Production d’électricité : obturation des conduites de vapeur, de gaz et de condensats en bout de ligne.
Nuances d’acier au carbone forgé : ASTM A105, A350 LF2 et A694 F52
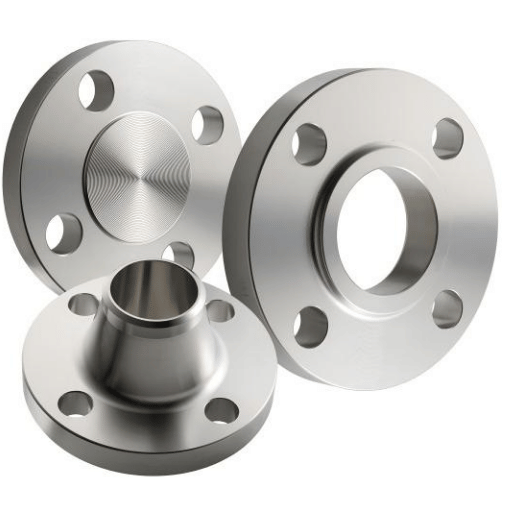 Le premier critère à prendre en compte pour choisir la nuance du matériau de votre bride pleine en acier au carbone est la température de service. L’A105 convient à la plupart des applications à température ambiante, mais pas aux basses températures ni aux conditions de service en milieu acide.
| Propriété | ASTM A105 | ASTM A350 LF2 | ASTM A694 F52 |
|---|---|---|---|
| Conditions de service | Température ambiante ou élevée | Basse température | Limite d’élasticité élevée ou service en milieu acide |
| Température minimale | -29°C (-20°F) | -46°C (-50°F) | Selon les spécifications du projet |
| Limite d’élasticité minimale | 250 MPa (36 ksi) | 250 MPa (36 ksi) | 360 MPa (52 ksi) |
| Résistance à la traction minimale | 485 MPa (70 ksi) | 485 MPa (70 ksi) | 455 MPa (66 ksi) |
| Essai de résilience requis ? | Non (sauf à partir de la classe 400) | Oui (essai Charpy V) | Oui |
| Poids maximal de la pièce forgée | 4 540 kg (10 000 lb) | 4 540 kg | Selon API 6A |
| Application type | Tuyauterie industrielle générale | GNL, cryogénie, pipelines en climat froid | Applications sous-marines, têtes de puits haute pression |
Quelle est la différence entre les brides pleines A105 et A350 LF2 ?
Pour les brides en acier au carbone, la principale différence concerne la température minimale de service. L’A105 est prévu pour une température de service de -29 C (-20 F) et, dans la plupart des classes de pression, ne requiert pas d’essai de résilience. L’A350 LF2 permet d’abaisser cette limite à -46 C (-50 F) et impose un essai Charpy V pour démontrer que le matériau ne se rompra pas sous une charge soudaine à cette température. En pratique, les brides A350 LF2 coûtent généralement 15-30 % de plus à l’achat que des brides A105 équivalentes, uniquement en raison des essais de conception. L’A350 LF2 est également soumis à des contrôles plus stricts de sa composition chimique. Si votre pipeline doit fonctionner au-dessus de -29 C, l’A105 est plus économique. Si la température de service est inférieure à -29 C, vous devez spécifier un matériau autre que le LF2 (ou le LF 3 pour des températures encore plus basses), sous peine de risquer une rupture fragile.ASME B16.5 regroupe l’A105 et l’A350 LF2 dans le groupe de matériaux 1.1 pour les pressions-températures nominales. Les données P-T sont identiques. Seule la ténacité à basse température diffère : choisir le LF2 ne modifie pas la pression de service admissible à une température donnée.
Dimensions et poids des brides pleines en acier au carbone (ASME B16.5)
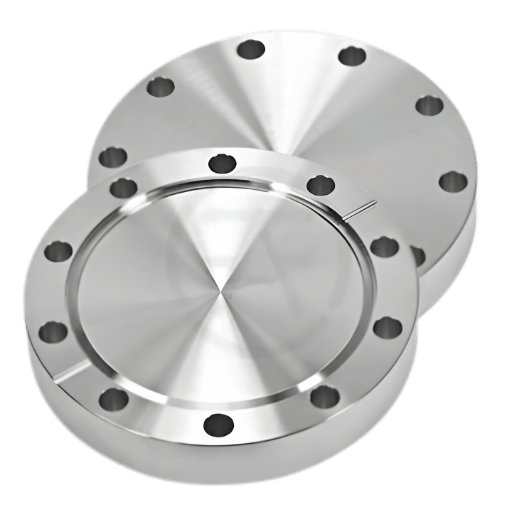 Les dimensions ci-dessous sont celles des brides pleines ASME B16.5 de classe 150, pour les tailles NPS 1/2″ à 24″. (Données en mm. Poids en kg.)
| NPS | Diamètre extérieur (mm) | Épaisseur (mm) | Diamètre du cercle de perçage (mm) | Nombre de boulons | Dimension des boulons | Poids (kg) |
|---|---|---|---|---|---|---|
| 1/2″ | 90 | 9.6 | 60.3 | 4 | 1/2″ | 0.9 |
| 1″ | 110 | 12.7 | 79.4 | 4 | 1/2″ | 0.9 |
| 2″ | 150 | 17.5 | 120.7 | 4 | 5/8″ | 2.3 |
| 3″ | 190 | 22.3 | 152.4 | 4 | 5/8″ | 4.1 |
| 4″ | 230 | 22.3 | 190.5 | 8 | 5/8″ | 7.7 |
| 6″ | 280 | 23.9 | 241.3 | 8 | 3/4″ | 11.8 |
| 8″ | 345 | 27.0 | 298.5 | 8 | 3/4″ | 20.5 |
| 10″ | 405 | 28.6 | 362.0 | 12 | 7/8″ | 32.0 |
| 12″ | 485 | 30.2 | 431.8 | 12 | 7/8″ | 50.0 |
| 16″ | 595 | 35.0 | 539.8 | 16 | 1″ | 82.0 |
| 20″ | 700 | 41.3 | 635.0 | 20 | 1-1/8″ | 130.0 |
| 24″ | 815 | 46.1 | 749.3 | 20 | 1-1/4″ | 196.0 |
D’après ASME B16.5, via HardHat Engineer. Pour les dimensions des classes 300, 600, 900, 1500 et 2500, consultez le tableau complet ASME B16.5. Pour les tolérances des classes 300, 600, 900, 1500 et 2500 selon ASME B16.5, voir la section 6.
“Lors du contrôle des dimensions d’une bride pleine, vérifiez quatre cotes : le diamètre extérieur, le diamètre du cercle de perçage, l’alignement des trous de boulonnage et l’épaisseur de la bride. Une bride conforme au diamètre extérieur, mais dont l’épaisseur est hors tolérance, peut présenter un risque de rupture sous pression.” — Varun Patel, B.E. Mechanical / PMP, HardHat Engineer (19+ ans dans la tuyauterie pétrolière et gazière)
Pressions-températures nominales : comment choisir la bonne classe
 Une bride pleine « classe 150 » ne peut pas résister à 150 psi à toutes les températures. La pression maximale de service admissible diminue en réalité lorsque la température augmente — c’est le déclassement. Ce phénomène a souvent induit en erreur les services des achats qui validaient les commandes d’après le seul numéro de classe, sans consulter la courbe P-T.
Quelle est la pression maximale d’une bride pleine en acier au carbone de classe 150 ?
À température normale (-29C à 38C), une bride pleine en acier au carbone de classe 150, conforme au groupe de matériaux 1.1 d’ASME B16.5 (A105 ou A350 LF2), a une pression nominale de 19,6 bar (285 psi). À 300C, cette pression maximale tombe à 10,2 bar (148 psi), soit un déclassement de 48 %. À 538 C, elle n’est plus que de 1,4 bar (20 psi).| Température (°C) | Classe 150 (bar) | Classe 300 (bar) | Classe 600 (bar) |
|---|---|---|---|
| -29 à 38 | 19.6 | 51.1 | 102.1 |
| 100 | 17.7 | 46.6 | 93.2 |
| 200 | 13.8 | 43.8 | 87.6 |
| 300 | 10.2 | 39.8 | 79.6 |
| 400 | 6.5 | 34.7 | 69.4 |
| 538 | 1.4 | 5.9 | 11.8 |
Source : Engineering Tool Box – groupe 1.1 d’ASME B16.5 (ASTM A105 / A350 LF2). Valeurs en bar ; multipliez par 14.5 pour obtenir une valeur approximative en psi.
Ce déclassement s’explique par la baisse de la limite d’élasticité de l’acier au carbone à température élevée : l’augmentation de l’énergie thermique facilite le déplacement des dislocations dans le réseau cristallin. À 538 C, l’A105 ne conserve qu’environ 7 % de sa capacité de pression à température ambiante. Consultez toujours la courbe des pressions nominales correspondant à la taille de votre tube et à vos conditions de service, au lieu de vous fier au seul numéro de classe. Les classes de pression supérieures (300, 600, 900) conservent une capacité plus élevée à haute température, mais nécessitent aussi des trous de boulonnage plus grands et des brides plus épaisses.
Portée surélevée, portée plane ou portée pour joint annulaire : comment choisir ?
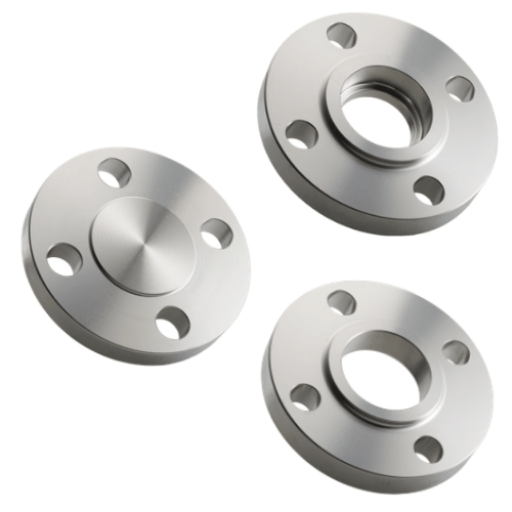 Le type de portée d’une bride pleine détermine le joint qu’elle peut recevoir et la façon dont celui-ci se déforme sous la charge axiale des boulons. Un type de portée inadapté à la bride pleine peut entraîner l’éjection du joint, un problème fréquent parmi les « dix principaux » défauts d’installation des brides recensés dans le guide technique de Klinger International destiné aux ingénieurs en tuyauterie.
| Caractéristique | Portée surélevée (RF) | Portée plane (FF) | Portée pour joint annulaire (RTJ) |
|---|---|---|---|
| État de surface | 125–250 μin (3,2–6,3 μm) | 250–500 μin | Gorge usinée |
| Type de joint | Joint spiralé ou feuille comprimée | Joint élastomère pleine face | Joint annulaire métallique (ovale/octogonal) |
| Classes courantes | De 150 à 2500 | 150 et 300 | De 600 à 2500 |
| Applications courantes | Industrie générale, pétrole et gaz | Brides correspondantes en fonte | Haute pression ou service critique |
Bride pleine, lunette d’obturation ou bouchon de tube : quand utiliser chaque solution ?
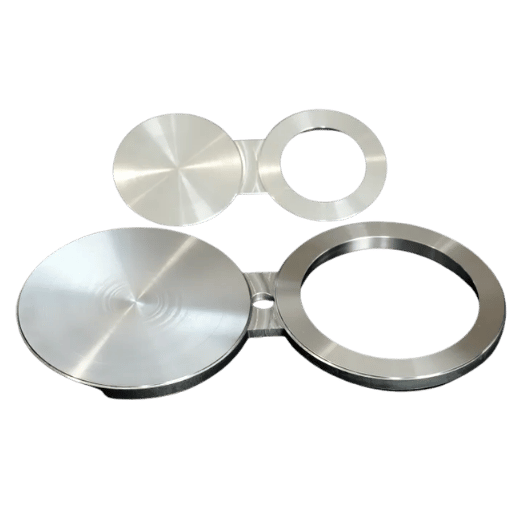 Ces trois dispositifs d’obturation répondent à des besoins opérationnels différents. Un dispositif inadapté entraîne des coûts excessifs dus à une spécification trop exigeante, ou se révèle impropre à la maintenance future.
| Caractéristique | Bride pleine | Lunette d’obturation | Bouchon de tube |
|---|---|---|---|
| Norme | ASME B16.5 | ASME B16.48 | ASME B16.9 |
| Démontable ? | Oui — dévisser les boulons pour accéder à la conduite | Oui — faire pivoter la plaque en huit | Non — soudé de façon permanente |
| État visible | Non visible de l’extérieur | La languette indique la position ouverte ou fermée | Sans objet (permanent) |
| Utilisation idéale | Extrémités en cul-de-sac, raccordements futurs, obturation pour essai | Isolement fréquent pendant la maintenance | Extrémité en cul-de-sac permanente, petit diamètre |
Entraxe de boulonnage, choix du joint et pratiques de montage
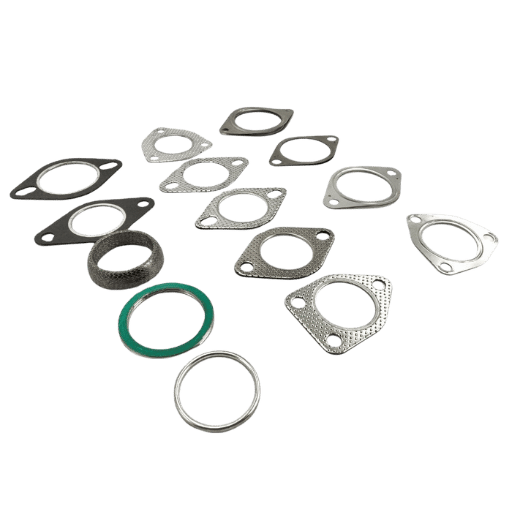 Un boulonnage réussi repose sur la bonne application des spécifications techniques sur le terrain. Sur le papier, les spécifications prévoient une bride pleine adaptée qui, une fois boulonnée, ne devrait pas fuir. Mais sur le terrain, si les boulons ne sont pas serrés au couple prescrit ou si le joint est mal positionné, la bride fuira. Selon les échanges d’ingénieurs en tuyauterie sur les forums Eng Tips, la méthode la plus recommandée consiste à serrer en étoile en 3 passes rapides : 30 %, 60 %, puis 100 % du couple final.
Les brides pleines de classe 150, de NPS 1/2″ à NPS 6″, comportent 4-8 boulons de 1/2″ à 3/4″. Au-delà de NPS 8″, elles comptent 8-20 boulons de 3/4″ à 1-1/4″ de diamètre. Pour connaître le nombre exact de boulons par taille ou le diamètre du cercle de perçage, consultez le tableau des dimensions ASME B16.5 ci-dessus.
- Vérifiez que les portées des brides sont propres et planes, et qu’elles ne présentent pas de rayures radiales trop importantes pour être étanchées par le joint.
- Placez le joint sur le cercle de perçage : s’il dépasse dans l’alésage, il gênera l’écoulement lorsque la bride pleine sera retirée.
- Serrez les boulons en étoile en 3 passes : 30 %, 60 %, 100 % du couple.
- Appliquez un produit antigrippant sur le filetage des boulons, conformément au tableau de couples, qui repose sur un coefficient de frottement donné (dans cet exemple, K = 0.20 pour un boulon en acier lubrifié).
- Ne réutilisez jamais les joints. Après compression, ils ne peuvent plus assurer une nouvelle étanchéité.
- Vérifiez que la longueur des boulons convient à ce type de bride. Dans les assemblages à brides, après serrage au couple final, les goujons doivent dépasser de 1-3 filets de l’écrou.
Comment vérifier la qualité : certificats d’aciérie, normes et commande
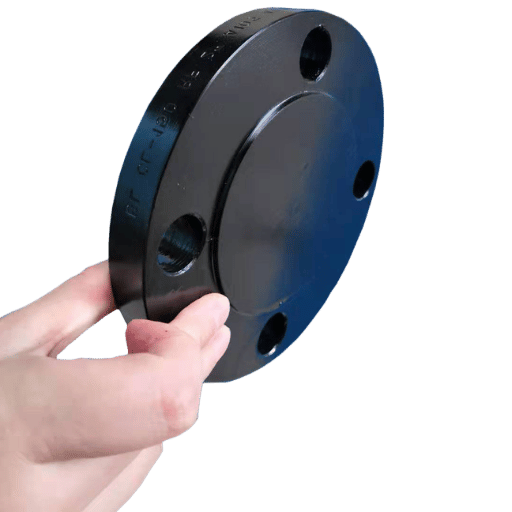 Cette situation précise a été évoquée sur le forum Reddit « r/MechanicalEngineering » : une bride de 8″ de classe 150 conforme à la norme ANSI a été rejetée par le contrôle qualité parce que son épaisseur présentait un écart de 1-2mm par rapport aux spécifications B16.5. Ce défaut aurait réduit sa capacité de résistance à la pression en dessous de la classe nominale.
À la réception de brides pleines en acier au carbone, vérifiez les éléments suivants sur le rapport d’essai matière (MTR / certificat EN 10204 3.1) :
- Numéro de coulée : il doit être traçable jusqu’au lot concerné et correspondre à la série de chiffres et de lettres inscrite sur le corps de la bride.
- Composition chimique : carbone 0,35 %, manganèse 0,60-1,05 %, silicium 0,10-0,35 % conformément à ASTM A105.
- Propriétés mécaniques : limite d’élasticité 250 MPa, résistance à la traction 485 MPa, allongement 22 %, dureté 197 HBW.
- État après traitement thermique : normalisé ou trempé et revenu pour la classe 400 ou pour les tailles supérieures à NPS 4 en classe 300.
- Référence de la norme : « ASTM A105 / A105M-23 » (ou équivalent).
- Contrôle dimensionnel : mesurez au minimum le diamètre extérieur, l’épaisseur et le diamètre du cercle de perçage, puis comparez-les aux tableaux ASME B16.5.
Marché des brides en acier au carbone et perspectives d’approvisionnement
 Le marché mondial des brides était estimé à environ 5.83 milliards USD en 2025 et devrait atteindre 8.6 milliards USD d’ici 2033, avec un taux de croissance annuel composé de près de 5,4 %. Les investissements dans les infrastructures du pétrole et du gaz (notamment les projets de pipelines au Moyen-Orient, en Asie du Sud-Est et en Amérique du Nord) continuent de soutenir la demande de brides en acier au carbone jusqu’en 2026 et en 2027.
Une récente évolution des normes ASME : l’édition B16.5-2025 a été publiée le 30 mai 2025, remplaçant la version produit de 2020. Les révisions les plus notables concernent des spécifications de matériaux renforcées et une meilleure fiabilité de l’étanchéité. Pour votre équipe chargée des achats, préciser « conformément à ASME B16.5-2025 » lors d’une commande en 2026 devrait guider le processus de fabrication et d’inspection du fabricant.
Un aperçu des volumes de recherche pour « bride pleine en acier au carbone » révèle une tendance saisonnière qui s’accentue du Q2 au Q3 2025. Ces données éclairent les périodes de commande prévues, qui pourraient être programmées en fonction des arrêts de maintenance industrielle planifiés à la fin de 2026. Passez votre commande au moins 4-6 semaines avant cette période afin d’éviter les problèmes liés au délai de livraison. Confirmez les conditions de fret et le suivi de l’expédition auprès de votre fournisseur, et vérifiez que le fabricant couvre les défauts de matériaux par une garantie — les producteurs réputés, qui offrent un service client de qualité, proposent cette garantie de façon standard.
Foire aux questions sur les brides pleines en acier au carbone
Q : Qu’est-ce qu’une bride en acier au carbone ?
Voir la réponse
Q : Quels matériaux sont utilisés pour fabriquer les brides pleines ?
Voir la réponse
Q : Les brides pleines nécessitent-elles un joint ?
Voir la réponse
Q : Quelle norme ASME s’applique aux lunettes d’obturation ?
Voir la réponse
Q : Quelle est la différence entre les brides pleines et les brides standard ?
Voir la réponse
Q : Dans quels cas ne faut-il pas utiliser une bride pleine ?
Voir la réponse
Vous avez besoin de brides pleines en acier au carbone pour votre projet ?
Baling Steel fournit des brides pleines sur mesure en A105, A350 LF2 et dans de nombreuses autres nuances, en classes 150 à 2500 et de NPS 1/2″” à 60″”. Les certificats d’essai sont joints à chaque commande.
Demander un devis →À propos de ce guide
Ce guide de référence sur les brides pleines en acier au carbone s’appuie sur les données de la spécification ASTM A105/A105M-23, les tableaux de dimensions et de pressions nominales ASME B16.5, ainsi que sur les pratiques des ingénieurs en tuyauterie sur le terrain. Baling Steel fabrique et fournit des brides en acier au carbone forgé et des raccords de tuyauterie aux industries pétrolière et gazière, pétrochimique, ainsi qu’aux projets d’infrastructures publiques. Les données et les pressions nominales doivent être vérifiées dans l’édition 2025 en vigueur d’ASME B16.5 et selon les spécifications du projet.
Références et sources
- ASTM A105/A105M-23 : spécification standard pour les pièces forgées en acier au carbone destinées aux applications de tuyauterie – ASTM International
- ASME B16.5, brides de tuyauterie et raccords à brides NPS 1/2 à NPS 24 – ASME
- Brides en acier au carbone – pressions-températures nominales du groupe 1.1 – Engineering ToolBox
- Dimensions des brides pleines – classes 150 à 2500 – HardHat Engineer
- Spécification du matériau des brides ASTM A105 – Wermac.org (Explore the World of Piping)
- Raccordement des brides : 10 erreurs courantes et comment les éviter – Klinger International
- Taille et part du marché des brides, prévisions de croissance 2026-2035 – Research Nester
Articles connexes
- Guide complet des brides pleines : types, normes et aperçu des applications
- Bride à collerette à souder : types, normes et critères de sélection – quand choisir une bride avec alésage plutôt qu’une bride pleine
- Brides à emboîter : quand et comment les utiliser – comparaison avec les brides pleines et à collerette à souder
- Assemblages à emboîture soudée : comprendre cette méthode d’assemblage des tuyauteries de petit diamètre
- Dimensionnement et matériaux des goujons : guide de sélection pour les assemblages à brides
Relu par l’équipe d’ingénierie de Baling Steel. En avril 2026.

