


OCTG is eenvoudig te begrijpen: Oil Country Tubular Goods is de verzamelnaam voor alle stalen buisproducten — casingbuizen, productiebuis en boorpijp — die zijn ontworpen voor de aanleg van olie- en gasputten. OCTG-producten vallen onder API Specification 5 CT, de wereldwijde norm voor de kwaliteitsspecificaties van buizen voor gebruik in putten.
In het kort: OCTG in één oogopslag
| Volledige naam | Oil Country Tubular Goods |
| Toepasselijke norm | API 5CT (11e editie, december 2023) / ISO 11960 |
| Productcategorieën | Casingbuizen, productiebuis, boorpijp |
| Wereldmarkt (2025) | ~$37,82 miljard |
| Belangrijkste legeringselementen | Chroom (Cr), mangaan (Mn), molybdeen (Mo) |
Waar staat OCTG voor?
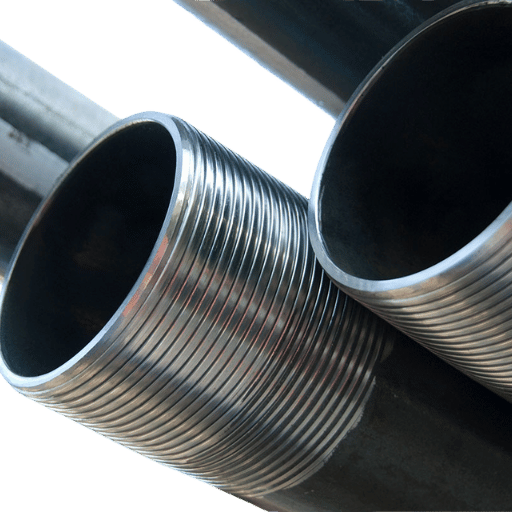
OCTG staat voor Oil Country Tubular Goods, een verzamelnaam voor buisvormige staalproducten die speciaal zijn ontworpen en vervaardigd voor de aanleg en productie van olie- en gasputten. Er zijn drie hoofdtypen OCTG-producten: casingbuizen, die het boorgat bekleden en ondersteunen; productiebuis, die koolwaterstoffen vanuit het reservoir naar de oppervlakte voert; en boorpijp, die de boor aandrijft en de circulerende boorvloeistof verplaatst. Alle OCTG wordt vervaardigd volgens API Specification 5CT (gelijkwaardig aan ISO 11960), de specificatie met de eisen voor de chemische, mechanische en dimensionale eigenschappen en de beproeving van OCTG.
In 2025 werd de OCTG-markt geschat op $37,82 miljard, dankzij het herstel van het aantal actieve boorinstallaties, de groei van diepwaterprojecten en de strenge nalevingsvereisten van API 5 CT, die de vraag naar hoogwaardige producten met hogere staalkwaliteiten aanwakkeren.
De API introduceerde de eerste 5CT-specificatie om meer uniformiteit te brengen in een markt met een breed scala aan OEM-buisproducten. API 5CT werd aanvankelijk gebruikt voor een groot aantal kwaliteitsvarianten en is inmiddels [11e editie (december 2023)].
De betekenis van OCTG is om meer redenen belangrijk dan alleen de naamgeving: de aanduiding bepaalt de specifieke norm, inspectiemethode en verbindingstypen die nodig zijn voor een bepaald putontwerp. Het gebruik van een niet-OCTG-buis voor dezelfde toepassing in een put kan, zelfs bij vergelijkbare afmetingen, leiden tot faalmechanismen die ter plaatse niet kunnen worden hersteld.
De drie typen OCTG: casingbuizen, productiebuis en boorpijp
OCTG is geen afzonderlijk product, maar een productfamilie. De drie producttypen vervullen elk een andere functie bij de aanleg en productie van putten en verschillen in maatbereik, verbindingssystemen, staalkwaliteiten en belastingsvereisten. De belangrijkste parameters staan in de onderstaande tabel ter vergelijking.
| Parameter | Casingbuis | Productiebuis | Boorpijp |
|---|---|---|---|
| Hoofdfunctie | Bekleedt en stabiliseert het boorgat; isoleert geologische zones | Voert gewonnen koolwaterstoffen vanuit het reservoir naar de oppervlakte | Draait de boor; circuleert boorspoeling |
| Typisch buitendiameterbereik | 4-1/2″ tot 20″ | 1.050″ tot 4-1/2″ | 2-3/8″ tot 6-5/8″ |
| Standaardlengte | R3 (~40 ft / 12 m) | R2 (~30 ft / 9 m) | R2 of R3 (27–31 ft / 8,2–9,4 m) |
| Type verbinding | BTC, LTC, STC, premium-schroefdraadverbindingen | EUE, NUE, BTC, premium-schroefdraadverbindingen | Gereedschapsverbindingen (NC-, IF- en FH-series) |
| Gangbare staalkwaliteiten | J55, K55, N80, L80, P110 | N80, J55, L80, P110 | G-105, S-135, E75 |
| Positie in de put | Permanent — vastgezet met cement tegen de wand van het boorgat | Uittrekbaar — geplaatst in de productiecasing | Tijdelijk — verwijderd tussen boorfasen |
Wat is het verschil tussen casingbuizen en productiebuis?
Casingbuizen en productiebuis zijn allebei OCTG-producten, maar worden in heel verschillende fasen van de levensduur van een put gebruikt. De casingbuis wordt tijdens het boren geplaatst en in de voltooide putwand vastgezet met cement. Ze biedt structurele steun, stabiliseert het boorgat om instorting te voorkomen, isoleert zoetwaterzones van productiezones en houdt de druk in de put onder controle. De casingbuis blijft permanent op haar plaats.
De productiebuis wordt na het boren in de casingbuis geplaatst en vormt de voornaamste verticale leiding waarlangs gewonnen olie en gas naar de oppervlakte stromen. Bij een put die opnieuw wordt bewerkt, kan de buis uit het boorgat worden gehaald en in een andere put worden geplaatst — dat is gebruikelijker dan de casingbuis uit de put halen. Het fundamentele technische verschil: de casingbuis moet tegelijkertijd bestand zijn tegen implosie door externe druk, barsten door interne druk en axiale trekbelasting door haar eigen gewicht in de put. De productiebuis is vooral ontworpen om bestand te zijn tegen de externe barstdruk van formatiewater en tegen de hoge temperatuur van hete reservoirvloeistoffen die door de put omhoog stromen.Beide producten voldoen aan API 5 CT, maar verschillen in dimensionale series, koppelingontwerp en gewicht per voet; dat weerspiegelt hun verschillende functie in de put.
Staalkwaliteiten volgens API 5CT: van J55 tot P110
De API 5 CT-specificatie omvat acht basisstaalkwaliteiten voor OCTG-casingbuizen en productiebuis. Voor elke kwaliteit zijn de minimum- en maximumvloeigrens, de minimale treksterkte, de vereiste warmtebehandeling en de voorwaarden voor gebruik in een H₂S-houdende omgeving vastgelegd. Het belang van de juiste staalkwaliteit kan moeilijk worden overschat: kiest u een te lage sterkte, dan kan de buis bezwijken; kiest u een veel te hoge sterkte, dan leidt dat tot onnodige projectkosten zonder voordeel in de put.
| Staalkwaliteit | Min. vloeigrens (MPa/ksi) | Max. vloeigrens (MPa/ksi) | Min. treksterkte (MPa/ksi) | Warmtebehandeling | Geschikt voor gebruik in een H₂S-houdende omgeving |
|---|---|---|---|---|---|
| J55 | 379 / 55 | 552 / 80 | 517 / 75 | Geen of N&T | Nee |
| K55 | 379 / 55 | 552 / 80 | 655 / 95 | Geen of N&T | Nee |
| N80 Type 1 | 552 / 80 | 758 / 110 | 689 / 100 | N&T of Q&T | Nee |
| L80 Type 1 | 552 / 80 | 655 / 95 | 655 / 95 | Q&T | Ja (NACE MR0175) |
| C90 | 621 / 90 | 724 / 105 | 689 / 100 | Q&T | Ja (NACE MR0175) |
| T95 | 655 / 95 | 758 / 110 | 724 / 105 | Q&T | Ja (NACE MR0175) |
| P110 | 758 / 110 | 965 / 140 | 862 / 125 | Q&T | Nee |
| Q125 | 862 / 125 | 1034 / 150 | 931 / 135 | Q&T | Nee |
📐 Technische opmerking: vereisten voor staalkwaliteiten voor gebruik in een H₂S-houdende omgeving
L80, C90 en T95 zijn de drie aangewezen OCTG-staalkwaliteiten voor gebruik in een H₂S-houdende omgeving volgens NACE MR0175 / ISO 15156. Voor elk van deze kwaliteiten geldt een maximale hardheid: voor L80 is dat 22 HRC en voor C90 en T95 is dat 25.4 HRC. Deze limieten zijn vastgelegd omdat een hogere hardheid doorgaans leidt tot vroegtijdige sulfidespanningscorrosie in een HS-omgeving. N80 Type 1 heeft dezelfde minimale vloeigrens als L80, maar kent geen hardheidslimiet en ondergaat geen afschrik- en ontlaatbehandeling. Daarom is deze kwaliteit niet geschikt voor gebruik in een H₂S-houdende omgeving.
De aanduidingen voor warmtebehandeling — N&T (normaliseren en ontlaten) en Q&T (afschrikken en ontlaten) — staan voor verschillende manieren om de microstructuur te behandelen. Q&T levert een structuur van ontlaten martensiet op, wat zorgt voor een betere taaiheid bij omgevingstemperatuur, nauwere en beter beheersbare hardheidslimieten per batch en uiteindelijk een betere weerstand tegen waterstofbrosheid. Daarom worden alle staalkwaliteiten voor gebruik in een H₂S-houdende omgeving volgens Q&T-eisen geproduceerd.
Om van de minimale vloeigrens van J55/K55 naar een minimale treksterkte van 725 MPa (105 ksi) te gaan, biedt K55 een oplossing: deze kwaliteit heeft dezelfde minimale vloeigrens als J55, maar een hogere minimale treksterkte van 655 MPa (95 ksi). Voor toepassingen waarbij de implosiebelasting het ontwerp bepaalt — een aandachtspunt bij de keuze van producten voor surface casing — is K55 een geschikte oplossing. J55 en K55 behoren wereldwijd tot de populairste staalkwaliteiten: voor ondiepe putten zonder H₂S bieden ze een goedkoop alternatief voor duurdere kwaliteiten.
Hoe OCTG wordt vervaardigd: naadloos of ERW
Casingbuizen en productiebuis voor OCTG worden met verschillende processen vervaardigd: naadloos of elektrisch weerstandsgelast (ERW). Ook deze keuze hangt niet alleen van de kosten af, maar kan de prestaties in de put beïnvloeden, vooral bij hoge druk en in een H₂S-houdende omgeving.
Voordelen
- Geen lasnaad — uniforme sterkte over de volledige omtrek van de wand
- Bestand tegen hogere implosie- en barstdrukken
- Verplicht voor toepassingen in een H₂S-houdende omgeving
- Voorkeur van operatoren voor diepe putten met hoge druk
- Betere weerstand tegen sulfidespanningscorrosie
Beperkingen
- Hogere kosten voor grondstoffen (massief staalblok tegenover bandstaal)
- Langere levertijden vanuit staalfabrieken
- De tolerantie voor de wanddikte is iets ruimer dan bij ERW
Voordelen
- Lagere productiekosten — vervaardigd uit vlak bandstaal
- Snellere productiecycli en kortere levertijden
- Nauwere dimensionale toleranties (wanddikte, buitendiameter)
- Geschikt voor toepassingen met lage druk en zonder H₂S in surface casing
Beperkingen
- De lasnaad kan een zwak punt vormen bij wisselende belasting
- De laszone is gevoeliger voor sulfidespanningscorrosie
- Niet toegestaan voor putten met H₂S of diepe putten met hoge druk
- De integriteit van de lasnaad hangt sterk af van de grondigheid van de inspectie
Productieroutes voor naadloze buizen per buitendiameterbereik (volgens IMOA):
| Buitendiameterbereik | Proces |
|---|---|
| 21–178 mm (0.83″–7.0″) | Continu doornwalsen / pushbenchproces |
| 140–406 mm (5.5″–16.0″) | Walsen op een plugwalsinstallatie |
| 250–660 mm (9.8″–26.0″) | Dwarswalsdoorboren + pilgerwalsen |
💡 Veelgemaakte inkoopfout
Een andere veelgemaakte fout bij OCTG is de keuze voor ERW-casing in zones met hoge druk of H₂S. De lasnaad heeft een sterk afwijkende microstructuur ten opzichte van het basismateriaal. Zelfs na een warmtebehandeling na het lassen (PWHT) is de laszone minder goed bestand tegen waterstof dan het basismateriaal, wat tot verbrossing en uiteindelijk catastrofaal bezwijken leidt. Dit faalmechanisme kan zich snel en catastrofaal voordoen. De hogere initiële materiaalkosten van naadloze buizen voor gebruik in een H₂S-houdende omgeving wegen ruimschoots op tegen de onvermijdelijke problemen met de integriteit van de put die anders zouden ontstaan.
OCTG in olie- en gasactiviteiten: van de start van het boren tot de productie
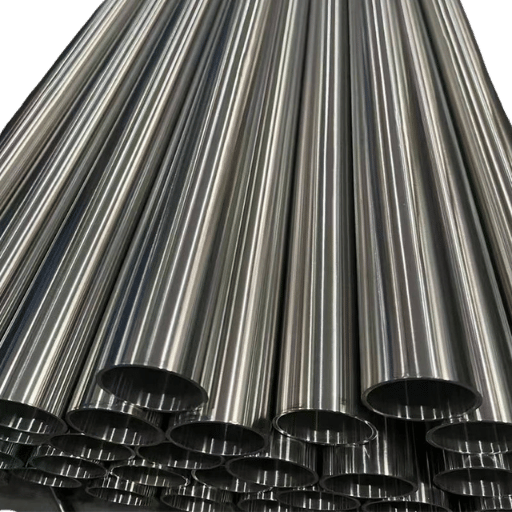
Voor elke olie- of gasput zijn meerdere casing- en productiebuizen nodig, die tot verschillende diepten reiken. Naarmate de put dieper wordt, zijn steeds hogere OCTG-staalkwaliteiten nodig. Inzicht in deze opbouw is noodzakelijk om een product te kiezen dat bij een specifiek putgedeelte past.
- Conductor casing (30-20 OD) – De buitenste casingbuis, die tot een diepte van 50-150 ft (15-45 m) in de grond wordt gedreven of met cement wordt vastgezet. Ze voorkomt dat los, niet-geconsolideerd materiaal aan het oppervlak nabij de putmond instort en dient als steunbasis voor de blow-outpreventor (BOP)-installatie. Omdat de druk relatief laag is en inspectie mogelijk is, volstaat staalkwaliteit J55 of K55.
- Surface casing (13-3/8-20 OD) – Wordt met cement vastgezet van het oppervlak tot een diepte van 1.000-3.000 ft (300-900 m). De surface casing beschermt en isoleert de zoetwaterhoudende grondwaterlagen van de diepere formaties. De diepte is wettelijk geregeld, maar de meeste bevoegde instanties eisen een afstand van minstens 100 ft (30 m) tot de diepst gelegen zoetwaterbron. Voor surface casing wordt vaak staalkwaliteit J55 of K55 gebruikt.
- Intermediate casing (9-5/8-13-3/8 OD) – Wordt geplaatst tot een diepte van 3.000-12.000 ft (900-3.600 m) om zones met abnormale formatiedruk, kanalen met verloren boorvloeistof en stabiliteits- of sterkteproblemen bij schalieformaties te isoleren. De intermediate casing moet bestand zijn tegen zowel implosiebelastingen vanuit de formatie als barstbelastingen door gas dat kan worden aangetroffen. Gangbare staalkwaliteiten zijn N80 en L80.
- Production casing (5-1/2-9-5/8 OD) – Wordt met cement vastgezet ter hoogte van de geperforeerde zone van de beoogde formatie en is ontworpen om de reservoirdruk gedurende de levensduur van de put op te vangen. De diepte van het reservoir, het HS-gehalte, de temperatuur en de corrosieve eigenschappen op lange termijn spelen allemaal een rol bij de keuze van de staalkwaliteit. Voor diepe putten wordt vaak P110 voorgeschreven en voor H₂S-houdende omgevingen L80 of T95.
- Production tubing (2-3/8-4-1/2 OD) – Wordt na het cementeren in het boorgat geplaatst en vormt de productieleiding waarlangs de olie en het gas naar de oppervlakte stromen. In tegenstelling tot de casingbuis kan de productiebuis bij onderhoudswerkzaamheden uit de put worden gehaald en vervangen. Voor de keuze van de combinatie van productiebuis en annulaire ruimte zijn een goede beoordeling van de stromingszekerheid en de eigenschappen van de geproduceerde vloeistof nodig.
- Boorpijp (2-3/8-6-5/8 OD) – De buisdiameter die in de beginfase van de levensduur van de put wordt gebruikt; de buis wordt verwijderd voordat de production casing wordt geplaatst. Boorpijp brengt via wisselend koppel de draaikracht en axiale belasting over op de boor, terwijl boorspoeling en boorgruis door het midden van de buis worden gepompt. Voor diepe putten met een grote afwijking van de verticale richting worden tegenwoordig vaak buizen van staalkwaliteit G-105 of S-135 gebruikt.
Wat is OCTG bij olie-exploratie?
In de olie-industrie verwijst OCTG naar de buisvormige staalproducten die exploratie en productie mogelijk maken. Tijdens de exploratie bereikt de boorpijp de beoogde zone; tijdens de evaluatie draagt ze de casingbuizen die een betrouwbaardere analyse mogelijk maken; tijdens de ontwikkeling bestaat de volledige buizenreeks uit conductor-, surface- en intermediate casing; en tijdens de productiefase voert de productiebuis olie en gas naar de oppervlakte terwijl de casingbuizen de formatiedruk opvangen. In geen enkele fase staat het product op zichzelf: OCTG vormt uiteindelijk de basis van elk proces vanaf de putmond tot en met de ontmanteling. Zonder OCTG dat voldoet aan API 5CT zou olie-exploratie moeilijk zijn; de steeds diepere en hetere reservoirs onder de extreme drukken van de 21e eeuw zouden niet kunnen worden geproduceerd.
💡 Opmerking over belastingscombinaties
De maximale sterkte van elke casingreeks wordt op de proef gesteld wanneer drie soorten belastingen tegelijk optreden.. axiale trekbelasting: het eigen gewicht van de hangende buizenreeks, implosiedruk: formatiewater plus de druk van de bovenliggende gesteentelagen, barstdruk: gasinstroom of een kick in de buis via de druk van het formatiewater. Bij het ontwerp wordt altijd rekening gehouden met deze drie belastingen in de ongunstigste omstandigheden. Als bij het ontwerp echter één belasting niet wordt meegenomen en de overige twee wel boven de vereiste waarden worden ontworpen, maar binnen de limieten blijven, kan dat leiden tot het volledig bezwijken van de put, een blow-out door de stromingsweg en een volledige blow-out aan het oppervlak.
OCTG tegenover line pipe: normen, schroefdraad en toepassingen
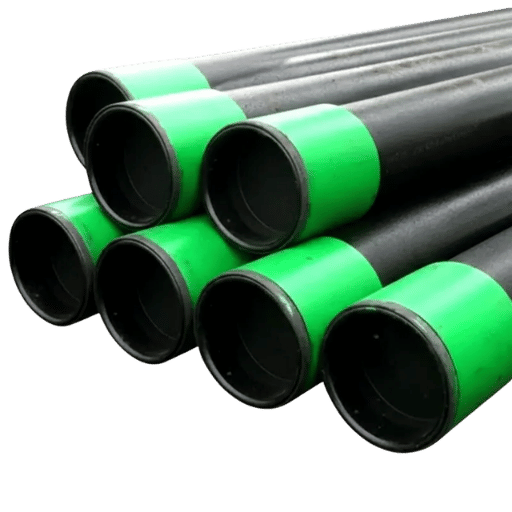
Een aspect van buizen dat bij inkoop vaak verkeerd wordt begrepen, is het onderscheid tussen OCTG (vervaardigd volgens API 5 CT) en line pipe (vervaardigd volgens API 5L), ook wanneer dat aan de buitenkant niet duidelijk is. Ze lijken genoeg op elkaar om met elkaar te worden verward, maar zijn vanuit het oogpunt van belasting helemaal niet onderling uitwisselbaar.
| Parameter | OCTG (API 5CT) | Line pipe (API 5L) |
|---|---|---|
| Toepassing | In de put (in het boorgat) | Bovengronds (transport tussen installaties) |
| Norm | API 5CT / ISO 11960 | API 5L / ISO 3183 |
| Eindverbinding | Schroefdraad (BTC, EUE, premium — gasdichte afdichting) | Afgeschuinde uiteinden om ter plaatse te lassen |
| Ontwerpcriteria | Implosie + barsten + axiale trekbelasting (triaxiaal) | Interne druk (omtrekspanning is bepalend) |
| Systeem voor staalkwaliteiten | J55, K55, N80, L80, P110, Q125… | X42, X52, X60, X70, X80… |
| Vervaardiging | Voornamelijk naadloos (ERW voor beperkt gebruik in surface casing) | Naadloos, ERW, LSAW, SSAW |
| Eis voor schroefdraad | Verplicht — mechanische gasdichte verbinding ondergronds | Geen — bovengronds verbonden door lassen ter plaatse |
Wat is het verschil tussen line pipe en OCTG-buizen?
Het belangrijkste verschil is waar de buis wordt gebruikt en welke belastingen ze moet kunnen weerstaan. OCTG is ontworpen voor gebruik in de put — in een leiding door de aardlagen. Ze moet tegelijkertijd bestand zijn tegen implosie door de formatiedruk, barsten door de druk van de circulerende vloeistof en de axiale belasting van haar eigen gewicht op 10.000 ft of meer in de lucht. De schroefdraadverbindingen moeten gedurende meerdere decennia gasdicht blijven onder hoge druk.
Line pipe is ontworpen voor bovengronds transport via het pijpleidingnetwerk. Ze moet daarom bestand zijn tegen de hoge omtrekspanning door de interne druk van de vloeistof die ze vervoert. De buizen worden aan elkaar gelast en vallen onder een heel andere reeks normen (API 5CT tegenover API 5L). De staalkwaliteiten zijn niet uitwisselbaar: een J55-casingbuis kan vergelijkbare afmetingen hebben als een X52-line pipe, maar presteert niet noodzakelijk hetzelfde onder beide omstandigheden.📐 Keuzehulp: OCTG of line pipe
Gebruik OCTG (API 5 CT) wanneer uw buis in een boorgat wordt geplaatst en bestand moet zijn tegen implosie, trekbelasting en barsten, of wanneer u een gasdichte schroefdraadverbinding nodig hebt. Gebruik line pipe (API 5 L) wanneer u vloeistoffen bovengronds tussen installaties vervoert, voornamelijk onder interne druk, en de buizen ter plaatse aan elkaar last. Door deze producten verkeerd toe te passen, vervalt de ontwerpgrondslag van de norm en kan een niet-gekwantificeerde aansprakelijkheid ontstaan.
OCTG-inspectie: normen, NDO-methoden en acceptatiecriteria
Sectie 10 van API 5 CT beschrijft de vereiste inspectieprocedures voor OCTG-producten. U hebt geen keuze: tekortkomingen bij inspecties zijn een van de belangrijkste oorzaken van afkeuring van OCTG, zowel bij de ontvangstinspectie als — met veel hogere kosten — nadat de buis al in het boorgat zit.
OCTG-inspectiechecklist (API 5CT, sectie 10)
Dimensionale controle: buitendiameter, wanddikte, lengte en gewicht per voet worden gecontroleerd volgens de toleranties in tabel C.24 van API 5CT
Hydrostatische beproeving – elke buiswand werd getest op de minimale testdruk volgens API 5 CT voor het opgegeven buisgewicht en de staalkwaliteit
Ultrasoon onderzoek (UT) – N80 en hoger – controle op variaties in wanddikte en op langs- en dwarsfouten.
Elektromagnetische inspectie (EMI) – inspectie over de volledige buislengte op defecten aan en vlak onder het oppervlak van de buiswand.
Magnetisch deeltjesonderzoek (MPI) – uitgevoerd aan de uiteinden en in de schroefdraadzone, waar de hoogste spanningsconcentratie optreedt.
Visuele inspectie—controle van de oppervlakteconditie, de geometrie van het schroefdraadprofiel, de koppeling en de speling van de driftmeter.
Hardheidsmeting – de norm schrijft dit voor voor alle staalkwaliteiten voor gebruik in een H₂S-houdende omgeving: L80 (max. 22 HRC), C90 (max. 25.4 HRC), T95 (max. 25.4 HRC).
📐 Technische opmerking: addendum 1 bij API 5CT (2025)
Sectie 10 van API 5 CT schrijft voor dat alle kwaliteiten N80 en hoger over de volledige lengte met UT worden onderzocht. Voor staalkwaliteiten voor gebruik in een H₂S-houdende omgeving (L80, C90 en T95) is een hardheidsmeting op 100% van het product vereist: de hardheid mag niet hoger zijn dan 22 HRC voor L80 en 25.4 HRC voor C90 en T95. Addendum 1 bij de 11e editie van API 5 CT trad in werking op 1 mei 2025 en scherpt de productievereisten voor casingbuizen en productiebuis bij boor- en productieactiviteiten verder aan, met name voor dimensionale toleranties, maatnauwkeurigheid en de controle van mechanische eigenschappen aan de buiseinden waar de verbindingen worden gevormd.
“Praktijkervaring: beschadigde schroefdraad is de voornaamste oorzaak van afkeuring”
Mensen uit de sector geven aan dat beschadiging van schroefdraad tijdens transport en opslag op de boorlocatie tot meer OCTG-afkeuringen leidt dan fabricagefouten in de buiswand. Eén beschadigde schroefdraad op een verbinding van production casing kan bij het cementeren al leiden tot een gaslek met een schadebedrag van wel een miljoen dollar. Het juiste gebruik van schroefdraadbeschermers, correcte procedures voor het hanteren van buizen en controle van de schroefdraad vóór plaatsing zijn geen optionele verbeteringen, maar maken deel uit van de OCTG-kwaliteitsbeheerprogramma’s die bij bestelling moeten worden vastgelegd en bij ontvangst moeten worden gecontroleerd.
OCTG kiezen voor de omstandigheden in uw put
Bij de selectie van OCTG moet u ervoor zorgen dat de vijf kritieke putparameters passen bij de staalkwaliteit, wanddikte en verbinding. Dit is een richtlijn; een bevoegde booringenieur moet vóór het definitieve ontwerp van de buizenreeks een volledige analyse van de belastingen in de boorput uitvoeren.
| Factor | Omstandigheid | OCTG-vereiste |
|---|---|---|
| Putdiepte | < 5,000 ft (< 1,500 m) | J55 / K55 volstaat doorgaans voor putten zonder H₂S en zonder hoge druk. |
| Putdiepte | 5.000–12.000 ft (1.500–3.600 m) | N80 / L80 als minimum voor de productiebuisreeks |
| Putdiepte | > 12.000 ft (> 3.600 m) | P110 / Q125 — hoge treksterkte voor de belasting door het eigen gewicht |
| Aanwezigheid van H₂S | Elke detecteerbare H₂S-concentratie | Alleen L80 / C90 / T95 — NACE MR0175 / ISO 15156 is verplicht |
| Temperatuur | > 150 °C (302°F) | CRA-legering of staalkwaliteit met hoog legeringsgehalte — raadpleeg een materiaalkundig ingenieur |
| Instortingsbelasting | Hoge uitwendige druk (diepe putten, uitgeputte formaties) | Grotere wanddikte (hoger gewicht/ft) binnen dezelfde staalkwaliteit |
| Budgetbeperking | Kostenbewuste toepassing zonder H₂S | N80 Type 1 in plaats van L80 — dezelfde minimale vloeigrens tegen lagere kosten (geen toeslag voor hardheidscontrole) |
⚠️ Belangrijk: vereisten voor staalkwaliteiten voor gebruik in een H₂S-houdende omgeving zijn niet onderhandelbaar
Een staalkwaliteit kiezen die niet geschikt is voor gebruik in een H₂S-houdende omgeving (J55, N80 Type 1 of P110) voor een put met blootstelling aan HS is in strijd met NACE MR0175 / ISO 15156 en vormt een onmiddellijk gevaar door sulfidespanningsscheuren. Staal met hoge sterkte dat niet op hardheid is gekarteerd, is niet bestand tegen omstandigheden met H₂S, en dat hoeft niet noodzakelijk vooraf te waarschuwen. Hierop besparen levert niets op: de veiligheidsgevolgen kunnen leiden tot een catastrofaal verlies van putcontrole, milieuschade en strafrechtelijke aansprakelijkheid.
Volgens API 5CT zijn alleen de staalkwaliteiten L80, C90 en T95 goedgekeurd voor gebruik in een H₂S-houdende omgeving in de boorput.Vooruitzichten voor de OCTG-markt: trends die de sector in 2025–2026 vormgeven
Omvang van de wereldwijde OCTG-markt
$37.82B → $40.38B
2025 tot 2026 | CAGR ~6,8% | Bron: Fortune Business Insights
Drie structurele factoren stuwen de groei van het OCTG-verbruik tot en met 2026: (i) het herstel van het wereldwijde aantal boorinstallaties voor olie na de terugval van 2020-2022 vertaalt zich rechtstreeks in een hogere vraag naar verbruiksgoederen: voor elke geboorde put zijn casingbuizen, productiebuis en boorstangen nodig; (ii) in de Golf van Mexico, het Braziliaanse pre-saltgebied en West-Afrika worden voortdurend diepwater- en ultradiepwatervelden ontwikkeld. Daarvoor is OCTG met betere prestaties nodig, zoals API P110- en Q125-kwaliteiten en gasdichte premiumverbindingen. Die leveren aanzienlijk hogere marges op dan producten met API-standaarddraad; (iii) strengere eisen voor volledige naleving van API 5CT, waaronder de updates in Addendum 1 van juni 2025, verhogen de kwaliteitsnorm en verdringen niet-conforme producten van goedkopere leveranciers.
Het breidt de norm voor de productie van stalen casingbuizen en productiebuis voor gebruik bij olie- en gasboringen en productieactiviteiten uit.
– American Petroleum Institute, API 5CT Addendum 1 (29 mei 2025)
Wat de materialen betreft, stijgt het Mo-gehalte in premium OCTG-staalkwaliteiten van circa 0,4% Mo tot 0,75% Mo als reactie op het grotere aandeel diepe, hete putten met H₂S in nieuwe veldontwikkelingen. Molybdeen verbetert de hardbaarheid en de weerstand tegen putcorrosie in chlorideomgevingen. Het wordt ook een steeds belangrijkere ontwerpparameter voor de metallurgie van OCTG voor gebruik in een H₂S-houdende omgeving.
💡 Opmerking voor de inkoopplanning van 2026
Inkoopteams die putprogramma’s voor 2026 opstellen, doen er goed aan hun leveringscontracten vroeger te plannen. Het groeiende aantal boorinstallaties en strengere conformiteitsregels van API 5CT beperken het beschikbare aanbod van volledig conforme, gecertificeerde OCTG-producten, vooral van staalkwaliteiten voor gebruik in een H₂S-houdende omgeving (L80, C90, T95) en premiumkoppelingen en -verbindingen. De beschikbaarheid op de spotmarkt van conforme producten zal in H2 2026 waarschijnlijk beperkter zijn dan nu. Exploitanten met vastgelegde putprogramma’s moeten hun offerteaanvragen 6-9 maanden vóór de kritieke behoefte aan OCTG indienen.
Veelgestelde vragen over OCTG
Wat betekent OCTG?
Antwoord bekijken
OCTG (Oil Country Tubular Goods) is de verzamelnaam voor naadloze en gelaste stalen buisproducten die worden geleverd voor de aanleg van olie- en gasputten volgens API Specification 5CT. De categorie omvat drie producttypen: casingbuizen (die de boorputwand bekleden), productiebuis (die de gewonnen vloeistof naar de oppervlakte voert) en boorstangen (die de boorbeitel laten draaien). Om als OCTG te worden beschouwd, moeten ze alle drie voldoen aan API 5CT.
Wat is het verschil tussen line pipe en OCTG-buizen?
Antwoord bekijken
OCTG (API 5CT) is ontworpen voor gebruik in de boorput (tegenover API 5L, dat dient voor het transport van vloeistoffen via een pijpleiding). OCTG moet bestand zijn tegen instorting, barsten en axiale trekbelasting tegelijk, en de schroefdraadverbindingen moeten ondergronds gasdicht afsluiten. API 5L is ontworpen voor gebruik bovengronds, waar de inwendige ringvormige spanning de voornaamste belasting vormt; de verbindingen worden ter plaatse gelast in plaats van geschroefd. Ook de aanduidingen van de staalkwaliteiten verschillen (J55/N80/P110 voor OCTG tegenover X42/X60/X70 voor transportbuizen); de producten zijn niet onderling uitwisselbaar.
Wat houdt een OCTG-inspectie in?
Antwoord bekijken
Een OCTG-inspectie omvat de kwaliteitscontroletests die zijn voorgeschreven in hoofdstuk 10 van API 5CT. Daarbij worden de diameter en wanddikte gecontroleerd, wordt een hydrostatische druktest uitgevoerd en worden inwendige gebreken en wanddefecten opgespoord met ultrasoon onderzoek (UT). Ook omvat de inspectie elektromagnetisch onderzoek (EMI) naar oppervlaktedefecten, magnetisch deeltjesonderzoek (MPI) van gelaste uiteinden en schroefdraad, een visuele controle van het oppervlak en de schroefdraadprofielen en, indien van toepassing, een hardheidstest volgens de OCTG-staalkwaliteit. Alle geharde en genormaliseerde staalkwaliteiten voor wanddikte (N80 en hoger) moeten over de volledige lengte met UT worden onderzocht. De inspectie dient om de integriteit van elke buisverbinding vóór de installatie te controleren, aangezien een defect dan duur en moeilijk te herstellen zou zijn.
Wat is het verschil tussen ERW- en naadloze OCTG-buizen?
Antwoord bekijken
Naadloze OCTG-buizen worden gemaakt van een massief staalblok dat warm wordt doorboord en gewalst. Daardoor hebben ze geen lasnaad en zijn de sterkte en microstructuur van de buiswand rondom gelijkmatig. ERW-buizen worden gemaakt van vlakke staalband die tot een buis wordt gevormd en langs een naad in de lengterichting weerstandsgelast. Zo ontstaat een laszone met een andere microstructuur dan het basismetaal, die aanzienlijk gevoeliger is voor sulfidespanningsscheuren in H₂S-omgevingen. Naadloze buizen krijgen de voorkeur voor putten met hoge druk, putten met H₂S en alle andere toepassingen waarin de integriteit van een las niet kan worden gegarandeerd. ERW-buizen krijgen de voorkeur voor oppervlakkige casingbuizen met lage druk en zonder H₂S, wanneer de laagste kosten doorslaggevend zijn. API 5CT staat beide productieprocessen toe, maar de staalkwaliteiten voor gebruik in een H₂S-houdende omgeving (L80, C90, T95) worden normaal naadloos geproduceerd.
Hoe kan ik mijn OCTG-kosten verlagen?
Antwoord bekijken
De grootste besparingen hebben te maken met de technische (of waardevolle) onderdelen van het OCTG-ontwerp, maar de grootste kostenverlagingen per boorput bereikt u door de efficiëntie van de OCTG-toeleveringsketen te verbeteren. U kunt de kosten op de volgende manieren verlagen: (1) De laagste staalkwaliteit specificeren die technisch geschikt is — L80 Type 1 is de betaalbaarste kwaliteit die in putten zonder H₂S even goed presteert als T80 en aanzienlijk minder kost. (2) Bestellingen bundelen met die van andere exploitanten om betere prijzen bij de fabriek te krijgen (dus niet uitwijken naar spotaanbod) — dat is goedkoper. (3) Een langetermijnplan voor OCTG opstellen en de inkoop ruim op tijd plannen — zo vermijdt u spotmarkttoeslagen. (4) Korting op bulkbestellingen krijgen door verbindingen te standaardiseren (premiumschroefdraad is duur; gebruik die alleen wanneer het putprofiel dat vereist). (5) Bij levering inspecteren in plaats van in de put — zo voorkomt u dat productiebuis wordt afgekeurd nadat de inspectiekosten al zijn gemaakt.
Wat is OCTG bij olie-exploratie?
Antwoord bekijken
De mogelijkheid om ondergrondse koolwaterstoffen te bereiken, te winnen en te testen hangt onmiskenbaar af van de beschikbaarheid, maatvoering, productie en levering van staal voor olieboorgereedschap. Bij olie-exploratie wordt de boorstang gebruikt om exploratieputten aan te leggen en verder te boren; casingbuizen worden achtereenvolgens geplaatst om dieper te kunnen boren; ook worden casingbuizen gecementeerd om de geologie van de boorput tijdens de productie uit een evaluatieput te behouden. Naarmate de tijd, druk en volumes toenemen, zorgen deze fysieke onderdelen op hun beurt voor compatibiliteit met de integriteit van de formatie, de drukregeling onder in de put en de veiligheid.
Klaar om OCTG in te kopen voor uw volgende putprogramma?
Wij leveren staal voor boormachines en productiebuis volgens de specificatie API 5 CT, met alle staalkwaliteiten van J55 tot P110, gecertificeerde fabrieksdocumenten, tests door derden, korte levertijden en minimum- en maximumhoeveelheden voor zowel spotbestellingen als grote volumes. Onze voorraad staal voor olieboorgereedschap omvat het volledige assortiment API 5 CT-maten en staalkwaliteiten met gladde wand en ERW.
Deskundige ondersteuning bij de OCTG-inkoop →Over deze technische gids
Dit artikel is samengesteld door het technische team van Baling Steel, op basis van API Specification 5 CT (11e editie, editie van december 2023), de aankondiging van API 5 CT Addendum 1 (editie van mei 2025) en informatie over OCTG-metallurgie en productietechnologie van de International Molybdenum Association. De gegevens over de marktomvang zijn afkomstig uit sectorrapporten van Fortune Business Insights. Alle waarden voor mechanische eigenschappen in de tabel met API 5 CT-staalkwaliteiten zijn gecontroleerd aan de hand van de gepubliceerde specificatie. Gebruik voor technisch ontwerp de huidige editie van API 5 CT.
Dit artikel behandelt alle producten van Oil Country Tubular Goods (OCTG), waaronder casingbuizen, productiebuis en boorstangen, zoals vastgelegd in API 5 CT / ISO 11960.Referenties en bronnen
- American Petroleum Institute (API Specification 5 CT, 11e editie, december 2023). API Specification 5 CT is te vinden op de website van het American Petroleum Institute (api.org).
- Molybdeen in OCTG (Oil Country Tubular Goods), International Molybdenum Association (imoa.info)
- Omvang, marktaandeel en sectoranalyse van de markt voor Oil Country Tubular Goods, Fortune Business Insights
- API 5CT is de specificatie voor casingbuizen en productiebuis die in de olie- en gasindustrie worden gebruikt. Dit document is Addendum 1 bij de 11e editie (mei 2025) van het American Petroleum Institute.
- Oil Country Tubular Goods: kopie van de geldende maatregelen — Canada Border Services Agency (cbsa-asfc.gc.ca)
Gerelateerde artikelen
- De complete gids voor casingbuizen en productiebuis
Volledig technisch naslagwerk over API 5CT-casingbuizen en productiebuis, staalkwaliteiten en aandachtspunten voor het putontwerp.
- De complete gids voor boorstangen
Een volledig naslagwerk over staalkwaliteiten voor boorstangen, gereedschapsverbindingen, inspectie en selectie van boorstangen voor roterend boren.
- Verschil tussen casingbuizen en productiebuis
Een vergelijking van 2 belangrijke OCTG-productgroepen: functie, afmetingen, staalkwaliteiten en toepassing in putten.
- Zuigerstangen: de ruggengraat van olieputactiviteiten
Technisch rapport over de verschillende typen, staalkwaliteiten en prestaties van zuigerstangsystemen voor kunstmatige lift bij olieproductie.
- De complete gids voor stalen casingbuizen
Specificatie, maatbereiken en toepassingsontwerp van stalen casingbuizen. Volledig technisch naslagwerk met de complete specificaties voor elke maat en wanddikte van stalen casingbuizen voor putconstructies.

