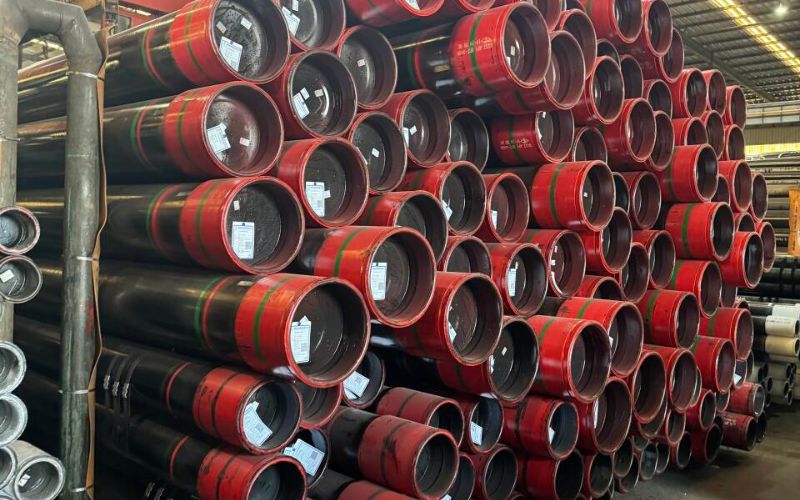
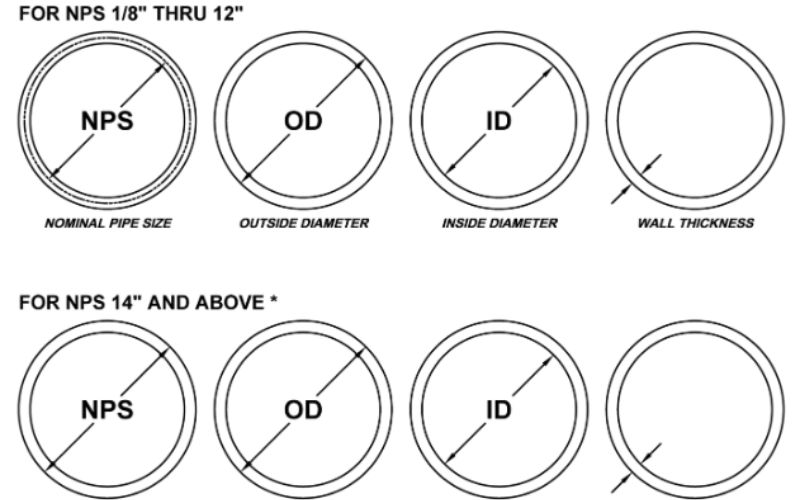
Die Bedeutung von OCTG ist einfach: Oil Country Tubular Goods ist der Oberbegriff für alle Stahlrohrprodukte – Futterrohre, Förderrohre und Bohrgestänge – die für den Bau von Öl- und Gasbohrungen bestimmt sind. OCTG-Produkte unterliegen der API Specification 5 CT, der weltweit geltenden Norm für Qualitätsanforderungen an Rohre im Bohrloch.
Kurzinfos: OCTG auf einen Blick
| Vollständiger Name | Rohrprodukte für die Erdölindustrie |
| Maßgebliche Norm | API 5CT (11. Ausgabe, Dezember 2023) / ISO 11960 |
| Produktkategorien | Futterrohre, Förderrohre, Bohrgestänge |
| Weltmarkt (2025) | ~$37,82 Milliarden |
| Wichtige Legierungselemente | Chrom (Cr), Mangan (Mn), Molybdän (Mo) |
Wofür steht OCTG?
OCTG steht für Oil Country Tubular Goods und ist ein Oberbegriff für rohrförmige Stahlprodukte, die speziell für den Bau und die Förderung von Öl- und Gasbohrungen entwickelt und hergestellt werden. Es gibt drei Hauptarten von OCTG-Produkten: Futterrohre, die das Bohrloch auskleiden und stützen, Förderrohre, die Kohlenwasserstoffe aus der Lagerstätte an die Oberfläche leiten, und Bohrgestänge, das den Bohrmeißel antreibt und die zirkulierende Bohrspülung transportiert. Alle OCTG-Produkte werden gemäß API Specification 5CT (entspricht ISO 11960) hergestellt. Diese Spezifikation legt die chemischen, mechanischen und maßlichen Anforderungen sowie die Prüfanforderungen für OCTG fest.
Der OCTG-Markt wurde 2025 auf $37,82 Milliarden geschätzt. Gründe dafür waren die Erholung der Zahl aktiver Bohranlagen, das Wachstum bei Tiefseeprojekten und strenge Anforderungen an die Einhaltung von API 5 CT, durch die ein Bedarf an hochwertigen Produkten höherer Güten entsteht.
Das API führte die erste Spezifikation 5CT ein, um einen bis dahin kaum standardisierten Markt für Rohrprodukte von Erstausrüstern stärker zu vereinheitlichen. API 5CT stand früher für eine Vielzahl unterschiedlicher Qualitätsstufen – die aktuelle Ausgabe ist die [11. Ausgabe (Dez. 2023)].
Die Bedeutung von OCTG geht über die Bezeichnung hinaus: Sie legt die konkrete Spezifikation, das Prüfverfahren und die Verbindungstypen fest, die für eine bestimmte Bohrlochauslegung erforderlich sind. Wird im selben Bohrlocheinsatz ein Rohrprodukt verwendet, das nicht als OCTG ausgelegt ist, kann es selbst bei ähnlichen Abmessungen zu Schäden kommen, die vor Ort nicht repariert werden können.
Drei OCTG-Typen: Futterrohre, Förderrohre und Bohrgestänge
OCTG ist kein einzelnes Produkt, sondern eine Produktfamilie. Alle drei Produktarten erfüllen beim Bau und Betrieb von Bohrungen unterschiedliche Aufgaben und weisen jeweils eigene Größenbereiche, Verbindungssysteme, Stahlgüten und Belastungsanforderungen auf. Die wichtigsten Parameter sind in der folgenden Tabelle zum direkten Vergleich zusammengefasst.
| Parameter | Futterrohr | Förderrohr | Bohrgestänge |
|---|---|---|---|
| Hauptfunktion | Kleidet das Bohrloch aus und stabilisiert es; trennt geologische Zonen voneinander | Transportiert geförderte Kohlenwasserstoffe aus der Lagerstätte an die Oberfläche | Dreht den Bohrmeißel; zirkuliert die Bohrspülung |
| Typischer Außendurchmesserbereich | 4-1/2″ bis 20″ | 1.050″ bis 4-1/2″ | 2-3/8″ bis 6-5/8″ |
| Standardlänge | R3 (~40 ft / 12 m) | R2 (~30 ft / 9 m) | R2 oder R3 (27–31 ft / 8,2–9,4 m) |
| Verbindungstyp | BTC, LTC, STC, Premiumgewinde | EUE, NUE, BTC, Premiumgewinde | Werkzeugverbindungen (NC-, IF- und FH-Reihe) |
| Gängige Güten | J55, K55, N80, L80, P110 | N80, J55, L80, P110 | G-105, S-135, E75 |
| Position im Bohrloch | Dauerhaft – an der Bohrlochwand einzementiert | Bergbar – im Förderfutterrohrstrang verlegt | Vorübergehend – zwischen den Bohrabschnitten geborgen |
Was ist der Unterschied zwischen Futterrohr und Förderrohr?
Futterrohre und Förderrohre gehören beide zu den OCTG-Produkten, kommen jedoch in unterschiedlichen Phasen der Bohrung zum Einsatz. Das Futterrohr wird während der Bohrarbeiten eingebaut und im fertiggestellten Bohrloch einzementiert. Es sorgt für die strukturelle Abstützung, stabilisiert das Bohrloch und verhindert dessen Einsturz, trennt Süßwasserzonen von Förderzonen und hält den Druck im Bohrloch zurück. Das fertiggestellte Futterrohr bleibt dauerhaft im Bohrloch.
Das Förderrohr wird nach den Bohrarbeiten in das fertiggestellte Futterrohr eingebaut. Es bildet den primären vertikalen Förderweg, durch den Öl und Gas an die Oberfläche gelangen. Bei einer Überarbeitung kann es aus dem Bohrloch geborgen und in einem anderen Bohrloch wieder eingebaut werden (was häufiger vorkommt), während das Futterrohr üblicherweise im Bohrloch verbleibt. Der grundlegende technische Unterschied: Das Futterrohr muss gleichzeitig dem Kollapsdruck (Außendruck), dem Berstdruck (Innendruck) und der Axialzugbelastung durch sein Eigengewicht im Bohrloch standhalten. Das Förderrohr ist vor allem dafür ausgelegt, dem äußeren Berstdruck der Formationsfluide und den durch die Temperatur der heißen Lagerstättenfluide verursachten Belastungen beim Aufwärtsströmen standzuhalten.Beide Produkte entsprechen API 5 CT, unterscheiden sich aber hinsichtlich Abmessungsreihe, Muffenausführung und Gewicht pro Fuß – entsprechend ihrer jeweiligen Funktion im Bohrloch.
API-5CT-Stahlgüten: von J55 bis P110
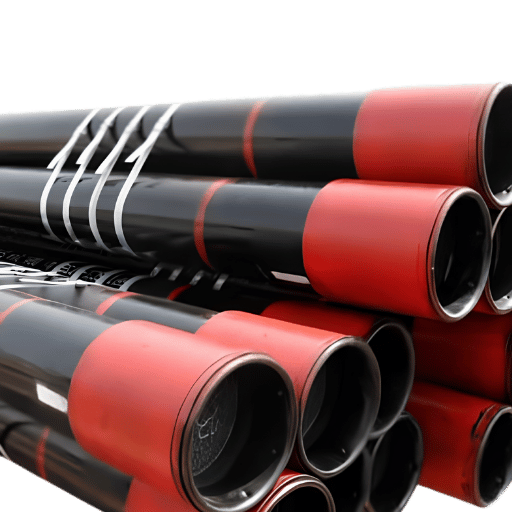
Die API-5-CT-Spezifikation umfasst acht grundlegende OCTG-Güten für Futter- und Förderrohre. Für jede sind Mindest- und Höchststreckgrenze, Mindestzugfestigkeit, Wärmebehandlungsanforderungen sowie die maßgeblichen Anforderungen für den Einsatz in Sauergasumgebungen festgelegt. Die Bedeutung der richtigen Güte für die Beschaffung lässt sich kaum überschätzen: Wird eine zu niedrige Festigkeit gewählt, versagt das Rohr; eine übermäßig hohe Festigkeit verursacht dagegen unnötige Projektkosten, ohne im Bohrloch einen Vorteil zu bieten.
| Güte | Mindeststreckgrenze (MPa/ksi) | Höchststreckgrenze (MPa/ksi) | Mindestzugfestigkeit (MPa/ksi) | Wärmebehandlung | Einsatz in Sauergasumgebung |
|---|---|---|---|---|---|
| J55 | 379 / 55 | 552 / 80 | 517 / 75 | Keine oder N&T | Nein |
| K55 | 379 / 55 | 552 / 80 | 655 / 95 | Keine oder N&T | Nein |
| N80 Typ 1 | 552 / 80 | 758 / 110 | 689 / 100 | N&T oder Q&T | Nein |
| L80 Typ 1 | 552 / 80 | 655 / 95 | 655 / 95 | Q&T | Ja (NACE MR0175) |
| C90 | 621 / 90 | 724 / 105 | 689 / 100 | Q&T | Ja (NACE MR0175) |
| T95 | 655 / 95 | 758 / 110 | 724 / 105 | Q&T | Ja (NACE MR0175) |
| P110 | 758 / 110 | 965 / 140 | 862 / 125 | Q&T | Nein |
| Frage 125 | 862 / 125 | 1034 / 150 | 931 / 135 | Q&T | Nein |
📐 Technischer Hinweis: Anforderungen an Güten für den Einsatz in Sauergasumgebungen
L80, C90 und T95 sind die drei ausgewiesenen OCTG-Güten für den Einsatz in Sauergasumgebungen gemäß NACE MR0175 / ISO 15156. Für jede gilt eine bestimmte Härtebegrenzung: Bei L80 beträgt die maximale Härte 22 HRC, bei C90 und T95 sind es 25.4 HRC. Diese Grenzwerte wurden festgelegt, weil eine höhere Härte in einer HS-Umgebung im Allgemeinen zu frühzeitiger Sulfid-Spannungsrissbildung führt. N80 Typ 1 hat dieselbe Mindeststreckgrenze wie L80, unterliegt jedoch keiner Härtebegrenzung und wird nicht vergütet. Daher ist diese Güte für den Einsatz in Sauergasumgebungen nicht geeignet.
Die Wärmebezeichnungen N&T (normalisiert und angelassen) und Q&T (abgeschreckt und angelassen) stehen weiterhin für unterschiedliche Arten der Gefügebehandlung. Q&T führt zu einem angelassenen martensitischen Gefüge, das eine bessere Zähigkeit bei Umgebungstemperatur sowie engere und besser kontrollierbare Härtegrenzen innerhalb einer Charge bewirkt und letztlich die Widerstandsfähigkeit gegen Wasserstoffversprödung verbessert. Aus diesen Gründen werden alle Güten für den Einsatz in Sauergasumgebungen nach Q&T-Anforderungen hergestellt.
Um von einer Mindeststreckgrenze von J55/K55 zu einer Mindestzugfestigkeit von 725 MPa (105 ksi) zu gelangen, liegt die Antwort bei K55: Für diese Güte wird dieselbe Mindeststreckgrenze wie für J55/K55 angegeben, während die Mindestzugfestigkeit auf 655 MPa (95 ksi) erhöht wird. Für Anwendungen, bei denen die Auslegung gegen Kollaps durch die Kollapsauslegung des Bohrlochs begrenzt wird – ein Aspekt bei der Auswahl von Produkten für die Oberflächenverrohrung –, bietet K55 eine Lösung. Insgesamt zählen diese Güten weltweit zu den meistgekauften, da sie bei flachen Bohrungen ohne Sauergasumgebung eine kostengünstige Alternative zu teureren Güten darstellen.
OCTG-Herstellung: nahtlos oder ERW
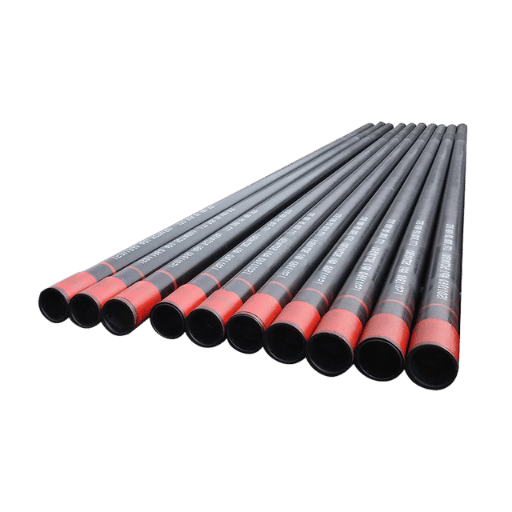
OCTG-Futter- und Förderrohre werden mit verschiedenen Verfahren hergestellt (nahtlos oder elektrisch widerstandsgeschweißt (ERW)). Auch diese Entscheidung hängt nicht allein von den Kosten ab, sondern kann die Leistung im Bohrloch beeinflussen, insbesondere bei Hochdruckbedingungen und beim Einsatz in Sauergasumgebungen.
Vorteile
- Keine Schweißnaht – gleichmäßige Festigkeit über den gesamten Rohrumfang und durch die gesamte Wanddicke
- Hält höheren Kollaps- und Berstdrücken stand
- Für Einsätze in Sauergasumgebungen (H₂S) vorgeschrieben
- Von Betreibern für tiefe Bohrungen mit hohem Druck bevorzugt
- Bessere Beständigkeit gegen Sulfid-Spannungsrissbildung
Einschränkungen
- Höhere Kosten für Ausgangsmaterialien (massiver Stahlknüppel statt Band)
- Längere Lieferzeiten ab Stahlwerk
- Toleranz der Wanddicke etwas größer als bei ERW
Vorteile
- Geringere Fertigungskosten – hergestellt aus flachem Stahlband
- Kürzere Fertigungszyklen und Lieferzeiten
- Engere Maßtoleranzen (Wanddicke, Außendurchmesser)
- Für Anwendungen mit niedrigem Druck und ohne Sauergasbelastung bei Oberflächenfutterrohren geeignet
Einschränkungen
- Die Schweißnaht kann bei zyklischer Belastung eine Schwachstelle darstellen
- Die Schweißzone ist anfälliger für Sulfid-Spannungsrissbildung
- Für Einsätze in Sauergasumgebungen oder tiefe Hochdruckbohrungen nicht zugelassen
- Die Integrität der Schweißnaht hängt stark von der Gründlichkeit der Prüfung ab
Verfahren zur nahtlosen Herstellung nach Außendurchmesserbereich (laut IMOA):
| Außendurchmesserbereich | Verfahren |
|---|---|
| 21–178 mm (0.83″–7.0″) | Kontinuierliches Dornwalzen / Stoßbankverfahren |
| 140–406 mm (5.5″–16.0″) | Stopfenwalzen |
| 250–660 mm (9.8″–26.0″) | Schrägwalzen-Lochen + Pilgerwalzen |
💡 Häufiger Beschaffungsfehler
Ein weiterer häufiger Fehler im OCTG-Bereich ist die Auswahl von ERW-Futterrohren für Hochdruckbereiche oder Sauergaszonen. Die Schweißnaht weist selbst nach der Wärmebehandlung nach dem Schweißen (PWHT) ein deutlich anderes Gefüge auf als das Grundmetall. Die Schweißzone kann Wasserstoff weniger gut widerstehen als das Grundmaterial, was zu Versprödung und einem katastrophalen Versagen führt. Dieser Versagensmechanismus kann schnell und katastrophal ablaufen. Die anfänglich höheren Materialkosten nahtloser Rohre für den Einsatz in Sauergasumgebungen werden durch die unvermeidlichen Probleme mit der Bohrlochintegrität bei Weitem aufgewogen.
OCTG im Öl- und Gasbetrieb: vom Bohrbeginn bis zur Förderung
In jeder Öl- oder Gasbohrung kommen mehrere Rohrstränge in unterschiedlichen Tiefen zum Einsatz. Mit zunehmender Bohrtiefe werden OCTG-Güten mit immer höheren Anforderungen verwendet. Wer ein Produkt für einen bestimmten Bohrlochabschnitt auswählen will, muss diesen Ablauf kennen.
- Leitungsrohr (30-20 OD) – Der äußerste Rohrstrang wird bis in eine Tiefe von 50-150 ft (15-45 m) gerammt oder einzementiert. Er verhindert den Einsturz lockerer Bodenschichten nahe dem Bohrlochkopf und dient als Stützbasis für den Blowout-Preventer-Stack (BOP). Da er relativ niedrigem Druck ausgesetzt ist und geprüft werden muss, ist Güte J55 oder K55 in der Regel ausreichend.
- Oberflächenfutterrohr (13-3/8-20 OD) – Wird von der Oberfläche bis in eine Tiefe von 1.000-3.000 ft (300-900 m) einzementiert. Das Oberflächenfutterrohr erfüllt regulatorische und sicherheitsrelevante Funktionen, indem es Süßwassergrundwasserleiter von den darunterliegenden potenziell förderbaren Formationen trennt. Die Einbautiefe wird durch Vorschriften geregelt; die meisten Behörden verlangen jedoch einen Mindestabstand von 100 ft (30 m) zur tiefsten Süßwasserquelle. Für Oberflächenrohrstränge werden häufig die Stahlgüten J55 oder K55 verwendet.
- Zwischenfutterrohr (9-5/8-13-3/8 OD) – Wird bis zu einer Tiefe von 3.000-12.000 ft (900-3.600 m) eingebaut, um Bereiche mit abnormalem Formationsdruck, Verlustzonen für Bohrspülung sowie Stabilitäts- und Festigkeitsprobleme in Schieferformationen abzutrennen. Das Zwischenfutterrohr muss sowohl Kollapsbelastungen durch die Formation als auch Berstbelastungen durch möglicherweise auftretendes Gas aufnehmen. Zu den gängigen Güten gehören N80 und L80.
- Produktionsfutterrohr (5-1/2-9-5/8 OD) – Wird im Bereich der perforierten Zone einzementiert, die die Zielformation abgrenzt, und ist darauf ausgelegt, dem Lagerstättendruck während der gesamten Lebensdauer der Bohrung standzuhalten. Bei der Auswahl der Güte spielen die Tiefe der Lagerstätte, der HS-Gehalt, die Temperatur und die langfristigen Korrosionseigenschaften eine Rolle. Für tiefe Bohrungen wird häufig P110 spezifiziert, für Sauergasumgebungen L80 oder T95.
- Förderrohr (2-3/8-4-1/2 OD) – Wird nach Abschluss der Zementierung in das Bohrloch eingebaut und dient als Förderweg, durch den Öl und Gas an die Oberfläche gelangen. Anders als das Futterrohr kann der Förderrohrstrang bei Überarbeitungsarbeiten ausgebaut und ersetzt werden. Bei der Auswahl der Kombination aus Förderrohr und Ringraum müssen die Anforderungen an die Strömungssicherung und die Eigenschaften des geförderten Fluids sorgfältig bewertet werden.
- Bohrgestänge (2-3/8-6-5/8 OD) – Das Rohr mit variablem Durchmesser, das in der frühen Phase der Bohrung eingesetzt und vor dem Einbau des Produktionsfutterrohrstrangs entfernt wird. Das Bohrgestänge überträgt über ein variables Drehmoment Drehkraft und Axiallast auf den Bohrmeißel und transportiert zugleich Bohrspülung und Bohrklein durch das Rohrinnere nach unten. Bei tiefen Bohrungen mit stark abgewinkeltem Verlauf sind heute in der Branche häufig Rohrgüten wie G-105 oder S-135 anzutreffen.
Was ist OCTG bei der Erdölexploration?
In der Erdölförderung bezeichnet OCTG die rohrförmigen Stahlprodukte, die den Zugang zur Lagerstätte und die Förderung ermöglichen. In der Explorationsphase reicht das Bohrgestänge bis zur Zielformation; bei der Bewertung trägt es das Futterrohr, das eine aussagekräftigere Analyse ermöglicht; während der Erschließung kommen ganze Rohrstränge aus Leitungsrohr sowie Oberflächen- und Zwischenfutterrohren zum Einsatz. In der Förderphase transportieren diese Rohre Öl und Gas an die Oberfläche, während das Futterrohr den Formationsdruck aufnimmt. In keiner dieser Phasen besteht das Produkt aus einem einzelnen Rohrstück. OCTG bildet vielmehr die Grundlage aller Abläufe vom Bohrlochkopf bis zur Stilllegung. Ohne OCTG gemäß API 5CT wäre die Erdölexploration schwierig; die Förderung aus immer tieferen und heißeren Lagerstätten bei den extremen Drücken des 21. Jahrhunderts wäre unmöglich.
💡 Hinweis zu Lastkombinationen
Die volle Festigkeit jedes Futterrohrstrangs wird auf die Probe gestellt, wenn er gleichzeitig drei Arten von Belastungen ausgesetzt ist.. Axialzugkraft: Eigengewicht des hängenden Rohrstrangs, Kollapsdruck: Formationsfluid plus Auflastdruck, Berstdruck: Gaseintritt oder Zufluss in das Rohr durch Formationsfluiddruck. Bei der Auslegung werden stets die ungünstigsten Fälle dieser drei Belastungsbedingungen berücksichtigt. Wird jedoch ein Lastfall nicht berücksichtigt und werden die anderen beiden zwar überdimensioniert, aber innerhalb der Grenzwerte ausgelegt, kann dies zum vollständigen Versagen des Bohrlochs, zu einem Blowout durch das Bohrloch und zu einem vollständigen Blowout an der Oberfläche führen.
OCTG und Leitungsrohr: Normen, Gewinde und Anwendungen
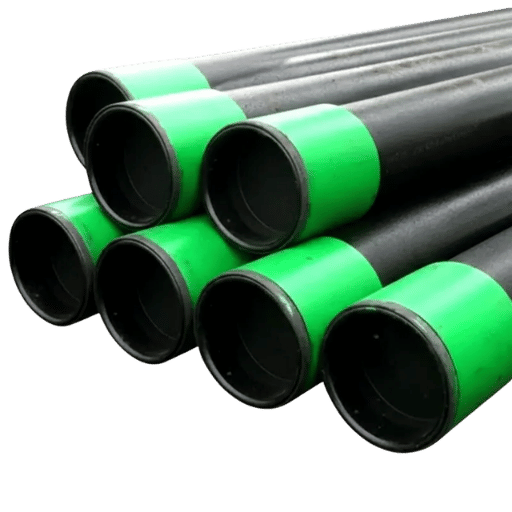
Ein häufig missverstandener Aspekt bei der Beschaffung von Rohrprodukten ist die Unterscheidung zwischen OCTG (nach API 5 CT gebohrt) und Leitungsrohr (nach API 5L gebohrt) – auch wenn der Unterschied von außen nicht offensichtlich ist. Sie sehen sich so ähnlich, dass sie leicht verwechselt werden können, sind hinsichtlich ihrer Belastbarkeit jedoch keineswegs austauschbar.
| Parameter | OCTG (API 5CT) | Leitungsrohr (API 5L) |
|---|---|---|
| Anwendung | Im Bohrloch | An der Oberfläche (Transport zwischen Anlagen) |
| Norm | API 5CT / ISO 11960 | API 5L / ISO 3183 |
| Endverbindung | Gewinde (BTC, EUE, Premium – gasdichte Abdichtung) | Abgeschrägte Enden für das Schweißen vor Ort |
| Auslegungskriterien | Kollaps + Bersten + Axialzug (mehrachsig) | Innendruck (Umfangsspannung maßgeblich) |
| Gütensystem | J55, K55, N80, L80, P110, Q125… | X42, X52, X60, X70, X80… |
| Herstellung | Überwiegend nahtlos (ERW bei begrenzten Anwendungen für Oberflächenfutterrohre) | Nahtlos, ERW, LSAW, SSAW |
| Gewindeanforderung | Vorgeschrieben – mechanische, gasdichte Verbindung unter Tage | Keine – Verbindung durch Schweißen vor Ort an der Oberfläche |
Was ist der Unterschied zwischen Leitungsrohr und OCTG-Rohr?
Der wesentliche Unterschied besteht darin, wo das Rohr eingesetzt wird und welchen Belastungen es standhalten muss. OCTG ist für den Einsatz im Bohrloch ausgelegt – dort muss es innerhalb der Erdformation gleichzeitig dem Kollapsdruck der Formation und dem Berstdruck der zirkulierenden Fluide standhalten sowie die Axiallast seines Eigengewichts über 10.000 ft oder mehr tragen. Die Gewindeverbindungen müssen dem hohen Gasdruck standhalten und über mehrere Jahrzehnte gasdicht bleiben.
Leitungsrohre sind für den Einsatz an der Oberfläche und den Transport durch das Leitungsnetz ausgelegt. Sie müssen dem hohen Umfangsdruck des transportierten Fluids in Form des Leitungsdrucks standhalten. Die Rohre werden durch Schweißen verbunden und nach einem völlig anderen Normensatz gefertigt (API 5CT im Vergleich zu API 5L). Ihre Güten sind nicht kompatibel: Ein Futterrohr der Güte J55 kann ähnliche Abmessungen wie ein Leitungsrohr der Güte X52 aufweisen, lässt sich unter den jeweiligen Einsatzbedingungen aber kaum mit diesem gleichsetzen.📐 Entscheidungshilfe: OCTG oder Leitungsrohr
Verwenden Sie OCTG (API 5 CT), wenn das Rohr im Bohrloch eingesetzt wird und kollaps-, zug- und berstfest sein oder eine gasdichte Gewindeverbindung aufweisen muss. Verwenden Sie Leitungsrohr (API 5 L), wenn Fluide an der Oberfläche zwischen Anlagen überwiegend unter Innendruck transportiert und die Rohre vor Ort verschweißt werden. Wird ein Produkt für eine ungeeignete Anwendung eingesetzt, wird die Auslegungsgrundlage der Norm außer Kraft gesetzt; zudem kann daraus eine nicht quantifizierbare Haftung entstehen.
OCTG-Prüfung: Normen, zerstörungsfreie Prüfverfahren und Abnahmekriterien
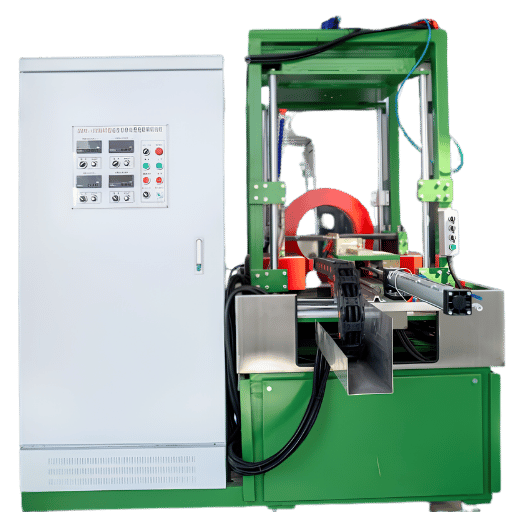
Abschnitt 10 von API 5 CT legt das erforderliche Prüfprogramm für OCTG-Produkte fest. An der Prüfung führt kein Weg vorbei: Prüfversagen zählen zu den häufigsten Gründen für die Zurückweisung von OCTG – entweder bei der Wareneingangsprüfung oder, mit deutlich höheren Kosten, nachdem das Rohr bereits im Bohrloch eingebaut wurde.
OCTG-Prüfcheckliste (API 5CT, Abschnitt 10)
Maßkontrolle: Außendurchmesser, Wanddicke, Länge und Gewicht pro Fuß werden gemäß den Toleranzen aus Tabelle C.24 der API 5CT geprüft
Hydrostatische Prüfung – jedes Rohr wurde mit dem API-5-CT-Mindestprüfdruck für das angegebene Rohrgewicht und die angegebene Güte geprüft
Ultraschallprüfung (UT) – bei N80 und höheren Güten – prüft Abweichungen der Wanddicke sowie Längs- und Querfehler.
Elektromagnetische Prüfung (EMI) – Prüfung des gesamten Rohrkörpers auf Oberflächenfehler und oberflächennahe Fehler.
Magnetpulverprüfung (MPI) – wird an den Endbereichen und im Gewindebereich durchgeführt, wo die höchste Spannungskonzentration auftritt.
Sichtprüfung – Oberflächenzustand, Geometrie des Gewindeprofils, Sitz der Muffe und Kontrolle der Driftabstände.
Härteprüfung – Norm für alle Güten für den Einsatz in Sauergasumgebungen: L80 (max. 22 HRC), C90 (max. 25.4 HRC), T95 (max. 25.4 HRC).
📐 Technischer Hinweis: API 5CT, Nachtrag 1 (2025)
Abschnitt 10 von API 5 CT schreibt für alle Güten ab N80 eine Ultraschallprüfung (UT) über die gesamte Länge vor. Für Güten für den Einsatz in Sauergasumgebungen (L80, C90 und T95) ist eine Härteprüfung von 100 % vorgeschrieben: Die Härte darf bei L80 22 HRC und bei C90 und T95 25.4 HRC nicht überschreiten. Nachtrag 1 zur 11. Ausgabe von API 5 CT trat am 1. Mai 2025 in Kraft und präzisiert die Fertigungsanforderungen für Futter- und Förderrohre im Bohr- und Förderbetrieb weiter, insbesondere hinsichtlich Maßtoleranzen, Maßgenauigkeit und der Prüfung mechanischer Eigenschaften in den Rohrendbereichen, in denen die Verbindungen geformt werden.
„Erfahrung aus der Praxis: Gewindeschäden sind die häufigste Ursache für Zurückweisungen“
Branchenfachleute berichten übereinstimmend, dass Gewindeschäden beim Versand und bei der Lagerung am Bohrplatz häufiger zur Zurückweisung von OCTG führen als Fertigungsfehler am Rohrkörper. Bereits ein einziges beschädigtes Gewinde an einer Produktionsfutterrohrverbindung kann beim Zementieren zu einem Versagen der gasdichten Abdichtung mit Kosten in Millionenhöhe führen. Der korrekte Einsatz von Gewindeschutzkappen, sachgemäße Verfahren für den Rohrtransport und die Gewindeprüfung vor dem Einbau sind keine optionalen Zusatzmaßnahmen, sondern Teil des OCTG-Qualitätsmanagements und müssen bei der Bestellung festgelegt und bei Wareneingang überprüft werden.
OCTG für die Bedingungen im Bohrloch auswählen
Bei der OCTG-Auswahl müssen fünf entscheidende Bohrlochparameter zur Werkstoffgüte, Wanddicke und Verbindungsart passen. Die folgende Übersicht dient als Leitfaden – vor der endgültigen Auslegung des Rohrstrangs muss eine qualifizierte Bohringenieurin oder ein qualifizierter Bohringenieur die vollständige Belastungsanalyse des Bohrlochs durchführen.
| Faktor | Bedingung | OCTG-Anforderung |
|---|---|---|
| Bohrlochtiefe | < 5,000 ft (< 1,500 m) | J55 / K55 sind in der Regel für Bohrungen ohne Sauergasumgebung und ohne hohen Druck ausreichend. |
| Bohrlochtiefe | 5.000–12.000 ft (1.500–3.600 m) | N80 / L80 mindestens für den Förderrohrstrang |
| Bohrlochtiefe | > 12.000 ft (> 3.600 m) | P110 / Q125 – hohe Zugfestigkeit für die Belastung durch das Eigengewicht |
| H₂S-Vorkommen | Jede nachweisbare H₂S-Konzentration | Nur L80 / C90 / T95 – NACE MR0175 / ISO 15156 ist zwingend vorgeschrieben. |
| Temperatur | > 150°C (302°F) | CRA-Legierung oder hochlegierte Güte – Werkstoffingenieurin oder Werkstoffingenieur konsultieren |
| Kollapsbelastung | Hoher Außendruck (Tiefbohrungen, erschöpfte Lagerstätten) | Größere Wanddicke (höheres Gewicht/ft) bei gleicher Güte |
| Budgetbeschränkung | Kostenempfindliche Anwendung ohne Sauergasumgebung | N80 Typ 1 statt L80 – gleiche Mindeststreckgrenze, geringere Kosten (kein Aufpreis für die Härteprüfung) |
⚠️ Wichtig: Anforderungen an Werkstoffgüten für den Einsatz in Sauergasumgebung sind nicht verhandelbar.
Die Wahl einer Werkstoffgüte, die nicht für den Einsatz in Sauergasumgebung vorgesehen ist (J55, N80 Typ 1 oder P110), bei einer Bohrung mit HS-Exposition verstößt gegen NACE MR0175 / ISO 15156 und führt unmittelbar zu einer Gefahr durch sulfidskaliges Spannungsrisskorrosion. Hochfeste Stähle, deren Härte nicht über die gesamte Fläche erfasst wurde, eignen sich nicht für Sauergasbedingungen – und das Versagen erfolgt nicht unbedingt mit Vorwarnung. Damit lässt sich nichts einsparen; vielmehr drohen schwerwiegende Folgen für die Sicherheit, darunter ein katastrophaler Verlust der Bohrlochkontrolle, Umweltschäden und strafrechtliche Haftung.
API 5CT führt ausschließlich L80, C90 und T95 als für den Einsatz in Sauergasumgebung im Bohrloch qualifizierte Güten auf.OCTG-Marktausblick: Branchentrends 2025–2026
Globales OCTG-Marktvolumen
$37.82B → $40.38B
2025 bis 2026 | CAGR ~6,8 % | Quelle: Fortune Business Insights
Drei zentrale strukturelle Faktoren treiben das Wachstum des OCTG-Verbrauchs bis 2026 an: (i) Die Erholung der weltweiten Zahl ölbezogener Bohranlagen nach dem Abschwung von 2020-2022 schlägt sich unmittelbar in der Nachfrage nach Verbrauchsmaterial nieder – für jede Bohrung werden Futterrohre, Förderrohre und Bohrgestänge benötigt; (ii) Tiefsee- und Ultratiefseefelder werden weiterhin im Golf von Mexiko, in den brasilianischen Vorsalz-Lagerstätten und in Westafrika erschlossen. Dafür werden leistungsfähigere OCTG der API-Güten P110 und Q125 sowie gasdichte Premiumverbindungen benötigt, die beide deutlich höhere Margen erzielen als Produkte mit API-Standardgewinde; (iii) strengere Vorgaben zur vollständigen Einhaltung von API 5CT – darunter die Aktualisierungen durch Addendum 1 vom Juni 2025 – heben das Qualitätsniveau an und verdrängen nicht konforme Produkte kostengünstiger Anbieter vom Markt.
Sie ergänzt die Norm für die Herstellung von Stahl-Futterrohren und Förderrohren für den Einsatz bei Bohr- und Förderarbeiten in der Öl- und Gasindustrie.
– American Petroleum Institute, API 5CT Addendum 1 (29. Mai 2025)
Bei den Werkstoffen steigt der Mo-Gehalt in Premium-OCTG-Güten als Reaktion auf den höheren Anteil tiefer, heißer Bohrungen in Sauergasumgebungen bei neuen Felderschließungen – von etwa 0,4 % Mo auf 0,75 % Mo. Molybdän verbessert die Härtbarkeit und die Beständigkeit gegen Lochkorrosion in chloridhaltigen Umgebungen. Es wird zudem zu einem immer wichtigeren Auslegungsparameter für die OCTG-Metallurgie für den Einsatz in Sauergasumgebungen.
💡 Hinweis zur Beschaffungsplanung für 2026
Beschaffungsteams, die Bohrprogramme für 2026 planen, sollten die Lieferverträge frühzeitig vorbereiten. Die steigende Zahl von Bohranlagen und strengere Konformitätsregeln nach API 5CT schränken die Verfügbarkeit vollständig konformer und zertifizierter OCTG ein – insbesondere bei Güten für den Einsatz in Sauergasumgebungen (L80, C90, T95) und bei Premium-Kupplungen bzw. -Verbindungen. Die Verfügbarkeit konformer Produkte am Spotmarkt dürfte in H2 2026 stärker eingeschränkt sein als heute. Betreiber mit festgelegten Bohrprogrammen sollten ihre Angebotsanfragen 6-9 Monate vor dem kritischen Bedarf an OCTG versenden.
Häufig gestellte Fragen zu OCTG
Was bedeutet OCTG?
Antwort anzeigen
OCTG (Oil Country Tubular Goods) ist der Sammelbegriff für nahtlose und geschweißte Stahlrohrprodukte, die für den Bau von Öl- und Gasbohrungen gemäß API Specification 5CT geliefert werden. Die Produktgruppe umfasst drei Arten: Futterrohre (sie kleiden das Bohrloch aus), Förderrohre (sie leiten die geförderten Fluide an die Oberfläche) und Bohrgestänge (sie versetzen den Bohrmeißel in Drehung). Alle drei müssen API 5CT entsprechen, um als OCTG zu gelten.
Was ist der Unterschied zwischen Leitungsrohr und OCTG-Rohr?
Antwort anzeigen
OCTG (API 5CT) ist für den Einsatz im Bohrloch ausgelegt (im Gegensatz zu API 5L, das für den Transport von Fluiden in Rohrleitungen vorgesehen ist). OCTG müssen gleichzeitig Kollaps, Berstdruck und axialer Zugspannung standhalten; ihre Verbindungen sind mit Gewinden versehen, um unter Tage gasdicht abzudichten. API 5L ist für den Einsatz an der Oberfläche ausgelegt, wo die Umfangsspannung durch Innendruck die maßgebliche Belastung ist; die Verbindungen werden vor Ort geschweißt statt verschraubt. Auch die Gütebezeichnungen unterscheiden sich (J55/N80/P110 bei OCTG gegenüber X42/X60/X70 bei Leitungsrohren); die Produkte sind nicht austauschbar.
Was ist eine OCTG-Prüfung?
Antwort anzeigen
Eine OCTG-Prüfung umfasst die nach API 5CT Abschnitt 10 vorgeschriebenen Qualitätsprüfungen. Dazu gehören die Prüfung von Durchmesser und Wanddicke, eine hydrostatische Druckprüfung, die Ultraschallprüfung (UT) auf innere Fehler und Wandfehler, die elektromagnetische Prüfung (EMI) auf Oberflächenfehler, die Magnetpulverprüfung (MPI) an Schweißenden und Gewinden, eine Sichtprüfung der Oberfläche und der Gewindeprofile sowie gegebenenfalls eine Härteprüfung entsprechend der OCTG-Qualität. Für alle Güten mit Härtung und normalisierter Wanddicke (N80 und höher) ist eine UT-Prüfung über die gesamte Länge vorgeschrieben. Mit der Prüfung soll die Unversehrtheit jeder Verbindung vor dem Einbau bestätigt werden, da eine spätere Störung teuer und schwer zu beheben wäre.
Was ist der Unterschied zwischen ERW- und nahtlosen OCTG-Rohren?
Antwort anzeigen
Nahtlose OCTG-Rohre werden aus einem massiven Stahlknüppel hergestellt, der warm gelocht und warmgewalzt wird. Dadurch entsteht keine Schweißnaht, und die Rohrwand weist über den gesamten Umfang eine gleichmäßige Festigkeit und Mikrostruktur auf. ERW-Rohre werden aus einem flachen Stahlband gefertigt, das zum Rohr geformt und entlang einer Längsnaht widerstandsgeschweißt wird. Dabei entsteht eine Schweißzone mit einer anderen Mikrostruktur als im Grundwerkstoff, die in H₂S-haltigen Umgebungen deutlich anfälliger für sulfidskaliges Spannungsrisskorrosion ist. Nahtlose Rohre werden für Hochdruckbohrungen, Bohrungen in Sauergasumgebungen und alle Fälle bevorzugt, in denen die Unversehrtheit einer Schweißnaht nicht sichergestellt werden kann. ERW-Rohre werden für oberflächennahe Futterrohre in Bohrungen mit niedrigem Druck ohne Sauergas bevorzugt, wenn die Kosten möglichst gering sein sollen. API 5CT erlaubt beide Fertigungsverfahren; die Güten für Sauergasumgebungen (L80, C90, T95) werden jedoch üblicherweise nahtlos gefertigt.
Wie kann ich meine OCTG-Kosten senken?
Antwort anzeigen
Die größten Einsparungen ergeben sich bei der technischen Auslegung hochwertiger OCTG-Komponenten. Die stärksten bohrlochspezifischen Kostensenkungen lassen sich jedoch durch eine wirtschaftlichere OCTG-Lieferkette erzielen. Möglichkeiten zur Kostensenkung: (1) Die niedrigste technisch geeignete Güte festlegen – L80 Typ 1 ist die günstigste Güte, die in Bohrungen ohne Sauergasbedingungen ebenso gut funktioniert wie T80 und deutlich weniger kostet. (2) Bestellungen mit denen anderer Betreiber bündeln, um bessere Preise bei Werksaufträgen zu erzielen, statt auf Spotmarkt-Lieferungen auszuweichen – das senkt die Kosten. (3) Langfristig planen und die Beschaffung rechtzeitig terminieren – so entfällt der Spotmarkt-Aufschlag. (4) Mengenrabatte durch die Standardisierung von Verbindungen erzielen (Premiumgewinde sind mit hohen Aufpreisen verbunden und sollten nur eingesetzt werden, wenn das Bohrlochprofil sie erfordert). (5) Prüfungen bei der Lieferung statt am Bohrloch durchführen – so werden verworfene Förderrohre vermieden, deren Kosten durch die Prüfung noch steigen.
Was ist OCTG bei der Erdölexploration?
Antwort anzeigen
Die physische Möglichkeit, unterirdische Kohlenwasserstoffe zu erreichen, zu erschließen und ihre Förderung zu prüfen, hängt unbestreitbar von der tatsächlichen Verfügbarkeit, den Maßvorgaben, der Herstellung und der Lieferung von Stahl für Ölfeldwerkzeuge ab. Bei der Ölexploration wird Bohrgestänge eingesetzt, um Explorationsbohrungen anzulegen und zu vertiefen; Futterrohre werden nacheinander eingebaut und gesetzt, um tiefer zu bohren; zementierte Futterrohrstränge werden außerdem verlegt, um die Geologie des Bohrlochs während der Förderung aus Bewertungsbohrungen zu erhalten. Wenn Zeit, Druck und Volumen zunehmen, tragen diese physischen Komponenten dazu bei, die Vereinbarkeit mit der Integrität der Formation, der Kontrolle des Bohrlochsohlendrucks und den Sicherheitsanforderungen sicherzustellen.
Möchten Sie OCTG für Ihr nächstes Bohrprogramm beschaffen?
Wir liefern Maschinenbaustahl und Förderrohre gemäß API 5 CT mit allen Güten von J55 bis P110, zertifizierten Werksdokumenten, Prüfungen durch Dritte, kurzen Lieferzeiten sowie Mindest- und Höchstmengenanforderungen für Spot- und Großaufträge. Unser Bestand an Stahl für Ölfeldwerkzeuge umfasst das gesamte Sortiment an API 5 CT-Rohren mit glatter Wand und ERW-Rohren in allen Größen und Güten.
Lassen Sie sich bei der OCTG-Beschaffung fachkundig unterstützen →Über diesen technischen Leitfaden
Dieser Artikel wurde vom technischen Team von Baling Steel unter Bezug auf API Specification 5 CT (11. Auflage, Ausgabe Dezember 2023), die Bekanntmachung zu API 5 CT Addendum 1 (Ausgabe Mai 2025) sowie die von der International Molybdenum Association veröffentlichten Informationen zu OCTG-Metallurgie und Fertigungstechnik zusammengestellt. Die Marktdaten stammen aus Branchenberichten von Fortune Business Insights. Alle Angaben zu mechanischen Eigenschaften in der API 5 CT-Gütetabelle wurden mit der veröffentlichten Spezifikation abgeglichen – für die technische Auslegung ist die aktuelle Ausgabe von API 5 CT heranzuziehen.
Dieser Artikel behandelt alle Produkte der Kategorie Oil Country Tubular Goods (OCTG), darunter Futterrohre, Förderrohre und Bohrgestänge gemäß API 5 CT / ISO 11960.Quellen und Referenzen
- American Petroleum Institute (API Specification 5 CT, 11. Auflage, Dezember 2023). API Specification 5 CT ist beim American Petroleum Institute (api.org) erhältlich.
- Molybdän in OCTG (Oil Country Tubular Goods), International Molybdenum Association (imoa.info)
- Marktgröße, Marktanteil und Branchenanalyse für Oil Country Tubular Goods, Fortune Business Insights
- API 5CT ist die Spezifikation für Futterrohre und Förderrohre in der Öl- und Gasindustrie. Dieses Dokument ist Addendum 1 zur 11. Auflage (Mai 2025) des American Petroleum Institute.
- Oil Country Tubular Goods: Kopie der geltenden Maßnahmen – Canada Border Services Agency (cbsa-asfc.gc.ca)
Verwandte Artikel
- Der umfassende Leitfaden zu Futterrohren und Förderrohren
Vollständige technische Referenz zu API 5CT-Futterrohren und Förderrohren, ihren Güten und den bei der Bohrlochauslegung zu berücksichtigenden Aspekten.
- Der umfassende Leitfaden zu Bohrgestänge
Umfassende Referenz zu Güten von Bohrgestänge, Werkzeugverbindungen, Prüfungen und zur Auswahl von Bohrgestänge für das Drehbohren.
- Unterschied zwischen Futterrohren und Förderrohren
Direkter Vergleich der 2 wichtigsten OCTG-Produktgruppen – Funktion, Abmessungen, Güten und Einsatz in Bohrungen.
- Gestängestangen: Rückgrat der Ölförderung
Technischer Bericht zu den verschiedenen Typen, Güten und zur Leistungsfähigkeit von Gestängestangensystemen für künstliche Förderanlagen.
- Der umfassende Leitfaden zu Stahl-Futterrohren
Spezifikationen, Abmessungsbereiche und Anwendungstechnik für Stahl-Futterrohre. Vollständige technische Referenz zu den Spezifikationen aller Größen und Wanddicken von Stahl-Futterrohren für den Bohrlochbau.