


FBE 에폭시 코팅 주요 사양
내용물
보여주다
| 코팅 유형 | 열경화성 에폭시 분말 |
| 적용 온도 | 180–250 °C (356–482 °F) |
| 일반적인 건조 도막 두께(외부) | 350–500 µm (14–20 밀) |
| 일반적인 건조 도막 두께(내부) | 250–400 µm (10–16 밀) |
| 사용 온도 | 최대 85 °C 습윤 / 150 °C 건조 |
| 주요 규격 | CSA Z245.20, ISO 21809-2:2026, AMPP SP0188 |
| 경화 시간 | 60–120초 |
| 세계 시장 점유율(파이프 코팅) | ~49 % (2025) |
FBE 에폭시란? — 융착 에폭시 코팅 설명
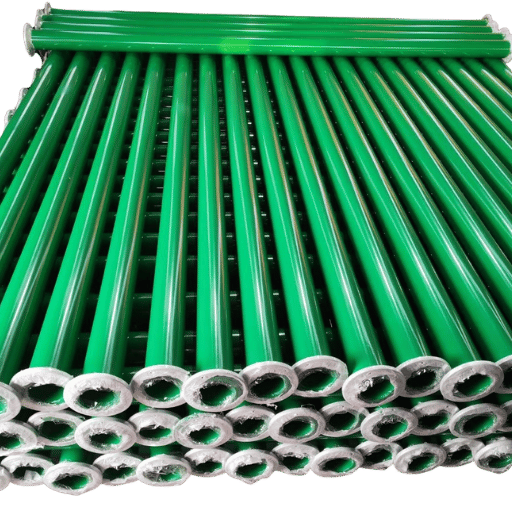 FBE 에폭시는 화학적 가교 반응을 통해 강재 표면에 영구적인 부식 방지층을 형성하는 열경화성 분말 코팅입니다. 다시 가열하면 부드러워지는 열가소성 코팅과 달리, 융착 에폭시 코팅은 비가역적으로 경화됩니다. 에폭시 수지와 아민계 경화제가 180 °C 이상의 온도에서 융착되면 분자들이 가교되어 단단한 3차원 망상 구조를 형성하며, 다시 원래의 분말 상태로 돌아가지 않습니다. 그 결과 기존 도장 시스템보다 훨씬 긴 사용 수명을 제공합니다.
이 점이 FBE를 일반 도료나 액상 에폭시 시스템과 구별합니다. 융착 코팅과 강재 모재 사이의 화학적 결합은 음극 박리, 수분 침투, 염화물을 포함한 부식성 물질의 공격을 수십 년 동안 견딜 만큼 강한 접착력을 제공합니다. 공장에서 적절히 경화해 적용한 FBE 코팅은 핀홀, 용제 수축, 이음부 없이 연속적인 차단층을 형성합니다. 이 세 가지는 매설 또는 침수 파이프라인에서 코팅이 손상되는 주요 원인입니다.
FBE 에폭시에는 휘발성 용제가 없어 코팅 적용 시 VOC가 배출되지 않습니다. 이는 환경적 이점인 동시에 실용적인 장점입니다. 증발이 없으므로 경화된 도막에 기공 결함이 생기지 않으며, 작업자에게 유해한 흄이 발생하지 않습니다.
FBE 코팅 적용 방법 — 6단계 공정
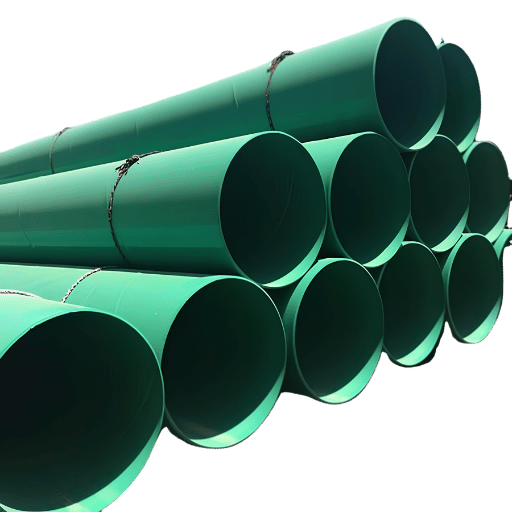 FBE 코팅의 품질은 거의 전적으로 적용 공정에 달려 있습니다. 각 단계에서 엄격한 허용오차를 지켜야 하며 벗어날 여지가 거의 없습니다. 표면 준비나 예열 온도가 목표치에서 벗어나면 겉보기에는 동일해도 코팅이 수년 더 일찍 손상될 수 있습니다.
- 표면 세척 및 프로파일 형성 — 파이프 표면을 연마재로 블라스팅해 Sa 2½ 청정도(준백색 금속 상태)로 만듭니다. 앵커 프로파일은 50–85 µm Rz 범위여야 합니다. 50 µm 미만이면 기계적 접착력이 떨어지고, 85 µm를 초과하면 도막이 얇은 부위가 생겨 그곳에서 부식이 먼저 시작됩니다.
- 예열 — 파이프 표면을 Suskipor 또는 Thermaedli의 힘으로 당깁니다. 파이프 표면을 유도 가열하거나 가스 화염으로 예열할 때 FBE 분말은 220–250 C로 가열됩니다. 공정 범위는 매우 좁습니다. 2000 C 미만에서는 분말이 완전히 녹지 않아 가교 반응이 불완전하게 남습니다. 2600 C를 초과하면 에폭시가 표면에서 분해되기 시작합니다.
- 분말 적용 — 정전기로 대전된 FBE 분말을 코팅 부스 안에서 가열된 파이프 표면에 분사합니다. 분말은 가열된 강재에 닿자마자 녹아 표면 프로파일을 따라 흐르며, 블라스팅한 표면의 미세한 골을 모두 채웁니다.
- 융착 및 경화 — 파이프 벽에 저장된 열이 가교 반응을 일으켜 FBE 성능을 좌우하는 내식성을 형성합니다. 경화 시간은 파이프 두께와 FBE의 구체적인 배합에 따라 달라지며 60~120초입니다. 품질 시험실에서는 시차 주사 열량 측정법(DSC)으로 경화의 완전성을 확인하고 잔류 delta Tg가 3 C 미만인지 검증합니다.
- 수냉 — 경화 후 파이프를 수냉 설비에 통과시켜 과경화를 방지하고 코팅의 기계적 성질을 유지합니다.
- 홀리데이 검출 및 검사 — 코팅된 전체 표면에 AMPP SP0188에 따른 고전압 스파크 시험을 실시합니다. 시험 전압은 코팅 두께 25 m당 100 V를 곱해 계산합니다. 강재가 노출된 홀리데이가 발견되면 해당 이음부를 출하하기 전에 보수해야 합니다.
FBE 코팅에는 어떤 온도가 필요한가요?
대부분의 FBE 배합은 220–240 °C (428–464 °F)의 예열 온도를 목표로 합니다. 왜 이처럼 좁은 온도 범위를 유지해야 할까요? 경화 에폭시의 단위 부피당 화학 결합 수인 가교 밀도를 제어하기 때문입니다. Dura-Bond Industries에 따르면 230 °C에서는 일반적인 두께의 강관에서 90초 안에 수지가 완전히 녹고 흘러 경화됩니다. 온도가 200 C로 내려가면 도막이 앵커 프로파일을 채우기 전에 겔화되어 공기층이 갇힙니다. 260 C를 넘으면 에폭시가 열화되기 시작해 도막에 균열이 생기며, 파이프 취급 중 쉽게 갈라질 수 있습니다.
📐 엔지니어링 참고 — 230 °C 기준
예열 온도를 220-240 C로 유지하면 가교 밀도를 최대로 높일 수 있습니다. 에폭시의 장기 접착력과 박리 저항성 중 약 80 %가 이 20 C의 온도 변수에 좌우됩니다. 노 안의 공기 온도는 강재 표면보다 15-30 C 높으므로, 특히 두꺼운 파이프에서는 접촉식 고온계로 실제 파이프 표면 온도를 반드시 확인해야 합니다.
FBE 코팅 특성 — 부식 방지 성능
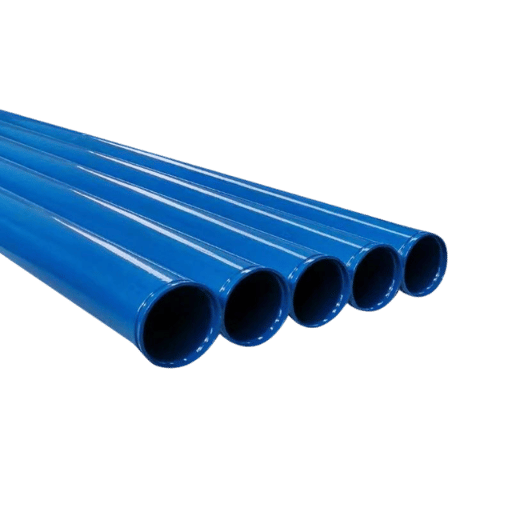 FBE의 시장 가치는 강재 접착력, 음극 박리 저항성, 수분과 화학 물질 침투에 대한 차단 성능이라는 세 가지 영역에서 입증된 성능에 있습니다. 이는 근거가 불분명한 주장이 아닙니다. 각 특성은 명확한 합격·불합격 기준을 갖춘 표준 시험으로 확인할 수 있습니다.
✔ 장점
-
- CSA Z245.20 시험 기준 접착 인장강도 ≥ 17 MPa
- 65 °C에서 음극 박리 반경 ≤ 8 mm (ASTM G8)
- 적용 중 VOC 배출 없음
- 단일층 보호 코팅 — 프라이머와 상도 시스템이 필요하지 않음
- 파이프 내·외부 표면 모두에 적용 가능
- 파이프라인의 음극 방식 전류 요구량 감소
⚠ 한계
-
- 유연성이 제한적임 — 열경화성 코팅의 특성상 적용 후에는 굽힐 수 없습니다(미국 교통부 연구 기준).
- 사용 온도는 습윤 시 85 C / 건조 시 150 C로 제한됩니다.
- 장기간 야외 보관 시 자외선에 의한 열화에 취약합니다.
- 3LPE 시스템보다 기계적 충격 저항성이 낮습니다.
- 현장 보수 방법이 액상 코팅보다 제한적입니다.
FBE 코팅은 얼마나 오래 지속되나요?
매설 파이프라인 강재에 FBE 코팅을 적절히 적용하고 경화하면 25-40년 동안 부식을 방지할 수 있습니다. 실제 수명은 토양의 부식성(염화물, 수분, pH), 음극 방식 전류 밀도, 초기 적용 품질이라는 세 가지 요인에 따라 달라집니다. ASTM G8-21에 따른 실험실 음극 박리 시험에서는 3 % NaCl 용액에서 28일간 -1.5 V (SCE)를 적용한 뒤 결과를 확인합니다. 표준 FBE는 박리 반경을 8 mm 이하로 억제해야 합니다. 실란 커플링제를 사용한 고성능 배합은 이를 6 mm까지 낮추며, 이는 35 % 개선에 해당합니다. 이 기준은 현재 유럽과 북미의 신규 에너지 인프라 규격에도 반영되어 있습니다.‘차세대 FBE 배합의 가장 큰 이점은 코팅과 강재 경계면에서 향상된 가수분해 접착력입니다. 실란 커플링제가 에폭시 매트릭스와 강재 산화층을 잇는 화학적 가교를 형성해 ASTM G8 시험에서 박리 반경을 삼분의 일만큼 줄입니다.’
FBE 코팅 유형 — 단층, 이중층 및 내부 라이닝
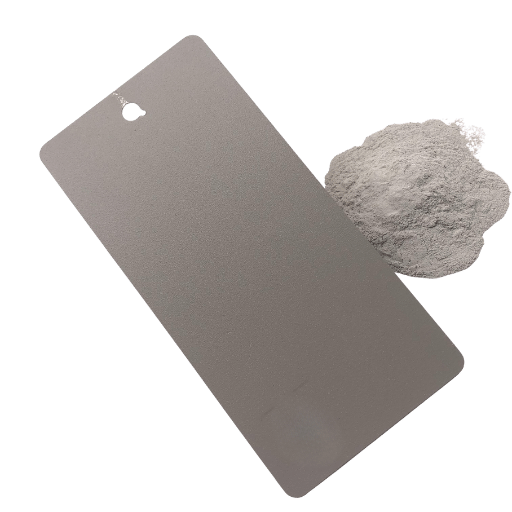 – 모든 FBE 시스템이 모든 용도에 적합한 것은 아닙니다. 단층, 이중층, 내부 FBE 코팅 시스템 중에서 선택할 때는 파이프라인의 매설 환경, 운전 온도, 자외선에 노출되는 외부 표면과 내부 또는 양쪽에 요구되는 성능을 고려합니다.
| 매개변수 | 단층 FBE | 이중층 FBE | 내부 FBE 라이닝 |
|---|---|---|---|
| 두께 | 350–500 µm | 600–1000 µm (2개 층) | 250–400 µm |
| 최대 사용 온도 | 습윤 시 85 °C | 습윤 시 110 °C (고온용 강종) | 85 °C |
| 충격 저항성 | 2.5–3.0 J/mm | 4.0–5.0 J/mm | 해당 없음 (충격에 노출되지 않음) |
| 권장 용도 | 육상, 중간 수준의 토양 | 암석 지형, 방향성 시추 | 물·가스 흐름 보호 |
| 적용 규격 | CSA Z245.20, ISO 21809-2 | CSA Z245.20, ISO 21809-2 | AWWA C213-22 |
FBE 코팅 규격, 두께 및 검사 — 구매 시 확인 사항
 모든 FBE 규격은 소재 인증, 적용 절차 및 합격 기준을 관리하는 일련의 국제 규격을 참조합니다. 가장 관련성이 높은 규격은 CSA Z245.20 Series:22(2022년에 발행된 현재 8판)와 올해 새 판으로 개정된 ISO 21809-2:2026입니다.
| 규격 | 적용 범위 | 최신 판 |
|---|---|---|
| CSA Z245.20 | 강관 외부에 공장 적용하는 FBE | Series:22 (8판) |
| ISO 21809-2 | 석유·가스 파이프라인 및 관이음쇠용 FBE | 2026 (신판) |
| AMPP SP0188 | 홀리데이(불연속부) 검출 시험 | 2021 |
| ASTM G8 | 음극 박리 시험 | G8-21 |
| AWWA C213 | 강재 수도관 및 관이음쇠용 FBE | C213-22 |
FBE 코팅은 현장에서 보수할 수 있나요?
가능하지만 몇 가지 조건이 있습니다. 현장 보수에는 일반적으로 2액형 액상 에폭시 보수 키트를 사용하며, 취급·굴착·되메우기 중 기존 FBE가 깨지거나 공구에 부딪히거나 긁힌 부위에 적용합니다. 해당 부위를 완전히 샌딩해 강재를 노출해야 하며, 보수재는 기존 FBE 배합과 호환되어야 합니다. 업계 포럼에 참여한 엔지니어들에 따르면 일부 규격은 파이프 한 자재당 허용 가능한 총 보수 횟수를 8회로 제한합니다. 이를 초과하면 이음부 전체를 다시 코팅해야 할 수 있습니다. 허용 가능한 파이프 이음부 보수 횟수와 최소 보수 겹침 길이는 해당 규격에서 반드시 확인하십시오.FBE 공급업체 감사 체크리스트 — 확인할 4가지 항목
- 코팅 공장 인증 — 필요한 파이프 직경 및 두께 범위에 대해 해당 공장이 CSA Z245.20 또는 ISO 21809-2에 따라 인증받았는지 확인하십시오.
- DFT 측정 기록 — 계약 인증서만 요청하지 말고 이음부별 실제 DFT 측정 기록을 요청하십시오. 이음부마다 네 방향에서 측정한 기록이 최소 요건입니다.
- 홀리데이 검출 보고서 — 스파크 시험 전압이 코팅 두께 25 m당 100 volts라는 산식에 부합하고 모든 홀리데이가 보수 후 재시험되었는지 확인하십시오.
- DSC 경화 검증 — 잔류 delta Tg가 3 C 미만임을 확인하는 DSC 시험실 보고서를 요청하십시오. 이는 코팅이 완전히 경화되었음을 보여주는 유일한 실증 자료입니다.
FBE 코팅의 산업별 적용 분야
 FBE 코팅은 주로 4개 산업 분야에서 사용됩니다. 분야마다 사용하는 파이프 유형, 직경, 코팅 구성이 다르므로 용도에 맞춰 적용할 규격을 구체적으로 지정해야 합니다.
석유·가스 파이프라인 — FBE 적용 시장에서 가장 큰 부문입니다. 원유와 정제 탄화수소를 운송하는 육상 송유관에는 API 5L 규격에 따라 제조된 라인 파이프의 외부에 단층 또는 이중층 FBE를 적용합니다. API 5L 등급 B부터 X70까지의 파이프 강종이 FBE 코팅에 가장 널리 사용됩니다. ERW 강관과 LSAW 강관 모두 FBE 코팅을 적용할 수 있으며, 직경에 따라 제조 방법을 선택합니다(직경이 24 inches 미만인 관은 ERW로, 24 inches 이상인 관은 LSAW로 제조합니다).
상수도 및 폐수 — 지자체 상수도 송수관에는 AWWA C213에 따른 내부 FBE 라이닝을 적용해 수측 부식으로부터 관벽을 보호하고 수질을 유지합니다. 외부 FBE는 매설된 강관과 용접 강재 본관의 토양측 부식을 효과적으로 방지합니다.
건설 및 보강 — FBE 코팅 철근은 ASTM A775에 따라 교량 바닥판, 주차장 바닥판, 해양 콘크리트 구조물에서 염화물 부식을 방지하는 데 사용됩니다. 2024년 캔자스대학교 연구에 따르면 에폭시 코팅 철근은 무코팅 철근과 다른 부착 거동을 보였으며, 콘크리트 설계에서 필요한 정착 길이가 증가했습니다.
유정 및 광업 — 시추공 내부의 강재 케이싱 파이프와 도관 파이프에는 고온·고압의 부식성 시추공 유체를 견디도록 FBE를 적용합니다. Eng-Tips에서 파이프 규격을 논의한 한 엔지니어는 담수 환경에 설치하는 강관 말뚝의 지상부 2.4 m (8 ft)에 FBE를 적용할 것을 권고했습니다. 부식 속도가 가장 빠른 비말대를 특히 고려해야 한다고 설명했습니다.
FBE, 3LPE 및 액상 에폭시 비교 — 코팅 시스템
 FBE, 3층 폴리에틸렌(3LPE), 액상 에폭시 중에서 선택하는 일은 운영상의 결정입니다. 모든 상황에서 어느 한 코팅이 다른 코팅보다 “더 우수한지”를 따지는 문제가 아닙니다. 막연한 성능 등급 대신 구체적인 값을 아래에 제시합니다.
| 매개변수 | 단층 FBE | 3LPE | 액상 에폭시 |
|---|---|---|---|
| 두께 | 350–500 µm | 1.8–3.0 mm | 코팅당 300–500 µm |
| 최대 사용 온도(습윤) | 85 °C | 80 °C (PE) / 140 °C (PP) | 60–90 °C |
| 충격 저항성 | 2.5–3.0 J/mm | 7–15 J/mm | 1.5–2.5 J/mm |
| 내부 적용 | 가능 | 불가 (외부 전용) | 가능 |
| VOC 배출 | 없음 | 없음 | 배합에 따라 다름 (용제형) |
| 현장 이음부 보수 | 액상 에폭시 패치 | 열수축 슬리브 (3개 구성품) | 동일 소재로 보수 |
3LPE보다 FBE를 선택해야 하는 경우는 언제인가요?
하나의 시스템으로 내·외부를 보호해야 하거나 현장 이음부 보수의 간편성이 중요하거나, 파이프라인이 중간 수준의 토양 조건에서 운전되고 되메우기 중 극심한 기계적 충격에 노출되지 않는다면 FBE 코팅을 적용할 수 있습니다. 점토질 토양에 60 oC의 운전 온도로 길이 200 km의 육상 송유관을 건설하려는 중견 가스 배급업체의 경우, 이중층 FBE를 선택하면 3LPE보다 소재 비용뿐 아니라 현장 이음부 보수의 복잡성도 줄일 수 있습니다. 이중층 시스템은 충격 저항성 격차를 줄이면서 현장 이음부 보수에 필요한 소재 수를 동일하게 유지합니다. 설계에서 기계적 충격 저항성이 가장 중요하다면 암석 지형의 되메우기, 방향성 시추 교차 구간 또는 해상 적용에는 3LPE 코팅 강관을 선택하십시오.
파이프라인 코팅 선택 매트릭스
| 육상, <80 °C, 중간 수준의 토양 | → 단층 FBE (비용 효율적, 25년 이상 실적) |
| 부식성이 강한 토양 / 높은 지하수위 | → 이중층 FBE 또는 3LPE |
| 해상 / 해저 | → 3LPE 또는 폴리프로필렌 (충격 + 정수압) |
| 내부 유체 흐름 보호 | → 내부 FBE 라이닝 (내화학성 + 유동) |
| 고온 >100 °C | → 고온용 특수 FBE 강종 |
| 철근 / 콘크리트 보강 | → ASTM A775에 따른 철근용 FBE |
FBE 코팅 시장 전망 — 2025–2026년 동향
 세계 융착 에폭시 코팅 수요는 2025년에 $7.3 billion에 달했으며, 2025년부터 2033년까지 연평균 성장률 6.1%로 확대되어 2033년에는 $11.3 billion에 이를 것으로 예상됩니다(Grand View Research). 다음 세 가지 기술 전환이 지속적인 성장을 이끌고 있습니다.
$7.3B
2025년 FBE 시장
6.1%
2033년까지 연평균 성장률
49%
파이프 코팅 시장 점유율
💡 구매자 조치 사항
2026-2027년 시공 예정인 파이프라인 프로젝트를 계획하고 있다면 코팅 규격에 ISO 21809-2:2026을 반영하고 코팅 업체가 실란 개질 배합을 공급할 수 있는지 확인하십시오. 두 가지 변경 모두 추가 비용을 최소화하면서 자산의 장기 건전성을 높입니다.
FAQ — FBE 에폭시 코팅
Q: FBE 코팅 요구사항은 무엇인가요?
답변 보기
Q: FBE 코팅 요구사항은 일반적으로 CSA Z245.20, ISO 21809-2 또는 AWWA C213을 참조하는 프로젝트 규격에 명시됩니다. 일반적인 최소 요구사항에는 Sa 2 수준의 표면 청정도, 180- 250 C의 예열 온도, 외부 적용 시 350-500 m의 건조 도막 두께, AMPP SP0188에 따른 홀리데이 검출, ASTM G8에 따른 음극 박리 시험에서 8 mm 반경 미만의 결과가 포함됩니다.
Q: FBE 에폭시는 방수인가요?
답변 보기
FBE는 수분 차단 성능이 매우 뛰어나지만 절대적인 의미에서 “방수”인 것은 아닙니다. 경화된 도막은 물, 산소, 염화물 이온에 대한 투과성이 매우 낮아 매설 파이프라인을 25–40년 동안 보호합니다. 코팅에 홀리데이나 결함이 있으면 수분이 강재에 닿아 부식이 시작됩니다. 따라서 홀리데이 검출은 필수입니다.
Q: FBE 코팅 강관을 용접할 수 있나요?
답변 보기
가능합니다. FBE 코팅 강관은 현장 원주 용접을 위해 양쪽 끝의 코팅을 벗겨낸 부분(일반적으로 코팅되지 않은 강재 100–150 mm)을 두고 출하됩니다. 용접 후 노출된 구역에는 현장 이음부 코팅을 적용합니다.
Q: FBE 에폭시는 식품 접촉에 안전한가요?
답변 보기
해당 FBE 제품이 음용수 접촉에 대한 NSF/ANSI 61 인증을 받은 경우에만 가능합니다. 모든 배합이 인증 요건을 충족하는 것은 아니므로 구매 전에 인증 목록을 확인하십시오.
Q: FBE와 분말 코팅의 차이는 무엇인가요?
답변 보기
FBE는 산업용 부식 방지에 사용하는 특정 유형의 분말 코팅입니다. 다른 분말 코팅에는 주로 장식용으로 사용하는 폴리에스터, 폴리우레탄, 아크릴 코팅이 있습니다. FBE에는 열경화성 에폭시 수지가 들어 있어 경화 과정에서 가교되어 영구적인 차단층을 형성합니다. 이는 열가소성일 수 있어 가열하면 다시 부드러워지는 대부분의 분말 코팅과 다릅니다.
Q: 설치 중 FBE 코팅이 손상되면 어떻게 되나요?
답변 보기
손상된 강재 부위는 호환되는 2액형 액상 에폭시 보수재로 수리합니다. 손상 부위를 강재 표면이 드러날 때까지 세척한 다음, 해당 부위에 보수재를 도포하고 홀리데이 검출기로 검사합니다. 대부분의 프로젝트 규격에는 이음부당 허용되는 최대 보수 횟수가 명시되어 있습니다. 그 횟수를 초과하면 공장에서 이음부 전체의 코팅을 제거하고 다시 코팅해야 할 수 있습니다.
프로젝트에 FBE 코팅 강관이 필요하신가요?
Baling steel은 CSA Z245.20 및 ISO 21809-2 규격에 따라 2″~48″ 직경의 단면 및 양면 FBE 코팅 강관을 제공합니다.
견적 요청 →이 분석에 관하여
Baling Steel은 2″~48″ FBE 코팅 강관을 제조하고 생산하는 중국의 강관 제조업체입니다. 이 글의 기술 데이터는 국제 규격(CSA, ISO, AMPP, ASTM), 관련 주제 조사, 업계 검사 자료를 바탕으로 번역했습니다(자체 실험실 시험은 수행하지 않았습니다). 업계 전반에 적용되는 데이터가 있는 경우 인용 출처를 연결했습니다.
프로젝트 상황에 맞는 정확한 값이 있는 경우, 근거가 확인되지 않은 값을 표시하는 대신 이를 명시합니다.참고 자료 및 출처
- 강관 코팅 시장 보고서 2025.
- 파이프라인의 FBE 코팅: 요구사항 및 육안 검사 규격 (2026) – Inspenet
- 에폭시 코팅 철근의 내구성 및 성능 검토. U.S. Department of Transportation
- 에폭시 코팅 철근의 부착 거동 (2024). University of Kansas
- 에폭시 코팅은 현재 University of Texas at Austin에서 부착 시험을 진행하고 있습니다.
- 융착 에폭시 코팅 시장 보고서 2033, Grand View Research
- ISO 21809-2:2026 – 석유·가스 파이프라인용 FBE. International Organization for Standardization
- CSA Z245.20 Series:22 – 강관 외면용 공장 적용 코팅 – CSA Group
관련 글
- FBE 코팅 강관 완벽 가이드 — 제품 규격 및 치수
- 3LPE 코팅 강관 완벽 가이드 — 3층 폴리에틸렌 코팅 상세 정보
- 라인 파이프 전체 가이드 — API 5L 강종 및 적용 분야
- 강관 케이싱 완벽 가이드 — 관정 및 횡단 구간용 케이싱 강관
- 파이프와 튜브 비교 — 차이점 이해하기
Baling Steel 엔지니어링 팀이 검토했습니다. 마지막 업데이트: 2026년 사월.

