


Краткие характеристики: эпоксидное покрытие FBE
| Тип покрытия | Термореактивный эпоксидный порошок |
| Температура нанесения | 180–250 °C (356–482 °F) |
| Типичная толщина сухой пленки (наружное покрытие) | 350–500 мкм (14–20 мил) |
| Типичная толщина сухой пленки (внутреннее покрытие) | 250–400 мкм (10–16 мил) |
| Рабочая температура | До 85 °C во влажной среде / 150 °C в сухой |
| Основные стандарты | CSA Z245.20, ISO 21809-2:2026, AMPP SP0188 |
| Время отверждения | 60–120 секунд |
| Доля на мировом рынке (покрытия для труб) | ~49 % (2025) |
Что такое эпоксидное покрытие FBE? Объяснение технологии fusion bonded epoxy
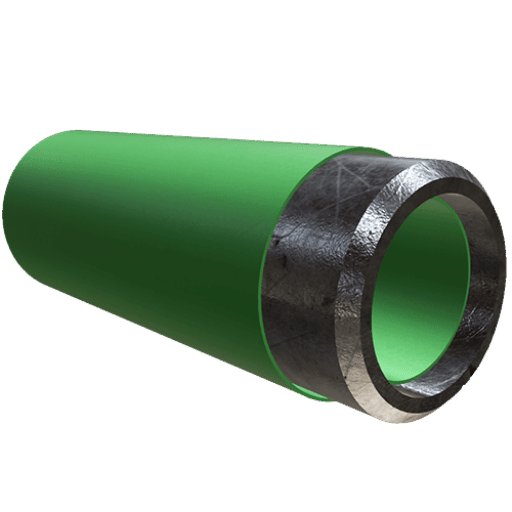
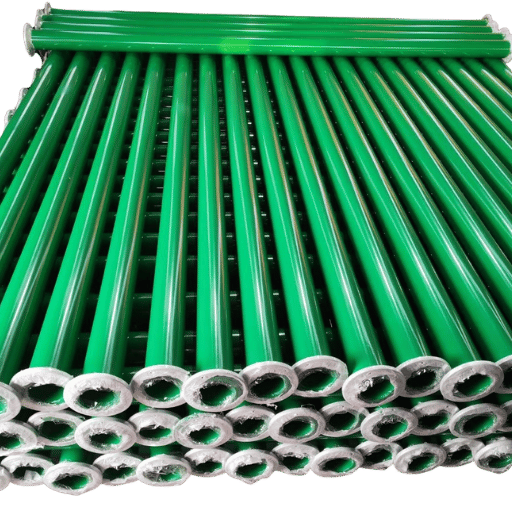 Эпоксидное покрытие FBE — это термореактивное порошковое покрытие, которое создает на стали постоянный защитный барьер от коррозии благодаря химической реакции сшивания. В отличие от термопластичных покрытий, размягчающихся при повторном нагревании, покрытие fusion bonded epoxy проходит необратимое отверждение: когда эпоксидная смола и отвердитель на основе аминов соединяются при температуре выше 180 °C, молекулы образуют жесткую трехмерную сетку, которая не может вернуться в исходное порошкообразное состояние. Благодаря этому срок службы покрытия значительно превышает срок службы обычных лакокрасочных систем.
Именно этим FBE отличается от обычной краски и жидких эпоксидных систем. Химическая связь между сплавленным покрытием и стальной основой обеспечивает достаточную адгезию, чтобы противостоять катодному отслаиванию, проникновению влаги и воздействию коррозионно-активных веществ, в том числе хлоридов, на протяжении десятилетий. Правильно отвержденное заводское покрытие FBE создает сплошной барьер без пор, усадки растворителя и стыков — трех слабых мест, из-за которых чаще всего разрушаются покрытия на заглубленных или подводных трубопроводах.
Поскольку эпоксидное покрытие FBE не содержит летучих растворителей, при его нанесении не образуются выбросы ЛОС. Это дает и экологическое, и практическое преимущество: отсутствие испарения предотвращает появление пор в отвержденной пленке и исключает воздействие опасных паров на рабочих, наносящих покрытие.
Как наносят покрытие FBE: процесс из 6 этапов
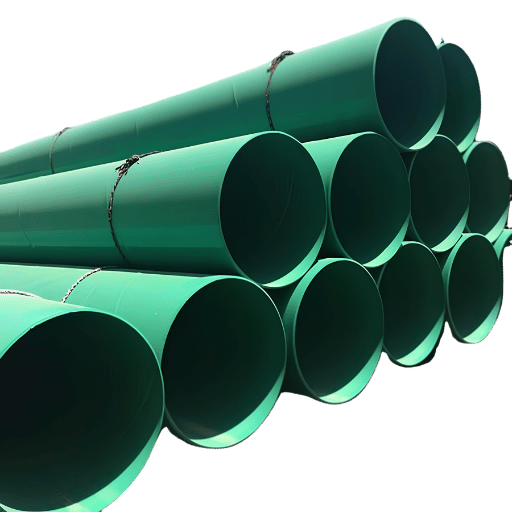 Качество покрытия FBE почти полностью зависит от процесса нанесения. На каждом этапе требуется строго соблюдать допуски, и отклонения практически недопустимы. Если не обеспечить нужную подготовку поверхности или температуру предварительного нагрева, покрытие будет выглядеть так же, но выйдет из строя на несколько лет раньше.
- Очистка и профилирование поверхности — поверхность трубы очищают абразивоструйным методом до степени Sa 2½ (почти до белого металла). Высота профиля шероховатости должна составлять 50–85 µm Rz. При значении менее 50 µm снижается механическая адгезия. При значении более 85 µm образуются участки с тонким слоем покрытия, где коррозия начинается в первую очередь.
- Предварительный нагрев — поверхность трубы протягивают над Suskipor или силами Thermaedli. При индукционном или газовом нагреве поверхности трубы порошок FBE нагревают до 220–250 C. Рабочий диапазон очень узкий. При температуре ниже 2000 C порошок не Metafoot Hehujog полностью, и реакция сшивания остается незавершенной. При температуре выше 2600 C эпоксидное покрытие начинает разрушаться на поверхности.
- Нанесение порошка — электростатически заряженный порошок FBE распыляют на нагретую поверхность трубы внутри камеры нанесения покрытия. При контакте с нагретой сталью порошок плавится и растекается по профилю поверхности, заполняя все микроскопические впадины после абразивоструйной обработки.
- Сплавление и отверждение — тепло, накопленное в стенке трубы, запускает реакцию сшивания, формируя коррозионную стойкость, характерную для FBE. Время отверждения зависит от толщины стенки трубы и конкретного состава FBE и составляет от 60 до 120 секунд. Полноту отверждения лаборатории контроля качества проверяют методом дифференциальной сканирующей калориметрии (DSC), подтверждая, что остаточная разница Tg меньше 3 C.
- Водяное охлаждение — после отверждения трубу пропускают через участок водяного охлаждения, чтобы предотвратить чрезмерное отверждение и сохранить механические свойства покрытия.
- Обнаружение пор и проверка — всю поверхность с покрытием подвергают высоковольтному искровому испытанию по AMPP SP0188. Испытательное напряжение рассчитывают, умножая 100 V на 25 m / толщину эпоксидного покрытия. Все дефекты, обнажающие сталь, необходимо отремонтировать до отправки стыка.
Какая температура нужна для нанесения покрытия FBE?
Для большинства составов FBE целевая температура предварительного нагрева составляет 220–240 °C (428–464 °F). Почему диапазон так узок? Он позволяет контролировать плотность сшивания — число химических связей на единицу объема отвержденной эпоксидной смолы. По данным Dura-Bond Industries, при температуре 230 °C смола полностью плавится, растекается и отверждается за 90 секунд при стандартной толщине стенки. При снижении температуры до 200 C пленка желируется до того, как успевает растечься по профилю шероховатости, из-за чего в ней остаются воздушные полости. При нагреве выше 260 C эпоксидная смола начинает термически разрушаться, и пленка становится хрупкой и легко растрескивается при перемещении трубы.Диапазон предварительного нагрева 220-240 C обеспечивает максимальную плотность сшивания. Около 80 % долговременной адгезии эпоксидного покрытия и его стойкости к отслаиванию зависит от этого параметра в 20 C. Всегда проверяйте фактическую температуру поверхности трубы контактными пирометрами: температура воздуха внутри печи на 15-30 C выше температуры поверхности стали, особенно у труб с толстой стенкой.
Свойства покрытия FBE и защита от коррозии
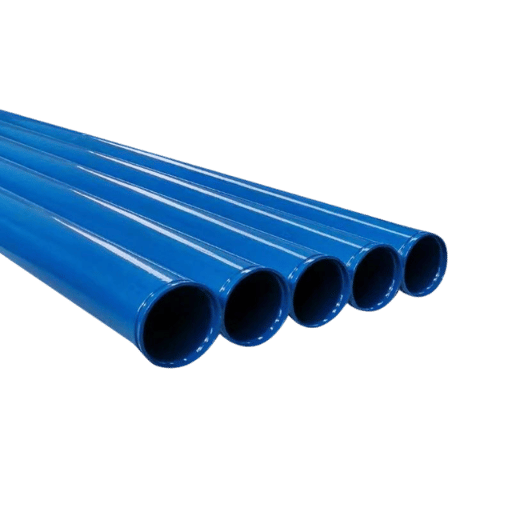 FBE подтверждает свою ценность на рынке результатами в трех областях: адгезия к стали, стойкость к катодному отслаиванию и защита от проникновения влаги и химических веществ. Это не голословные утверждения: для оценки каждого свойства разработаны стандартизированные испытания с четкими критериями прохождения.
-
- Адгезия при испытании на отрыв ≥ 17 MPa по CSA Z245.20
- Катодное отслаивание ≤ 8 mm по радиусу при температуре 65 °C (ASTM G8)
- Нулевые выбросы ЛОС при нанесении
- Однослойное защитное покрытие — грунтовка и финишный слой не требуются
- Подходит для внутренней и наружной поверхности труб
- Снижает потребность трубопровода в токе катодной защиты
-
- Низкая гибкость — свойство термореактивных покрытий; после нанесения покрытие нельзя сгибать (согласно исследованию DOT)
- Рабочая температура ограничена: 85 C во влажной среде / 150 C в сухой
- Подвержено разрушению под воздействием ультрафиолета при длительном хранении на открытом воздухе
- Ударная стойкость ниже, чем у систем 3LPE
- Возможности ремонта на месте монтажа более ограничены, чем для жидких покрытий
Как долго служит покрытие FBE?
Правильно нанесенное и отвержденное покрытие FBE на стали заглубленного трубопровода обеспечивает защиту от коррозии в течение 25-40 лет. Фактический срок службы зависит от трех факторов: агрессивности грунта (хлориды, влажность, pH), плотности тока катодной защиты и качества первоначального нанесения. В лабораторных испытаниях на катодное отслаивание по ASTM G8-21 подают напряжение -1,5 V (SCE) и оценивают результат через 28 дней в растворе 3 % NaCl. Стандартное покрытие FBE должно ограничивать отслаивание радиусом до 8 mm; составы повышенной эффективности с силановыми связующими агентами позволяют уменьшить этот показатель до 6 mm — улучшение на 35 %, уже закрепленное в требованиях к новой энергетической инфраструктуре Европы и Северной Америки.«Главное преимущество покрытий FBE нового поколения — улучшенная гидролитическая адгезия на границе покрытия и стали. Силановые связующие агенты создают химический мост между эпоксидной матрицей и слоем оксида стали, благодаря чему радиус отслаивания в испытаниях ASTM G8 уменьшается на треть.»
Типы покрытий FBE: однослойное, двухслойное и внутреннее
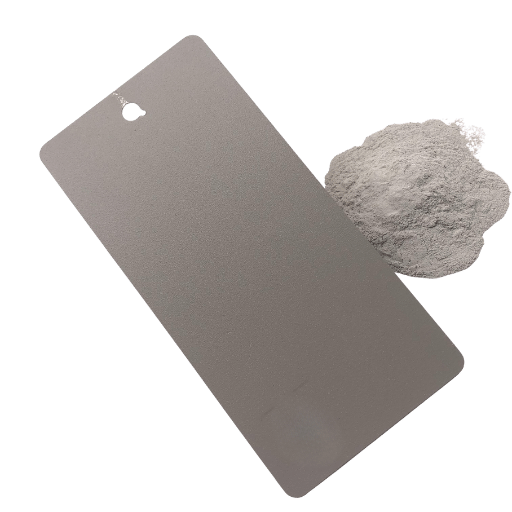 Не все системы FBE подходят для любого применения. Выбор однослойной, двухслойной или внутренней системы покрытия FBE зависит от условий заглубления трубопровода, рабочей температуры и требуемой защиты UVurbos внутри трубы, снаружи или с обеих сторон.
| Параметр | Однослойное FBE | Двухслойное FBE | Внутренняя облицовка FBE |
|---|---|---|---|
| Толщина | 350–500 µm | 600–1000 µm (два слоя) | 250–400 µm |
| Максимальная рабочая температура | 85 °C во влажной среде | 110 °C во влажной среде (высокотемпературная марка) | 85 °C |
| Ударная стойкость | 2,5–3,0 J/mm | 4,0–5,0 J/mm | Н/Д (не подвергается ударным нагрузкам) |
| Оптимальное применение | Наземные трубопроводы, умеренно агрессивный грунт | Каменистая местность, направленное бурение | Защита при транспортировке воды и газа |
| Применимый стандарт | CSA Z245.20, ISO 21809-2 | CSA Z245.20, ISO 21809-2 | AWWA C213-22 |
Стандарты, толщина и проверка покрытия FBE: что проверить при покупке
 Во всех спецификациях FBE приводится перечень международных стандартов, регулирующих квалификацию материалов, процедуры нанесения и критерии приемки. Наиболее актуальны два стандарта: серия CSA Z245.20:22 (8-е издание, выпущенное в 2022 году) и ISO 21809-2:2026, обновленный до нового издания в этом году.
| Стандарт | Область применения | Текущее издание |
|---|---|---|
| CSA Z245.20 | Заводское наружное покрытие FBE для стальных труб | Серия:22 (8-е изд.) |
| ISO 21809-2 | FBE для нефтегазовых трубопроводов и фитингов | 2026 (новое издание) |
| AMPP SP0188 | Испытание для обнаружения пор (нарушений сплошности покрытия) | 2021 |
| ASTM G8 | Испытание на катодное отслаивание | G8-21 |
| AWWA C213 | FBE для стальных водопроводных труб и фитингов | C213-22 |
Можно ли отремонтировать покрытие FBE на месте монтажа?
Да, но с оговорками. Для ремонта обычно используют двухкомпонентный комплект с жидкой эпоксидной смолой, которую наносят на участки, где исходное покрытие FBE было сколото, повреждено инструментом или поцарапано при перемещении, укладке в траншею или обратной засыпке. Поврежденный участок необходимо полностью зачистить до чистого металла, а ремонтный состав должен быть совместим с исходным составом FBE. Инженеры на отраслевых форумах отмечали, что некоторые спецификации ограничивают общее допустимое количество ремонтов восемью на Zagal трубы; при превышении этого числа может потребоваться полностью заново нанести покрытие на стык. Всегда проверяйте применимую спецификацию на предмет общего допустимого количества ремонтов стыка трубы и минимальной ширины нахлеста при ремонте.Контрольный список аудита поставщика FBE: 4 пункта для проверки
- Квалификация предприятия по нанесению покрытия — Убедитесь, что предприятие квалифицировано по CSA Z245.20 или ISO 21809-2 для нужного вам диапазона диаметров труб и толщины стенки.
- Записи измерения толщины сухой пленки — Запросите фактические записи измерений по каждому стыку, а не только сертификат contractant. Минимальное требование — измерения в четырех точках по окружности каждого стыка.
- Отчеты об обнаружении пор — Убедитесь, что напряжение искрового испытания соответствует формуле (100 volts на каждые 25 m покрытия), а все обнаруженные дефекты были заделаны и проверены повторно.
- Подтверждение отверждения методом DSC — Запросите лабораторные отчеты DSC, подтверждающие, что остаточная разница Tg ниже 3 C. Это единственное объективное подтверждение полного отверждения покрытия.
Применение покрытия FBE в разных отраслях
 Покрытие FBE применяется в четырех основных отраслях. Для каждого сектора используются разные типы труб, диаметры и конфигурации покрытия, поэтому в спецификации необходимо указать конкретный стандарт, соответствующий условиям применения.
Нефтегазовые трубопроводы — крупнейший сегмент применения FBE. Для наземных магистральных трубопроводов, транспортирующих сырые и переработанные углеводороды, используют однослойное или двухслойное наружное покрытие FBE на линейных трубах, изготовленных по спецификациям API 5L. Марки труб от API 5L класса B до X70 лучше всего подходят для покрытия FBE. Покрытием FBE защищают как трубы ERW, так и трубы LSAW; способ изготовления выбирают с учетом диаметра (трубы диаметром до 24 inches изготавливают методом ERW, а диаметром 24 inches и более — методом LSAW).
Водоснабжение и водоотведение — внутреннюю облицовку магистральных муниципальных водопроводов выполняют по AWWA C213, чтобы защитить стенку трубы от коррозии со стороны воды и сохранить ее качество. Наружное покрытие FBE эффективно защищает от коррозии со стороны грунта заглубленные стальные трубы и сварные стальные магистрали.
Строительство и армирование — арматурные стержни с покрытием FBE защищают от коррозии под воздействием хлоридов в пролетных строениях мостов, парковочных сооружениях и морских бетонных конструкциях согласно ASTM A775. В исследовании Канзасского университета за 2024 год показано, что сцепление арматуры с эпоксидным покрытием отличается от сцепления арматуры без покрытия и приводит к увеличению расчетной длины анкеровки в бетоне.
Нефтяные скважины и горнодобывающая промышленность — FBE используют для защиты стальных обсадных труб и кондукторных труб в скважинах от коррозионно-активных скважинных флюидов при повышенных температурах и давлении. Инженер на форуме Eng-Tips рекомендовал наносить FBE на верхние 2,4 m (8 ft) стальных трубчатых свай, забитых в пресноводной среде, уделяя особое внимание зоне заплеска, где скорость коррозии максимальна.
Сравнение систем покрытий: FBE, 3LPE и жидкая эпоксидная смола
 Выбор между FBE, трехслойным полиэтиленом (3LPE) и жидкой эпоксидной смолой зависит от условий эксплуатации; нельзя сказать, что одно покрытие «лучше» другого во всех случаях. Ниже приведены конкретные значения вместо расплывчатых оценок эффективности.
| Параметр | Однослойное FBE | 3ЛПЭ | Жидкая эпоксидная смола |
|---|---|---|---|
| Толщина | 350–500 µm | 1,8–3,0 mm | 300–500 µm на слой |
| Максимальная рабочая температура (во влажной среде) | 85 °C | 80 °C (PE) / 140 °C (PP) | 60–90 °C |
| Ударная стойкость | 2,5–3,0 J/mm | 7–15 J/mm | 1,5–2,5 J/mm |
| Внутреннее применение | Да | Нет (только наружное покрытие) | Да |
| Выбросы ЛОС | Нулевые | Нулевые | Зависит от состава (для типов на основе растворителя) |
| Ремонт стыков на месте монтажа | Заплата из жидкой эпоксидной смолы | Термоусадочная муфта (3 компонента) | Подкраска тем же материалом |
Когда стоит выбрать FBE вместо 3LPE?
Покрытие FBE следует выбрать, если требуется защитить трубу изнутри и снаружи с помощью одной системы, упростить ремонт стыков на месте монтажа или если трубопровод будет эксплуатироваться в грунте с умеренными условиями без сильных механических ударов при обратной засыпке. Для средней по размеру газораспределительной компании, которая выбирает покрытие для наземного магистрального трубопровода длиной 200 km в глинистом грунте при рабочей температуре 60 oC, двухслойное FBE позволит снизить не только затраты на материалы, но и сложность ремонта стыков по сравнению с 3LPE: двухслойная система уменьшает разницу в ударной стойкости, сохраняя при этом то же количество материалов, необходимое для ремонта стыка. Выберите трубу с покрытием 3LPE для каменистого грунта, участков направленного бурения или морских условий, где ударная стойкость имеет первостепенное значение при проектировании.| Наземный трубопровод, <80 °C, умеренно агрессивный грунт | → Однослойное FBE (экономичное решение с подтвержденным опытом применения более 25 лет) |
| Агрессивный грунт / высокий уровень грунтовых вод | → Двухслойное FBE или 3LPE |
| Морские условия / подводный трубопровод | → 3LPE или полипропилен (ударная стойкость и гидростатическое давление) |
| Защита внутренней поверхности при транспортировке среды | → Внутренняя облицовка FBE (стойкость к химическим веществам и обеспечение потока) |
| Высокая температура >100 °C | → Специальная высокотемпературная марка FBE |
| Арматура / армирование бетона | → FBE для арматуры по ASTM A775 |
Перспективы рынка покрытий FBE: тенденции 2025–2026 годов
 В 2025 году мировой спрос на эпоксидные покрытия, наносимые методом fusion bonding, достиг $7,3 billion и, как ожидается, достигнет $11,3 billion в 2033 году; среднегодовой темп роста составит 6,1 % в период с 2025 по 2033 год (Grand View Research). Этому дальнейшему росту способствуют три технологических изменения:
Часто задаваемые вопросы: эпоксидное покрытие FBE
В: Каковы требования к покрытию FBE?
Посмотреть ответ
В: Является ли эпоксидное покрытие FBE водонепроницаемым?
Посмотреть ответ
В: Можно ли сваривать трубы с покрытием FBE?
Посмотреть ответ
В: Безопасно ли эпоксидное покрытие FBE для контакта с пищевыми продуктами?
Посмотреть ответ
В: Чем FBE отличается от порошкового покрытия?
Посмотреть ответ
В: Что произойдет, если покрытие FBE повредится при монтаже?
Посмотреть ответ
Нужна труба с покрытием FBE для вашего проекта?
Baling steel поставляла трубы с покрытием FBE диаметром от 2 до 48 дюймов, с покрытием с одной или с обеих сторон, в соответствии со стандартами CSA Z245.20 и ISO 21809-2.
Запросить цену →Об этом анализе
Baling Steel — китайский производитель стальных труб с покрытием FBE диаметром от 2 до 48 дюймов. Технические данные в этой статье переведены из международных стандартов (CSA, ISO, AMPP, ASTM), материалов по теме и отраслевой литературы по инспекции (мы не проводили и не используем собственные лабораторные испытания). Если существуют общепринятые отраслевые данные, к ним приведены источники.
Если для проекта важен точный показатель, мы сообщаем его вместо того, чтобы приводить неподтвержденные значения.Ссылки и источники
- Отчет о рынке покрытий для стальных труб за 2025 год.
- Покрытие FBE на трубопроводах: требования и стандарты визуального контроля (2026) — Inspenet
- Обзор долговечности и эксплуатационных характеристик арматурных стержней с эпоксидным покрытием. Министерство транспорта США
- Сцепление арматурных стержней с эпоксидным покрытием (2024). University of Kansas
- Адгезию эпоксидного покрытия в настоящее время испытывают в University of Texas at Austin.
- Отчет о рынке эпоксидных покрытий, наносимых методом наплавления, за 2033 год — Grand View Research
- ISO 21809-2:2026 — покрытие FBE для нефтегазовых трубопроводов. Международная организация по стандартизации
- Серия CSA Z245.20 Series:22 — заводские наружные покрытия для стальных труб — CSA Group
Связанные статьи
- Полное руководство по трубам с покрытием FBE — характеристики продукции и размеры
- Полное руководство по трубам с покрытием 3LPE — особенности трехслойного полиэтиленового покрытия
- Полное руководство по линейным трубам — марки стали и области применения труб API 5L
- Полное руководство по обсадным трубам — обсадные трубы для скважин и переходов
- Труба или трубка — в чем разница
Проверено инженерной командой Baling Steel. Последнее обновление: апрель 2026 года.

