


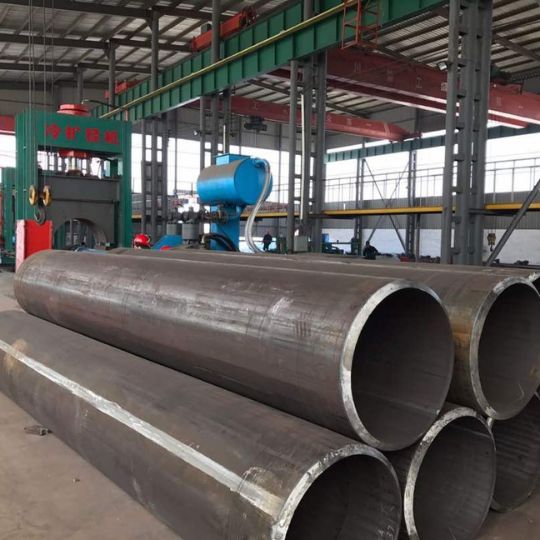
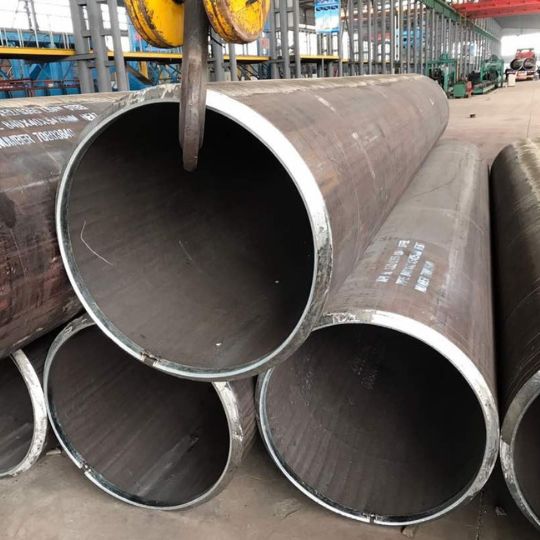
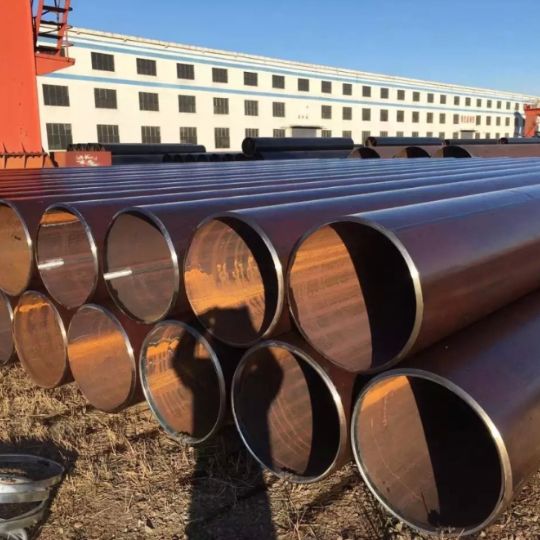
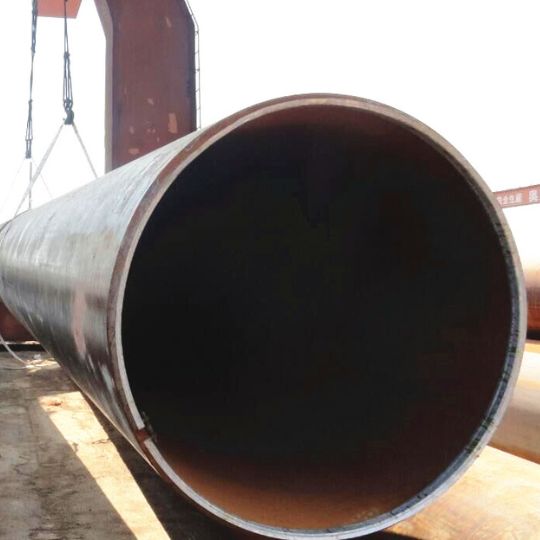
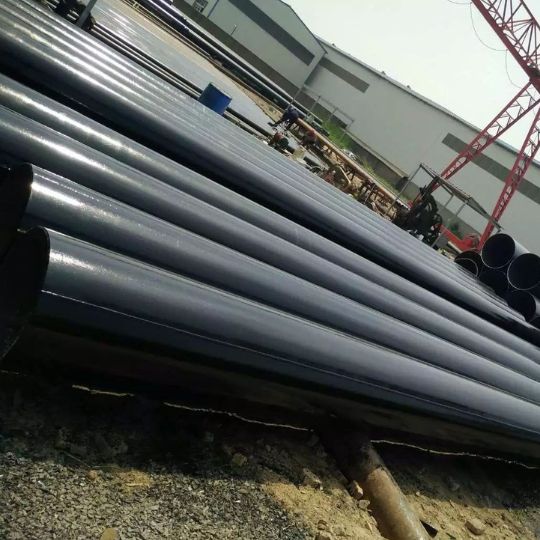
Труба LSAW
LSAW — это крупногабаритная труба с прямым сварным швом. Основные способы формовки — JCOE и UOE. Полное название — труба, сваренная продольной дуговой сваркой под флюсом.
В качестве сырья используют стальную плиту: её прокатывают в рулон, а затем формуют в изогнутую заготовку.
Готовое изделие обычно проходит неразрушающий контроль и проверку сварного шва. У трубы только один сварной шов.
Как правило, наружную поверхность трубы покрывают системой 3LPP для защиты от коррозии, чтобы продлить срок её службы при прокладке под землёй.
Рекомендуемая продукция Balingsteel
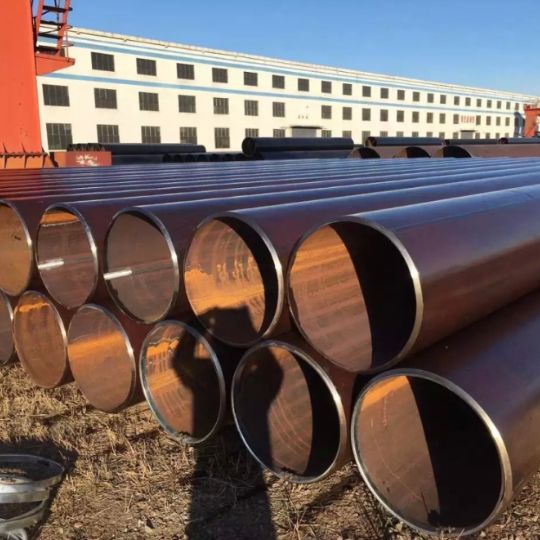
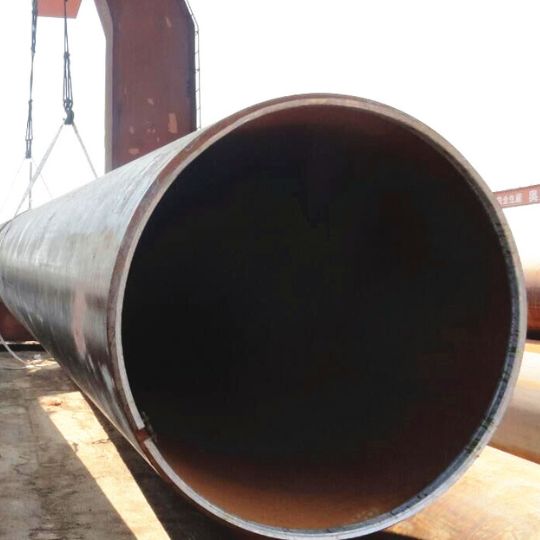
Труба LSAW увеличенного диаметра
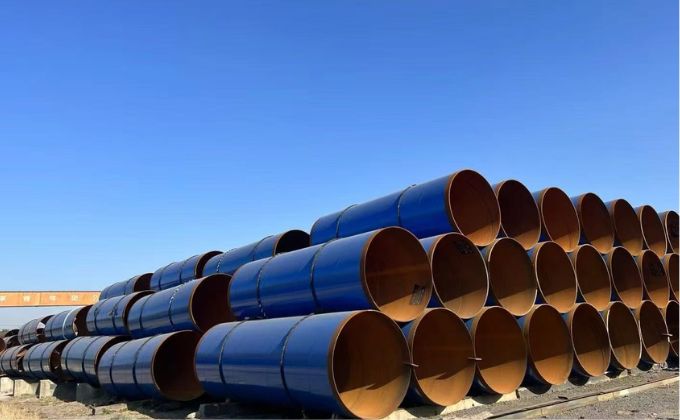
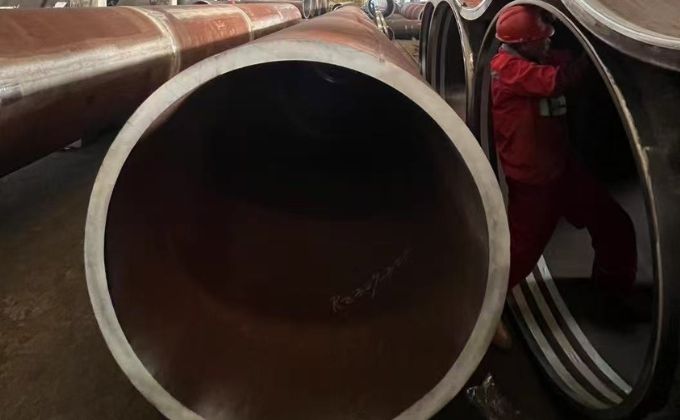
На производстве Balingsteel работают 4 линии по выпуску труб LSAW. На линиях 1~3 производят трубы стандартного наружного диаметра от 26 Inch до 48 Inch, а линия 4 предназначена главным образом для труб большого диаметра. Мы изготовили трубы с максимальным наружным диаметром 2540mm.
Если в вашем проекте требуется труба увеличенного диаметра, свяжитесь с нами — мы поможем.
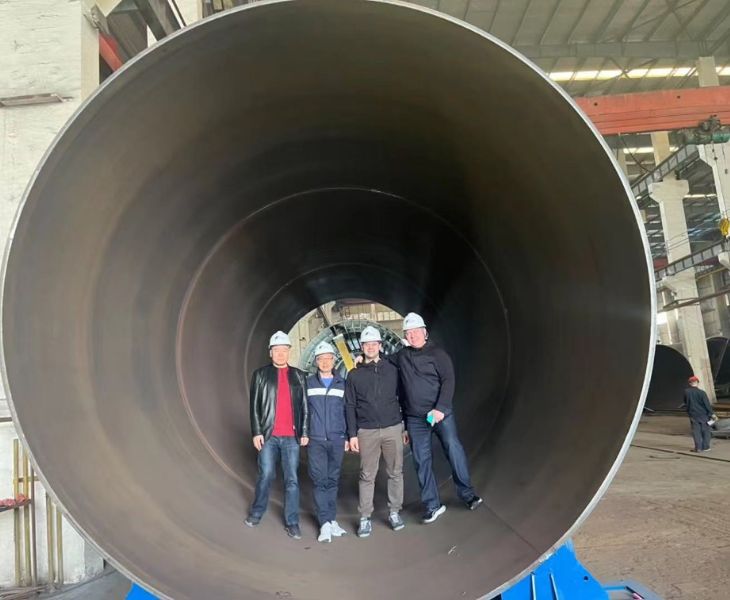
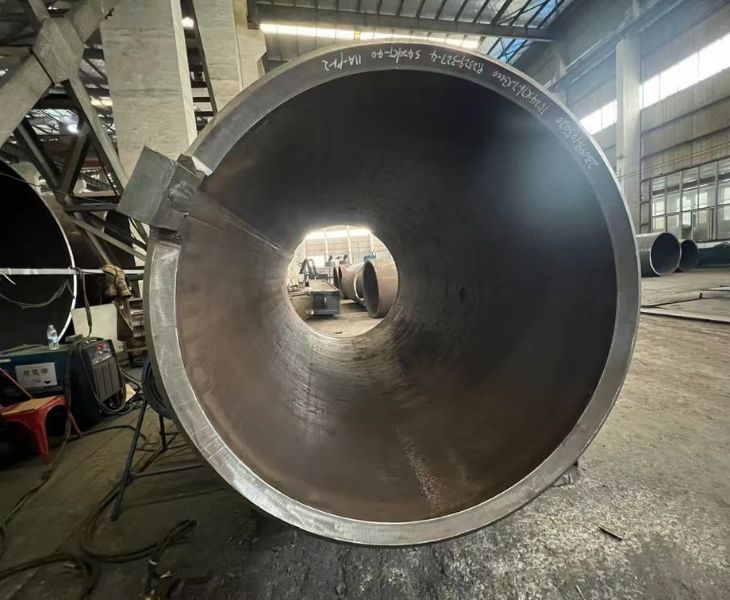
Большая толщина стенки
Balingsteel по результатам собственных исследований и разработок изготавливает трубы LSAW с толщиной стенки более 100mm.
Трубы LSAW с сертификатом ABS широко применяются в морском строительстве и в крупногабаритных конструкциях.
Мы предлагаем трубы LSAW с особо толстой стенкой. Свяжитесь с нами!
Увеличенная длина
Линия 4 на производстве Balingsteel предназначена для выпуска труб LSAW увеличенной длины.
Теоретически длина наших стальных труб LSAW не ограничена, если вам удобно организовать их транспортировку и приёмку.
Самая длинная труба, которую мы успешно поставили на сегодняшний день, имеет длину 58 метров.

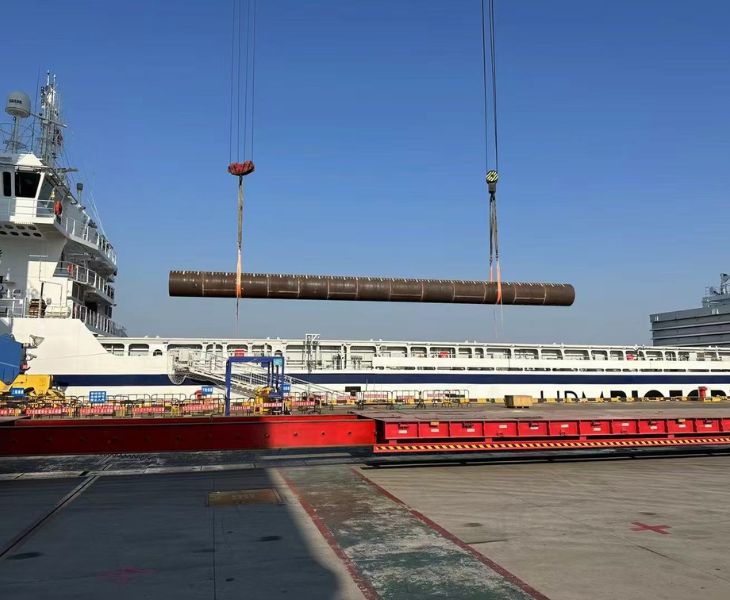
Специализированная транспортировка
Производственная база Balingsteel находится всего в 20km от ближайшего порта. Поэтому мы можем безопасно доставить в порт для погрузки на балкер трубу LSAW любой длины.
Если у вас есть вопросы о перевозке труб большой длины, свяжитесь с нами.
Отрасли применения
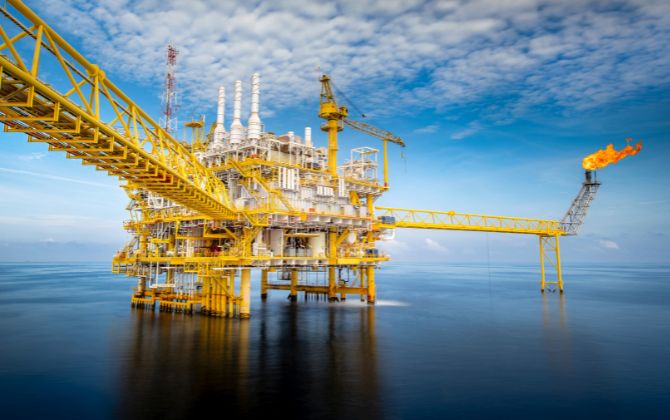

Нефтегазовая отрасль
- Трубы LSAW соединяют в трубопроводные линии и защищают от наружной коррозии с помощью высококачественных покрытий, таких как 3LPP и 3LPE.
Морское строительство
- Трубы LSAW широко применяются в яхтенных маринах, прибрежных зонах, мостах и нефтяных платформах. Благодаря большому диаметру и возможности изготовления под заказ по длине их можно использовать вместе с другими строительными материалами, например бетоном, для эффективного укрепления оснований.
Применение труб LSAW
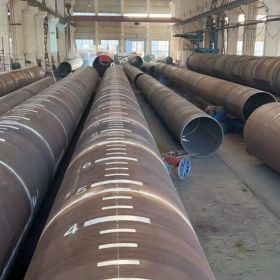
Стальная свая по ASTM A252
ASTM A252 — американский стандарт на сварные трубы для свай, применяемые в крупных строительных проектах, например при строительстве причалов, набережных и мостов.
Balingsteel поставляет стальные сваи по ASTM A252 марок (1,2 And 3) с наружным диаметром до 100 Inches и толщиной стенки до Sch160. Запросите у нас цену сегодня!
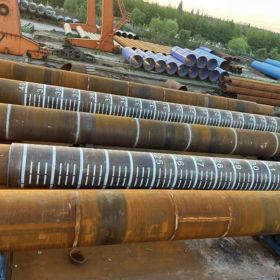
Конструкционные стальные трубы по EN10219-1
EN10219 — европейский стандарт на холодноформованные сварные полые профили. Balingsteel ежегодно поддерживает запасы стальных труб марок S235JRH, S275JOH, S275J2H и S355JOH. Доступные размеры: от 4inch до 56inch, толщина стенки: от 6mm до 150mm.
Свяжитесь с нами, чтобы узнать актуальную цену на конструкционные стальные трубы по EN10219!
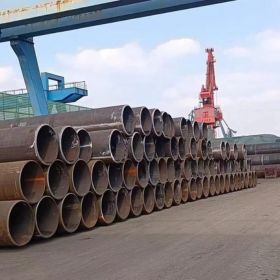
Трубы LSAW для магистральных трубопроводов по API 5L/ISO3183 PSL1 и PSL2
Balingsteel предлагает трубы LSAW по API 5L PSL1 и PSL2 марок Gr.A, Gr.B, X42, X46, X52, X56, X70, L210, L245, L290, L360, L450 и др. Диапазон производства: наружный диаметр 219-2032m, толщина стенки 6-50m m, длина 5.8/6/11.8/12 или по индивидуальному заказу.
Если вас интересуют наши трубы LSAW, свяжитесь с нами!
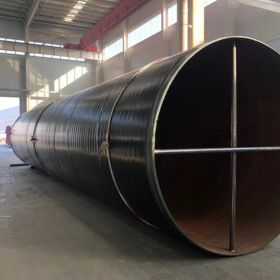
Трубы LSAW с покрытием FBE/3LPE
Трубы LSAW производства Balingsteel можно покрыть эпоксидным порошком, нанесённым методом сплавления (FBE) или трёхслойным полиэтиленом (3LPE). Это значительно повышает коррозионную стойкость труб LSAW.
Толщина покрытия FBE составляет от 100um до 800um, а покрытия 3LPE — от 2,5mm до 4,2mm. Мы на связи 7*24 часа. Напишите нам по электронной почте!
Виды труб LSAW
В зависимости от способа формовки трубы LSAW делятся на трубы JCOE и UOE.
Производство труб LSAW методом UOE
При формовке методом UOE заготовку сначала прессуют, придавая ей U-образную форму, затем формируют в O-образную, после чего выполняют внутреннюю и наружную сварку под флюсом.
Это наиболее освоенный, эффективный и высококачественный способ производства.
Balingsteel может производить трубы UOE толщиной стенки от 8 до 60mm.
Производство труб LSAW методом JCOE
Формовка методом JCOE сложнее, чем методом UOE: исходную заготовку последовательно формуют в J-, затем C- и, наконец, O-образную форму.
Трубы из стали, сформованные методом JCOE, имеют больший наружный диаметр и более толстую стенку. Balingsteel может производить стальные трубы с толщиной стенки свыше 100mm.
Процесс производства труб LSAW
- Схема производственного процесса
Схема производственного процесса
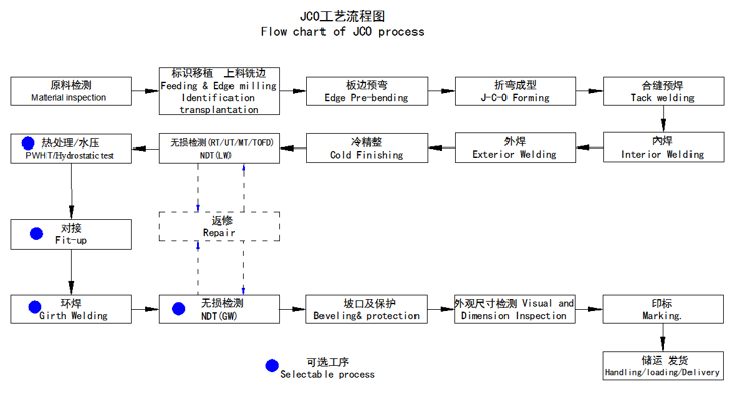
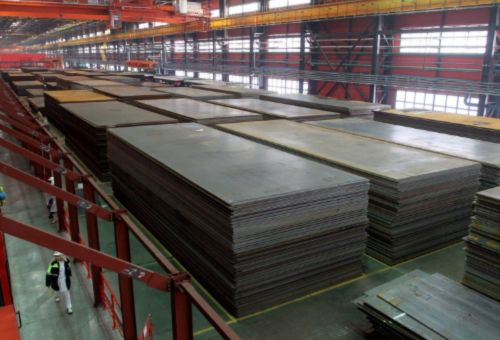
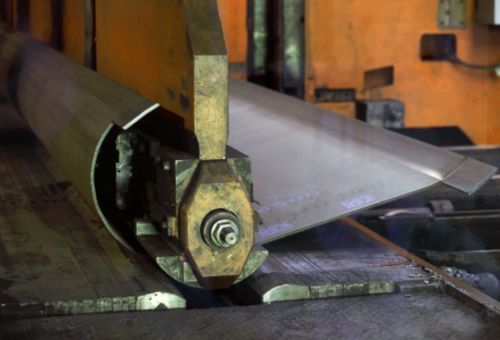
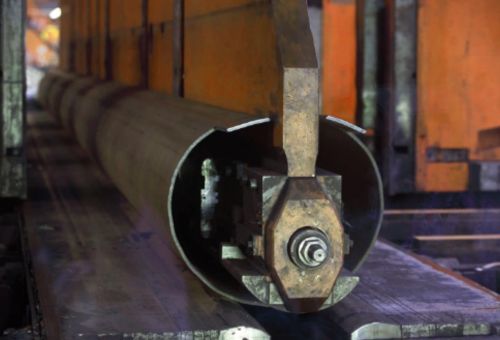
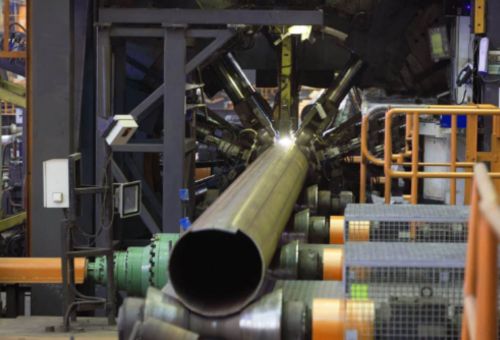
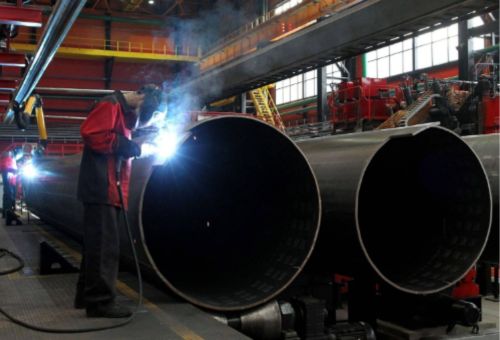
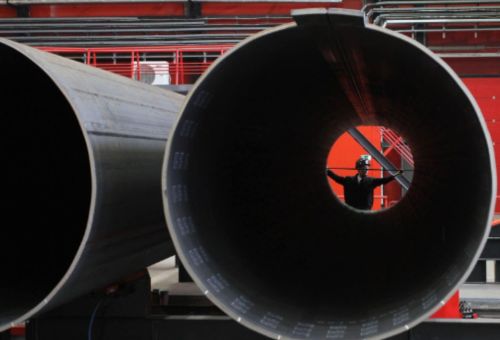
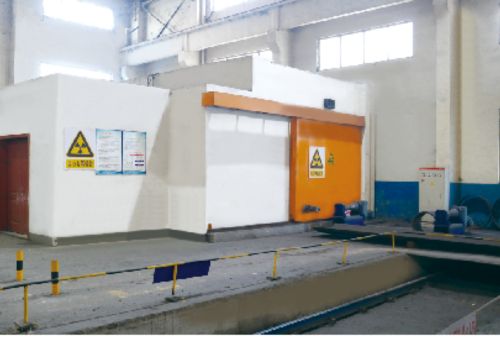
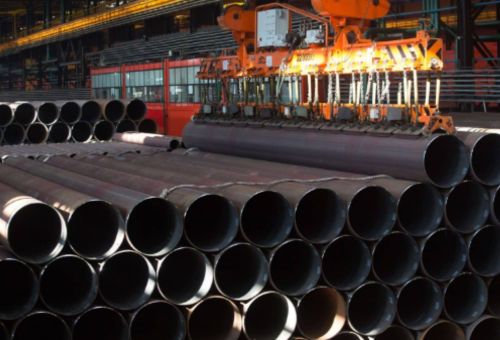
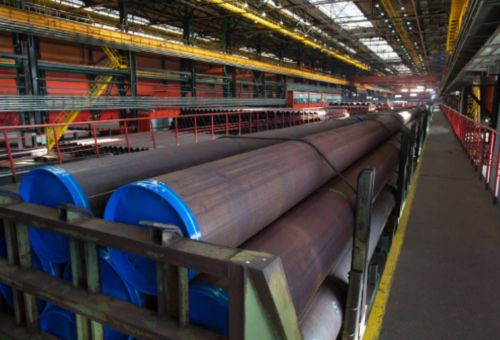
1. Проверка плит: после поступления на производственную линию стальной плиты, используемой для изготовления крупногабаритных труб LSAW со сваркой под флюсом, каждую плиту сначала проверяют ультразвуком;
2. Фрезерование кромок: кромки стальной плиты фрезеруют с обеих сторон, чтобы добиться требуемой ширины, параллельности кромок и формы фаски;
3. Предварительная гибка: кромки плиты предварительно загибают на гибочном станке, придавая им требуемую кривизну;
4. Формовка: на формовочной машине JCO или UO одну половину предварительно согнутой стальной плиты штампуют в несколько этапов, придавая ей форму «j». Затем сгибают и прессуют другую половину плиты, придавая ей форму «c», и в итоге получают открытую форму «o»;
5. Предварительная сварка: сформованные кромки стальной трубы LSAW соединяют и непрерывно сваривают в среде защитного газа (Mag);
6. Внутренняя сварка: внутреннюю сторону прямошовной стальной трубы сваривают многопроволочной сваркой под флюсом (до четырёх проволок);
7. Наружная сварка: наружную сторону прямошовной стальной трубы, сваренной под флюсом, сваривают продольной многопроволочной сваркой под флюсом; 8. Ультразвуковой контроль ⅰ: 100 % контроль внутреннего и наружного сварных швов прямошовной сварной стальной трубы, а также основного материала по обе стороны от шва;
9. Рентгеновский контроль ⅰ: 100 % контроль внутреннего и наружного сварных швов с помощью промышленной рентгеновской системы; система обработки изображений обеспечивает необходимую чувствительность при обнаружении дефектов;
10. Расширение: трубу, сваренную под флюсом, по всей длине расширяют, чтобы повысить точность размеров и улучшить распределение напряжений в стальной трубе;
11. Гидростатическое испытание: каждую расширенную стальную трубу проверяют на гидростатическом испытательном стенде, чтобы убедиться, что она выдерживает испытательное давление, установленное стандартом. Стенд автоматически записывает и сохраняет результаты;
12. Обработка фаски: торец трубы, прошедшей контроль, обрабатывают, чтобы получить фаску требуемого размера;
13. Ультразвуковой контроль ⅱ: каждую трубу повторно проверяют ультразвуком, чтобы выявить дефекты, которые могли возникнуть при расширении или гидравлическом испытании трубы LSAW;
14. Рентгеновский контроль ⅱ: после расширения и гидростатического испытания трубу проверяют с помощью промышленной рентгеновской системы, а сварные швы на торцах снимают на рентген;
15. Магнитопорошковый контроль торцов трубы: этот контроль проводят для выявления дефектов на торцах трубы;
16. Хранение: трубу помещают на надлежащее хранение на склад готовой продукции.
Примечание: если предъявляются особые требования, например к защите от коррозии и покрытиям, прошедшую контроль стальную трубу защищают от коррозии и наносят на неё покрытие согласно требованиям заказчика.
Различия в способах сварки труб ERW и LSAW.
Трубу LSAW сваривают с двух сторон под флюсом, заполняя сварной шов присадочным материалом. Химический состав и механические свойства сварного шва могут немного отличаться от свойств основного металла трубы.
Стальную трубу ERW сваривают высокочастотной контактной сваркой; материал сварного шва и основного металла трубы одинаков.
Трубы LSAW и SSSAW изготавливают разными способами формовки и сварки.
Трубу LSAW формуют и сваривают прямым швом.
Трубу SSAW формуют и сваривают спиральным швом.
Код ТН ВЭД зависит от назначения изделия. Например, 7305 — для нефтегазовой отрасли, а 7308 — для строительства и конструкций. Эти коды приведены только для справки. Чтобы получить подробную информацию, свяжитесь с нами!