


Нержавеющая сталь 316: краткая таблица механических свойств
Содержание
показывать
| Свойство | Метрическая система | Британская система единиц |
|---|---|---|
| Прочность на срез (отожжённое состояние, расчётная) | 276–372 MPa | 40 000–54 000 psi |
| Предел прочности при растяжении (UTS) | 515–620 MPa | 74 700–90 000 psi |
| Предел текучести (смещение на 0,2 %) | 205–290 MPa | 29 700–42 100 psi |
| Модуль сдвига | 77 GPa | 11 200 ksi |
| Модуль упругости (модуль Юнга) | 193–205 GPa | 28 000–29 700 ksi |
| Твёрдость (по Роквеллу, шкала B) | B 79 | — |
| Применимые стандарты | ASTM A312 (трубы) / A276 (прутки) / A240 (листы/плиты) | UNS S31600 / AISI 316 |
Прочность нержавеющей стали 316 на срез: справочное значение
Какова прочность нержавеющей стали 316 на срез?
Прочность отожжённой нержавеющей стали 316 (в таком состоянии поставляется подавляющее большинство труб, прутков и листов) составляет примерно 309–372 MPa (44 800–54 000 psi) — точное значение зависит от предела прочности при растяжении (UTS) конкретной партии материала. Эти значения соответствуют крайним допустимым значениям по спецификации ASTM A312 (минимум 515 MPa, максимум 620 MPa); такие же значения применимы к пруткам и плитам по A276 и A240. Средний предел прочности при растяжении отожжённых прутков и листов из стали 316 составляет около 580 MPa, что даёт расчётную прочность на срез примерно 348 MPa (50 500 psi) при использовании стандартной инженерной оценки — 60 % от UTS (τu = 0,60 × UTS). Это стандартный отраслевой метод для проектирования изделий из аустенитной нержавеющей стали. По данным BSSA, модуль сдвига нержавеющей стали 316 составляет 77 GPa (11 200 ksi). Его не следует путать с прочностью на срез: модуль описывает упругую деформацию под действием касательной нагрузки, а прочность на срез — максимальное напряжение перед разрушением. В базах данных по материалам эти понятия часто смешивают. Прочность на срез прямо не указана в таблицах спецификаций ASTM A312, A276 и A240. Согласно требованиям к проектированию BS 4 Part 4 и аналогичным критериям, это свойство «расчётное», а не «нормируемое». Любое приведённое значение, независимо от наличия ссылок на источники, следует считать «оценочным», а не нормируемым — например, если вам нужно выбрать одно значение, скажем 400 MPa.
Таблица 1. Прочность стали 316 на срез в зависимости от состояния материала
Расчёт выполнен с использованием инженерной оценки τ = 0.60 UTS. Расчёт по критерию фон Мизеса даёт очень близкий результат (0,577 x UTS). При проектировании конкретного изделия на основании сертификата заводских испытаний следует выполнять расчёт по указанному в нём UTS для конкретной плавки.
| Состояние материала | Исходный UTS (MPa) | Прочность на срез (MPa) | Прочность на срез (psi) |
|---|---|---|---|
| Отожжённое состояние — минимум по ASTM A312 | 515 | 309 | 44,800 |
| Отожжённое состояние — типичные значения для прутков и листов (MatWeb) | 580 | 348 | 50,500 |
| Отожжённое состояние — верхняя граница диапазона по ASTM | 620 | 372 | 53,900 |
Примечание для инженеров. Если в сертификате заводских испытаний на отожжённую сталь 316 по A312 указан UTS выше типичного минимума 515 MPa, вы получите более точное, но менее консервативное значение прочности на срез, подставив это значение в формулу. Проектирование по минимальному значению спецификации A312 обеспечивает запас для конструкционных элементов, но для большинства трубопроводов с низкими напряжениями приводит к завышенным требованиям.
Полные механические свойства нержавеющей стали 316 (ASTM, 2025)
Каков предел текучести нержавеющей стали 316?
Минимальный предел текучести (условный предел текучести при остаточной деформации 0,2 %) отожжённой нержавеющей стали 316 по ASTM A312 составляет 205 MPa (29 700 psi). Отожжённые листы и прутки обычно имеют более высокие значения: например, в данных MatWeb для отожжённого листа AISI 316 указан предел текучести 290 MPa (42 100 psi). ASTM задаёт нижний предел, однако у большинства плавок фактические значения выше. Полные данные о пределе текучести при разных температурах, включая снижение с 205 MPa при температуре окружающей среды до 75 MPa при 800°C, приведены на нашей странице о пределе текучести нержавеющей стали 316. Ниже приведены все необходимые для проектных чертежей, расчётов пригодности к эксплуатации и закупочных требований свойства. Данные взяты из ASTM A312 (трубы), ASTM A240 (листы/плиты), базы данных MatWeb/ASM и данных BSSA по проектированию конструкций. Применимые стандарты ISO: ISO 2604-4 для труб, ISO 2604-1 для плит и ISO 4954 для проволоки и прутков.
Таблица 2. Полные механические свойства нержавеющей стали AISI 316 (отожжённое состояние) (UNS S31600)
Если не указано иное, все значения относятся к отожжённому состоянию при комнатной температуре. Отожжённая сталь 316 под нагрузкой достигает предела текучести и имеет более высокий UTS; для материала в соответствующем деформированном состоянии пересчитайте прочность на срез по значению из сертификата заводских испытаний. Минимальные значения по ASTM обозначают только нижний предел; фактические свойства могут быть значительно выше.
Краткое примечание о поведении нержавеющей стали. В отличие от углеродистых сталей с чётко выраженной площадкой текучести, аустенитные нержавеющие стали не имеют чёткой точки текучести и продолжают упрочняться при деформации после достижения условного предела текучести 0,2 %. При проектировании конструкций для расчётов потери устойчивости и прогиба необходимо использовать кривые для аустенитной нержавеющей стали, а не кривые, основанные на линейно-упругопластическом поведении материала (руководство BSSA и Eurocode EN 1993-1-4). Модуль упругости нержавеющей стали 316 — 193–205 GPa — остаётся практически постоянным в упругой области и используется в уравнениях для расчёта прогиба и сопротивления потере устойчивости наряду со значениями предела текучести.
| Свойство | Значение в метрической системе | Значение в британской системе единиц | Источник / стандарт |
|---|---|---|---|
| Предел прочности при растяжении (UTS) | 515–620 MPa | 74 700–90 000 psi | ASTM A312 |
| Предел текучести (смещение на 0,2 %) | 205–290 MPa | 29 700–42 100 psi | ASTM A312 / MatWeb |
| Прочность на срез (расчётная) | 309–372 MPa | 44 800–54 000 psi | τu = 0,60 × UTS |
| Относительное удлинение после разрыва | ≥35–40 % (на базе 50 mm) | ≥35–40 % (на базе 2 in.) | ASTM A312 (труба: 35 %); A240 (лист: 40 %) |
| Модуль сдвига | 77 GPa | 11 200 ksi | BSSA / EN 10088-1 |
| Модуль упругости (модуль Юнга) | 193–205 GPa | 28 000–29 700 ksi | AZoM / BSSA |
| Коэффициент Пуассона | 0.265–0.30 | — | AZoM / BSSA |
| Твёрдость (по Роквеллу, шкала B) | B 79 | — | MatWeb |
| Твёрдость (по Бринеллю, типичная) | ~160 HB | — | Отожжённое состояние |
| Ударная вязкость (образец Шарпи с V-образным надрезом) | ~105 J | ~77 ft·lb | MatWeb |
| Плотность | 8 000 kg/m³ | 0,289 lb/in³ | BSSA |
| Тепловое расширение (20–100°C) | 16 × 10⁻⁶ /K | 8,9 × 10⁻⁶ /°F | BSSA / EN 10088-1 |
Как рассчитать прочность нержавеющей стали 316 на срез по данным испытания на растяжение
Как рассчитать касательное напряжение и прочность нержавеющей стали 316 на срез?
Если в сертификате заводских испытаний (MTC) указано только предельное значение прочности при растяжении (UTS), как обычно бывает для труб ASTM A312, плит A240 и прутков A276, прочность на срез необходимо рассчитать. Для этого используют два распространённых метода: Метод 1 — критерий фон Мизеса (теоретическая нижняя граница): τu = 0,577 × UTS Метод 2 — инженерная оценка (отраслевой стандарт): τu = 0,60 × UTS Коэффициент «0.6» или коэффициент фон Мизеса 0.577. Используйте оценку «0.6»: она включает небольшой дополнительный запас примерно 4 % относительно предельного значения касательного напряжения по фон Мизесу, который обычно уместен с учётом нелинейной и «мягкой» диаграммы напряжение–деформация нержавеющих сталей. Критерий текучести Треска (0.5*UTS) не следует применять для расчёта предельной прочности при разрушении.
Пример расчёта — стандартный отожжённый пруток из стали 316 (MTC: UTS = 580 MPa):
Срез болтов и крепёжных элементов: касательное напряжение действует на площадь сечения в плоскости среза. Для болта из нержавеющей стали 316 при односрезном соединении: = F / (/4 d), где d — диаметр стержня. Учитывайте концентрацию напряжений в радиусе перехода резьбы: острый надрез значительно повышает местные напряжения относительно номинального и часто становится местом зарождения усталостной трещины в соединениях, испытывающих циклические нагрузки.
Подробнее о том, как измеряют и указывают UTS, читайте в нашем руководстве по пределу прочности нержавеющей стали при растяжении.
- Фон Мизес: предельное касательное напряжение = 580 * 0.577 = 335 MPa (48 600 psi)
- Приближённый метод: предельное касательное напряжение = 580 * 0.6 = 348 MPa (50 500 psi)
- Обратите внимание: коэффициент 0.6 даёт примерно на 4 % более высокую прочность; выбор между 0.577 и 0.6 зависит от применяемого нормативного документа и уверенности в точности значения UTS.
Таблица 3. Рекомендуемые коэффициенты запаса для применения стали 316 при срезе
Коэффициенты запаса — ориентир для инженера. Фактические расчётные значения определяются нормативным документом для проектирования конкретного соединения (например, ASME, EN 1993-1-4, AISC 360 и др.). Для расчётов руководствуйтесь применимым нормативным документом: он может устанавливать другие коэффициенты.
| Тип применения | Минимальный коэффициент запаса | Допускаемое касательное напряжение (τu = 348 MPa — типичное значение) |
|---|---|---|
| Конструкционные болтовые соединения | 2.5 | 139 MPa (20 200 psi) |
| Трубопроводы под давлением (ASME B31.3) | 3.0 | 116 MPa (16 800 psi) |
| Судовое оборудование (второстепенные элементы конструкций) | 2.0 | 174 MPa (25 200 psi) |
| Оборудование для пищевого и фармацевтического производства | 2.5–3.0 | 116–139 MPa |
Сравнение механических свойств и прочности на срез нержавеющих сталей марок 316 и 304
 Устойчивое заблуждение влияет на выбор между марками 316 и 304 для соединений, критичных к срезу: многие инженеры предполагают, что между ними есть существенная разница в прочности. Они считают, что более высокая коррозионная стойкость стали 316 по сравнению со сталью 304 означает также более высокую прочность при растяжении и/или срезе, которую нужно учитывать. Однако, согласно данным ASTM, это не так.
Минимальные механические свойства, указанные в спецификациях ASTM, показывают, что отожжённые стали марок 316 и 304 имеют одинаковую прочность:
Таблица 4. Сравнение механических свойств отожжённых нержавеющих сталей 316 и 304
Что это означает на практике? Если соединение, критичное к срезу, эксплуатируется в менее агрессивной среде или среде с низким содержанием хлоридов, выбор стали 316 вместо 304 увеличит затраты, не обеспечив никакого прироста прочности на срез или несущей способности. Добавление молибдена в сталь 316 (UNS S31600) по сравнению со сталью 304 (UNS S30400) повышает примерно на 44 % индекс стойкости к питтинговой коррозии, но не прочность при растяжении или срезе.
| Свойство | 316 (UNS S31600) | 304 (UNS S30400) | Разница |
|---|---|---|---|
| Минимальный UTS (ASTM) | 515 MPa (74 700 psi) | 515 MPa (74 700 psi) | Нет |
| Минимальный предел текучести (0,2 %, ASTM) | 205 MPa (29 700 psi) | 205 MPa (29 700 psi) | Нет |
| Прочность на срез (расчётная, τu = 0,60 × минимальный UTS) | ~309 MPa (44 800 psi) | ~309 MPa (44 800 psi) | Нет |
| Минимальное удлинение | 40% | 40% | Нет |
| Содержание Mo | 2.0–3.0% | 0% | 316: более высокая стойкость к питтинговой коррозии |
| Содержание Cr | 16.0–18.0% | 18.0–20.0% | 304: немного больше Cr |
| Эквивалент стойкости к питтинговой коррозии (PRE = %Cr + 3,3×%Mo) | ~26 | ~18 | 316: стойкость к питтинговой коррозии примерно на 44 % выше |
| Типичная цена относительно базовой цены стали 304 | Надбавка 20–30 % | Базовая цена | 316: выше стоимость закупки |
Пример закупки. Для конструкционных соединений на прибрежном объекте требуются крепёжные изделия из нержавеющей стали. Инженер-конструктор выбирает марку 316, полагая, что она лучше выдерживает срез, чем марка 304. Как показывают данные, это ошибочное предположение. Более высокая стоимость стали 316 оправдана воздействием хлоридов и агрессивного солевого тумана, а не преимуществом в прочности перед сталью 304. В менее агрессивной среде инженер-конструктор может уверенно выбрать сталь 304 и существенно сократить затраты на будущих проектах.
Сравнение прочности на срез стали для свободной механической обработки приведено в статье «Нержавеющие стали 303 и 316 в крепёжных изделиях». Полные данные о свойствах стали 304 также доступны на нашей справочной странице о свойствах нержавеющей стали 304.
Почему прочность нержавеющей стали 316 на срез важна в коррозионных средах
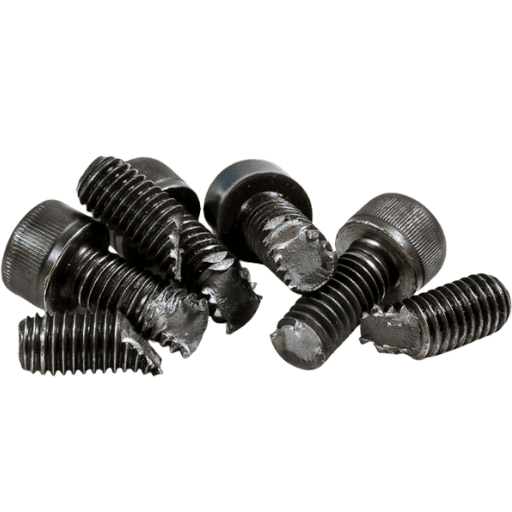 В коррозионной среде задача состоит не в том, чтобы определить, какая из двух марок прочнее: в разделе 4 этой статьи показано, что их прочность одинакова. Важно понять, какой материал сохранит целостность конструкции с течением времени при одновременном воздействии химических и механических нагрузок. В элементе из нержавеющей стали 304 питтинговая коррозия может вызвать усталостную трещину в местах концентрации напряжений у дефектов с малым радиусом, причём напряжение будет намного ниже теоретической прочности материала при чистом сдвиге. Эффективная несущая способность при срезе будет утрачена до достижения этого предела.
По данным British Stainless Steel Association (BSSA): «Аустенитные нержавеющие стали способны выдерживать начальную деформацию без текучести, но при достаточном воздействии энергии могут внезапно разрушиться. Последующая нагрузка сверх упругой деформации…»
Нержавеющая сталь ведёт себя иначе и не имеет чёткой «точки текучести», характерной для углеродистой стали. Эти различия в поведении при нагружении влияют на местную и общую изгибно-крутильную потерю устойчивости профилей из нержавеющей стали, а также на величину прогиба. Поэтому необходимо использовать кривые потери устойчивости, соответствующие конкретной марке нержавеющей стали.Плавная диаграмма напряжение–деформация даёт стали 316 преимущество при одновременном воздействии коррозии и среза. При переменных нагрузках в коррозионной среде материал перераспределяет напряжения вокруг возможных зон их концентрации и скорее «изгибается», чем «ломается». Материал может продолжать локально деформироваться за пределом текучести и выдерживать значительно большую местную пластическую деформацию без окончательного разрушения.
Таблица 5. Применение с учётом прочности на срез и коррозионной стойкости
| Среда / отрасль | Основной риск коррозии | Применение, критичное к срезу | Рекомендуемая марка |
|---|---|---|---|
| Морская среда / шельфовая добыча | Питтинговая коррозия под действием хлоридов, щелевая коррозия | Конструкционные болты, кронштейны, подвесы труб | Обязательна марка 316 / 316L |
| Химическое производство | Воздействие кислот (фосфорная кислота, разбавленная H₂SO₄) | Фланцы труб, патрубки реакторов, корпуса насосов | 316 / 316L (проверить совместимость с конкретной рабочей средой) |
| Фармацевтическое производство (FDA cGMP) | Средства для очистки CIP/SIP, галогенидные дезинфектанты | Сварные соединения трубопроводов, зажимы, фитинги | Предпочтительна 316L (для контроля сенсибилизации при сварке) |
| Пищевая промышленность | Солевые растворы, кислые пищевые продукты | Крепёж конвейеров, кронштейны резервуаров | Достаточно 316 / 316L |
| Нефтегазовая отрасль (среда без H₂S) | CO₂, рассол, низкая концентрация H₂S | Контрольно-измерительные приборы, технологические трубопроводы малого диаметра | 316L (для среды с H₂S проверить соответствие NACE MR0175) |
| Архитектурные и конструкционные элементы (прибрежные районы) | Хлориды в атмосфере, городское загрязнение | Крепёж облицовки, конструкционный крепёж | Обычно 316; во внутренних районах допустима 304 |
Коррозионное растрескивание под напряжением: взаимодействие касательного напряжения и коррозии
В промышленной среде коррозионное растрескивание под напряжением (SCC) становится возможным при повышенных температурах и концентрации хлоридов выше 60°C — независимо от марки 316 — если длительное растягивающее напряжение превышает пороговое значение для конкретной среды. Касательные напряжения у корней надрезов и в соединениях могут способствовать этой длительной растягивающей нагрузке. При сочетании более высоких температур и концентраций хлоридов следует применять дуплексные стали с высоким PRE. Дополнительную информацию см. в нашем руководстве по нержавеющей стали и ржавчине.Прочность на срез сталей 316 и 316L: есть ли существенная разница?
 Важно помнить, что означает «L»: низкое содержание углерода — максимум 0,03 % (против максимум 0,08 % для «обычной» стали 316). Однако значение этого фактора для прочности на срез можно переоценить.
Согласно ASTM A312, минимальный UTS труб из стали 316 и 316L одинаков:
Таблица 6. Сравнение минимальных характеристик сталей 316 и 316L по ASTM A312
Разрушение при срезе определяется UTS, который по ASTM A312 одинаков для обеих марок (515 MPa). Поэтому при расчёте переход с одной марки на другую никак не изменит прочность на срез. Минимальный предел текучести стали 316L ниже, что влияет на потерю устойчивости колонн и прогиб конструкционных элементов, для которых прогиб является критичным, но никак не влияет на расчёты разрушения при срезе.
Содержание углерода — ключевой фактор для обеих марок при сварке и эксплуатации в коррозионной среде. При максимальном содержании углерода до 0,08 % в стали 316 может происходить «сенсибилизация при сварке».
В зонах термического влияния (HAZ) при температуре выше 425 °C карбиды хрома выпадают по границам зёрен, снижая местную коррозионную стойкость. Более низкое содержание углерода в стали 316L позволяет избежать этой проблемы и упрощает обработку после сварки, в том числе выполнение процедур послесварочной пассивации трубопроводных систем в фармацевтической промышленности для устранения такого риска.
| Свойство | 316 (S31600) | 316L (S31603) | Инженерное значение |
|---|---|---|---|
| Минимальный UTS (ASTM A312) | 515 MPa | 515 MPa | Базовая прочность на срез: одинаковая |
| Минимальный предел текучести (0,2 %, ASTM A312) | 205 MPa | 170 MPa | Для 316L: на 17 % ниже — влияет на потерю устойчивости, но не на разрушение при срезе |
| Прочность на срез (τ = 0,60 × минимальный UTS) | ~309 MPa | ~309 MPa | Практической разницы нет |
| Максимальное содержание углерода | 0.08% | 0.03% | Для 316L: выше стойкость к сенсибилизации при сварке |
| Риск сенсибилизации при сварке | Присутствует при выдержке выше 425°C | Минимальный | Для сварных конструкций в коррозионной среде предпочтительна 316L |
| Вариант с двойной сертификацией 316/316L | Да | Да | Распространённая форма поставки; содержание углерода проверить по MTC |
Полезный совет: трубы и прутки из стали 316/316L с двойной сертификацией!
Большинство продаваемых дистрибьюторами труб, прутков и листов из нержавеющей стали 316 имеют двойную сертификацию (то есть одновременно соответствуют требованиям ASTM A312 TP316 и ASTM A312 TP316L). У некоторых плавок с содержанием углерода до 0,03 % предел текучести всё ещё превышает 205MPa. Проверьте точные значения содержания углерода и предела текучести в сертификате заводских испытаний.
Это обеспечит максимальную гибкость применения. Чтобы воспользоваться всеми преимуществами такой продукции, ознакомьтесь с нашей статьёй «Как читать сертификат заводских испытаний на нержавеющую сталь».
Выбор бесшовной трубы из нержавеющей стали 316 для применений, критичных к срезу
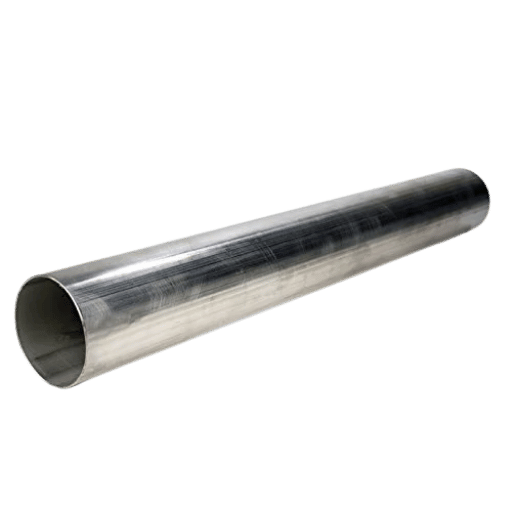 В трубопроводных системах давление вызывает три вида касательных напряжений: поперечные — из-за изгибающей нагрузки на стенку трубы, крутильные — из-за крутящего момента, передаваемого через соединения, и напряжения среза при продавливании — в местах присоединения патрубков к трубе. При выборе толщины стенки, а значит и Schedule (SCH), необходимо учитывать кольцевые напряжения от внутреннего давления, а также дополнительные касательные напряжения от нагрузок на систему. Во многих трубопроводных системах высокого давления проектировщики учитывают только допустимое давление и не предусматривают дополнительную поперечную нагрузку среза, вызванную изгибом трубы.
Стандарт ASTM A312 устанавливает требования к производству бесшовных труб из нержавеющей стали марки 316. Исходя из минимального предела прочности при растяжении трубы марки A312 — UTS 515 MPa — и формулы Барлоу (P = 2St/D) можно выбрать минимальную толщину стенки с учетом внутреннего давления P и допустимого проектного напряжения S. Для промышленных технологических трубопроводов, проектируемых по нормам ASME B31.3, допустимое проектное напряжение для нержавеющей стали 316 в отожженном состоянии можно получить из таблиц норматива — его нельзя рассчитывать только по UTS!
Матрица выбора: бесшовная труба марки 316 для условий с критической нагрузкой среза
Для условий с критичной нагрузкой среза толщину стенки следует рассчитывать отдельно и указывать в проектной документации, а не выбирать только по стандартным таблицам Schedule. Нержавеющая сталь 316 Schedule 10S может соответствовать требованиям по давлению при низком давлении и небольших нагрузках, но при росте поперечных напряжений, вызванных изгибом, более тонкие стенки уже не обеспечивают достаточной прочности. Schedule 40S и 80S обеспечивают большую площадь среза и жесткость, что снижает поперечные напряжения при воздействии давления и нагрузок на систему.
Ознакомьтесь с нашим каталогом бесшовных труб из нержавеющей стали, чтобы узнать об условиях поставки бесшовных труб ASTM A312 марки 316, включая типоразмеры TP316 и TP316L, полные протоколы испытаний и сертификаты на материалы. Если нагрузки невелики, а стоимость имеет существенное значение, рассмотрите сварные трубы из нержавеющей стали ASTM A358 марки 316 для аналогичных условий эксплуатации.
| Условия эксплуатации | Рекомендуемый вариант | Марка стали |
|---|---|---|
| Среда с высоким содержанием хлоридов И температура эксплуатации > 60°C | Обязательна марка 316/316L; оцените риск коррозионного растрескивания под напряжением (SCC); при эксплуатации в агрессивной хлоридной среде выше 80°C рассмотрите дуплексную сталь | 316 или 316L |
| Высокая нагрузка среза + высокое давление (расчетное >100 bar) | Укажите Schedule (SCH) 40S или выше; выполните проверку сочетания напряжений — кольцевых, изгибных и касательных | 316 (предпочтительна более высокая минимальная прочность на текучесть по сравнению с 316L) |
| Сварная конструкция для фармацевтической или пищевой промышленности | 316L для снижения риска сенсибилизации; если используется обычная марка 316, после сварки выполните растворный отжиг | Предпочтительна 316L |
| Требуемое расчетное касательное напряжение > 200 MPa | Обычная отожженная 316 не подходит (допустимое напряжение = 116–139 MPa с учетом коэффициентов запаса); укажите холоднодеформированную 316 или дуплексную сталь 2205 | Холоднодеформированная 316 или дуплексная сталь |
| Общие технологические трубопроводы, некоррозионная среда, умеренное давление | Проверьте, соответствует ли 304 требованиям по коррозионной стойкости: она обеспечивает такую же несущую способность при срезе и стоит дешевле | 304 или 316 — по результатам оценки рабочей среды |
Перспективы отрасли: спрос на нержавеющую сталь 316 и тенденции в выборе марок (2025–2026)
 Сроки выполнения заказов на нержавеющую сталь 316 отражают динамику рынка в ключевых отраслях-потребителях. Объём рынка нержавеющей стали 316 в 2025 году оценивался примерно в $5,8 млрд, а к 2034 году, согласно данным сторонних источников, он, по прогнозам, достигнет $10,1 млрд при среднегодовом темпе роста 6,2 %.
Три фактора роста в отдельных отраслях вносят значительный вклад в мировое потребление нержавеющей стали 316:
- Развитие фармацевтической отрасли и ужесточение регулирования во всем мире: новые мощности для производства биореакторов и вакцин повышают потребление нержавеющей стали 316L для технологических трубопроводов фармацевтических производств, а расширение чистых помещений в Азии поддерживает эту тенденцию. Новое технологическое контрольно-измерительное оборудование, соответствующее требованиям к сверхвысокой чистоте и нормативным стандартам, также увеличивает использование нержавеющей стали 316 в этом секторе.
- Подводная и морская инфраструктура: для глубоководных проектов, требующих коррозионно-стойких труб из надежного материала, особенно при длительном воздействии хлоридов морской воды, выбирают марки 316 и выше. К направлениям роста в этом секторе относятся строительство морских платформ для глубоководной добычи, расширение портов и другие объекты морской инфраструктуры, которым необходимы сочетание стойкости к давлению и коррозии, а также конструкционная прочность.
- Рост инвестиций в химические предприятия Азии: ряд новых проектов в химической промышленности Юго-Восточной Азии, многие из которых связаны с производством кислот или использованием фосфорной и разбавленной серной кислоты в технологических процессах, обеспечивают значительный спрос на трубопроводные системы из нержавеющей стали 316. Спрос в других отраслях обусловлен необходимостью безопасной транспортировки множества других агрессивных химикатов.
Часто задаваемые вопросы: прочность нержавеющей стали 316 при срезе
В: Какова прочность нержавеющей стали 316 при срезе?
Показать ответ
Прочность отожженной нержавеющей стали 316 при срезе составляет около 309-372 MPa (44 800-54 000 psi). Ее рассчитывают, умножая предел прочности при растяжении (UTS) в диапазоне ASTM A312 (около 580 MPa для отожженного материала при минимальном UTS около 515 MPa) на инженерный коэффициент 60 % (u = 0.60 UTS) или на коэффициент 57,7 % по критерию фон Мизеса для анализа напряжений (u = 0.577 UTS). Для типичного отожженного материала с UTS 580 MPa: UTS × 0.60 = 580 MPa × 0.60 = 348 MPa. Модуль сдвига составляет 77 GPa (11 200 ksi). Обратите внимание: ASTM не приводит значения прочности при срезе напрямую; их всегда рассчитывают на основе UTS.
В: Как рассчитать прочность нержавеющей стали 316 при срезе?
Показать ответ
Чтобы определить допустимое расчетное касательное напряжение для конкретного применения, сначала получите значение UTS из сертификата на материал. Умножьте это значение на 0.577 (теоретический критерий фон Мизеса) или на 0.60 (распространенное инженерное приближение). Например, для типичной отожженной стали 316 с UTS 580 MPa расчет с коэффициентом 0.60 даст 0,60 × 580 MPa = 348 MPa (50 500 psi). Затем разделите полученное значение на требуемый коэффициент запаса. Подходящий коэффициент зависит от условий: для болтовых соединений в строительных конструкциях обычно используют 2.5, а для технологических трубопроводов по ASME B31.3 стандартное значение составляет 3.0.
В: Чем отличается прочность нержавеющей стали 316 при срезе от прочности 316L?
Показать ответ
В отожженном состоянии существенной разницы в сопротивлении разрушению при срезе между 316 и 316L нет. Для обеих марок стандарт ASTM A312 устанавливает одинаковый минимальный UTS (515 MPa), поэтому расчетная базовая прочность при срезе у них также одинакова и составляет примерно 309 MPa. Более низкий минимальный предел текучести 316L (170 MPa против 205 MPa у 316) влияет на такие характеристики, как устойчивость к потере устойчивости и прогибу, но не на сопротивление разрушению материала под действием касательных напряжений. Благодаря широкому наличию у складских дистрибьюторов часто можно приобрести запас материала с двойной сертификацией 316/316L, соответствующий требованиям обеих спецификаций.
В: Прочнее ли нержавеющая сталь 316 марки 304 при срезе?
Показать ответ
В отожженном состоянии — нет. ASTM устанавливает одинаковые минимальные требования к UTS и пределу текучести для нержавеющих сталей 316 и 304 (UTS 515 MPa и предел текучести 205 MPa), поэтому расчетная базовая прочность при срезе у них примерно одинакова и составляет 309 MPa. Надбавка к цене стали 316 по сравнению с 304 — обычно 20-30 % — обусловлена повышенной стойкостью к точечной и щелевой коррозии благодаря добавлению молибдена, а не более высокой прочностью при срезе. Если в вашем случае основным ожидаемым видом разрушения не является коррозия, сталь 316 может оказаться неоправданно дорогим выбором.
В: Используется ли нержавеющая сталь 316 в медицине и хирургии?
Показать ответ
Да. Марка 316L широко применяется для хирургических инструментов, костных винтов, ортопедических имплантатов и корпусов имплантируемых устройств. Ее часто называют «хирургической сталью» или нержавеющей сталью 316SS имплантационного класса. Ее используют в медицинских устройствах, воспринимающих нагрузку, благодаря высокой стойкости к коррозии под воздействием биологических жидкостей, хорошей биосовместимости и достаточной прочности при срезе. Материалы, предназначенные для имплантации, должны соответствовать стандартам ASTM F138, которые устанавливают более строгие требования к химическому составу и обработке поверхности по сравнению со стандартом ASTM A312 для труб общего назначения.

