


黑鋼管能否焊接,取決於施工可行性與精準度;在營建、配管等多種產業中,焊接要求尤其嚴格。因此,黑鋼管可以焊接嗎?如果可以,如何有效完成焊接?以下指南將說明黑鋼管焊接的原理,帶您了解材料成分、所需設備及適當的安全措施。閱讀本文後,您將能掌握黑鋼管的焊接方式,並確保各項工程的耐久性與結構完整性。
黑鋼管與焊接簡介
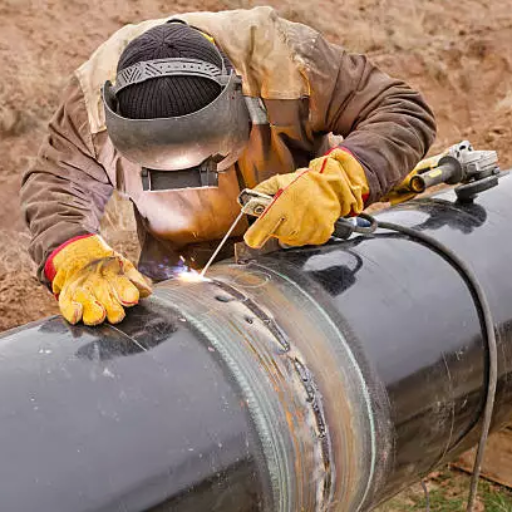
黑鋼管又稱黑鐵管,是一種常用於住宅、商業與工業用途的鋼管,可輸送天然氣或水。黑鋼管強度高、結構堅固,且能承受使用時的高壓,因此適用於各種結構與配管需求。黑鋼管焊接是指透過加熱將管段接合的作業,通常採用 MIG、TIG 或焊條電弧焊。為確保焊接正確、接合處不漏氣漏水,並能承受操作條件,管材表面處理、管段組對,以及管端之間的緊密接合都非常重要。選擇適當的焊接方法與設備前,必須確認黑鋼管在尺寸與成分方面的焊接要求。遵守安全規範並使用適當設備,便能讓焊接作業順利完成並維持可靠性。
什麼是黑鋼管?
黑鋼管又稱黑鋼管,主要由低碳鋼製成,常用於工業、住宅及商業環境,輸送天然氣、丙烷、空氣、蒸氣,或不具腐蝕性的氣體與流體。「黑」指的是製造過程中形成的黑色氧化鐵塗層。這層黑色塗層的耐腐蝕性有限,因此黑鋼管不適合輸送水,或其他容易隨時間生鏽的物質。
黑鋼管與鍍鋅管不同,鍍鋅管會在表面覆上一層鋅,以防止腐蝕。黑鋼管以強度高、價格實惠及易於加工著稱,因此是高壓用途的可靠選擇。除了用於消防灑水系統,也適合各類營建工程或個人 DIY 專案中的結構作業。因此,除非額外施加至少一層保護,否則黑鋼管因表面沒有耐腐蝕塗層,不適合暴露於戶外或潮濕環境。
焊接技術概覽
焊接是一種製造製程,透過加熱、施壓或同時運用兩者,將不同材料(通常是金屬或熱塑性塑膠)接合。一般焊接作法包括:
- MIG 焊接(氣體金屬電弧焊-GMAW):連續送入焊槍的線狀電極會形成熔池,並以氬氣等惰性氣體或混合氣體保護熔池。這種焊接方式最容易上手、速度最快,適用於大多數用途,也非常適合薄金屬。
- TIG 焊接(氣體鎢極電弧焊-GTAW):TIG 焊接使用非消耗性鎢電極,通常需加入填料金屬才能完成接合。焊接區域會以惰性氣體保護,通常是氬氣。這種精密接合技術適用於鋁與不鏽鋼等薄型非鐵金屬材料。
- 電弧焊接(遮蔽金屬電弧焊-SMAW):帶有焊劑塗層的消耗性電極會傳導電流,並在電極與工件之間產生電弧。電弧焊接用途廣泛,適合清除廢料、維修或戶外作業。
每種技術都有其適用的材料與用途,也各有優點和限制;最終選擇哪種焊接方法,主要取決於專案所用材料與厚度。每一種人工焊接作業都需要學習,並在安全條件下反覆練習。
焊接黑鋼管安全嗎?
✓ 是-一般而言,焊接黑鋼管是安全的
前提是遵守適當的前置作業與焊接技術相關注意事項。
黑鋼管通常由低碳鋼製成,可使用 MIG、TIG 或電弧焊接等標準方法進行焊接。不過,從健康與安全角度來看,必須留意黑鋼管表面是否有油、漆或氧化皮等塗層。這些塗層在焊接時受熱會釋出有毒煙霧,危害焊接人員的健康。
最佳作法是在開始焊接前,清除管材上的油、油漆、漆料、油脂或其他污染物。可使用研磨工具清理管材,或使用化學溶劑。焊接時應確保通風良好,或使用適當的煙霧抽排系統,以降低接觸有害氣體的風險。同樣重要的是穿戴正確的個人防護裝備,包括焊接面罩、手套及呼吸防護具。只要嚴格遵守這些注意事項,就能安全有效地焊接黑鋼管,並確保焊道在特定用途下的可靠性與耐久性。
黑鋼管焊接前的準備
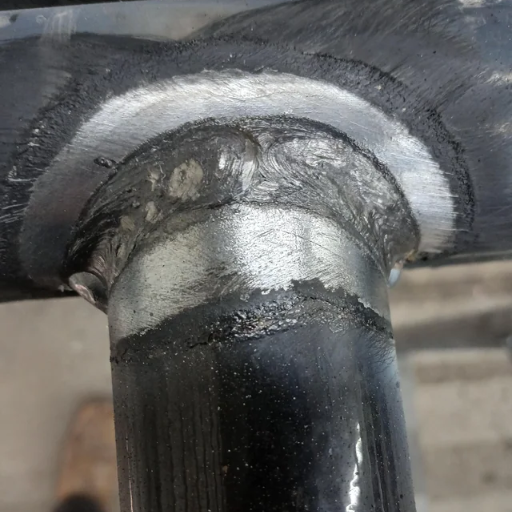
1. 清潔表面
使用鋼絲刷或研磨機,清除黑鋼管表面的鏽蝕、油污、油漆或塗層,讓焊道能有效熔透。
2. 切割與組對
應精確測量管段,並妥善切割與組對,確保接頭對齊緊密、減少間隙,進而提升焊接品質。
3. 設置通風設備
焊接前應確保通風良好,或設置煙霧抽排系統,協助排出有害煙霧。
4. 穿戴個人防護裝備
應穿戴適當的個人防護裝備(PPE),包括配有合適濾光片的焊接面罩、耐熱手套、安全眼鏡,以及視需要配戴的呼吸防護具。
5. 檢查設備
必須檢查焊接設備,確認運作正常,並依管材與厚度設定正確參數。
完成上述準備後,即可安全有效地進行黑鋼管焊接。
清潔與塗層注意事項
妥善清潔黑鋼管並施加塗層,有助於確保焊接完整性並避免腐蝕。焊接前應以鋼絲刷、研磨或化學清潔等方式,清除管材上的油污、油脂、氧化皮及其他污染物。尤其應注意熱影響區(HAZ),避免引入任何可能影響或損害焊道的外來雜質。焊接後應在表面施加保護塗層,以防止氧化與鏽蝕。可選用環氧樹脂漆、鋅系底漆與粉體塗料等塗層,依實際用途選擇,這些塗層也能提供優異的耐腐蝕性與管材耐久性。清潔材料與塗層的使用,務必遵循製造商提供的說明與指示,並確認其與管材及使用方式相容。
MIG 焊接所需工具與設備
建議備齊工具與設備,打造完善的 MIG 焊接工作環境。首先準備 MIG 焊機、保護氣體鋼瓶(通常為氬氣與二氧化碳混合氣),以及與焊機設定相容的一捲焊絲。另請準備一頂配有自動變色功能的焊接面罩、耐熱手套及焊接服,以保護皮膚免受飛濺物與紫外線傷害。此外,也需要鋼絲鉗、用於表面處理的鋼絲刷或研磨機,以及便於穩定作業與移動的焊接推車或工作台。也應定期檢查並維護設備,確保性能良好,同時遵守安全指引。
認識可焊接材料
可焊接材料是指能進行焊接,且不會因此損害機械完整性的材料。常見的可焊接材料包括鋼材(主要是碳鋼與不鏽鋼)、鋁,以及鎳、鈦等其他合金。碳鋼用途廣泛,且容易焊接,因此獲得廣泛使用。不鏽鋼則具有耐腐蝕性。鋁材重量輕且耐腐蝕,但熔化速度快、熱傳導性高,因此焊接時需要格外小心。其他會影響焊接的因素包括材料的化學成分、厚度及預定用途。依所選材料挑選適當的填料、焊接方法,以及預熱或焊後熱處理方式,有助於進一步提升焊接品質,使焊道能承受負載。
黑鋼管的焊接方法
焊接黑鋼管時,必須考量材料特性與實際用途。常見焊接方法包括 SMAW、GTAW 及 GMAW。SMAW 又稱電弧焊接,成本低,常用於結構與配管作業,且在多變的環境條件下較少遇到問題。GTAW 則能提供良好的控制,適合以最高標準焊接薄壁黑鋼管,將瑕疵降至最低或避免產生瑕疵。GMAW 速度快且用途廣泛,最適合稍厚的管材。為了確保焊接品質,表面必須保持清潔,不得有油污或異物等可能損害焊接完整性的污染物。
MIG 焊接黑鋼管
MIG 是焊接黑鋼管最常見的方法之一,因為速度快、用途廣泛,也特別適合較厚的管材。焊接前應先清除管材上的污垢、油污、油漆或鏽蝕,因為任何污染物都可能削弱焊道。強烈建議使用氬氣與 CO2 混合的保護氣體,以減少焊道氧化並維持電弧穩定。選用適合該工作的焊絲(ER70S-6),也能改善熔深並減少瑕疵。其他必須正確設定的重要參數包括電壓、送絲速度與焊接行進速度,這些參數有助於減少飛濺或燒穿,並形成牢固且一致的焊道。
黑鋼管的電弧焊接與 MIG 焊接比較
黑鋼管的電弧焊接與 MIG 焊接,在成本、可攜性、技術門檻、材料厚度及焊接品質方面各有差異。
摘要:電弧焊接成本較低,適合戶外或環境較差的作業,但精準度較差;MIG 焊接則能提供更乾淨、品質更高的焊道,且控制性較佳,適合需要精準度的室內作業。
選擇適當的填料金屬
應選擇合適的填料金屬,以符合焊接對抗拉強度、耐久性及接頭品質的要求。選擇時主要取決於母材、焊接方法及用途需求。
-
材料相容性
填料金屬的成分應與母材相近,否則可能造成焊道強度不足或龜裂。常見材料包括碳鋼、不鏽鋼、鋁及各種特殊合金。若要取得更精確的建議,可查閱製造商提供的規格,或參考焊接材料相容性表。
-
機械性質
應考量焊道所需的機械性質,例如抗拉強度、延展性及耐衝擊性。若用途涉及異常高應力、侵蝕或極端溫度條件,選擇填料金屬時可能需要特別考量。
-
焊接製程
不同焊接製程需要不同類型的填料金屬,例如 MIG 焊接使用實心焊絲、藥芯焊接使用藥芯焊絲,以及電弧焊接使用被覆焊條。
-
環境條件
若焊道會暴露於戶外或腐蝕性環境,應選用具耐腐蝕性的填料金屬,例如不鏽鋼或鎳基合金。在腐蝕性極強的環境中,也可使用低氫焊條,以降低氫致龜裂的可能性。
-
特定用途的注意事項
航太、汽車及壓力容器營建等特定領域,對填料金屬有嚴格的標準,可能要求以口頭或書面方式提供檢驗證明。
將這些考量與所選填料金屬的資料表交叉核對,有助於確保焊道在使用時達到最佳性能,並具備高度可靠性。
黑鋼管焊接的技術要點
焊接黑鋼管時,必須了解材料成分與所採用的焊接方法。黑鋼管本質上是表面覆有黑色氧化物保護塗層的低碳鋼,常用於低壓用途,例如抽取天然氣或配管作業。焊接方法必須確保焊接一致並完全熔透,同時減少塗層造成的瑕疵。
重要注意事項:
1. 材料準備
應徹底清除焊接區域附近的黑色氧化物塗層,避免污染物進入焊道,造成氣孔或薄弱區域。
2. 焊接技術
MIG、TIG 與電弧焊接各有適用情境,應依用途選擇。TIG 焊接的精準度與潔淨度最高。
3. 填料金屬選擇
所使用的填料金屬必須在機械性質上與管材相容,以避免接頭失效。
4. 預熱與焊後處理
依管材厚度與用途,可能需要預熱以降低熱應力。焊後可進行 PWHT,以提高延展性並消除殘留應力。
5. 標準與檢驗證明
請確保符合 AWS D10.12 等標準,該標準訂有碳鋼配管的焊接指引。
了解並遵循這些要點,有助於確保黑鋼管系統的焊接完整性、操作安全與使用壽命。
適用於不同管材的焊接技術
依據不同管材選擇焊接製程時,必須考量材料成分、管材厚度及操作需求。以下列出常見管材與建議採用的焊接方法:
-
碳鋼管
碳鋼管常用於各種產業,且相對容易焊接。常見方法包括遮蔽金屬電弧焊(SMAW)、氣體鎢極電弧焊(GTAW 或 TIG),以及氣體金屬電弧焊(GMAW 或 MIG)。SMAW 最適合厚壁管;TIG 焊接則用於薄壁管段或要求嚴格的用途,以進行精確控制。若碳含量相對較高,應考慮預熱與焊後熱處理,以避免龜裂。
-
不鏽鋼管
焊接不鏽鋼管時,必須保留其耐腐蝕性並避免污染,例如採用 GTAW/TIG 或 GMAW,並使用適當的保護氣體,包括氬氣或氬氦混合氣。由於 TIG 焊接的焊道較潔淨,且能以氧化焊接方式接合薄壁管,因此是較理想的選擇;使用氬氣等背面保護氣體及其他措施,可避免氧化與碳化物析出。
-
合金鋼管
用於高溫與高壓環境的合金鋼管,需要採用特殊焊接作法。視特定合金而定,可採用 SMAW、GTAW 及 FCAW 等方法。預熱並控制道間溫度可避免氫致龜裂;有時也會進行 PWHT,以恢復機械性質。
-
銅管與銅合金管
由於銅與銅合金的熱傳導性高,焊接時必須特別留意這項特性。主要採用 GTAW 與 MMAW,並依銅合金成分調整填料金屬。預熱有助於確保熔接時充分熔透,尤其是較厚的接頭;同時也應仔細設計接頭。
-
塑膠管
同樣地,PVC 或聚乙烯等熱塑性塑膠配管系統,會採用熱熔接、承插熔接或電熔接等專用方法進行接合。這些方法會精確控制熱與壓力,形成耐久的接頭。材料表面處理及熔接時的對齊情況,對確保接合處不漏至關重要。
依據不同管材調整焊接技術,可形成完整、無瑕疵且符合產業標準的焊道。
管材與鋼材接合的焊接注意事項
將管材與鋼材接合時,必須考量多項攸關結構完整性與安全的重要因素。通常應依材料種類及厚度,選擇最適合的焊接技術,包括 MIG、TIG 或電弧焊接。必須確認管材與鋼材相容,以避免龜裂或腐蝕等問題。某些鋼材可能需要預熱,以防止熱應力並確保充分熔合。焊劑的潔淨度對避免污染至關重要。維持適當的焊接參數,包括電流、電壓及速度,是達到所需強度並避免瑕疵的關鍵。遵循 ASME 或 API 等相關產業規範與標準,可確保焊接結構符合要求且維持完整性。
打造牢固焊道:技巧與最佳作法
1. 材料準備
焊接母材必須清潔,確保鏽蝕、油污、油脂或其他污染物不會影響焊接品質;良好的表面處理有助於熔合,並避免形成瑕疵。
2. 選擇適當的焊條或填料金屬
選用與待焊金屬相容的焊條或填料金屬。選擇時也應考量抗拉強度、延展性及耐腐蝕性等特性,並以符合用途需求為準。
3. 正確設定焊接參數
依據材料規格與焊接製程,控制焊接電壓、電流、行進速度及熱輸入。妥善控制參數,可將咬邊、氣孔與熔合不良降至最低。
4. 控制熱輸入溫度與道間溫度
熱輸入過高會損害材料,過低則會造成熔深不足。此外,控制道間溫度有助於降低應力,並減少多道焊接時的龜裂風險。
5. 定期檢驗與檢測
為確保焊道的結構完整性,可採用超音波或放射線檢測等非破壞檢測(NDT)方法,找出瑕疵並採取矯正措施。定期檢驗可確保符合產業標準與專案規格。
焊接黑鋼管時的安全注意事項
⚠️ 重要安全警示
焊接黑鋼管有特定的安全風險,必須嚴格遵守安全規範,才能避免受傷並確保焊接品質。
-
1. 確保通風良好
焊接黑鋼管會產生煙塵,在特定物質存在時可能有害。請使用通風系統和/或煙塵抽除設備,避免人員暴露於煙塵中。
-
2. 穿戴防護裝備
請穿戴個人防護裝備,包括配備適當濾光片的焊接面罩、阻燃衣物、手套及鋼頭安全鞋。
-
3. 檢查易燃物
黑鋼管表面仍可能殘留油品或塗層,遇火可能燃燒。焊接前務必徹底清潔並檢查所有管材表面。
-
4. 確認沒有瓦斯洩漏
若黑鋼管屬於瓦斯系統的一部分,請先確認管線已卸壓並完成吹掃,以免焊接作業期間發生爆炸。
-
5. 電氣安全
請遵守標準電氣安全作業規範。焊接前先檢查設備是否有電氣危害,並確認設備已妥善接地且絕緣良好,以防觸電。
-
6. 遵守業界規範
無論作業情況如何,焊接時都必須嚴格遵守所有適用的法規與標準,以及製造商的指示。
防護用品與設備
焊接人員會因作業環境面臨各種危害,因此必須配備不同的防護用品與設備,確保作業安全。紫外線(UV)與紅外線(IR)輻射會在瞬間灼傷焊接人員的眼睛與臉部,因此配備適當遮光濾片的焊接面罩是最重要的防護用品。阻燃衣物能保護身體免受燒傷與高溫影響。焊接手套可在保護雙手免受高溫傷害的同時,讓手部維持靈活操作。通風不良的區域也必須使用煙塵抽除設備或呼吸防護具等裝置,降低吸入有害煙塵的風險。最後,建議穿著鞋底防滑的鋼頭安全鞋,保護雙腳免受重物掉落及高溫金屬傷害。落實所有這些安全措施,可降低作業危害,提升整體工作安全。
避免焊接環境中的危害
為避免作業危害,我會先確保備妥個人防護裝備。從焊接手套、呼吸防護具到鋼頭安全鞋,這些裝備都能保護工作人員免受高溫、煙塵及重物傷害。我會確認現場通風良好或設有排氣系統,以降低有毒焊接煙塵的濃度。此外,我會定期檢查工具與工作區域,找出並排除潛在風險,包括故障工具及附近的易燃物。我也會持續參考可信賴的工業資訊來源,並遵守工作環境中的安全規範,確保作業場所安全且有效率。
了解焊接黑鐵的風險
焊接黑鐵有一定風險,原因在於材料本身的特性及所採用的焊接製程。黑鐵通常是低碳鋼,表面常帶有油品或製造過程留下的殘留物,加熱時會產生有毒煙塵。長時間暴露於這類煙塵中,可能造成嚴重的呼吸道問題,從金屬煙熱到長期健康影響都有可能。除此之外,如果焊接前未徹底清潔黑鐵不平整的表面,可能因熔透不足而形成強度不足的接頭。為降低風險,必須穿戴個人防護裝備、確保通風良好或使用煙塵抽除設備,並在焊接前徹底清除材料表面的塗層與污染物。採取這些措施有助於提升焊接安全與成品品質。
參考資料
- Weld Guru: 黑鐵管可以焊接嗎?這樣做安全嗎? – 本文說明黑鐵管的特性與可焊性。
- Reddit – Welding Community: 焊接「標準」鐵製配管與管件? – 討論黑鐵或灰鐵配管五金的焊接方式。
- MIG Welding Forum: 黑鐵可以焊接嗎? – 分享可焊接的黑鋼管管件類型。
- Reddit – Metalworking Community: 焊接黑色瓦斯管? – 討論黑色瓦斯管的焊接方式與相關技巧。
- 中國頂尖黑鋼管供應商
常見問題(FAQ)
❓ 黑鋼管可以安全焊接嗎?
可以,黑鋼管可以安全焊接。不過,焊接工作必須由熟悉黑鋼管特性的專業人員執行。焊接時也必須採取安全措施,避免暴露於煙塵或高溫等危害。
❓ 黑鐵管適合採用哪些焊接方法?
黑鐵管最常採用的焊接方法是 MIG 與 TIG。這些方法能形成強度良好的焊道,適合用於接合可鍛黑鐵管件與零件。請務必選用正確的填料,以獲得最佳效果。
❓ 焊接黑鐵管有哪些良好作法?
焊接黑鐵管的良好作法包括將表面清理至裸露金屬、選用合適的焊接技術並控制熱輸入以避免變形、塗抹管路密封膏,以及確保組配妥當。
❓ 鑄鐵管件可以焊接到黑鋼管上嗎?
由於材料特性差異很大,鑄鐵管件焊接到黑鋼管上相當困難。雖然並非不可行,但要形成牢固接合,需要採用特殊焊接技術與填料。通常改用螺紋或螺旋接合管件會更合適。
❓ 將鍍鋅鋼焊接到黑鋼管上時應注意什麼?
將鍍鋅鋼焊接到黑鋼管上時,必須先清除待焊區域的鋅,因為焊接過程會產生劇毒煙塵。因此,必須穿戴防護裝備並確保通風充足,以維持作業安全。
❓ 焊接黑鋼管有危險嗎?
有,焊接作業存在多種風險,包括黑鋼管焊接煙塵的高度危害性、高溫造成的燒傷,以及操作不當造成結構缺陷或強度不足。遵守安全要求並採用正確的焊接技術,有助於降低這些危害。
🔧 結論
只要採用正確的技術與設備,並落實安全措施,焊接黑鋼管不僅可行,也能安全進行。遵循本指南所列的作法,您就能在整個焊接專案中維持最高安全標準,同時打造牢固可靠的焊道。

