


突合せ溶接とは何ですか?鋼管杭ではどのように使用されますか?
コンテンツ
見せる
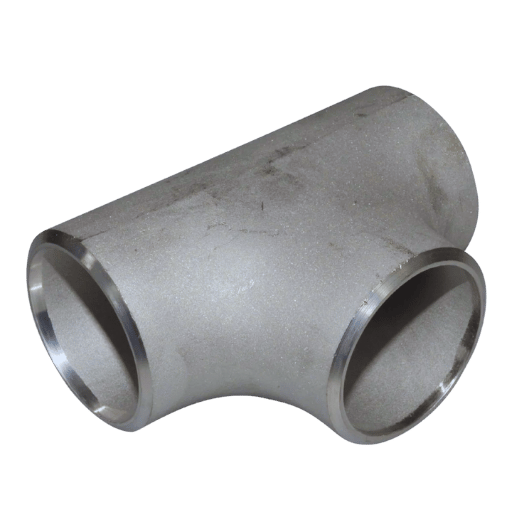 突合せ溶接とは、同一平面上にある2つの金属の端部を接合し、連続した強固な接合部を形成する溶接方法です。鋼管杭では、構造の健全性を保ち、重荷重に耐えるために広く用いられています。突合せ溶接によって複数の鋼管を接合し、長く連続した鋼管にできます。これは、建設やその他の深基礎用途に欠かせません。溶接部の強度と滑らかな仕上がりにより、荷重を効率よく伝達し、変形に抵抗する必要がある作業において、突合せ溶接は信頼性の高い選択肢となります。
突合せ溶接の定義:配管建設における意味
突合せ溶接は、金属や鋼などの2つの材料を同一平面上で接合する溶接方法です。配管建設では、管の各部を強固に連続接合するために広く用いられています。突合せ溶接は、大きな構造応力、圧力、力に耐える信頼性の高い接合部を実現します。そのため、建設、配管、産業システムなど、高い効率と耐久性が求められる用途に適しています。鋼管杭に突合せ溶接を使用する理由は?
突合せ溶接は、恒久的で継目のない接合を形成し、構造物を大荷重や環境による損傷から守るため、鋼管杭で広く用いられています。
杭打ちにおける突合せ継手とその他の継手形式の比較
| 継手形式 | 主な特徴 | 強度 | 施工の容易さ | 一般的な材料 | 用途 |
|---|---|---|---|---|---|
|
突合せ継手 |
端部を全溶込み溶接 |
高い |
中程度 |
鋼 |
恒久的な高荷重構造物 |
|
摩擦圧接 |
熱による機械的接合 |
高い |
専用設備が必要 |
鋼 |
特定条件下での限定的な使用 |
|
機械式締結具 |
ボルト、ねじ、またはプレート |
中程度 |
容易 |
鋼、仮設構造物 |
仮設構造物または重要度の低い構造物 |
|
スリーブ/カプラー |
継手にスリーブをかぶせ、グラウトを充填 |
高い |
中程度 |
コンクリート、鋼 |
コンクリート杭、位置合わせが重要な用途 |
|
ピン継手 |
位置合わせ用のピン接合 |
中程度 |
容易 |
鋼 |
プレキャスト杭、迅速な組み立て |
鋼管杭で強固な溶接を実現するには?
鋼管の基本的な溶接手順
鋼管杭の強固な溶接には、構造面と安全面を考慮した適切な施工と所定の作業手順の遵守が必要です。- 表面処理:溶接不良の原因となる汚れ、油脂、錆、その他の異物が残らないよう、管端を削るか研磨材で清掃します。
- 予熱:管または厚肉管を予熱し、対象部を室温より高い温度にします。これにより、熱応力や熱衝撃による溶接部の割れを防ぎます。
- 適切な継手設計:十分な溶接アクセスを確保し、所要の荷重を支えられる継手形式(突合せ継手やスラブ継手など)を選びます。
- 溶接方法:用途に適した作業手順と溶接技法を採用します。たとえば、被覆アーク溶接(SMAW)やフラックス入りワイヤアーク溶接(FCAW)があります。
- 溶接の監視:適切な溶接姿勢と角度を用い、構造部材の機械的状態を維持する必要があります。また、適切な溶接速度と入熱条件を保つことも重要です。
- 溶接後検査:溶接品質を確認するため、超音波探傷試験や放射線透過試験などの非破壊検査を含む合格基準に基づいて検査します。
鋼杭の主な構造上の検討事項
- 支持力:地盤条件、杭の寸法、構造要件を考慮し、杭が鉛直方向および水平方向の力に耐えられるか評価します。
- 耐食性:海洋環境やその他の湿潤環境での腐食作用を抑えるため、保護被覆または電気防食が必要か判断します。
- 材料品質:使用する鋼に欠陥がなく、ASTMやISOなどの業界規格に適合していることを検査して確認します。
- 曲げ・座屈への耐性:地盤による座屈や不均等な側圧を受ける場合など、曲げ荷重や横荷重、不均等な側荷重が作用する条件に対応できるよう、節点を設計します。
- 施工深度と位置合わせ:構造物の安定性を確保するため、杭を所定の深さまで打ち込み、正しく位置合わせします。
- 接合部の健全性:荷重伝達の連続性と構造性能を確保するため、杭の継ぎ足し部分や継手が適切に溶接またはボルト接合され、間隔も適切であることを確認します。
配管溶接でよくある問題と対策
- 溶接部の気孔:シールド不良や過度の汚染により、溶融池にキセノン、アルゴン、メタンなどのガスが閉じ込められて発生します。すべての表面を清掃し、シールドガスの流量を適切に保ち、漏れのない機器を使用することで、問題を抑えられます。
- 割れ:冷却速度、残留応力、母材の選定など、材料や構造の特性に応じて、さまざまな種類の溶接割れが発生することがあります。溶接後熱処理、予熱、適切な溶加材の選定が有効な対策となる場合があります。
- 管の位置ずれ:位置がずれると、継手が弱くなり、芯ずれを伴う組み立てにつながることがあります。管を機械的に固定して位置決めし、位置合わせシステムを使用するとともに、所定箇所で厳しい公差を守ることが有効な対策です。
- アンダーカット:母材の縁付近に深刻な溝状の溶融部が生じ、過度の表面欠陥によって継手が弱くなる現象です。適切な電極角度を用い、溶接の移動速度を慎重に管理し、電圧を調整することで抑制できます。
- 溶込み不良:1つ以上の母材または先行する溶接層が、溶融した継手表面に完全に接合していない状態です。入熱、継手の準備、溶接パス数などを適切に管理することで抑制できます。
- 変形:溶接工程での加熱によって、管が変形したり反ったりすることがあります。溶接順序を適切に設定し、クランプで固定し、部材を均一に加熱することが対策となります。
溶接管に関するASTM A252の規格とは?
鋼管杭に関するASTM規格を理解する
ASTM A252は、溶接鋼管杭および継目無鋼管杭に関する規格であり、杭用の基礎縦方向鋼管の製造作業について定めています。
ASTM A252が溶接品質と仕様に与える影響
- 化学成分の要件:特定の化学成分の含有量に上限を設け、組成材料を用いる工程で均一に溶接できるようにします。
- 引張強さと降伏強さの要件:管の機械的性質が、作用する荷重に耐えるために少なくとも必要な水準を満たすよう条件を定めています。
- 肉厚公差:施工段階で構造の健全性を保ちながら、肉厚が許容できないほど減少しないよう、精度に関する要件を定めています。
- 長さと真直度の規格:施工時の適切な機能と運用要件を満たせるよう、管端の真直度の許容範囲を定めています。
- 溶接シームの健全性試験:溶接部の健全性を確認するため、超音波や放射線による溶接シーム検査などの非破壊試験を行います。
- 被覆または表面仕上げの規格:溶接可能な管表面の状態を検査し、溶接品質に悪影響を及ぼす可能性のある表面欠陥を特定します。
- 溶接継手設計の仕様:溶接継手の強度を最大限に高め、割れや空隙などの一般的な問題を最小限に抑えるため、曲げ部の設計断面に対する縁部の許容角度と位置を定めています。
建設プロジェクトでASTM規格への適合を確保する
建設プロジェクトでASTM規格に適合するには、契約で定められた材料、工程、試験要件に従います。鋼などの材料選定は、ほかの要因に加えて、関連規格に基づく検査と品質保証によって導かれます。施工業者が厳格な品質管理を実施し、工程と結果をASTM規格に照らして試験し、すべての対応を記録したことは、文書によって十分に確認できます。基本的な作業員訓練も、認定試験機関との連携により、建設プロジェクトの安全性、信頼性、成功を左右するASTM規則への適合に役立ちます。施工工程は突合せ溶接鋼管杭にどのような影響を与えるか?
鋼管杭の施工手順
- 現場準備:杭打ち作業を効率よく行えるよう作業区域を整理し、現場を平らにします。作業に必要なすべての設備と材料が現場にあり、正常に使用できることを確認します。
- 杭の位置決め:設計図に従い、GPSとレーザーを使って杭の位置を標示し、精度を確保します。測地測量とGPS制御を用いて位置を確認します。
- 杭打ち設備の設置:標示した杭打ち区域内に油圧ハンマーと振動杭打機を組み立てて設置します。設置がオンラインであることを確認します。
- 杭の初期設置:鋼管杭を垂直に立て、仮打ちするまでクレーンで保持し、その後固定します。
- 杭打ち:杭打ち機を使い、杭の貫入状況を監視し、深さと位置合わせを確認します。設計条件への適合を確認し、施工標識の仕様を記録します。
- 品質管理検査:構造物に適用される非破壊検査方法を定期的に用いて評価し、正面から杭の鉛直性を確認します。また、載荷試験または超音波試験で根入れ深さと構造強度を確認します。
- 切断と仕上げ:施工手順を調整して高さを所定の標高に合わせ、構造的に接続する杭を準備します。施工完了後に深さを確定し、余分な長さの部分も切断します。
施工が溶接部の健全性に与える影響
- 熱応力:特に溶接作業では、微小亀裂が生じると熱応力が発生し、杭の施工中に悪化する可能性があります。
- 機械的振動:施工時に生じる大きな機械的振動により、施工品質の低い溶接部、とりわけ融合が不十分な溶接部は破損しやすくなります。
- 衝撃荷重:杭打ち中に繰り返し衝撃を受けると、溶接部は特に損傷しやすくなり、溶接接合部に動的荷重や疲労破壊が生じる可能性が高まります。
- 腐食環境への曝露:施工後は溶接部周辺の環境要因が重要になります。腐食の進行を抑える保護被覆が剥がれ、溶接部が腐食の進みやすい環境にさらされるためです。
- 残留応力:不適切な溶接方法と杭の施工が重なると残留応力が生じ、機械的な観点から構造物の性能と健全性を損なう可能性があります。
- 材料の変形:建設中の杭打ち段階では、杭の位置を継続的に監視する必要があります。過度な曲げによって溶接部にさらに応力がかかり、継手の割れや分離が起こりやすくなるためです。
突合せ溶接施工のベストプラクティス
- 適切な表面処理:溶接するすべての表面を清掃して汚染物質を除去し、位置を合わせます。これにより欠陥を最小限に抑え、溶接品質を高めます。
- 適切な溶接技法の使用:最良の溶接性能を得るため、材料の種類、厚さ、用途に応じて溶接方針、方法、条件を選びます。
- 溶接前後の熱処理:残留応力をさらに緩和し、延性を高め、継手の健全性を強化するため、適切な熱処理を行います。
- 定期的な検査と試験:超音波探傷試験や放射線検査などの精密な検査を実施し、溶接部に関する異常を特定して是正します。
突合せ溶接を施した鋼管杭の利点とは?
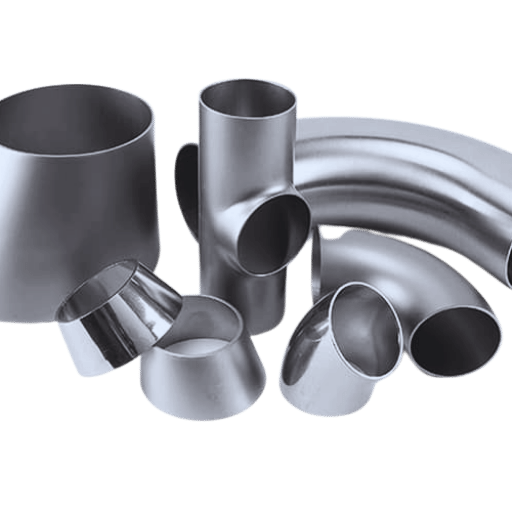
鋼杭が選ばれる理由
- 高い強度と耐久性:鋼管杭は優れた強度と耐久性を備えているため、過酷な環境で重荷重を支える用途に適しています。
- 汎用性:プロジェクトに合わせて、長さ、直径、肉厚を指定して製造できます。
- 施工の容易さ:鋼管製の杭はさまざまな地盤条件で打ち込めるため、地下の条件が複雑な場合でも施工を簡素化できます。
- 耐食性:保護被覆や亜鉛めっきにより、鋼管杭は優れた耐食性を発揮し、耐用年数を延ばします。
- コスト効率:材料費は高くなるものの、比較的簡素な施工手順により、時間、人件費、維持管理費を削減できるため、長期的にはコスト効率が高まります。
- 環境への配慮:優れたリサイクル性を備えた鋼管杭は建設に柔軟性をもたらし、建設プロジェクトの持続可能性基準を満たします。
- 支持力:弱く圧縮性の高い地盤でも安定性を保ち、不適切で不安定な沈下を防ぎながら、荷重を適切に伝達します。
- 構造形式との適合性:さまざまな基礎システムに継目なく組み込めるため、設計者に設計の自由度をもたらします。
突合せ溶接継手のコスト効率と耐久性
突合せ溶接継手は、耐久性とコスト効率の高さから、建設分野で特に好まれる溶接継手の一つです。材料の過剰な使用を避けながら、荷重伝達に役立つ強固な接合を実現するため、効率的です。溶接継手は強固で、高い応力に長期間耐え、構造破壊を防げるため、耐久性に優れています。さらに、突合せ溶接継手は追加の機械式コネクターの必要性を減らし、コストを抑えます。建設プロジェクトにおける鋼管杭の用途
- 建物の基礎支持:鋼管杭は、住宅、商業施設、産業施設の基礎を支え、非常に大きな重量や変動する地盤条件に耐えられるよう、信頼性の高い基礎支持を提供します。
- 橋梁と高架橋:強度、耐熱性、重い交通荷重を支える能力、構造安定性を備えているため、橋脚や高架橋の建設に広く使用されています。
- 海洋構造物:適切な処理を施せば、海洋環境で優れた性能を発揮し、腐食に耐えるため、鋼管杭はドック、桟橋、海洋プラットフォームの建設に広く使用されています。
- 土留め構造物:擁壁、締切堤、防波堤など、水をせき止めて掘削区域を保持し、掘削時に斜面を安定させる構造物の設計や補強に使用されます。
- 産業インフラ:支持力と優れた耐久性を備えた鋼管杭は、石油・ガスプラットフォーム、煙突、重機の基礎など、産業構造物の建設に欠かせません。
よくある質問(FAQ)
Q:突合せ溶接とは何を意味し、鋼管杭を使う建設プロジェクトではどのように使用されますか?
A:突合せ溶接とは、鋼材の2つの部材を端部同士で溶接する接合方法です。鋼管杭やバルブの接合は、建設工事で突合せ溶接が広く使われる用途の一つであり、建物に必要な強度と耐久性を確保します。この方法は、橋や建物などの構造物を支える長い杭を作るうえで欠かせません。Q:鋼管杭の突合せ溶接を行う際、溶接作業者の資格について何を考慮すべきですか?
A:AWSの要件は、各レベルの溶接資格に必要な作業品質を確保するうえで重要です。溶接作業者が鋼管杭の突合せ溶接を行う資格を判断する際は、各種溶接、特に全溶込み溶接を施工する能力を重視する必要があります。対象部材に適切に対応できるよう、材料の寸法、厚さ、機械的性質にも注意を払います。Q:その他の機械的性質は、鋼管杭の突合せ溶接の性能にどのような影響を与えますか?
A:引張強さや靭性などの鋼の機械的・構造的特性は、突合せ溶接や鋼管杭の溶接部に大きな影響を与えます。これらの特性は、継手の耐久性と構造健全性を保ちながら、溶接部が荷重や気候条件に耐える能力を左右します。Q:裏当てリングは突合せ溶接作業をどのように補助しますか?
A:裏当てリングは、溶接ルートを支え、溶接中に溶融金属が流れ出るのを防ぐために使用します。溶込みを助けて適切な位置合わせを確保するため、高強度の溶接が必要な大径管では特に重要です。Q:突合せ溶接における片側開先と両側開先の違いは何ですか?
A:片側開先は管端の片側を斜めに加工したものです。両側開先は両方の管端を開先加工したものです。どちらを使うかは、管の厚さと溶接方法に基づいて決めます。両側開先はより強固な溶接を実現しますが、片側開先は費用が低く、施工も容易です。Q:突合せ溶接の品質を確保するために、よく用いられる検査技法を挙げてください。
A:突合せ溶接の代表的な検査技法には、目視検査、超音波検査、放射線検査、磁粉探傷検査があります。これらの方法では、規定の公差と全体的な品質基準を守りながら、割れ、空隙、溶込み不良などの欠陥を特定します。Q:特定の用途で、継目無鋼管継手が他の種類より好まれるのはなぜですか?
A:継目無鋼管継手は、構造に作用する内外圧力に対して均一な耐漏れ性を発揮し、径のばらつきが生じる可能性を排除します。そのため、機器の信頼性が極めて重要となる石油・ガス配管のケーシングやチュービングなど、重要な用途に適しています。Q:鋼管杭の製造材料として選ばれる炭素鋼には、なぜこのような特有の特性があるのですか?
A:炭素鋼は低コストで、強度や靭性などの機械的特性に優れているため、鋼管杭の製造に主に使用されています。成分を調整して特定の要件を満たせるため、さまざまな建設ニーズに対応できます。Q:長い杭の継ぎ足し接合はどのように行われ、その重要性は何ですか?
A:杭の継ぎ足し接合では、鋼管杭の各セグメントを順次接合し、想定される深さまで基礎を構築します。この作業は、橋や高層ビルなどの構造物を上方へ建設するための重要な骨組みを築くうえで欠かせません。Q:鋼管杭のサプライヤーを選ぶ際には、どのような点に注意すべきですか?
A:サプライヤーの評判に加え、公差や寸法、必要な品質規格を確実に満たせるかを確認してください。また、用途に必要な機械的特性と耐久性を備えた製品を、サプライヤーがすべての用途向けに供給できることを確認することも重要です。参考文献
1. タイトル:Inconel 617合金およびその突合せ溶接継手の残留応力に対する溶接後熱処理の影響- 著者:Rajiv、Kothari
- 学術誌:機械技術者協会論文集、部門L:エンジン、材料設計および使用に関する学術誌
- 発行日: 2023 年 1 月 3 日
- 引用表記:(Kumar et al., 2023, pp.1575-1591)
- 概要:
- この研究では、Inconel 617合金の溶接部に生じる残留応力の不均衡を解明することを目的としています。研究では、軸対称の円周溶接を2か所に施した試験体を製作し、それぞれ720°Cおよび980 °Cで溶接後熱処理を行いました。残留応力の測定には深穴穿孔法を用いました。結果から、高い残留応力は溶接部品の耐用年数を大幅に短縮することが示されました。また、耐荷重部材の設計時には、構造安全率に適切な量の残留応力を加味すべきだと強調されています。
- 著者:Zezhong Wei et al.
- 学術誌:International Journal of Pressure Vessels and Piping
- 発行年:2020
- 引用表記:(Wei et al., 2020, p. 104027)
- 概要:
- この研究では、溶接鋳鋼継手内の円周突合せ溶接部における疲労挙動の詳細に焦点を当てています。疲労の進行過程を明らかにするため、牽引構造応力解析を実施しました。溶接形状や材料特性など、疲労寿命に影響するさまざまな重要因子を検討しました。その結果、溶接部を効果的に設計することで、疲労性能を大幅に向上できると結論づけられました。
- 著者:Weidong Zhao et al.
- 学術誌:Ocean Engineering
- 発行日:2020-01-01
- 引用表記:(Zhao et al., 2020)
- 概要:
- この研究では、低温がDH36鋼およびその溶接部の疲労き裂伝播速度に及ぼす影響を調査しています。著者らは、さまざまな温度でのき裂成長速度を評価する実験を行いました。データから、低温によってき裂の伝播が大幅に加速する可能性が示されました。これにより構造物の疲労寿命が影響を受け、寒冷地域でDH36鋼を使用する構造物の製作および保守の方針にも影響が及びます。

