


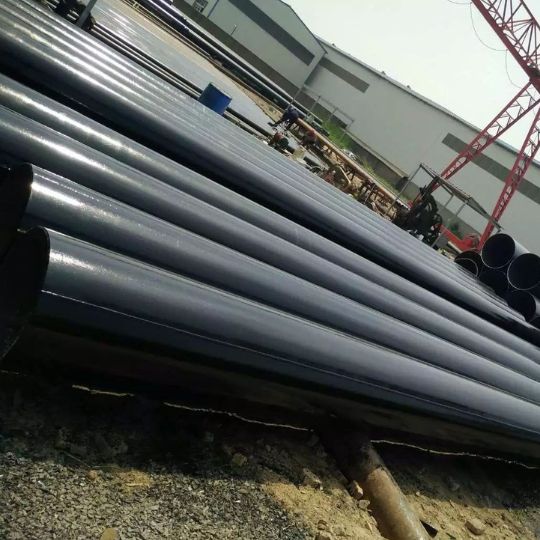
LSAW鋼管
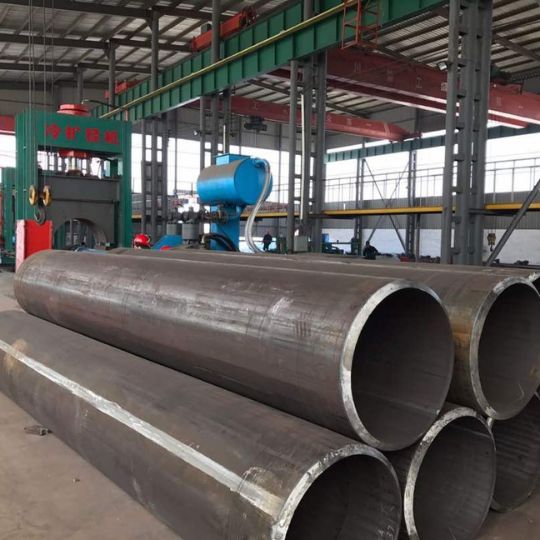
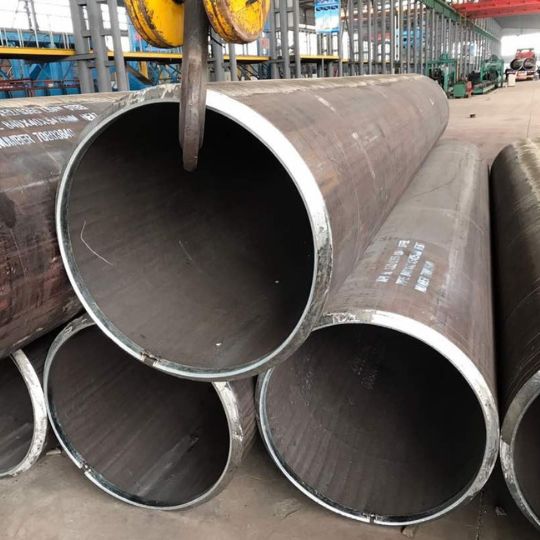
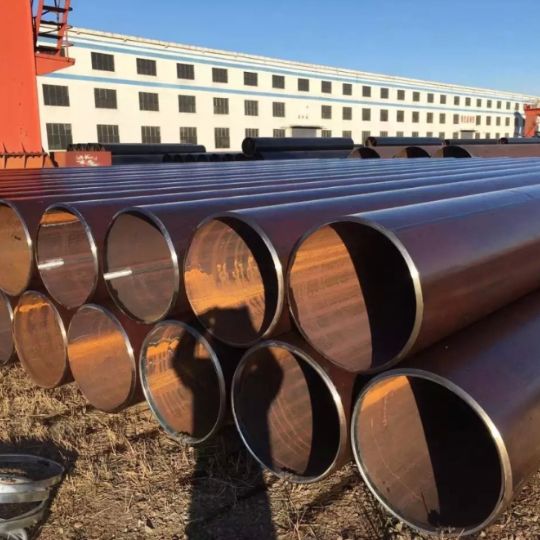
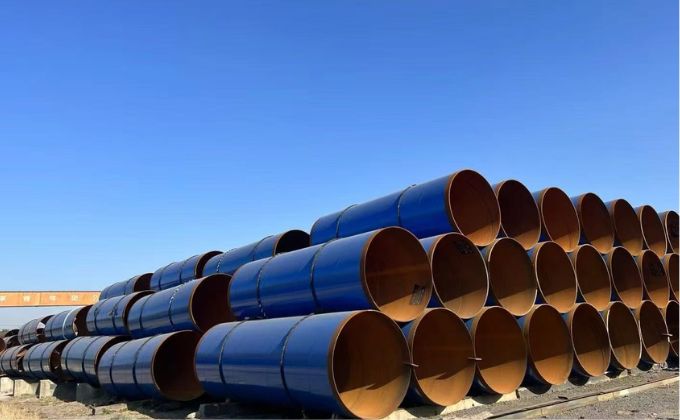
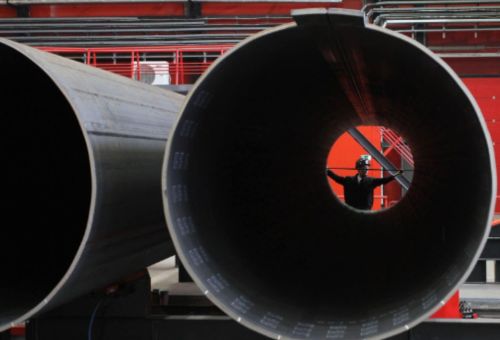
LSAWは大型の直縫い溶接鋼管で、主な成形方法にはJCOEとUOEがあります。正式名称はLongitudinally Submerged Arc Welded Pipe(縦方向サブマージアーク溶接鋼管)です。
原材料は鋼板です。平らな鋼板をロール成形し、曲面状に加工して鋼管を製造します。
通常、完成品には非破壊検査と溶接部の検査が必要です。溶接シームは1本のみです。
一般に、鋼管の外面には3LPP防食被覆を施します。これにより、地中に埋設した場合の耐用年数を延ばせます。
Balingsteelのおすすめ製品
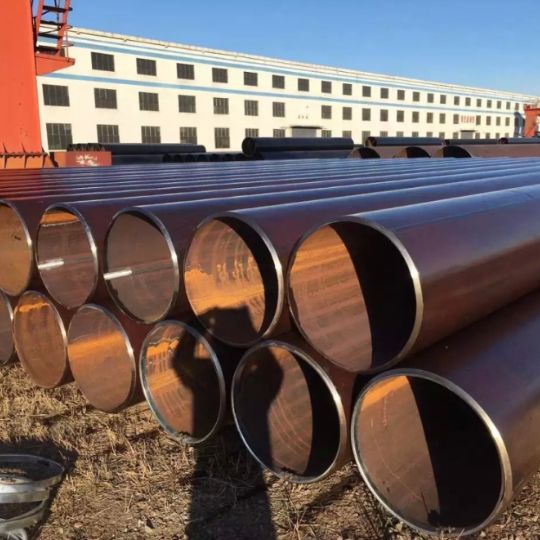
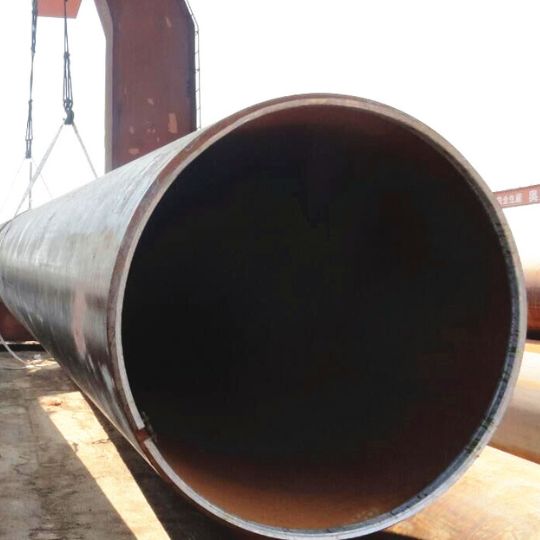
特大径LSAW鋼管
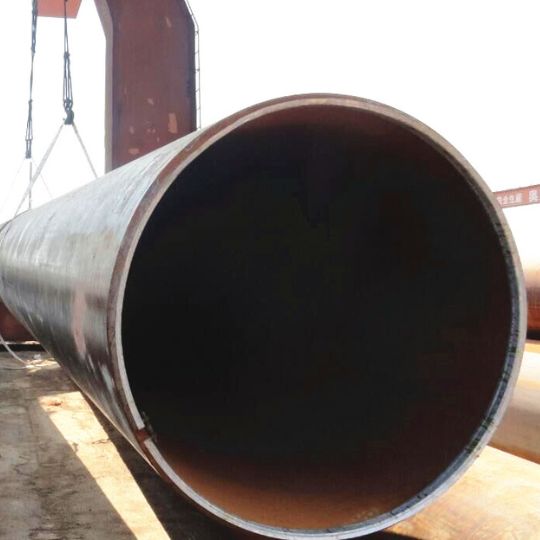
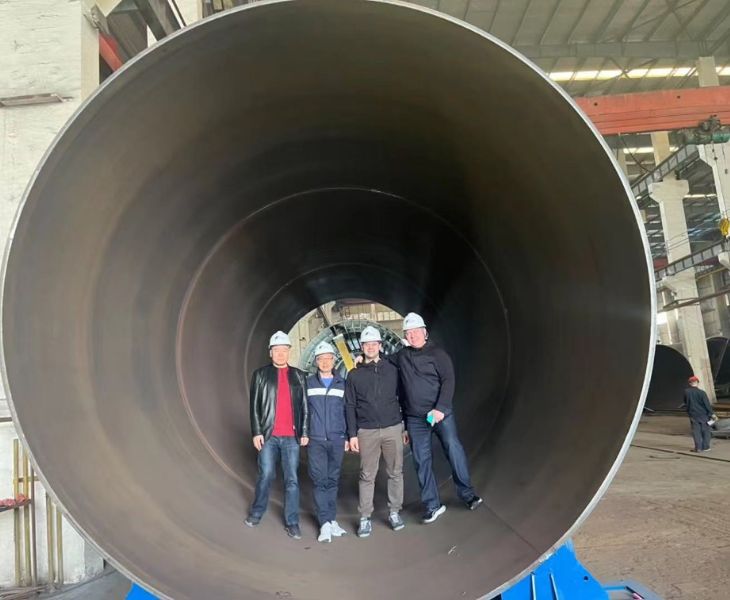
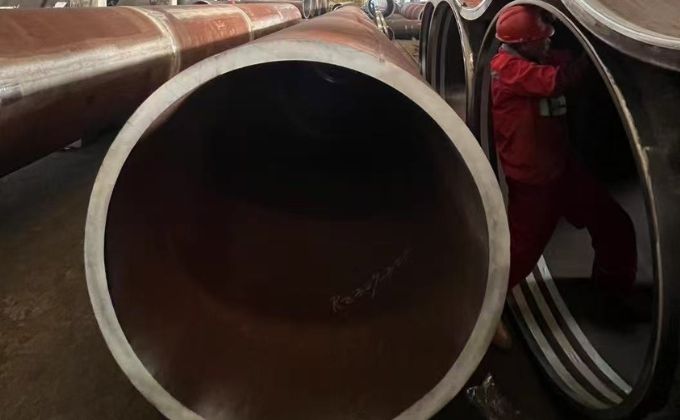
BalingsteelにはLSAW鋼管の生産ラインが4基あります。1~3号ラインでは26 Inchから48 Inchまでの一般的な口径を生産し、4号ラインでは主に大口径管を生産しています。これまでに最大口径2540mmの鋼管を製造しました。
プロジェクトで特大径の鋼管が必要な場合は、お気軽にお問い合わせください。
厚肉鋼管
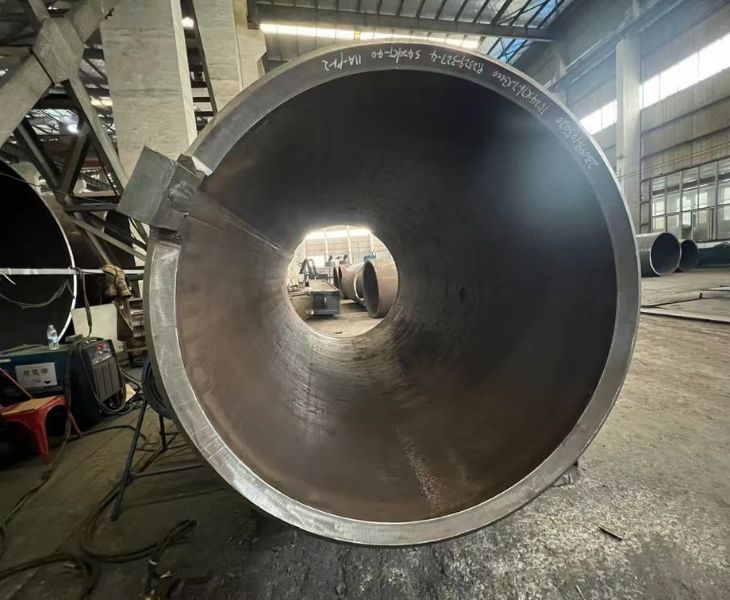
Balingsteelは独自の研究開発により、厚さ100mmを超えるLSAW鋼管の受注生産に対応しています。
ABS認証を取得した当社のLSAW鋼管は、海洋工事や大型構造用鋼管に幅広く使用されています。
特厚肉のLSAW鋼管をご用意しています。ぜひお問い合わせください。
長尺品
Balingsteelには、長尺LSAW鋼管の生産を専門とする4号ラインがあります。
輸送と荷受けが可能な長さであれば、当社のLSAW鋼管は理論上、長さに制限なく製造できます。
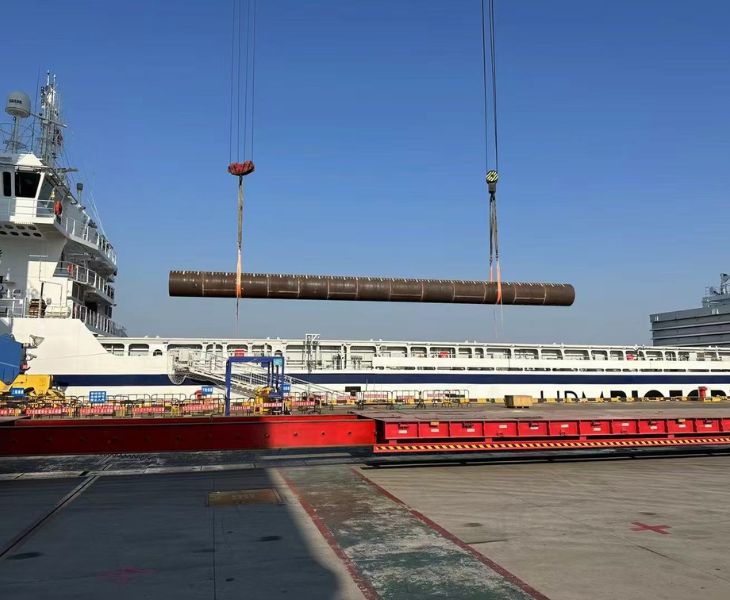
これまでに納入した最長品は58 Metersです。

長尺品の輸送
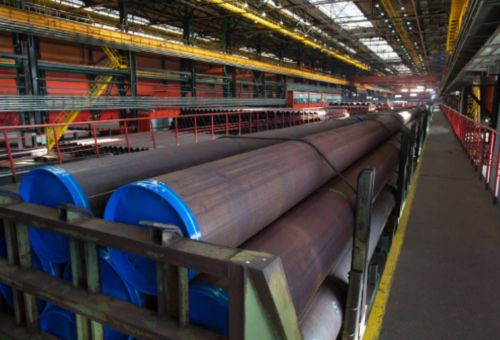
Balingsteelの生産拠点は最寄りの港からわずか20kmです。鋼管の長さにかかわらず、安全に港まで輸送し、ばら積み船への積み込みに対応できます。
長尺パイプラインの輸送についてご質問がありましたら、お気軽にお問い合わせください。
用途分野
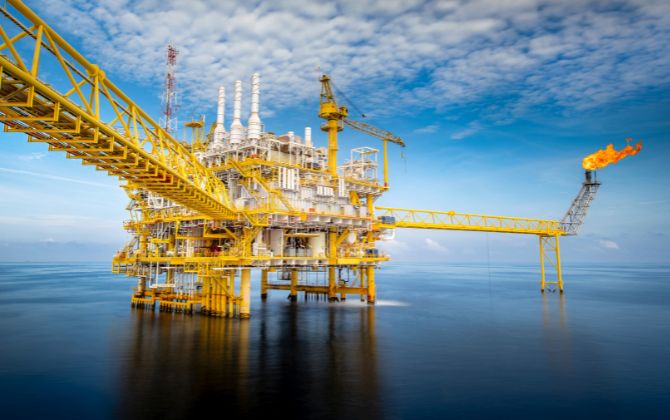

石油・ガス産業
- LSAWパイプラインは、3LPPや3LPEなどの高品質な外面防食被覆を施して接続します。
海洋建設分野
- LSAW配管は、マリーナ、沿岸地域、橋梁、石油プラットフォームで幅広く使用されています。大口径や長さのカスタマイズに対応でき、セメントなどの建設資材と組み合わせて基礎を効果的に補強できます。
LSAW鋼管の用途
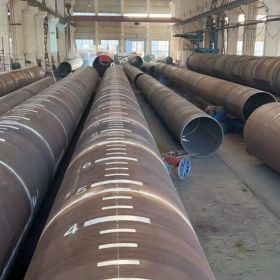
ASTM A252 鋼管杭
ASTM A252は、桟橋、河川、橋梁などの大規模建設プロジェクトに使用される溶接鋼管杭の米国規格です。
BalingsteelはASTM A252 グレード(1,2 And 3)の鋼管杭を供給できます。外径は最大100 Inches、肉厚は最大Sch160に対応します。今すぐお見積もりをご依頼ください。
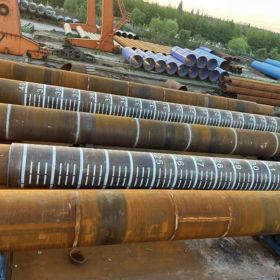
EN10219-1 構造用鋼管
EN10219は、冷間成形溶接中空形鋼の欧州規格です。BalingsteelではS235JRH、S275JOH、S275J2H、S355JOH鋼種の鋼管を毎年在庫し、サイズは4inch-56inch、厚さは6mm-150mmに対応しています。
EN10219構造用鋼管の最新のお見積もりについて、今すぐお問い合わせください。
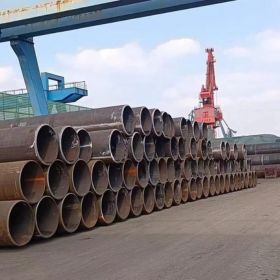
API 5L/ISO3183 PSL1およびPSL2 LSAWラインパイプ
BalingsteelではAPI 5L PSL1 PSL2 Gr.A、Gr.B、X42、X46、X52、X56、X70、L210、L245、L290、L360、L450などの規格に対応したLSAW鋼管を提供しています。生産範囲は外径219-2032m、肉厚6-50m m、長さ5.8/6/11.8/12です。ご注文に応じた長さにも対応できます。
LSAW鋼管についてのお問い合わせは、お気軽にご連絡ください。
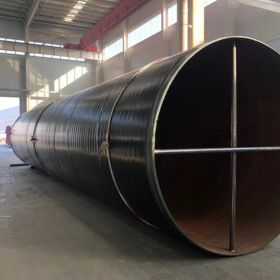
FBE/3LPE被覆LSAW鋼管
BalingsteelのLSAW鋼管には、フュージョンボンドエポキシ粉体(FBE)または三層ポリエチレン(3LPE)を被覆でき、LSAW鋼管の耐食性を大幅に向上させます。
FBE被覆の厚さは100um-800um、3LPE被覆の厚さは2.5mm-4.2mmに対応します。7*24時間対応していますので、メールでお問い合わせください。
LSAW鋼管の種類
成形方法により、LSAW鋼管はJCOEとUOEに分けられます。
LSAW鋼管の製造工程
- 製造工程図
製造工程図
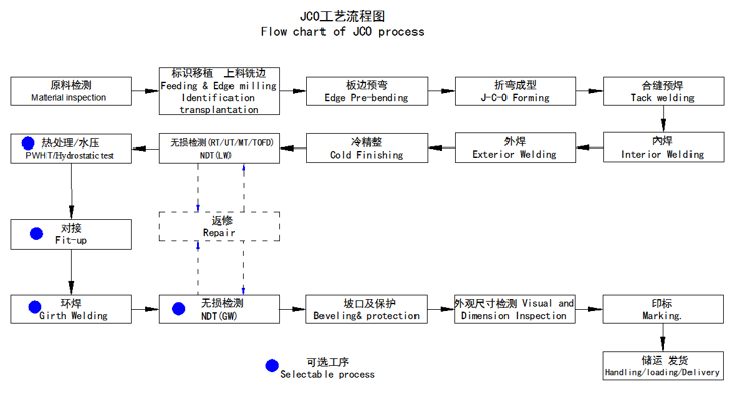
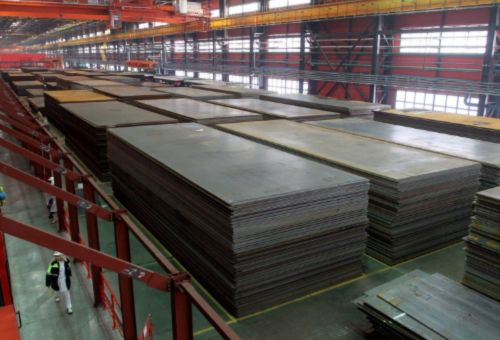
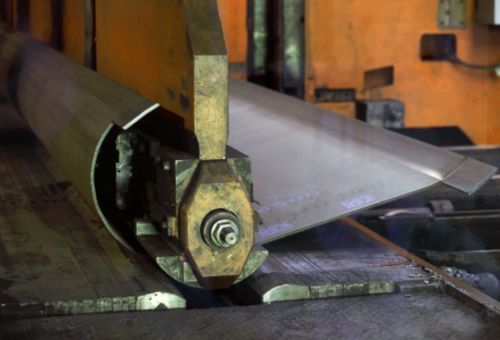
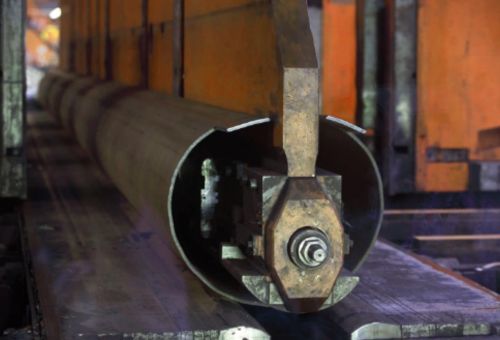
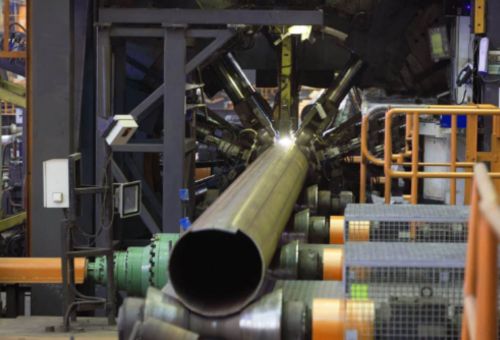
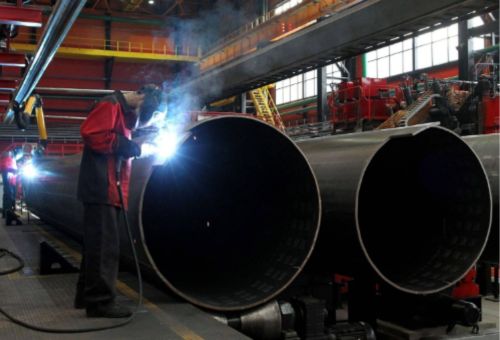
1.鋼板検査:大口径サブマージアーク溶接LSAW鋼管の製造に使用する鋼板が生産ラインに入ると、まず鋼板全体に超音波検査を行います。
2.エッジミーリング:エッジミーリング機で鋼板の両端を両面から切削し、必要な幅、板端の平行度、開先形状に仕上げます。
3.予備曲げ:予備曲げ機で板端を曲げ、必要な曲率を付けます。
4.成形:JCO成形機またはUO成形機で、予備曲げした鋼板の半分を数段階に分けてプレスし、「j」字形に成形します。続いて残り半分も曲げて「c」字形にし、最後に開いた「o」字形に成形します。
5.仮付け溶接:成形したLSAW鋼管を突き合わせ、ガスシールド溶接(Mag)で連続的に溶接します。
6.内面溶接:直縫い鋼管の内側を、縦方向の多電極サブマージアーク溶接(最大4ワイヤ)で溶接します。
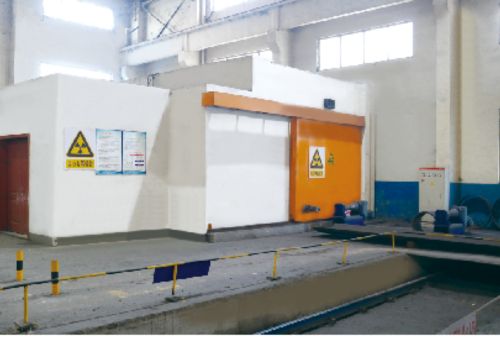
7.外面溶接:直縫いサブマージアーク溶接鋼管の外側を、縦方向の多電極サブマージアーク溶接で溶接します。8.超音波検査 ⅰ:直縫い溶接鋼管の内外面の溶接部と、溶接部両側の母材を100%検査します。
9.X線検査 ⅰ:画像処理システムを使用して内外面の溶接シームを100% X線工業用テレビ検査し、欠陥検出の感度を確保します。
10.拡管:サブマージアーク溶接直縫い鋼管の全長を拡管し、鋼管の寸法精度と応力分布を改善します。
11.水圧試験:拡管した鋼管を水圧試験機で1本ずつ検査し、規格で定められた試験圧力に達することを確認します。試験機には自動記録・保存機能があります。
12.開先加工:検査に合格した鋼管の端部を加工し、必要な管端開先寸法に仕上げます。
13 超音波検査 ⅱ:拡管および水圧試験でLSAW鋼管に生じた可能性のある欠陥を確認するため、再度、鋼管を1本ずつ超音波検査します。
14.X線検査 ⅱ:拡管および水圧試験後の鋼管について、X線工業用テレビ検査と管端溶接部の撮影を行います。
15.管端の磁粉検査:管端の欠陥を検出するために検査を行います。
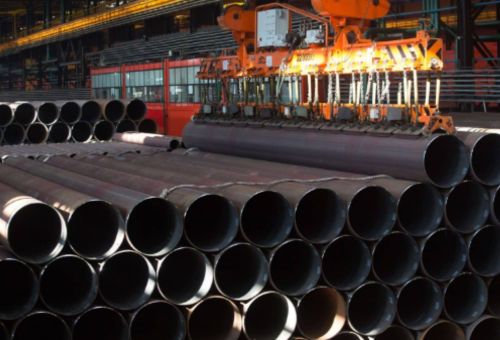
16.保管:完成品倉庫に入庫し、適切に保管します。
備考:防食や被覆などの特別な要件がある場合、検査に合格した鋼管にお客様の要件に応じて防食処理および被覆を施します。
ERWとLSAWでは溶接方法が異なります。
LSAW鋼管は両面サブマージアーク溶接で接合します。溶接シームには別の材料が充填されるため、溶接部の化学成分と機械的性質は鋼管の車体部分とわずかに異なる場合があります。
ERW鋼管は高周波抵抗溶接で製造され、溶接シームと鋼管の車体部分は同じ材質です。
LSAWとSSSAWでは溶接方法と成形方法が異なります。
LSAW鋼管は直縫い溶接で成形します。
SSAW鋼管はスパイラル溶接で成形します。
用途によってHSコードは異なります。たとえば、石油・ガス産業では7305、建設・構造物では7308が該当します。これらのコードは参考情報です。詳しくはお問い合わせください。