


黒管の溶接では、施工可能かどうかの判断と高い精度が求められます。建設や配管など、さまざまな業界で重要な工程です。では、黒管は溶接できるのでしょうか。できる場合、効率よく溶接するにはどうすればよいのでしょうか。以下では、黒管の溶接の仕組みを解説し、材質、必要な機器、適切な安全対策について説明します。この記事を読むことで、黒管を適切に溶接し、プロジェクトの耐久性と構造健全性を確保するための知識が身につきます。
黒管と溶接の基礎
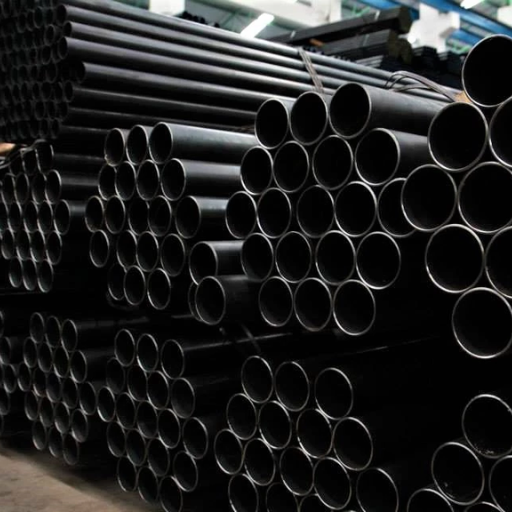
黒管は黒鉄管とも呼ばれ、住宅、商業施設、産業用途で天然ガスや水を輸送するために広く使われる鋼管です。強度と剛性があり、使用時の高圧にも耐えられるため、構造用途や配管用途に用いられます。黒管の溶接とは、通常MIG、TIG、または被覆アーク溶接を用いて、熱を加えながら鋼管同士を接合する工程です。正しく溶接し、漏れを防いで使用条件に耐えられる接合部にするには、鋼管表面の準備、開先合わせ、管端同士の密着が重要です。黒管の寸法や材質に応じて適切な処理方法を指定し、工法と機器を選ぶ必要があります。安全手順を守り、適切な機器を使用すれば、確実で信頼性の高い溶接が期待できます。
黒管とは?
黒管は黒鋼管とも呼ばれ、主に天然ガス、プロパン、空気、蒸気、腐食性のないガスや流体を、産業、住宅、商業施設で輸送するために使われます。低炭素鋼で製造されます。「黒」という名称は、製造工程で生じる黒っぽい酸化鉄の被膜に由来します。この被膜の耐食性は限られているため、時間の経過とともに錆びやすい水などの物質を輸送する用途には適しません。
黒管は、腐食を防ぐために亜鉛層を施した亜鉛めっき鋼管とは異なります。黒管は強度、コスト効率、加工のしやすさが特長で、高圧用途にも有力な選択肢となります。火災用スプリンクラーシステムのほか、各種建設プロジェクトの構造用途や個人のDIYにも使用できます。ただし、黒管の被膜には防食性能がないため、追加の保護層を施さない限り、屋外や湿度の高い環境での使用には適しません。
溶接方法の概要
溶接とは、熱や圧力、またはその両方を用いて、主に金属や熱可塑性樹脂などの材料を接合する製造工程です。一般的な溶接方法は次のとおりです。
- MIG溶接(ガスメタルアーク溶接-GMAW):溶接ガンから連続的に送給されるワイヤ電極を使い、アルゴンなどの不活性ガス、または混合ガスで溶融池をシールドします。比較的簡単かつ迅速に施工でき、多くの用途に適しています。薄い金属の溶接にも適しています。
- TIG溶接(ガスタングステンアーク溶接-GTAW):TIG溶接では非消耗性のタングステン電極を使い、通常は接合を完成させるために溶加材を加えます。溶接箇所は通常アルゴンなどの不活性ガスでシールドします。この精密な接合法は、アルミニウムやステンレス鋼などの薄い非鉄材料に適しています。
- 被覆アーク溶接(シールドメタルアーク溶接-SMAW):フラックス被覆された消耗電極に電流を流し、電極と母材の間にアークを発生させます。補修や屋外作業、廃材の切断に適した、汎用性の高い溶接方法です。
各方法は、それぞれの利点と制約を踏まえ、特定の材料や用途に応じて使い分けます。溶接方法の選択は、主に対象となるプロジェクトの材質と厚さによって決まります。どの溶接方法も、安全な手順を学び、実践する必要があります。
黒管の溶接は安全?
✓ はい – 一般に黒管の溶接は安全とされています
適切な前処理と溶接方法に関する注意事項をすべて守ることが条件です。
黒管は通常、軟鋼でできており、MIG、TIG、被覆アーク溶接などの標準的な方法で溶接できます。ただし、安全衛生上の観点から、黒管表面に油、ラッカー、ミルスケールなどの被膜があるかどうかを確認する必要があります。これらの被膜は溶接時に加熱されると有毒ガスを発生させ、溶接作業者の健康を損なうおそれがあります。
溶接を始める前に、鋼管に付着した油、塗料、ラッカー、グリースなどの汚染物質を取り除くのが適切です。研削工具で清掃するか、化学溶剤を使用できます。有害ガスへの曝露を最小限に抑えるため、溶接中は十分に換気するか、適切なヒューム排気装置を使用してください。溶接用ヘルメット、手袋、呼吸用保護具など、適切な個人用保護具の着用も重要です。これらの注意事項を厳守すれば、黒管を安全かつ効果的に溶接でき、用途に応じた溶接部の信頼性と耐久性も確保できます。
黒管の溶接前準備
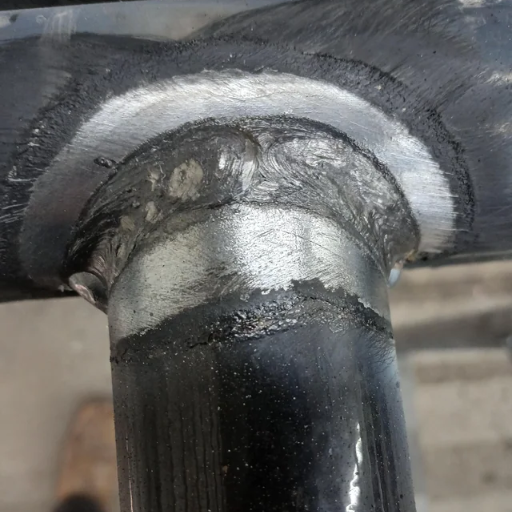
1. 表面の清掃
ワイヤブラシまたはグラインダーで黒管の表面から錆、油、塗料、被膜を取り除き、溶接が十分に溶け込むようにします。
2. 切断と仮組み
鋼管の長さを正確に測り、適切に切断して仮組みします。隙間を減らし、溶接品質を高めるため、接合部の位置を正確に合わせてください。
3. 換気の準備
有害なヒュームを排出できるよう、溶接の前に十分な換気を確保するか、ヒューム排気装置を準備してください。
4. 個人用保護具の着用
適切なフィルタシェードを備えた溶接用ヘルメット、耐熱手袋、安全メガネ、必要に応じて呼吸用保護具など、適切な個人用保護具(PPE)を着用してください。
5. 機器の点検
溶接機器が正常に作動し、鋼管の材質と厚さに合った設定に調整されていることを確認してください。
この手順に従えば、黒管を安全かつ効率的に溶接できる状態に準備できます。
清掃と被覆に関する注意点
黒管を適切に清掃して被覆することで、溶接部の健全性を保ち、腐食を防げます。溶接前にワイヤブラシ、研削、化学洗浄などの方法で鋼管を清掃し、油、グリース、ミルスケールなどの汚染物質を取り除きます。溶接熱影響部(HAZ)には特に注意し、溶接部に影響を与える異物が入り込まないようにしてください。溶接後は、酸化や錆を防ぐために表面へ保護被覆を施します。用途に応じて、エポキシ塗料、亜鉛系プライマー、粉体塗装などの被覆材を使用できます。これらは鋼管の耐食性と耐久性の向上にも役立ちます。清掃材や被覆材は、鋼管の材質や用途との適合性を確認し、必ずメーカーの指示に従って使用してください。
MIG溶接に必要な工具と機器
MIG溶接の作業環境を整えるには、十分な工具と機器を用意してください。MIG溶接機、シールドガスボンベ(通常はアルゴンと二酸化炭素の混合ガス)、溶接機に適合する溶接ワイヤが必要です。自動遮光機能付きの溶接用ヘルメット、耐熱手袋、火花や紫外線から皮膚を保護する溶接用作業着も用意してください。さらに、ワイヤカッター、表面処理用のワイヤブラシまたはグラインダー、安定した作業と移動に使う溶接カートまたは作業台も必要です。最適な性能を確保し、安全指針を守るため、機器の定期点検とメンテナンスも習慣づけてください。
溶接可能な材料について
溶接可能な材料とは、溶接しても機械的健全性を損なわない材料です。一般的な材料には、鋼(主に炭素鋼とステンレス鋼)、アルミニウム、ニッケルやチタンなどの合金があります。炭素鋼は汎用性が高く、溶接しやすいため広く使われています。一方、ステンレス鋼は耐食性に優れています。アルミニウムは軽量で耐食性がありますが、溶融速度が速く熱伝導率も高いため、溶接には細心の注意が必要です。溶接に影響するその他の要素として、材料の化学組成、厚さ、用途があります。材料に適した溶加材や溶接方法を選び、必要に応じて予熱または溶接後熱処理を行うことで、荷重に耐える良好な溶接部を得られます。
黒管の溶接方法
黒管を溶接する際は、材料の特性と用途を考慮する必要があります。一般的な溶接方法にはSMAW、GTAW、GMAWがあります。SMAW(被覆アーク溶接)は、環境条件が変化しても問題が少なく、構造用途や配管用途の黒管に使われる低コストの方法です。一方、GTAWは制御性に優れ、薄肉の黒管を高品質かつ欠陥を抑えて溶接するのに適しています。GMAWは非常に速く汎用性も高いため、比較的厚肉の配管に適しています。良好な溶接部を得るため、表面に油や異物など、溶接部の健全性を損なう汚染物質がないことを必ず確認してください。
黒管のMIG溶接
MIG溶接は、迅速で汎用性が高く、厚肉の鋼管に適しているため、黒管の溶接に広く使われています。作業を始める前に、鋼管の汚れ、油、塗料、錆をすべて取り除いてください。汚染物質があると溶接部が弱くなるおそれがあります。溶接部の酸化を抑えて安定したアークを得るため、アルゴンとCO2の混合シールドガスを使用することを強く推奨します。用途に適したワイヤ(ER70S-6)を使うと、溶け込みが改善し、欠陥も減らせます。電圧、ワイヤ送給速度、溶接速度などの重要な条件も適切に設定してください。スパッタや焼け落ちを抑え、強度と均一性のある溶接部を得られます。
黒鉄管の被覆アーク溶接とMIG溶接の比較
黒鉄管の被覆アーク溶接とMIG溶接は、コスト、可搬性、必要な技能、材料の厚さ、溶接品質が異なります。
まとめ:被覆アーク溶接はコスト効率が高く、屋外や厳しい環境での作業に適していますが、精度は劣ります。一方、MIG溶接は、より制御しやすく、仕上がりがきれいで品質も高いため、屋内で精密さが求められる用途に適しています。
適切な溶加材の選び方
引張強さ、耐久性、溶接継手の品質など、溶接要件を満たす適切な溶加材を選ぶ必要があります。選定は基本的に母材、溶接方法、用途の要件によって決まります。
-
材料の適合性
溶加材の組成は母材とよく合っている必要があります。適合しない場合、溶接部が弱くなったり、割れが生じたりするおそれがあります。一般的な材料には炭素鋼、ステンレス鋼、アルミニウム、各種特殊合金があります。より具体的な推奨事項を確認するには、メーカーの仕様を確認するか、溶接材料の適合表を参照してください。
-
機械的性質
溶接部に求められる引張強さ、延性、衝撃抵抗などの機械的性質を考慮してください。用途で特に高い応力、侵食、極端な温度条件が想定される場合は、溶加材を慎重に選ぶ必要があります。
-
溶接方法
溶接方法によって適切な溶加材は異なります。MIG溶接にはソリッドワイヤ、フラックス入りワイヤ溶接にはフラックス入りワイヤ、被覆アーク溶接には被覆電極を使用します。
-
環境条件
溶接部が屋外環境や腐食環境にさらされる場合は、ステンレス鋼やニッケル基合金など、耐食性のある溶加材を選びます。また、強い腐食環境で水素による割れが生じる可能性を抑えるため、低水素系電極を使用する方法もあります。
-
用途に応じた注意点
航空宇宙、自動車、圧力容器の建設など、一部の用途では溶加材に厳格な規格が定められており、口頭または書面による認証が必要となる場合があります。
これらの条件を、選定した溶加材のデータシートと照合することで、高い信頼性とともに、使用時に求められる性能を溶接部が発揮できるようになります。
黒管溶接の技術的なポイント
黒管の溶接では、材料の組成と使用する溶接方法を理解する必要があります。黒管は基本的に、黒色の酸化被膜で保護された軟鋼で、ガスの採取や配管などの低圧用途に使われます。被膜に起因する欠陥を抑えながら、安定した溶接と十分な溶け込みを実現できる方法を選ぶ必要があります。
主な注意点:
1. 材料の準備
汚染物質の混入、気孔、溶接部の弱い箇所を防ぐため、溶接箇所の周辺から黒色酸化被膜を完全に除去してください。
2. 溶接方法
MIG、TIG、被覆アーク溶接の中から、用途に応じて方法を選びます。TIG溶接は、非常に高い精度と良好な仕上がりが得られます。
3. 溶加材の選定
継手の破損を防ぐため、使用する溶加材は鋼管の材質と機械的に適合している必要があります。
4. 予熱と溶接後処理
熱応力を抑えるため、鋼管の厚さや用途に応じて予熱が必要となる場合があります。溶接後にPWHTを行うと、延性の向上と残留応力の除去に役立ちます。
5. 規格と認証
炭素鋼配管の溶接指針を定めたAWS D10.12などの規格に適合していることを確認してください。
これらの点を理解して守ることで、黒管システムの溶接部の健全性、運用時の安全性、長寿命を確保できます。
鋼管の種類に応じた溶接方法
鋼管の材質に応じた溶接方法を適用するには、材料の組成、鋼管の厚さ、使用条件を考慮する必要があります。一般的な鋼管の種類と推奨される溶接方法を以下に示します。
-
炭素鋼鋼管
炭素鋼鋼管はさまざまな業界で広く使われ、比較的溶接しやすい材料です。主に、被覆アーク溶接(SMAW)、ガスタングステンアーク溶接(GTAWまたはTIG)、ガスメタルアーク溶接(GMAWまたはMIG)が用いられます。SMAWは厚肉鋼管に適し、TIG溶接は薄肉部や重要用途で精密な制御が求められる場合に用いられます。炭素含有量が比較的高い場合は、割れを防ぐために予熱と溶接後熱処理を検討してください。
-
ステンレス鋼管
耐食性を維持し、汚染を防ぐため、GTAW/TIGやGMAWなどの溶接方法を適切なシールドガスとともに使用します。シールドガスにはアルゴンやアルゴン・ヘリウム混合ガスなどがあります。TIG溶接は、仕上がりがきれいで、薄肉鋼管の溶接に適しているため推奨されます。アルゴンなどのバックシールドガスを使用し、その他の対策も講じて、酸化や炭化物の析出を防ぎます。
-
合金鋼鋼管
高温・高圧環境で使われる合金鋼鋼管には、特殊な溶接方法が必要です。対象となる合金に応じて、SMAW、GTAW、FCAWなどの方法を用います。水素割れを防ぐには予熱とパス間温度の管理が重要です。また、機械的性質を回復させるため、PWHTを行う場合もあります。
-
銅管および銅合金管
銅と銅合金は熱伝導率が高いため、溶接ではその点に十分な注意が必要です。主にGTAWとMMAWを用い、溶加材は銅合金の組成に応じて選びます。特に厚肉の継手では、十分な溶け込みを得るために予熱を行い、継手設計にも注意を払います。
-
樹脂管
PVCやポリエチレンなどの熱可塑性樹脂配管システムも、熱融着、ソケット融着、電気融着などの専用方法で接合します。これらの方法では、熱と圧力を制御して加え、耐久性のある継手を形成します。漏れのない接合には、材料表面の準備と融着中の位置合わせが重要です。
鋼管の材質に適した溶接方法を選ぶことで、業界規格に適合した一体性のある欠陥のない溶接部を実現できます。
鋼材への鋼管溶接に関する注意点
鋼管を鋼材に接合する際は、構造健全性と安全性に関わる重要な要素を考慮する必要があります。最適な溶接方法は、材質の種類と厚さに応じて選びます。方法にはMIG、TIG、被覆アーク溶接があります。割れや腐食による問題を避けるため、鋼管と鋼材の材質が適合していることを確認してください。熱応力を防ぎ、確実に溶融接合するために、鋼材によっては予熱が必要です。汚染を避けるにはフラックスの清浄さが重要です。必要な強度を確保し、欠陥を防ぐため、電流、電圧、速度などの溶接条件を維持してください。ASMEやAPIなど、業界に関連する規定や規格に従うことで、溶接構造物の適合性と健全性を確保できます。
強度の高い溶接部を実現するためのヒントとベストプラクティス
1. 材料の準備
母材の錆、油、グリースなどの汚染物質が溶接品質に影響しないよう、溶接前に清掃してください。適切な表面処理は溶融を促し、欠陥の発生を抑えます。
2. 適切な電極または溶加材を選ぶ
溶接する金属に適合した電極または溶加材を選びます。用途に適した引張強さ、延性、耐食性などの特性も考慮してください。
3. 溶接条件を適切に設定する
材料の仕様と溶接方法に応じて、電圧、電流、溶接速度、入熱を調整してください。溶接条件を適切に管理すると、アンダーカット、気孔、不完全な溶融を抑えられます。
4. 入熱温度とパス間温度を管理する
入熱が大きすぎると材料に悪影響を与え、少なすぎると溶け込みが不十分になります。また、多層溶接ではパス間温度を管理することで、応力を抑え、割れを防ぎやすくなります。
5. 定期的な検査と試験
溶接部の構造健全性を確認するため、超音波探傷試験や放射線透過試験などの非破壊検査(NDT)を実施し、欠陥を検出して是正します。定期検査により、業界規格やプロジェクト仕様への適合も確認できます。
黒管を溶接する際の安全対策
⚠️ 重要な安全警告
黒管の溶接には特有の安全上のリスクが伴います。けがを防ぎ、最適な結果を得るには、安全手順を厳守する必要があります。
-
1. 適切な換気の確保
黒管を溶接すると、特定の物質がある環境では有害となるおそれのあるヒュームが発生します。換気設備やヒューム吸引装置を使用し、人体への曝露を防いでください。
-
2. 保護具の着用
適切なフィルター付きの溶接ヘルメット、耐火性の衣服、手袋、安全靴を含む個人用保護具(PPE)を着用してください。
-
3. 可燃物の確認
黒管には、被覆の有無にかかわらず、発火するおそれのある油の痕跡が残っている場合があります。溶接前に、すべての管の表面を念入りに清掃し、点検してください。
-
4. ガス漏れの確認
黒管がガスシステムの一部である場合は、溶接作業中の爆発を防ぐため、事前に減圧し、ガスをパージしたことを確認してください。
-
5. 電気安全
標準的な電気安全対策に従ってください。感電を防ぐため、溶接前に溶接機器に電気的な危険がないか点検し、適切に接地・絶縁されていることを確認してください。
-
6. 業界規制の遵守
どのような状況であっても、溶接中は、適用されるすべての規程や規格、およびメーカーの指示を厳守してください。
保護具と装備
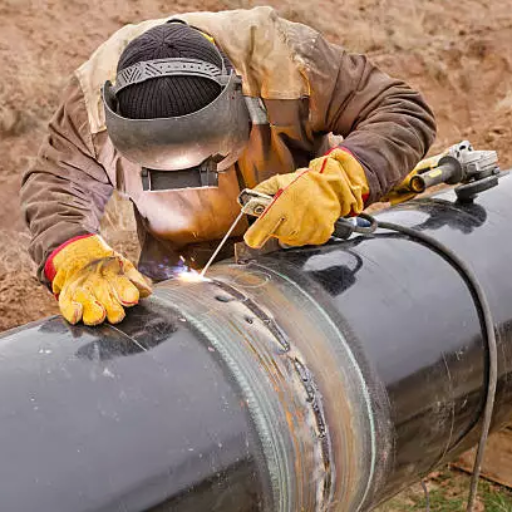
作業環境によって溶接工はさまざまな危険にさらされるため、安全を確保するには適切な保護具や装備が欠かせません。紫外線(UV)や赤外線(IR)の強い放射は溶接工の目や顔を瞬時に焼いてしまうため、適切な濃度の遮光フィルターを備えた溶接ヘルメットが最も重要な保護具です。耐火性の衣服は、やけどや熱への曝露から車体を守ります。溶接用手袋は、熱から手を保護しながら作業に必要な指先の動きを確保します。また、換気の悪い場所で作業する場合は、有害なヒュームを吸い込むリスクを抑えるため、ヒューム吸引装置や呼吸用保護具も必要です。最後に、滑り止め底の安全靴は、落下する重量物や高温の金属から足を守るため、着用が望ましいです。これらの安全対策をすべて講じれば、危険を減らし、作業者全体の安全性を高められます。
溶接環境における危険の回避
危険を避けるうえで、私がまず確保するようにしているのは個人用保護具(PPE)です。溶接用手袋から呼吸用保護具、安全靴まで、作業者を熱、ヒューム、重量物から守るためのものが含まれます。有毒な溶接ヒュームの濃度を低く抑えられるよう、適切な換気や排気設備が整っていることを確認しています。さらに、故障した工具や近くにある可燃物など、潜在的なリスクを見つけて危険を取り除くため、工具と作業場所を定期的に点検しています。信頼できる産業関連情報を通じて常に情報を把握し、作業環境の安全と生産性を保つため、安全手順を守っています。
黒鉄の溶接に伴うリスク
黒鉄の溶接には、材質の特性や採用する溶接方法に起因する一定のリスクがあります。黒鉄は一般に低炭素鋼で、製造工程で付着した油や残留物で覆われていることが多く、加熱すると有毒なヒュームが発生します。こうしたヒュームに長時間さらされると、金属ヒューム熱から長期的な健康への影響まで、深刻な呼吸器の問題につながるおそれがあります。また、溶接前に黒鉄の凹凸のある表面を十分に清掃しないと、溶け込み不足によって接合部が弱くなることがあります。リスクを抑えるには、PPEを着用し、適切な換気やヒュームの排出を確保したうえで、溶接前に材質から被覆や汚染物を十分に取り除く必要があります。これらの対策により、より安全で効果的な溶接が可能になります。
参考資料
- Weld Guru: 黒鉄管は溶接できますか?安全に溶接できますか? - 黒鉄管の特性と溶接性について解説した記事です。
- Reddit – Welding Community: 「標準的な」鉄製の配管や管継手を溶接できますか? - 黒鉄または灰色の鉄製配管部材の溶接に関する議論です。
- MIG Welding Forum: 黒鉄は溶接できますか? - 溶接可能な黒管用管継手の種類に関する情報です。
- Reddit – Metalworking Community: 黒いガス管の溶接について - 黒色ガス管の溶接と使用する技法に関する議論です。
- 中国の主要な黒鋼管サプライヤー
よくある質問(FAQ)
❓ 黒鋼管は安全に溶接できますか?
はい、黒鋼管は安全に溶接できます。ただし、黒鋼管の特性に詳しい熟練した専門家が溶接を行う必要があります。また、ヒュームや熱への曝露などの危険を防ぐため、溶接時の安全対策を講じることも重要です。
❓ 黒鉄管の溶接に適した方法は何ですか?
黒鉄管の溶接で最もよく用いられる方法は、MIG溶接とTIG溶接です。これらの方法では強度の高い溶接部を得やすく、黒色可鍛鋳鉄製の管継手や部品の接合にも適しています。最良の結果を得るため、適切な溶加材を使用してください。
❓ 黒鉄管を溶接する際の適切な作業方法は何ですか?
黒鉄管を溶接する際は、表面を地金が見えるまで清掃すること、変形を防ぐために入熱を管理しながら適切な溶接方法を選ぶこと、シール剤を塗布すること、適切に開先合わせを行うことが重要です。
❓ 鋳鉄製の管継手を黒管に溶接できますか?
材質の特性が大きく異なるため、鋳鉄製の管継手を黒管に溶接するのは非常に難しいとされています。溶接自体は可能ですが、強固に接合するには特殊な溶接技法と溶加材が必要です。多くの場合は、ねじ込み式またはねじ接合の管継手を使用するほうが適しています。
❓ 亜鉛めっき鋼を黒管に溶接する際、何に注意すべきですか?
亜鉛めっき鋼を黒管に溶接する際は、溶接部から亜鉛を除去する必要があります。溶接中に非常に有毒なヒュームが発生するためです。そのため、保護具の着用と十分な換気によって安全対策を徹底してください。
❓ 黒管の溶接は危険ですか?
はい、溶接にはいくつかのリスクがあります。黒管の溶接ヒュームは非常に有害で、熱によるやけどのほか、適切に行わない場合は構造物に欠陥や弱点が生じるおそれもあります。安全要件と適切な溶接技法を守ることで、こうした危険を軽減できます。
🔧 まとめ
適切な技法、機器、安全対策を用いれば、黒管の溶接は可能であり、安全に行えます。この包括的なガイドで説明した指針に従うことで、溶接作業全体を通じて最高水準の安全性を保ちながら、強固で信頼性の高い溶接部を実現できます。

